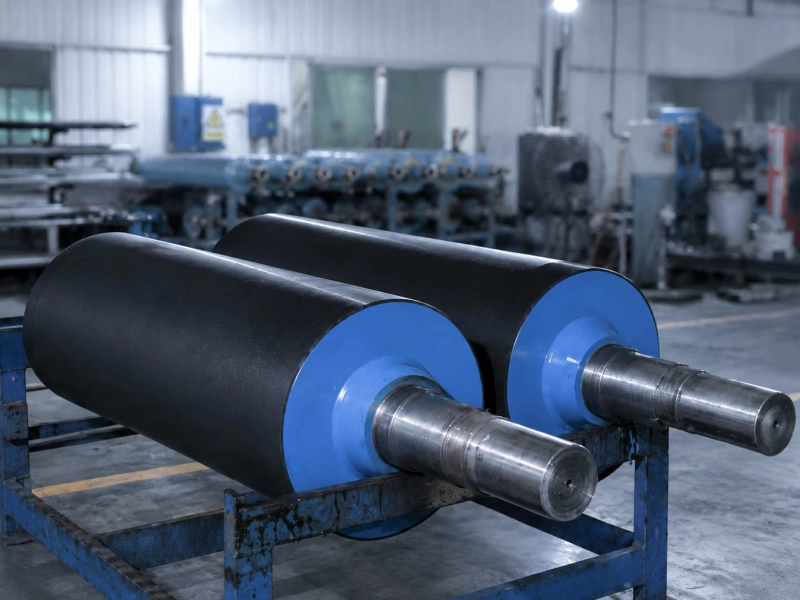
ฝาครอบลูกกลิ้งสำหรับติดแผ่นแปะต้องแนบสนิทกับแผ่นแปะอย่างมั่นคง
ลูกกลิ้งสำหรับทาจะสร้างส่วนสัมผัสสุดท้ายที่หุ้มด้วยยางกับแถบ การเปลี่ยนแปลงเฉพาะจุดบนผิวเคลือบอาจปรากฏให้เห็นเป็นการเปลี่ยนแปลงในความเงา พื้นผิว ความสม่ำเสมอของการเคลือบ หรือลักษณะของขอบ.
ข้อมูลเริ่มต้นควรมาจากตัวผลิตภัณฑ์:
- วัสดุของแถบและสภาพพื้นผิว;
- ด้านเคลือบ;
- ความกว้างของแถบปกติและความกว้างของแถบขั้นต่ำ;
- ลักษณะที่ต้องแสดง;
- ความไวต่อร่องรอย;
- ความไวต่อการเปลี่ยนแปลงของการเคลือบตามความกว้างขวาง;
- ความเร็วของพื้นผิวอุปกรณ์เทียบกับความเร็วในการลอก.
สำหรับงานประยุกต์ใช้ขดลวดและแผ่นโลหะในวงกว้าง โปรดดูที่... ลูกกลิ้งยางสำหรับงานเหล็กและโลหะวิทยา.
ผิวสำเร็จสามารถมองเห็นได้โดยตรงบนแถบเคลือบ
คำศัพท์ต่างๆ เช่น เรียบ ขัดมัน ด้าน หรือขัดเงา จะไม่สมบูรณ์หากขาดเป้าหมายที่เป็นพื้นผิวแบบแถบ.
ผิวเคลือบที่ใช้งานได้ดีกับสีรองพื้นชนิดหนึ่ง อาจสะสมคราบตกค้างเมื่อใช้กับสีเคลือบชนิดอื่น รอยขัดที่มองเห็นได้ยากบนลูกกลิ้ง อาจชัดเจนขึ้นหลังจากเคลือบผิวจนถึงระดับความเงางามสูง แถบการทำงานที่ขัดเงายังสามารถเปลี่ยนการสัมผัสเฉพาะจุดก่อนที่ส่วนอื่นๆ ของผิวเคลือบจะดูสึกหรอได้.
ข้อสังเกตที่เป็นประโยชน์ ได้แก่:
- ไม่ว่ารอยนั้นจะตามแนวเส้นรอบวงของลูกกลิ้งหรือไม่;
- ไม่ว่ามันจะปรากฏเฉพาะบนพื้นผิวแถบบางส่วนเท่านั้นหรือไม่;
- ไม่ว่าการทำความสะอาดจะขจัดคราบนั้นออกไปได้หมดหรือเพียงแค่ช่วยให้ดีขึ้นชั่วคราวก็ตาม;
- ผลลัพธ์จะเปลี่ยนแปลงไปหรือไม่ระหว่างขดลวดแบบกว้างและแบบแคบ;
- ไม่ว่าตำแหน่งขอบแถบด้านใดด้านหนึ่งจะขัดเงาหรือเป็นขั้นบันไดก็ตาม.
ควรตรวจสอบความเรียบผิวที่ต้องการจากม้วนเก่า การสัมผัสของสารเคลือบ และลักษณะของแผ่นโลหะโดยรวม คำอธิบายความหยาบผิวแบบทั่วไปให้ข้อมูลที่เป็นประโยชน์น้อยกว่าภาพถ่ายที่ชัดเจนของพื้นผิวการทำงานเดิมและผลลัพธ์ที่เห็นบนแผ่นโลหะ.
แม้จะมีค่าความแข็ง Shore A เท่ากัน ก็อาจมีพฤติกรรมที่แตกต่างกันได้
ความแข็งเป็นคุณสมบัติที่สำคัญ แต่ไม่ได้อธิบายคุณสมบัติทั้งหมดของวัสดุหุ้มอุปกรณ์.
แผ่นปิดสองแผ่นอาจมีค่าความแข็ง Shore A เท่ากัน แต่ยังอาจเสียรูปทรงแตกต่างกันระหว่างกระบวนการผลิต ผลลัพธ์ที่ได้นั้นได้รับผลกระทบจาก:
- แบบ เก่าระบุ คราวน์ หรือไม่
- การตอบสนองแบบผสมภายใต้การรับน้ำหนักซ้ำๆ;
- อุณหภูมิในการทำงาน;
- สัมผัสกับตัวทำละลายหรือน้ำยาทำความสะอาด;
- สภาวะการยึดติด;
- ความแม่นยำในการเจียร;
- เส้นผ่านศูนย์กลางสำเร็จรูปและค่าความคลาดเคลื่อน.
พื้นผิวที่อ่อนนุ่มสามารถสร้างบริเวณสัมผัสที่กว้างขึ้นและตอบสนองต่อการเปลี่ยนแปลงความดันได้รุนแรงกว่า ในทางกลับกัน พื้นผิวที่แข็งหรือขัดเงามากเกินไปจะทำให้เกิดการสัมผัสที่เข้มข้นและทำให้เกิดรอยบนแถบที่บอบบางได้ง่ายกว่า.
การบันทึกการเปลี่ยนแปลงความแข็งเฉพาะจุดนั้นมีประโยชน์อย่างยิ่ง ค่าที่วัดได้ตรงกลางอาจดูปกติ ในขณะที่บริเวณขอบแผ่นอาจแข็งขึ้น อ่อนลง หรือเรียบลื่นขึ้น.
เปรียบเทียบจุดศูนย์กลาง ตำแหน่งขอบทั้งสองด้าน และพื้นที่ที่ไม่ได้ปิดคลุมซึ่งอยู่นอกเหนือความกว้างการผลิตปกติ การเปรียบเทียบดังกล่าวให้ข้อมูลมากกว่าค่าความแข็งเฉลี่ยเพียงค่าเดียว.
การไหลออกอาจทำให้เกิดลวดลายการเคลือบซ้ำๆ กัน
การเบี่ยงเบนของลูกกลิ้งเคลือบทำให้การสัมผัสกับแถบเคลือบเปลี่ยนแปลงไปขณะที่ลูกกลิ้งหมุน การเปลี่ยนแปลงเล็กน้อยในแนวรัศมีอาจปรากฏเป็นแถบเคลือบซ้ำๆ รอยบนพื้นผิวที่สม่ำเสมอ หรือข้อบกพร่องที่เห็นได้ชัดเจนขึ้นเมื่อความเร็วสายการผลิตสูงขึ้น.
แหล่งที่มาของปัญหาอาจอยู่ที่ฝาครอบ การเจียร แกน เพลา ตลับลูกปืน หรือการติดตั้ง การเปลี่ยนวัสดุยางจะไม่สามารถแก้ไขปัญหาความแม่นยำทางกลได้.
หากต้องการเปลี่ยนลูกกลิ้งสำหรับทา ให้จดบันทึกข้อมูลต่อไปนี้:
- เส้นผ่านศูนย์กลางสำเร็จรูป;
- ค่าความคลาดเคลื่อนหรือความเที่ยงตรงที่ต้องการ;
- สภาพของเพลาและแบริ่ง;
- ไม่ว่ารอยนั้นจะปรากฏซ้ำเมื่อลูกกลิ้งหมุนหรือไม่;
- ไม่ว่ารูปแบบจะเปลี่ยนไปหลังจากทำการเจียร ซ่อมแซม ปรับปรุงตลับลูกปืน หรือประกอบใหม่ก็ตาม.
ความกว้างของแผ่นโลหะยังทำให้เกิดแผนที่การสึกหรอที่มีประโยชน์ การผลิตในระยะยาวด้วยขดลวดแคบๆ อาจทำให้เกิดแถบขัดเงาหรือขั้นเล็กๆ ใกล้ขอบแผ่นโลหะ เมื่อนำขดลวดที่กว้างกว่ากลับมาใช้ใหม่ ขอบเขตเดิมเหล่านั้นอาจเปลี่ยนแปลงการสัมผัสได้.
โดยปกติแล้ว ภาพถ่ายที่ถ่ายจากด้านข้างจะเผยให้เห็นแถบขัดเงา ขั้นขอบ รอยขีดข่วน และการเปลี่ยนแปลงของพื้นผิวเฉพาะจุดได้ดีกว่าภาพถ่ายที่ถ่ายจากด้านหน้าตามปกติ.
เหตุใดสารเคลือบชนิดเดียวกันจึงอาจต้องใช้ปลอกลูกกลิ้งที่แตกต่างกัน
เคมีของสารเคลือบกำหนดขีดจำกัดทั่วไปสำหรับลูกกลิ้งทั้งสอง ระบบยางต้องทนต่อสารเคลือบหรือสารรองพื้น ตัวทำละลาย น้ำยาทำความสะอาด อุณหภูมิ และระยะเวลาที่ฝาครอบเปียกชื้นระหว่างการใช้งานหรือการหยุดทำงาน.
หน้าที่การกลิ้งของลูกกลิ้งจะเป็นตัวกำหนดคุณสมบัติอื่นๆ ที่เหลือ.
| ปัจจัยการคัดเลือก |
ลำดับความสำคัญในการหยิบม้วนกระดาษ |
ลำดับความสำคัญของลูกกลิ้งสำหรับใช้งาน |
| ความต้านทานต่อสารเคมี |
รักษาความเปียกชื้น เส้นผ่านศูนย์กลาง และการถ่ายเทของเหลวให้คงที่ |
รักษาความคงตัวของรูปทรงการสัมผัส ผิวสัมผัส และลักษณะของสารเคลือบ |
| การตอบสนองต่อการทำความสะอาด |
คืนความชุ่มชื้นอย่างสม่ำเสมอโดยไม่ทิ้งคราบตกค้าง |
คืนความสะอาดให้กับพื้นผิวสัมผัสโดยปราศจากแถบขัดเงาหรือสิ่งสกปรก |
| ผิวสำเร็จ |
รองรับการหยิบ การแบก และการปล่อย |
รองรับลักษณะการเคลือบและการสัมผัสแถบที่สม่ำเสมอ |
| ความเร็วพื้นผิว |
รักษาระดับการเติมและถ่ายโอนของเหลวให้คงที่ |
รักษาความสัมพันธ์การใช้งานที่จำเป็นกับแถบนั้นไว้ |
| ความคงตัวของความแข็ง |
รักษาความสม่ำเสมอของจุดสัมผัสการถ่ายโอนและเส้นผ่านศูนย์กลางที่มีประสิทธิภาพ |
รักษาความกว้างและรูปทรงของบริเวณสัมผัสแถบให้สม่ำเสมอ |
| การเชื่อมต่อ |
ป้องกันของเหลวซึมเข้าบริเวณขอบที่เปียก |
ทนทานต่อแรงกระทำซ้ำๆ การดัดงอ ความร้อน และแรงดึงที่ขอบแผ่น |
| ค่ารันเอาต์ |
หลีกเลี่ยงการเปลี่ยนแปลงการหยิบจับหนึ่งครั้งต่อรอบ |
หลีกเลี่ยงความไม่สม่ำเสมอของสารเคลือบผิวในแต่ละรอบ |
| สภาพขอบ |
ควบคุมการตกค้างและการสัมผัสของเหลวบริเวณปลายฝาครอบ |
ควบคุมการสึกหรอของแถบ การขัดเงาแถบ และขั้นบันไดขอบ |
ลองพิจารณาลูกกลิ้งสองอันที่ใช้กับสีรองพื้นชนิดเดียวกัน ลูกกลิ้งสำหรับดูดสีอาจต้องการพื้นผิวที่เปียกเร็วหลังจากทำความสะอาดและนำของเหลวได้ดีโดยไม่มีบริเวณแห้ง ลูกกลิ้งสำหรับทาสีอาจต้องการพื้นผิวที่ละเอียดและสม่ำเสมอกว่า เนื่องจากความเปลี่ยนแปลงในแต่ละจุดจะส่งผลโดยตรงต่อแถบสี.
สารเคลือบเหมือนกัน แต่ภาระการสัมผัสแตกต่างกัน.
การเลือกวัสดุเป็นไปตามการเปรียบเทียบนี้.
ลูกกลิ้งยาง NBR / ไนไตรล์ เป็นแนวทางเริ่มต้นที่ใช้งานได้จริงสำหรับสารเคลือบ น้ำมัน กาว และสภาวะการสัมผัสของเหลวโดยทั่วไป. ลูกกลิ้งยาง FKM จะมีความสำคัญเมื่อความร้อน ตัวทำละลาย น้ำมัน หรือสารกัดกร่อนสร้างสภาวะทางเคมีที่ซับซ้อนมากขึ้น. ลูกกลิ้งยางโพลียูรีเทน อาจเหมาะกับตำแหน่งงานที่ให้ความสำคัญกับความทนทานต่อการสึกหรอ การรองรับน้ำหนัก และลักษณะทางกายภาพมากกว่า.
ชื่อวัสดุเหล่านี้ใช้เรียกกลุ่มวัสดุโดยรวม แต่คุณภาพของม้วนวัสดุสำเร็จรูปยังคงขึ้นอยู่กับทิศทางการผสม การยึดติด โครงสร้างของชั้นหุ้ม การอบแห้ง การเจียร การตกแต่งพื้นผิว และความแม่นยำที่ต้องการ.