Verglasung von Offset-Farbwalzen und schlechte Farbübertragung

Eine Offset-Farbwalze kann sichtbar glänzender werden, während die Farbannahme schwach oder ungleichmäßig wird. Nach dem Waschen funktioniert die Walze eine Zeit lang besser, dann kehrt derselbe glänzende Bereich bei derselben Papiersorte, demselben Farbsystem oder demselben Produktionslauf zurück. In anderen Fällen entfernt die Reinigung die sichtbare Ablagerung, aber der Gummi bleibt poliert und überträgt die Farbe nicht mehr so wie zuvor.

Bevor Sie erneut reinigen, dokumentieren Sie, wo die Verglasung auftritt, was zu diesem Zeitpunkt produziert wurde und wie sich die Oberfläche nach der korrekten Reinigung verändert. Diese Beobachtungen zeigen häufig, ob wiederkehrende Ablagerungen vorliegen oder ob sich der Gummibezug selbst bereits verändert hat.

Einen breiteren Überblick über gummierte Walzen in Drucklinien finden Sie unter Walzen für die Druckindustrie.

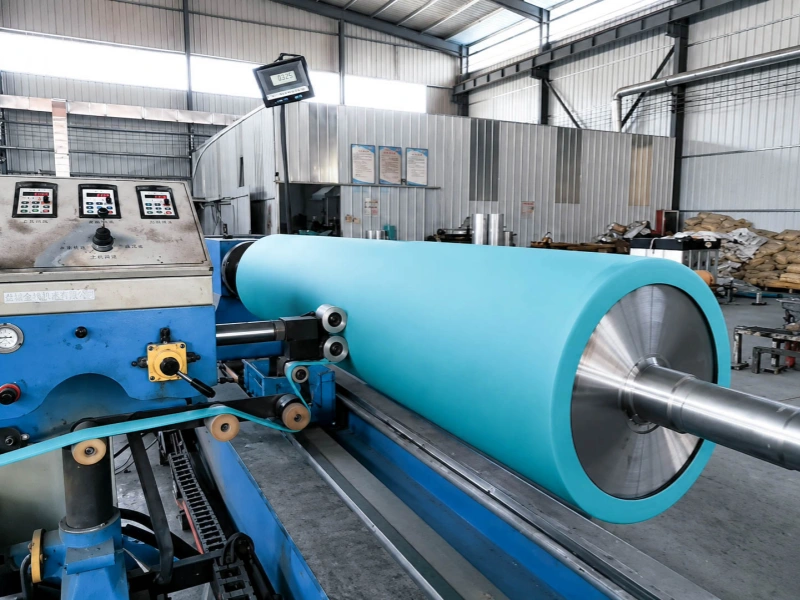
Eine große türkisfarbene Hypalon-Gummiwalze wird auf einer Produktionsmaschine verarbeitet.

Was befindet sich tatsächlich auf der glänzenden Walzenoberfläche?

Frische Farbe, loser Papierstaub und eine entwickelte Verglasung hinterlassen nicht dieselbe Oberfläche. Normale nasse Farbe und loser Staub lassen sich bei üblicher Reinigung in der Regel entfernen. Danach kann die ursprüngliche Gummioberfläche weiterhin gesehen und ertastet werden.

Eine entwickelte Verglasung ist dichter. Lose Verschmutzung kann verschwinden, während ein glatter Film oder ein poliert wirkendes Band bestehen bleibt. Aus der Entfernung kann die Walze sauber aussehen. Unter Streiflicht oder im Vergleich mit einem bekannten guten Bereich wirkt der verglaste Abschnitt oft flacher und geschlossener.

Auch die Position sollte dokumentiert werden. Eine vollflächige Verglasung, eine einseitige Verglasung und ein schmales Band, das immer an derselben Stelle zurückkehrt, liefern unterschiedliche Informationen. Ein festes Band kann mit höherer Farbbelastung, Papierstaub, Beschichtungsrückständen oder wiederholtem Kontakt an diesem Abschnitt der Walzenfläche zusammenhängen.

Calcium und Mineralien aus Papierbeschichtungen

Beschichtete Papiere können calciumhaltige Stoffe, Beschichtungspigmente, tonartige Partikel, Füllstoffe und feinen Staub in die Druckmaschine eintragen. Zunächst können diese Stoffe als lose Verunreinigung auftreten. Durch wiederholten Kontakt mit Farbe, Feuchtigkeit und dem Walzenzug können sie nach und nach zu einer härteren Oberflächenschicht verdichtet werden.

Die Papierhistorie ist häufig aussagekräftiger als die Farbe der Ablagerung. Läuft eine Walze auf einer Sorte normal, verglast aber nach einem Wechsel auf beschichtetes Papier deutlich schneller, dokumentieren Sie Papiersorte, Beschichtungstyp und den betroffenen Walzenbereich zusammen. Verbessert sich der Zustand nach einem erneuten Papierwechsel, verdienen Papier oder Beschichtungsquelle Aufmerksamkeit.

Ein heller oder kreidiger Film kann diese Richtung stützen, ist für sich allein aber nur schwache Evidenz. Weiße oder graue Rückstände sollten nicht automatisch als Calcium eingestuft werden.

Papierstaub kann zu einem verdichteten Film werden

Loser Papierstaub ist meist gut sichtbar und relativ leicht zu entfernen. Schwieriger wird es, wenn feine Papierpartikel im Walzenzug verbleiben, sich mit Farbe und Beschichtungsrückständen vermischen und wiederholt gegen die Gummioberfläche gedrückt werden.

Ein praktisches Beispiel ist ein staubiger Papierlauf, nach dem auf einer Walze ein graues Band zurückbleibt. Nach dem Waschen verschwinden die meisten losen Partikel, darunter bleibt jedoch ein glatter Streifen. Beobachten Sie diesen verbleibenden Streifen. Kehrt er auf derselben Papiersorte an derselben Stelle zurück, erklärt das bloße Entfernen losen Papierstaubs die wiederkehrende Verglasung nicht vollständig.

Farbe, Harz und Waschmittelrückstände

Sichtbare Farbe kann entfernt sein, während harzige oder angetrocknete Bestandteile auf der Walze verbleiben. Die Walze kann sauber aussehen, aber frische Farbe wird weiterhin ungleichmäßig angenommen, weil sich die darunterliegende Arbeitsoberfläche nicht vollständig erholt hat.

Ein leicht zu übersehender Hinweis ist ein glänzendes Band, das nach normalem Waschen zurückbleibt. Die Farbtönung ist verschwunden, das Reinigungstuch bleibt sauber, aber bei erneutem Farbauftrag nimmt genau dieses Band weniger Farbe an als die Umgebung. Das ist eine nützliche Evidenz für eine verbliebene Oberflächenschicht.

Auch die Reinigungschemie ist eine Variable. Verhält sich die gesamte Walze nach einem Reinigerwechsel oder nach deutlich häufigerer Reinigung anders, dokumentieren Sie diesen Zeitpunkt. Rückstände des Reinigers können beteiligt sein; wiederholter Kontakt mit ungeeigneter Chemie kann zudem die Gummioberfläche selbst verändern.

Reagieren Sie auf anhaltende Verglasung nicht einfach mit einem stärkeren Lösemittel. Verwenden Sie Reiniger oder Entglasungsprodukte, die für Druckmaschine, Farbsystem und Walzenbezug freigegeben sind. Aggressivere Chemie kann genau die Oberfläche verändern, die Sie beurteilen wollen.

Informationen zur täglichen Reinigung, Lagerung und allgemeinen Walzenpflege finden Sie separat im Leitfaden zur Wartung von Gummiwalzen.

Was nach der Reinigung passiert, ist der stärkste Hinweis

Machen Sie ein klares Foto vor der Reinigung und ein weiteres danach. Wenn möglich, fotografieren Sie dieselbe Stelle erneut, nachdem die Produktion wieder läuft. Halten Sie Winkel und Beleuchtung möglichst ähnlich. Streiflicht ist hilfreich, um glänzende Bänder sichtbar zu machen; eine vollständig andere Beleuchtung kann dieselbe Gummioberfläche jedoch sehr unterschiedlich erscheinen lassen.

Der sinnvolle Vergleich ist einfach: Wie gut erholt sich die Oberfläche und unter welchen Bedingungen kehrt die Verglasung zurück?

Typische Muster nach der Reinigung

Was Sie sehen Was die Evidenz verstärkt Als Nächstes prüfen
Ein heller oder harter Film kehrt auf derselben beschichteten Papiersorte zurück. Die Walze lässt sich gut reinigen und läuft bei anderen Aufträgen normal. Papierbeschichtung, mineralische Verschmutzung und zugehörige Prozessquellen.
Sichtbare Farbe ist entfernt, aber ein glänzendes Band bleibt. Die Farbannahme bleibt exakt in diesem Bereich schwächer. Harzige, angetrocknete oder verdichtete Mischablagerungen.
Die Oberfläche erholt sich, danach kehrt die Verglasung bei einer wiederholbaren Auftragsbedingung zurück. Das Wiederauftreten folgt demselben Papier, derselben Farbe oder einer anderen identifizierbaren Änderung. Diese Quelle weiter verfolgen, bevor die Walze geändert wird.
Die ganze Walze verändert sich nach einem Wechsel von Reiniger oder Waschablauf. Der Zeitpunkt stimmt eng mit der Reinigungsänderung überein. Reinigerverträglichkeit, Rückstände und Zustand der Gummioberfläche.
Die Walze bleibt poliert, nachdem die Ablagerung entfernt wurde. Härte, Klebrigkeit, Verschleiß, Risse, Quellung oder Maße haben sich ebenfalls verändert. Den Gummibezug selbst prüfen.

Die Zeit bis zum Wiederauftreten ist nur dann hilfreich, wenn sie mit einer Produktionsbedingung verknüpft wird. „Sie ist schnell wieder verglast“ sagt wenig. „Nach normaler Reinigung lief die Walze wieder korrekt, dann kehrte dasselbe Band beim nächsten Lauf derselben beschichteten Papiersorte zurück“ weist deutlich in eine Richtung.

Warum Verglasung die Farbübertragung instabil machen kann

Eine Offset-Farbwalze transportiert einen dünnen Farbfilm durch wiederholten Walze-zu-Walze-Kontakt. An jedem Kontaktpunkt wird ein Teil des Films aufgenommen, geteilt, neu verteilt und weitergegeben. Die fertig bearbeitete Gummioberfläche muss sich deshalb über die gesamte Arbeitsfläche gleichmäßig verhalten.

Eine korrekt fertiggestellte Gummioberfläche besitzt eine kontrollierte Arbeitstextur. Eine verdichtete Verglasung überlagert diese Oberfläche. Sie kann die feine Oberflächenstruktur füllen oder überbrücken und verändern, wie die Farbe die Walze benetzt und sich wieder von ihr trennt. Der Effekt kann zuerst als Band erscheinen, das weniger Farbe annimmt, einen anderen Film trägt oder nach dem Waschen länger braucht, bis es gleichmäßig benetzt ist.

Im Offsetdruck befinden sich Farbe und Feuchtmittel im selben Walzensystem. Eine verglaste Oberfläche verändert damit die Oberfläche, auf die dieses Farb-Wasser-System trifft. Mit zunehmenden Ablagerungen kann die Übertragung durch den Walzenzug ungleichmäßiger werden.

Für Walzenpositionen, deren Funktion von kontrollierter Aufnahme und Abgabe abhängt, siehe Übertragungswalzen.

Ist die Gummioberfläche sauber und stabil, während die Farbübertragung weiterhin schlecht bleibt, sollte die Untersuchung bei den sich verändernden Druckmaschinen- und Prozessvariablen bleiben. Farbzustand, Feuchtverhalten und Walzeneinstellungen liegen außerhalb des direkten Beurteilungsbereichs eines Gummiwalzenherstellers. Relevant wird die Walze, wenn die Evidenz wiederholt mit ihrer Oberfläche, ihren Maßen, ihrer Härte, Oberflächengüte, den Kontaktmedien oder einem früheren Fehlerbild zusammenhängt.

Wenn die Reinigung die Gummioberfläche nicht mehr wiederherstellt

Eine entfernbare Ablagerung sollte nach korrekter Entfernung eine deutlich bessere Arbeitsoberfläche zurücklassen. Bleibt die Walze nach der Reinigung glänzend, vergleichen Sie sie mit älteren Aufzeichnungen, einer Zeichnung oder einer bekannten guten Walze, statt sie immer wieder stärker zu reinigen.

Mehrere Hinweise zusammen sind aussagekräftiger als eine einzelne Messung:

  • Die gereinigte Oberfläche fühlt sich deutlich härter oder glatter an als früher.
  • Ein poliertes Arbeitsband bleibt an derselben Position bestehen.
  • Die Oberfläche bleibt nach dem Trocknen klebrig oder zeigt Quellung, Risse, Kantenschäden oder ungleichmäßigen Verschleiß.
  • Die Härte stimmt nicht mehr mit früheren Aufzeichnungen oder einer vergleichbaren guten Walze überein.
  • Fertigdurchmesser oder lokale Oberflächengeometrie haben sich messbar verändert.

Es gibt keinen universellen Härte- oder Durchmesseränderungswert, der bei jeder Offsetdruckmaschine einen Walzenausfall beweist. Sinnvoll ist der Vergleich mit der eigenen Walzenzeichnung, früheren Messungen oder einer bekannten guten Vergleichswalze.

Sobald sich der Gummi selbst verändert, werden auch Verträglichkeit mit Waschflüssigkeit und Farbe wichtig. Konventionelle Farben, UV-Systeme, Mischbetrieb und unterschiedliche Waschchemie stellen nicht dieselben Anforderungen an einen Walzenbezug. Der separate Leitfaden Gummiwalzen für Kontakt mit Farbe, Klebstoff und Lösemitteln behandelt diese Medienfrage ausführlicher.

Hat eine Walze lange zuverlässig gearbeitet und normalen Verschleiß erreicht, besteht meist kein Grund, den Ersatz von Grund auf neu zu entwickeln. Alte Zeichnung, Maße, Härte, Walzenposition, Farbsystem, Reiniger, Oberflächengüte und Fotos der alten Walze sind ein praktikabler Ausgangspunkt.

Für ausgewählte konventionelle Farb-, Öl- und allgemeine Flüssigkeitskontaktpositionen können NBR-/Nitrilkautschukwalzen eine zu prüfende Werkstoffrichtung sein. Bei anspruchsvolleren Lösemittel-, Wärme-, Öl- oder Chemikalienbedingungen können FKM-Gummiwalzen relevant werden. Ein Werkstoffname allein definiert jedoch keinen Offset-Farbwalzenbezug. Mischungsrichtung, Haftverbund, Vulkanisation, Schleifen, Härte und endgültige Oberflächengüte beeinflussen die fertige Walze ebenfalls.

Welche Informationen Sie vor Neugummierung oder Austausch aufbewahren sollten

Ein langer Fehlersuchbericht ist nicht nötig. Bewahren Sie die Informationen auf, die die tatsächliche Walze beschreiben und zeigen, wie sich ihre Oberfläche verändert hat.

  • Walzenzeichnung oder Hauptabmessungen einschließlich Außendurchmesser und gummierter Ballenlänge.
  • Fotos der alten Walze mit gesamter Arbeitsfläche, beiden Enden sowie verglasten oder beschädigten Bereichen.
  • Fotos vor und nach der Reinigung, wenn die Verglasung deutlich sichtbar ist.
  • Walzenposition und Funktion der Walze in der Druckmaschine.
  • Farbe, Reiniger, feuchtwerksbezogene Flüssigkeit, Öl oder andere Medien mit direktem Walzenkontakt.
  • Vorhandener Bezugswerkstoff, Härte und Oberflächengüte, soweit bekannt.
  • Papier- oder Beschichtungsinformationen, wenn die Verglasung klar einer bestimmten Sorte folgt.
  • Verhalten der Walze nach der Reinigung und Position, an der die Verglasung wiederkehrt.
  • Frühere Schleif- oder Neugummierungshistorie, besonders wenn dasselbe Oberflächenproblem schon früher wiederholt auftrat.

Wenn der Drucksaal bereits pH-Wert oder Leitfähigkeit des Feuchtmittels dokumentiert, kann dieser Trend mit den Produktionsdaten aufbewahrt werden. Für die Interpretation gelten die normalen Anforderungen von Druckmaschinen- und Chemielieferant; einen sinnvollen universellen Wert für alle Maschinen gibt es nicht.

Für einen unkomplizierten Ersatz können Zeichnung, Maße, bekannte Härte, Walzenposition und klare Fotos der alten Walze bereits ausreichen. Wiederkehrende Verglasung nach Reinigung oder Neugummierung erfordert mehr Angaben zu Kontaktmedien, vorhandenem Bezug, Oberflächengüte und Zustand der alten Walze.

Mehr zu Druckwalzen und Bezugswerkstoffen

Walzen für die Druckindustrie — Anwendungen gummierter Walzen rund um Druck, Materialhandling und Kontakt mit bedruckten Oberflächen.

Übertragungswalzen — Walzenpositionen, bei denen kontrollierte Aufnahme, Übertragung und Abgabe von Farbe oder anderen Medien wichtig sind.

NBR-/Nitrilkautschukwalzen — Werkstoffreferenz für ausgewählte Farb-, Öl- und allgemeine Flüssigkeitskontaktpositionen.

FKM-Gummiwalzen — Werkstoffreferenz für anspruchsvollere Wärme-, Lösemittel-, Öl- und Chemikalienbedingungen.

Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Walzenspezifikation haben, senden Sie diese direkt für kundenspezifische Fertigung, Angebot oder Produktionsbestätigung.

Sind die Angaben unvollständig, beginnen Sie mit Fotos der alten Walze, Grundmaßen, Walzenposition, Kontaktmedium und dem aktuellen walzenbezogenen Problem.