Глазирование красочных валиков офсетной машины и плохой перенос краски

Красочный валик офсетной машины может стать заметно более блестящим, одновременно начав хуже или неравномерно принимать краску. После мойки работа на некоторое время улучшается, но затем на той же бумаге, с той же красочной системой или в том же производственном цикле вновь появляется та же блестящая зона. В других случаях очистка снимает видимое загрязнение, однако сама резиновая поверхность остаётся отполированной и уже не передаёт краску так, как раньше.

Перед очередной мойкой зафиксируйте, где именно появляется глазирование, какая работа выполнялась в этот момент и как меняется поверхность после правильной очистки. Эти наблюдения обычно помогают отличить повторяющиеся отложения от начинающегося изменения самого резинового покрытия.

Более широкий обзор резиновых валов, применяемых на печатных линиях, см. на странице Валы для полиграфической промышленности.

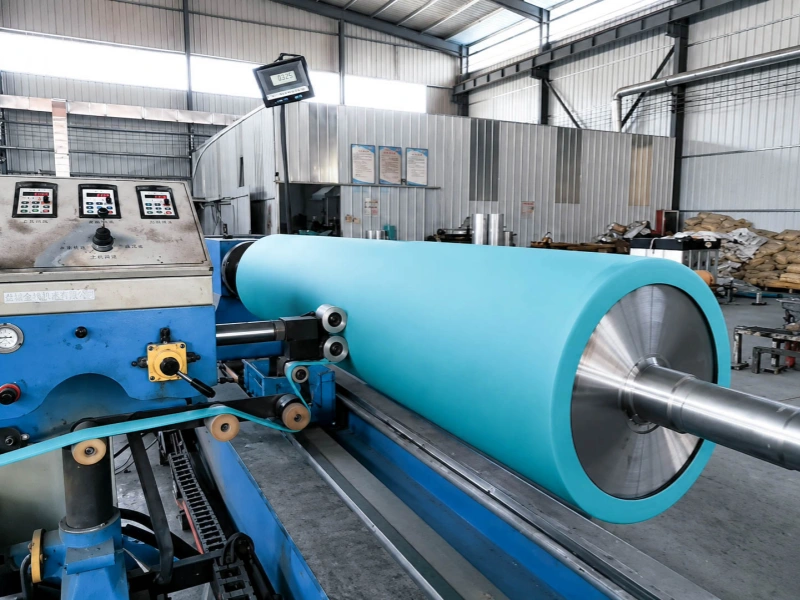
Большой бирюзовый резиновый валик из материала Hypalon обрабатывается на производственном станке.

Что на самом деле находится на блестящей поверхности валика?

Свежая краска, свободная бумажная пыль и развитое глазирование оставляют разный рисунок поверхности. Обычная влажная краска и свободная пыль, как правило, удаляются при штатной мойке. После этого исходную резиновую поверхность всё ещё можно увидеть и почувствовать.

Развитое глазирование плотнее. Свободное загрязнение может исчезнуть, но остаётся гладкая плёнка или блестящая полоса. Издалека валик может выглядеть чистым. При боковом освещении или сравнении с нормальным участком глазированная зона часто выглядит более плоской и «закрытой».

Положение дефекта тоже стоит записывать. Глазирование по всей поверхности, только с одной стороны или узкая полоса, постоянно возвращающаяся в одном месте, дают разную информацию. Фиксированная полоса может быть связана с большей локальной нагрузкой краской, бумажной пылью, остатками покрытия или повторяющимся контактом в этой зоне валика.

Кальций и минералы бумажного покрытия

Мелованная бумага может заносить в машину кальцийсодержащие вещества, пигменты покрытия, глинистые частицы, наполнители и мелкую пыль. Сначала они могут быть рыхлым загрязнением, но при повторном контакте с краской, влагой и валиковой системой постепенно уплотняются в более твёрдый поверхностный слой.

История бумаги часто полезнее цвета отложения. Если валик нормально работает на одном материале, но после перехода на другую мелованную бумагу начинает глазироваться намного быстрее, записывайте марку бумаги, тип покрытия и затронутую зону валика в одном журнале. Если после обратной смены бумаги ситуация улучшается, стоит проверить бумагу или её покрытие как источник.

Светлая или меловидная плёнка может поддерживать это направление поиска, но одного внешнего вида недостаточно. Белый или серый остаток не следует автоматически считать кальцием.

Бумажная пыль может превратиться в плотную плёнку

Свободная бумажная пыль обычно хорошо видна и относительно легко удаляется. Проблема становится серьёзнее, когда мелкие частицы остаются в красочном аппарате, смешиваются с краской и остатками покрытия и многократно впрессовываются в резиновую поверхность.

Например, после работы на пыльной бумаге на одном валике может остаться серая полоса. Мойка удалит большую часть рыхлых частиц, но под ними останется гладкий участок. Наблюдайте именно за ним. Если на той же бумаге он снова появляется в том же месте, простого удаления свободной пыли недостаточно для объяснения повторяющегося глазирования.

Краска, смолы и остатки очистителя

Видимая краска может быть удалена, но смолистые или высохшие компоненты всё ещё останутся на валике. Оператор видит чистый валик, однако рабочая поверхность под отложением полностью не восстановилась, поэтому свежая краска продолжает приниматься неравномерно.

Легко упустить признак — блестящую полосу, которая остаётся после обычной мойки. Цвет краски исчез, протирочная ткань чистая, но при повторной подаче краски та же полоса принимает её хуже окружающей поверхности. Это полезное подтверждение того, что на поверхности остаётся слой.

Моющая химия тоже является переменной. Если поведение всего валика изменилось после замены очистителя или заметного увеличения частоты мойки, зафиксируйте момент изменения. Причиной могут быть остатки очистителя, а повторный контакт с несовместимой химией может менять и саму резину.

Не переходите автоматически на более сильный растворитель только потому, что глазирование возвращается. Используйте очиститель или средство для удаления глазирования, одобренное для машины, красочной системы и покрытия валиков. Более агрессивная химия способна изменить именно ту поверхность, состояние которой вы пытаетесь оценить.

Повседневная очистка, хранение и общий уход за валами отдельно рассмотрены в Руководстве по обслуживанию резиновых валов.

Самая сильная подсказка — что происходит после очистки

Сделайте чёткий снимок до очистки и такой же снимок после неё. Если возможно, сфотографируйте тот же участок снова после возобновления производства. Сохраняйте примерно одинаковые угол и освещение. Боковой свет полезен для выявления блестящих полос, но при полностью другом освещении одна и та же резина может выглядеть совершенно иначе.

Полезное сравнение простое: насколько хорошо восстанавливается поверхность и при каких условиях глазирование появляется снова.

Типичные картины после очистки

Что видно Что усиливает доказательство Куда смотреть дальше
Светлая или твёрдая плёнка возвращается на той же мелованной бумаге После очистки валик хорошо восстанавливается и на других работах ведёт себя нормально Покрытие бумаги, минеральное загрязнение, связанные процессные материалы
Видимая краска удалена, но одна блестящая полоса остаётся Новая краска продолжает приниматься хуже ровно в этой зоне Смолистое, высохшее или впрессованное смешанное отложение
Поверхность восстанавливается, но при определённом повторяющемся условии глазирование появляется снова Момент возврата стабильно совпадает с той же бумагой, краской или другим идентифицируемым изменением Продолжать отслеживать эту причину до замены валика
После смены очистителя или режима мойки весь валик стал вести себя иначе Момент изменения тесно совпадает с изменением мойки Совместимость очистителя, остатки, состояние резиновой поверхности
После удаления отложений валик всё равно остаётся словно отполированным Одновременно изменились твёрдость, липкость, износ, трещины, набухание или размеры Проверять само резиновое покрытие

Время повторного появления полезно, только если его связывать с производственными условиями. Фраза «быстро снова заглазировался» даёт мало информации. Формулировка «после обычной мойки восстановился, но на следующем тираже той же мелованной бумаги та же полоса появилась снова» уже задаёт понятное направление.

Почему глазирование делает перенос краски нестабильным

Красочные валики офсетной машины переносят тонкую красочную плёнку через повторяющиеся контакты валик–валик. В каждой зоне контакта часть плёнки принимается, разделяется, перераспределяется и передаётся дальше. Поэтому готовая резиновая поверхность должна вести себя одинаково по всей рабочей ширине.

Правильно обработанная резина имеет контролируемую рабочую микротекстуру. Плотный глазированный слой перекрывает этот финиш. Он может заполнять или сглаживать микрорельеф, меняя то, как краска смачивает валик и отделяется от него. Сначала это может проявляться как полоса, которая принимает меньше краски, несёт плёнку другой толщины или после мойки дольше приходит к равномерному смачиванию.

В офсетной печати краска и увлажняющий раствор работают в одной общей системе валиков. Глазированная поверхность меняет поверхностные свойства, с которыми контактирует эта смесь «краска–вода». По мере роста отложений перенос в красочном аппарате может становиться всё менее равномерным.

Для позиций, где критичны контролируемый захват и отдача среды, см. Передающие валы.

Если резиновая поверхность чистая и стабильная, а перенос краски всё равно плохой, дальнейший поиск должен оставаться на стороне меняющихся параметров машины и процесса. Состояние краски, работа увлажнения и настройка валиков выходят за рамки прямой оценки производителя резиновых валов. Валик становится более значимым объектом проверки, когда доказательства постоянно связываются с его поверхностью, размерами, твёрдостью, финишем, контактирующими средами и предыдущей картиной отказа.

Когда после очистки резиновая поверхность больше не восстанавливается

Если отложение съёмное, после правильной очистки рабочая поверхность должна заметно восстановиться. Если валик продолжает блестеть, вместо многократного усиления мойки сравните его с предыдущими записями, чертежом или заведомо исправным аналогом.

Полезнее сочетание нескольких признаков, чем одно измерение.

  • Очищенная поверхность стала заметно твёрже или более гладкой, чем раньше.
  • В одном и том же месте остаётся отполированная рабочая полоса.
  • После высыхания поверхность остаётся липкой либо видны набухание, трещины, повреждение краёв или неравномерный износ.
  • Твёрдость больше не совпадает с прежними записями или нормальным аналогичным валиком.
  • Измеримо изменился окончательный диаметр или локальная геометрия поверхности.

Не существует универсального значения изменения твёрдости или диаметра, которое само по себе доказывает отказ для всех офсетных машин. Полезно сравнение с чертежом конкретного валика, предыдущими измерениями или исправным эквивалентом.

Если сама резина начала меняться, становятся важными совместимость с моющей жидкостью и красочной системой. Обычные краски, UV-системы, смешанный режим и разные моющие химикаты предъявляют к покрытию разные требования. Подробнее этот вопрос рассмотрен в статье Резиновые валы для контакта с краской, клеями и растворителями .

Если валик долго работал хорошо и достиг обычного износа, причин проектировать замену с нуля почти нет. Практичная отправная база — старый чертёж, размеры, твёрдость, позиция валика, красочная система, очиститель, финиш поверхности и фотографии старого валика.

Для некоторых обычных позиций с контактом с краской, маслами и жидкостями одним из направлений могут быть Резиновые валы NBR / из нитрильного каучука . При более тяжёлом воздействии растворителей, температуры, масел или химии могут быть уместны Резиновые валы FKM . Но одно название материала не определяет готовое покрытие офсетного красочного валика. На конечный результат также влияют рецептура смеси, адгезия, вулканизация, шлифование, твёрдость и окончательный финиш поверхности.

Что сохранить перед повторным гуммированием или заменой

Длинный отчёт о диагностике не нужен. Сохраняйте сведения, которые описывают реальный валик и показывают, как менялась его поверхность.

  • Чертёж валика или основные размеры, включая наружный диаметр и длину резиновой рабочей поверхности.
  • Фотографии старого валика: вся рабочая поверхность, оба конца и участки глазирования или повреждения.
  • Если глазирование хорошо видно — фотографии до и после очистки.
  • Точная позиция и функция валика в машине.
  • Краска, очиститель, жидкости системы увлажнения, масла и другие среды, которые непосредственно контактируют с валиком.
  • Если известно — материал старого покрытия, твёрдость и финиш поверхности.
  • Информация о бумаге или покрытии, если глазирование явно следует за определённым материалом.
  • Что происходит с валиком после мойки и где именно глазирование возвращается.
  • История предыдущего шлифования или повторного гуммирования, особенно если тот же поверхностный дефект уже повторялся.

Если в печатном цехе уже записывают pH или проводимость увлажняющего раствора, эти тенденции можно хранить вместе с производственными данными. Интерпретируйте их по нормам производителя машины и поставщика химии. Одного универсального значения для всех машин нет.

Для простой замены может быть достаточно чертежа, размеров, известной твёрдости, позиции валика и чётких фотографий. Если глазирование повторяется после очистки или повторного гуммирования, подробнее подготовьте данные о контактирующих средах, старом покрытии, финише поверхности и состоянии старого валика.

Связанные страницы о печатных валах и материалах покрытия

Валы для полиграфической промышленности — применения резиновых валов в печати, транспортировке материала и контакте с печатной поверхностью.

Передающие валы — позиции, где важны контролируемый захват, перенос и отдача краски или другой среды.

Резиновые валы NBR / из нитрильного каучука — справочное направление по материалу для отдельных позиций с контактом с краской, маслами и обычными жидкостями.

Резиновые валы FKM — справочное направление для более тяжёлых условий температуры, растворителей, масел и химического контакта.

Если у вас есть чертежи, размеры, образцы или чёткая спецификация валика, отправьте их напрямую для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных недостаточно, начните с фотографий старого валика, основных размеров, позиции валика, контактирующих сред и текущей проблемы, связанной с валиком.