Walzen für Längsschneide- und Wickelanlagen
Rollenpositionen zur Filmführung, Traktion, Spannungskontakt und zum Aufwickeln.

Der Film kann normal laufen und dann beim Beschleunigen reißen. Er kann wiederholt an derselben Kante einreißen, in einem schmalen Streifen versagen oder in der Nähe derselben Walzenposition reißen. Die Gesamtspannung zu ändern, ist selten der beste erste Schritt. Besser ist es, zu dokumentieren, wo der Riss begann, wann er auftrat, ob er an derselben Stelle (Messer, Verbindungsstelle, Streifen oder Walze) riss und was sich unmittelbar vor dem Riss geändert hat.
Diese Details zeigen in der Regel, ob das Problem am Film, der Schneidekante, einer Filmverbindung, einer kurzzeitigen Spannungsänderung oder dem Kontakt mit einer Walze lag. Gummierte Walzen ziehen oft den Film, gewährleisten die Übertragungsgeschwindigkeit und halten den Kontakt beim Schneiden und Aufwickeln stabil. Eine verschmutzte Oberfläche, schwacher Halt, plötzliches Verklemmen oder Lagerwiderstand können daher Teil desselben Bruchereignisses sein und sollten zusammen mit Material, Messern, Spannung und Maschinenbewegung überprüft werden.
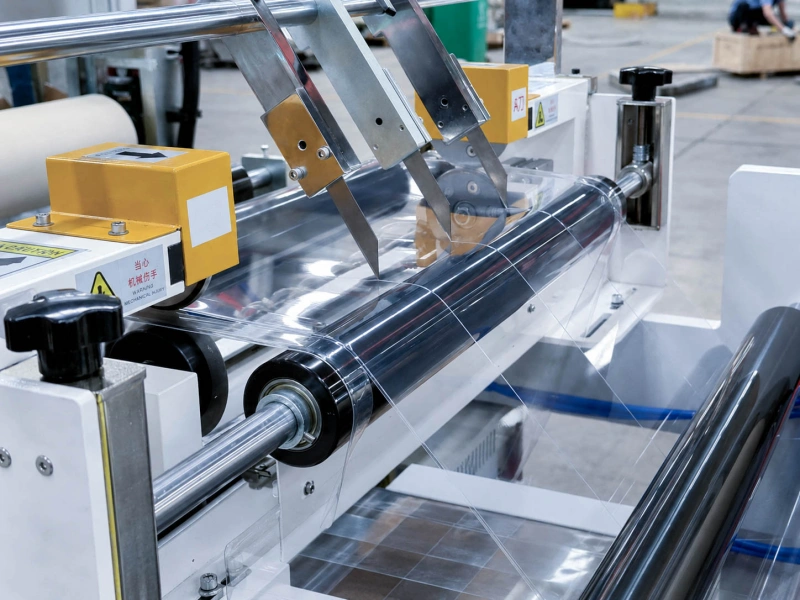
Die Stelle, an der die beschädigte Folie gefunden wird, muss nicht mit dem Ursprung des Risses übereinstimmen. Ein kleiner Schnitt kann an einer Kante beginnen, sich über die Folie erstrecken und mehrere Walzenpositionen durchlaufen, bevor die Maschine stoppt.
Sobald es gefahrlos möglich ist, bewahren Sie das abgebrochene Stück auf und legen Sie die beiden Enden zusammen. Achten Sie auf erste kleine Kerben, Löcher, Kratzer, Falten, beschädigte Schnittkanten, harte Verbindungsstellen oder Spuren von Klebstoff oder Schmutz. Markieren Sie vor dem Neustart die Maschinenrichtung und die Streifennummer auf dem Muster.
| Riss beginnt ... | Was Sie zuerst überprüfen sollten |
|---|---|
| Eine Filmkante | Beschädigungen durch eindringende Schneidkanten, Messerschäden, seitlichen Kontakt oder Störungen durch Beschnitt |
| Derselbe schmale Streifen | Beschädigungen durch ein einzelnes Messer, eine schwache Schnittkante oder ungleichmäßige Wickelbelastung |
| Filmzentrum | Ein Loch, eine dünne Stelle, ein Beschichtungsfehler, ein Kratzer oder ein eingeschlossenes Partikel |
| Schnittbereich | Klingenbeschädigung, Ablagerungen, instabiles Schneiden oder ein lockerer Messerhalter |
| nach derselben Walze | Oberflächenbeschädigung, Schmutz, Drehwiderstand, schwacher Halt oder plötzliches Zupacken |
| Filmverbindung | Schwache Verbindungen, harte Klebebandkanten, Klebstoffverunreinigungen oder mangelhafte Ausrichtung |
Die Form des Risses kann einen weiteren Hinweis liefern. Ein langer, diagonaler Riss beginnt üblicherweise an einer Seite. Ein kleines Loch, das sich zu einem größeren Riss öffnet, deutet normalerweise auf eine lokale Beschädigung der Folie hin. Ein plötzlicher Riss über fast die gesamte Breite ist eher auf eine abrupte Änderung der Zugkraft zurückzuführen.
Schmale Streifen sind anfälliger für Beschädigungen an den Kanten, da das verbleibende Material weniger Breite zur Lastaufnahme hat. Eine kleine Kerbe, die bei einer breiten Bahn kaum Probleme verursacht, kann nach dem Teilen der Folie in schmale Streifen zu einer ernsthaften Schwachstelle werden.
Der Zeitpunkt der Unterbrechung hilft dabei, ein anhaltendes Problem von einem kurzzeitigen Maschinenereignis zu unterscheiden.
| Wenn der Film bricht | Wahrscheinlichere Richtung |
|---|---|
| Während des gleichmäßigen Laufs | Materialschwäche, Beschädigung durch das Messer, kontinuierlicher Walzenwiderstand oder Beschädigung durch eine feste Oberfläche |
| Während der Beschleunigung | Eine Walze oder Rolle kann nicht gleichmäßig beschleunigen, der Halt wird instabil oder eine schwache Kante wird stärker beansprucht. |
| Während der Verzögerung | Bremsreaktion, plötzliches Festziehen oder vorübergehender Haftungsverlust |
| Unmittelbar nach dem Neustart | Filmverklebung, statische Aufladung, steife Verbindung oder schlechte Ablösung von einer Walzenoberfläche |
| Bei einer ähnlichen Rollengröße | Eine Änderung des Walzengewichts, der Motorlast oder des Wicklungszustands |
Wenn sich die Anzahl der Filmrisse durch Verringerung der Beschleunigung verringert, befindet sich wahrscheinlich eine Stelle in der Filmbahn, die der Geschwindigkeitsänderung nicht reibungslos folgen kann. Im nächsten Schritt sollten Ab- und Aufwicklung, Bremsen, Motoren, Freilaufwalzen, Spannarme und alle Gummiwalzen, an denen der Film zu gleiten scheint, verglichen werden.
Der auf dem Bildschirm angezeigte Spannungswert kann noch normal erscheinen. Ein sehr kurzer Anstieg kann zu schnell erfolgen, um deutlich sichtbar zu sein, oder er kann zwischen dem Sensor und dem tatsächlichen Bruchpunkt auftreten. Daher sollte die Bruchzeit mit der Bandgeschwindigkeit, der Spannungsänderung, der Motorlast und der Größe der Ab- und Aufwickelrollen verglichen werden.
Wenn Bremsen wiederholt auf Beschleunigung, Verzögerung oder Änderung des Walzendurchmessers folgen, Positionen der Spannungsregelrolle sollte zusammen mit dem Ansprechverhalten von Antrieb und Bremse überprüft werden.
Folien können nach dem Beschichten, Laminieren, Trocknen, Aushärten, Abkühlen oder Lagern reißfester werden. Materialbezeichnung und Nenndicke allein geben keinen Aufschluss darüber, ob ein Bereich schwächer als der Rest geworden ist.
Vergleichen Sie die aktuelle Rolle mit einer Rolle, die einwandfrei lief. Prüfen Sie unbehandelte Folie gegen beschichtete oder laminierte Folie, das Mittelmaterial gegen das Randmaterial und den gerissenen Streifen gegen die daneben liegenden Streifen. Wenn sich die Bruchrate nach dem Aushärten, Abkühlen oder Lagern ändert, sollte dieser Prozessverlauf in die Untersuchung einbezogen werden.
Ungleichmäßige Beschichtung, lokale Überhitzung, unzureichende Trocknung, Klebstoffverunreinigungen, schwache Haftung zwischen den Schichten oder eine lokale Dünne können allesamt Ausgangspunkte für einen Riss bilden. Eine breite Folie kann vor dem Einschneiden einwandfrei laufen und dennoch danach versagen, da schmale Streifen kleine Schnittkanten und Schwachstellen deutlicher sichtbar machen.
Für weitergehende Anforderungen an Dünnschichtkontakt und -handhabung siehe Filmkonvertierungswalzen. Für den aktuellen Bruchfall sind jedoch die aufbewahrte Probe und ihre Produktionshistorie die besseren Ausgangspunkte.
Ein Messer kann die Folie beschädigen, selbst wenn die Schnittkante nicht äußerlich rau aussieht. Kleine Absplitterungen, eine abgenutzte Klinge, Klebstoffreste, Partikel um die Schnittstelle, ungleichmäßiger Klingenkontakt oder Bewegungen im Messerhalter können zu einer stellenweise schwachen Schneide führen.
Vergleichen Sie den gebrochenen Streifen mit einem benachbarten Streifen, der mit einem anderen Messer geschnitten wurde. Verschiebt sich der Bruch beim Verändern der Messerposition, ist die Schneidanordnung ausschlaggebend. Bleibt er auf derselben Seite der Rolle, ist die Beschädigung möglicherweise bereits vor dem Schneiden entstanden.
Wenn sich der Startpunkt seitlich verschiebt, während sich der Film seitlich bewegt, dann Web-Tracking-Problem sollte überprüft werden. Für diese Bruchuntersuchung ist die entscheidende Frage, wo die seitliche Bewegung den Filmrand zuerst beschädigt.
Folienverbindungen sollten auf dieselbe praktische Weise geprüft werden. Achten Sie darauf, ob die beiden Folienenden bündig abschließen, ob das Klebeband zu dick oder zu hart ist, ob Klebstoff aus der Verbindung herausgequollen ist und ob die Verbindung an einer Führungskante oder einer engen Öffnung hängen bleibt. Die Verbindung kann direkt versagen oder zwar intakt bleiben, aber beim Kontakt mit einer angetriebenen Walze oder einem Druckpunkt kurzzeitig Zugkräfte oder Kontaktänderungen verursachen.
Nachdem Film, Messer und Gelenke überprüft wurden, betrachten Sie den Abschnitt unmittelbar vor dem Beginn des Risses.
Gummiwalzen ziehen üblicherweise die Folie, regulieren die Geschwindigkeit und halten den Kontakt aufrecht. Führungswalzen verändern den Bahnverlauf, während Spannwalzen für einen gleichmäßig straffen Folienlauf sorgen. Ein Problem an einer dieser Stellen kann die Zugkraft an einer bereits beschädigten Kante zusätzlich erhöhen.
Eine Walze kann bei niedriger Drehzahl normal erscheinen, aber beim Beschleunigen Widerstand leisten. Lagergeräusche, erhöhte Wärmeentwicklung, unruhiges Drehen bei sicherem Abschalten, Verschmutzungen um die Welle, seitliches Spiel oder eine Walze, die deutlich schneller zum Stillstand kommt als vergleichbare Walzen, können allesamt Anzeichen dafür sein, dass sie sich nicht frei dreht.
An Stellen, an denen der Film seine Richtung ändert, Führungswalzen Sie sollten sauber, parallel und leicht zu drehen sein. Widerstand oder eine ungenaue Ausrichtung auf einer Seite können dazu führen, dass eine stärkere Zugkraft auf eine Kante oder einen schmalen Streifen wirkt.
Die Folie kann auch kurz auf einer Gummiwalze verrutschen und dann wieder greifen. Dieser plötzliche Halt kann einen bereits an einer Kante, einem Schnitt oder einer Naht entstandenen Riss vollständig schließen. Bediener hören möglicherweise ein quietschendes Geräusch, sehen eine Bewegung zwischen Folie und Walze oder bemerken einen glatten, glänzenden Streifen auf der Walzenoberfläche.
Wenn diese Schilder ungefähr an derselben Stelle bleiben, überprüfen Sie die Zugwalze, Die Gummioberfläche und die Art, wie die Folie sie umschließt, spielen dabei eine Rolle. Klebstoff, Öl, Staub, Polieren, Schnitte und ungleichmäßiger Verschleiß können die Griffigkeit beeinträchtigen. Das allgemeinere Problem des Abrutschens wird in dem verlinkten Beitrag behandelt. Warum rutschen Bahnmaterialien auf Gummiwalzen?.
Statische Elektrizität kann dünnen Film in Richtung einer Walze, eines Rahmens, eines Messerhalters oder des Abfallstreifens ziehen. Vor dem Reißen kann der Film flattern, eine Kante kann sich einklappen oder er kann sich an einer Oberfläche festkleben und um sie wickeln.
Die relevanten Informationen sind die genaue Startposition, die Seilgeschwindigkeit und die Raumbedingungen zum Zeitpunkt des Vorgangs. Reinigungs-, Erdungs- und Antistatikeinrichtungen sollten vor einer Änderung der Gesamtspannung überprüft werden.
Wenn statische Elektrizität wiederholt auf dieselbe Filmkontaktwalze einwirkt, antistatische oder leitfähige Gummirolle Eine Überprüfung könnte sich lohnen. Die Anwendung sollte auf die tatsächliche Erdungsmethode und Rollenposition abgestimmt sein und nicht als eigenständige Lösung betrachtet werden.
Wenn wiederholt Brüche an einer bestimmten Stelle der Gummiwalze auftreten, sollte die gesamte Walze untersucht werden, anstatt nur auf die Bezeichnung des Gummimaterials zu achten.
Prüfen Sie die Walze mit seitlichem Licht auf Schnitte, Dellen, harte Ablagerungen, Klebstoffreste, Staub, Öl, glatt polierte Stellen und ungleichmäßigen Verschleiß über die gesamte Walzenbreite. Kleine, erhabene Ablagerungen und flache Schnitte sind von oben oft schwer zu erkennen.
Auch die Bewegung von Lager und Rolle ist wichtig. Prüfen Sie, ob das Lager Geräusche macht oder heiß wird, ob sich die Rolle leichtgängig dreht, ob sie sichtbar eiert und ob sie parallel zu den benachbarten Rollen bleibt. Beobachten Sie den Film beim Ein- und Auslauf in den Kontaktpunkt. Er sollte sich gleichmäßig bewegen und nicht gleiten, ruckeln oder plötzlich abspringen.
Wenn die ursprüngliche Rolle lange Zeit einwandfrei funktionierte und das Problem erst nach Oberflächenbeschädigung oder Lagerverschleiß auftrat, kann ein einfacher Austausch genügen. Tritt der gleiche Defekt nach Reinigung, Schleifen oder Austausch erneut auf, sollte die Überprüfung die Härte des Gummis, die Oberflächenbeschaffenheit, die Rollengenauigkeit, die Haftung und den tatsächlichen Anpressdruck umfassen.
Informationen zu den Rollenpositionen, die bei diesem Gerätetyp verwendet werden, finden Sie unter Walzen für Längsschneide- und Wickelanlagen.
Ein Walzenwechsel kann eine schwache Folienverbindung, eine beschädigte Messerkante oder einen spröden Folienbereich nicht reparieren. Die Austauschrichtung muss dem auf der Produktionslinie aufgezeichneten Bruchmuster entsprechen.
Mehrere kurze Aufzeichnungen sind in der Regel nützlicher als eine lange Untersuchung, nachdem sich das Problem verändert hat.
| Was aufgezeichnet werden soll | Details |
|---|---|
| Ausgangspunkt des Risses | linke Kante, rechte Kante, Mitte, Einzelbahn, Messer, Spleiß oder Walzenposition |
| Als es geschah | Gleichmäßiges Laufen, Beschleunigen, Verzögern oder Neustart |
| Filmdetails | Folienart, Dicke, Gesamtbreite und Streifenbreite |
| Maschinenzustand | Geschwindigkeit, Spannungsbewegung und Durchmesser von Ab-/Aufwickelrolle |
| Messer oder Gelenk | Messernummer, kürzlich vorgenommene Justierung oder Gelenkdetails |
| Walzenzustand | Schmutz, Oberflächenbeschädigung, Rutschen, Widerstand, Hitze oder Wackeln |
| Letzte Bearbeitung | Material-, Geschwindigkeits-, Spannungs-, Messer-, Reinigungs-, Gelenk- oder Walzenwechsel |
Bewahren Sie ein Nahfoto des Rissbeginns und ein Weitwinkelfoto auf, das die Rissrichtung und die Position des Streifens zeigt. Verändern Sie bei einem kontrollierten Test jeweils nur eine Bedingung. Die gleichzeitige Änderung von Geschwindigkeit, Spannung, Messerposition und Reinigungsmethode erschwert die Interpretation des Ergebnisses.
Bei wiederholtem Filmriss senden Sie bitte Fotos beider Bruchstellen sowie ein Nahfoto der Bruchstelle. Geben Sie dabei die Filmtransportrichtung, die Streifennummer, die Materialart, die Dicke, die Gesamtbreite und die Breite des schmalen Streifens an. Informationen zur Geschwindigkeit, zum Spannungsverlauf, zum Zustand des Messers oder der Verbindungsstelle, zur Beschichtungs- und Aushärtungshistorie sowie zu Anzeichen von Verkleben, Rutschen, statischer Aufladung, Walzenwiderstand oder Vibrationen sind ebenfalls hilfreich.
Wenn es um eine einzelne Walzenposition geht, senden Sie bitte die Walzenzeichnung oder die Grundabmessungen, den Walzendurchmesser, die Länge der gummierten Lauffläche, die Wellen- und Lagerdetails, die Folienwickelrichtung, das bekannte Gummimaterial und dessen Härte sowie Fotos von Oberflächenbeschädigungen oder ungleichmäßigem Verschleiß. Es ist außerdem hilfreich anzugeben, ob die Walze kürzlich ausgetauscht, geschliffen oder neu bezogen wurde.
Diese Details helfen dabei, einen normalen Austausch von einem wiederkehrenden Problem zu unterscheiden, das eine genauere Überprüfung der Gummioberfläche, der Lager, des Grips und der Rollengenauigkeit erfordert.
Rollenpositionen zur Filmführung, Traktion, Spannungskontakt und zum Aufwickeln.
Ein ausführlicherer Leitfaden zu Faltenbildung, Verrutschen, Kanteninstabilität und Wickelproblemen.
Bei Unterbrechungen, die mit Änderungen der Geschwindigkeit, der Spannung oder des Walzendurchmessers zusammenhängen.
Zur Überprüfung der Walzenausrichtung, des Drehwiderstands und des Filmwegs.
Bei instabilem Halt und plötzlichem Filmriss.
Bei statisch bedingtem Anhaften und instabilem Filmkontakt.
Beginnen Sie mit der Position des Risses, dem Zeitpunkt des Bruchs, der Film- und Streifenbreite, dem Zustand des Messers oder der Verbindung und der Walzenposition, die dem Ereignis am nächsten liegt.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit der Walzenposition, dem Filmtyp, den Kontaktbedingungen und dem wiederholten Bruchmuster beginnen.