
Walzen für flexible Verpackungen
Walzen für bedruckte, laminierte, Siegelschicht-, Schneid- und Aufwickelverpackungslinien
Flexible Verpackungslinien bleiben nicht lange einfach. Sobald die Struktur Bedruckung, Klebelaminierung, Siegelschichten oder nachgelagerte Aufwickelvorgänge umfasst, wird die Eignung der Walzen in der Regel positionsabhängiger als bei einer einfachen Folientransportlinie.
Wolorin unterstützt Walzenprojekte für bedruckte Verpackungsfolien, Laminate, Mehrlagenbahnen und Weiterverarbeitungsanlagen. Unser Fokus liegt auf Bereichen, in denen Transportstabilität, kontrollierte Ablösung, Oberflächenschutz und gleichmäßiges Aufwickeln entlang der gesamten Produktionslinie optimal zusammenwirken müssen. Nicht alle Walzen dieser Anlagen müssen individuell angepasst werden; bewährte Lösungen eignen sich für ähnliche Verpackungsszenarien. Die langfristige Eignung hängt jedoch maßgeblich von der Leistung der Walze an ihrem jeweiligen Einsatzort ab.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
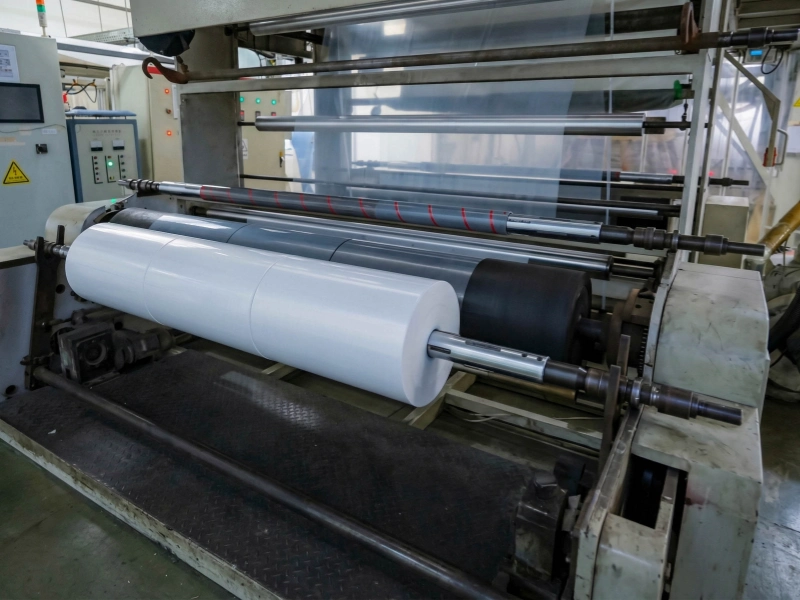
Wann eine Walze erneut geprüft werden sollte
Eine Walze, die vor der Laminierung zufriedenstellend läuft, ist möglicherweise nach der Strukturänderung nicht mehr gleichermaßen geeignet.
Bei flexiblen Verpackungslinien können bedruckte Oberflächen, der Einfluss von Klebstoffen, Siegelschichten und das spätere Aufwickeln dazu führen, dass dieselbe Stelle empfindlicher ist als zu Beginn des Prozesses.
Wenn Probleme erst nach dem Drucken, Verkleben, Erhitzen oder Aufwickeln auftreten, lohnt es sich oft zu überprüfen, ob die Walze unter der neuen Struktur noch an der gleichen Position sitzt.
Was dieser Prozess verarbeitet
Die Verarbeitung flexibler Verpackungen erfolgt üblicherweise mit Strukturen anstelle von einlagigen, glatten Bahnen. Das Material, das die Produktionslinie durchläuft, kann bereits bedruckte Schichten, Klebstoffe, Laminatkombinationen, behandelte Folienoberflächen oder Siegelschichten aufweisen, wodurch sich die einzelnen Abschnitte unterschiedlich verhalten.
Typische Strukturen und Leitungssituationen können Folgendes umfassen:
bedruckte BOPP-Verpackungsbahnen
PET-basierte laminierte Verpackungsstrukturen
CPP-Schichten, die in mehrlagigen Gehäusekonstruktionen verwendet werden
PE- oder ähnliche Dichtungsschichtkonstruktionen
bedruckte und kaschierte Materialien mit zwei oder mehr Funktionsschichten
Gewebe, deren Zug-, Ablöse- oder Wickelverhalten sich nach der Laminierung oder Wärmeeinwirkung verändert.
Entscheidend ist nicht nur, ob die Bahn in Bewegung bleibt. Entscheidend ist, ob die Struktur während des druckbedingten Transports, des Klebstoffkontakts, der Laminierung, der Zwischenführung, des Schneidens und des abschließenden Aufwickelns stabil bleibt, ohne dass es zu Registerabweichungen, Oberflächenmarkierungen, Verklebungen oder ungleichmäßigem Rollenaufbau kommt.
Wo flexible Verpackungslinien eine genauere Walzenprüfung benötigen
Bei flexiblen Verpackungslinien muss die Walzenprüfung oft positionsweise erfolgen.
Eine Walze, die auf der einlaufenden Materialbahn einwandfrei läuft, kann nach dem Bedrucken, Laminieren, der Wärmebehandlung oder dem abschließenden Aufwickeln Probleme verursachen. Dies tritt häufig in Verpackungslinien auf, da sich die Struktur, die Kontaktfläche und das Laufverhalten im Laufe der Prozesse verändern.
Transportpositionen im Druckbereich
Diese Positionen beeinflussen die Bahnstabilität, den Registerlauf und die reibungslose und spurenlose Bewegung der bedruckten Flächen. Wenn das bedruckte Material bei höheren Geschwindigkeiten schwieriger zu kontrollieren ist, sollten diese Positionen oft zuerst überprüft werden. In manchen Fällen hängt dies auch damit zusammen, wie Traktionsrollen oder Andruckwalzen werden ausgewählt.
Klebekontakt- und Laminierungseintrittspositionen
Sobald die Bahn mit Klebstoffen in Berührung kommt oder laminierungsbedingter Kontakt besteht, reagieren Ablösung, Oberflächenverhalten und Kontaktstabilität oft empfindlicher. Verläuft die Bahn nach dem Verkleben anders, müssen diese Stellen in der Regel erneut überprüft werden. Einige Projekte in dieser Phase stehen auch in engem Zusammenhang mit … Walzen für Beschichtungs- und Kaschieranlagen.
Zwischenführungs- und Stabilisierungspositionen
Zwischen den Hauptabschnitten muss die Bahn weiterhin stabil gehalten werden. Wenn an diesen Stellen Schlupf, Widerstand oder unnötige Oberflächenstörungen auftreten, wird es in späteren Abschnitten in der Regel schwieriger, die Stabilität zu gewährleisten. Je nach Bahnstrecke kann dies Folgendes beinhalten: Führungswalzen oder andere Transportwalzen auf derselben Bahn.
Schlitz- und Endaufwickelpositionen
Nach dem Bedrucken oder Laminieren lässt sich die fertige Struktur oft nicht mehr wie die ursprüngliche Folie aufwickeln. Verändern sich Rollenaufbau, Randbeschaffenheit oder Abwickelverhalten, müssen diese Positionen in der Regel anhand der verarbeiteten Struktur und nicht der ursprünglichen Bahn überprüft werden. Hier überschneiden sich manche Projekte auch mit Walzen für Längsschneide- und Wickelanlagen.
Bei flexiblen Verpackungen tritt ein Problem nicht immer dort auf, wo es seinen Ursprung hat. Deshalb werden frühere Kontaktstellen oft erneut überprüft, wenn später in der Produktionslinie Laminierungs- oder Aufwickelprobleme auftreten.
Häufige Probleme
Hersteller flexibler Verpackungen sehen sich häufig mit Problemen konfrontiert Erst nachdem die Struktur bereits mehrere Abschnitte der Produktionslinie durchlaufen hat, wird der sichtbare Defekt erkennbar. Zu diesem Zeitpunkt kann er bereits beim Laminieren oder Aufwickeln auftreten, während der Einfluss der Walzen schon früher einsetzt.
Bei bedruckten Bahnen, deren Laufgeschwindigkeit mit zunehmender Geschwindigkeit weniger gleichmäßig ist, wird der registerbezogene Transport schwieriger zu kontrollieren.
Laminierte Gewebe, die sich nach dem Verkleben weniger vorhersehbar anfühlen, insbesondere wenn sich die Steifigkeit der Mehrschichtkonstruktion, das Oberflächenverhalten und die Zugkraftanforderungen ändern.
Material haftet, blockiert oder trennt schlecht in Wärme- oder Klebstoffbereichen
Oberflächenmarkierungen, Mattierungen oder durch Abrieb bedingte Veränderungen des Erscheinungsbildes an bedruckten oder laminierten Strukturen.
Rückspulvorgang, der sich nach der Laminierung ändert, mit engeren Zonen, weicheren Zonen, Kantenabweichungen oder verringerter Walzenkonsistenz.
Eine Traktion, die für eine Schichtbedingung zu aggressiv, aber zu schwach ist, sobald die Struktur in eine andere Phase übergeht.
Verpackungsmaterialien mit Siegelschichten, die sich beim Transport und Aufwickeln anders verhalten als einfachere Folienkonstruktionen.
In vielen Fällen sind die Prozesseinstellungen nicht der einzige Faktor. Walzenoberflächenrichtung, Wahl des Deckmaterials, Härtebereich und positionsabhängiges Kontaktverhalten können allesamt Einfluss darauf haben, wie die Verpackungsstruktur die Produktionslinie durchläuft.
Was diese Probleme üblicherweise vom Walzenhersteller erfordern
Wann Die Leistung der Beschichtung oder Laminierung wird instabil, Die Walze benötigt in der Regel eine bessere Übereinstimmung in mehreren Richtungen.
Die Auswahl von Walzen für flexible Verpackungen ist in der Regel eher ein Balanceproblem als eine Frage einer einzelnen Eigenschaft. Bedruckte und laminierte Verpackungsstrukturen benötigen oft eine Walzenoberfläche, die die Bahn kontrolliert, ohne Verkleben, ungleichmäßiges Ablösen oder unerwünschte Markierungen zu verursachen.
Zu den üblicherweise für diese Anwendungen erforderlichen Voraussetzungen gehören:
Balance zwischen Trennverhalten und Traktion
Die Walze benötigt genügend Haftung für einen stabilen Transport, aber nicht so viel Oberflächenaggressivität, dass mehrlagige Bahnen verrutschen, kleben bleiben oder die Ablösekonsistenz verlieren.
Stabile Handhabung von gedruckten und laminierten Strukturen
Bedruckte Schichten, der Einfluss von Klebstoffen und laminierte Kombinationen führen oft dazu, dass die Bahn empfindlicher auf Oberflächeninteraktionen reagiert als unbeschichtete einschichtige Folien.
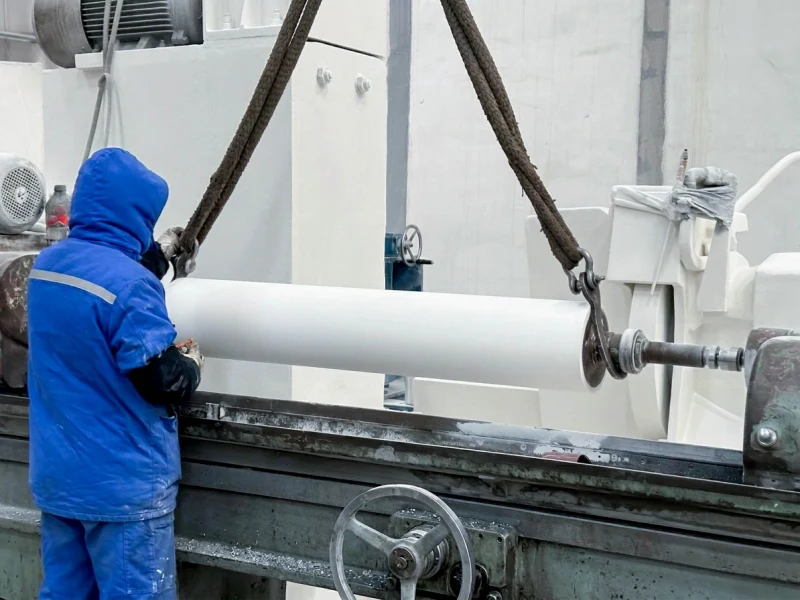
Eignung für hitze-, lösungsmittel- und klebstoffbedingte Bedingungen
Das Verhalten von Walzen kann sich erheblich verändern, sobald die Produktionslinie erhöhten Temperaturen, Lösungsmitteln oder dem Risiko des Kontakts mit Klebstoffen ausgesetzt ist.
Konsistentes Kneifverhalten in Laminierungspositionen
Ungleichmäßiger Kontakt kann die Gleichmäßigkeit des Laminats, die Weiterverarbeitung und den endgültigen Aufwickelvorgang beeinträchtigen.
Kontrollierte Oberflächeninteraktion mit Dichtungsschichtstrukturen
Verpackungsmaterialien, die PE oder ähnliche Dichtungsschichten enthalten, können je nach dem genauen Kontaktpunkt ein unterschiedliches Ablöse-, Zug- oder Wickelverhalten aufweisen.
Wickelunterstützung nach Strukturänderung
Nach der Laminierung entspricht das Wickelverhalten der Bahn möglicherweise nicht mehr dem Verhalten vor der Laminierung. Die Walze muss daher nicht nur die ankommende Folie, sondern auch die stabile Rollenbildung unter der veränderten Struktur gewährleisten.
In der Praxis geht es meist nicht darum, ob eine Walze überhaupt noch laufen kann. Vielmehr geht es darum, ob sie auch dann noch geeignet ist, wenn sich Struktur, Oberflächenbeschaffenheit und Wickelverhalten bereits verändert haben.
Gängige Walzentypen und zugehörige Anwendungshinweise
Technischer Überblick über flexible Verpackungswalzen
Bei Rollen für flexible Verpackungen konzentrieren sich die grundlegenden Prüfungen vor der Auslieferung in der Regel auf die Rollenkonstruktion selbst und die tatsächlichen Anforderungen der Produktionslinie.
Typische Überprüfungspunkte können Folgendes umfassen:
Verpackungsaufbau und Schichtkontakt
Verhalten von bedruckten, laminierten oder Siegelschichten
Walzenposition in der Linie
Prüfung der Grundhärte und Oberflächenbeschaffenheit der Abdeckung
wichtige Abmessungen und Wellendetails
Zeichnungsbasierte oder ersatzbasierte Überprüfung vor der Produktion
Falls Sie bereits eine Zeichnung, ein Muster oder vorhandene Walzendaten haben, können Sie diese direkt zur Angebotserstellung einsenden.
Häufig gestellte Fragen
Linien für laminierte flexible Verpackungen verwenden üblicherweise Transportwalzen, Laminierwalzen, Führungswalzen und Aufwickelwalzen. Der korrekte Aufbau hängt von der Verpackungsstruktur, den Wärme- und Lösungsmittelbedingungen, dem Trennverhalten und dem Verhalten der laminierten Bahn nach dem Verkleben ab.
Unzureichende Ablösung ist üblicherweise auf eine Kombination aus Oberflächeninteraktion, Klebstoffeinfluss, Wärme, Verhalten der Siegelschicht und Walzenlaufrichtung zurückzuführen. Bei mehrlagigen Verpackungsstrukturen kann die Bahnoberfläche vor und nach der Laminierung sehr unterschiedlich reagieren, sodass sich dieselbe Walzenoberfläche entlang der gesamten Produktionslinie möglicherweise nicht einheitlich verhält.
Bedruckte Verpackungsbahnen reagieren oft empfindlicher auf Transportverzögerungen, wenn die Geschwindigkeit steigt, sich die Oberflächeninteraktion ändert oder die Steifigkeit der Laminatstruktur das Transportverhalten beeinflusst. Registerbedingte Instabilitäten können durch ungleichmäßige Traktion, mangelnde Oberflächenkonsistenz oder Walzenpositionen entstehen, die nicht mehr zum Zustand der verarbeiteten Bahn passen.
Nach der Laminierung weist die Verpackungsstruktur häufig eine andere Steifigkeit, Oberflächenbeschaffenheit und ein anderes Wickelverhalten auf als die Materialbahn vor dem Verkleben. Stimmen Walzenkontakt, Zugkraft oder die Konsistenz der vorgelagerten Handhabung nicht mit dieser veränderten Struktur überein, kann die fertige Rolle ungleichmäßig aufgebaut sein.
Bedruckte und versiegelte Schichten machen die Bahn oft empfindlicher gegenüber Markierungen, Reibung, ungleichmäßiger Ablösung und temperaturabhängigem Verhalten. Daher kann die Walze eine andere Oberflächenrichtung, ein anderes Kontaktverhalten oder eine andere Materialauswahl erfordern als bei einer einfacheren Folienapplikation.
Beginnen Sie mit der tatsächlichen Position der Produktionslinie und dem sichtbaren Problem. Überprüfen Sie anschließend die Verpackungsstruktur, den Zustand der bedruckten Oberfläche, die Einwirkung von Klebstoff oder Lösungsmittel, die Temperatur, die Liniengeschwindigkeit und das Ergebnis des Aufwickelns. Bei der Verarbeitung flexibler Verpackungen hängt die Walzenwahl in der Regel vom Verhalten der gesamten Verpackungsstruktur während der Produktionslinie ab, nicht allein von der Basisfolie.
Kundenspezifische Walzenfertigung, Rezepturen und Qualitätskontrolle
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Fertigungsumfang
Wolorin unterstützt sowohl routinemäßige Austauschrollenprojekte als auch anspruchsvollere kundenspezifische Industriegummiwalzenprojekte mit langjähriger Fertigungserfahrung, Produktionsanlagen und Prüfgeräten.
Verbindung und Oberflächenanpassung
Unser Gummimischungsformulierungssystem kann an verschiedene Betriebsanforderungen angepasst werden, darunter Traktion, Trennverhalten, Verschleißfestigkeit, Chemikalienbeständigkeit, Härtestabilität und Langzeitleistung.
Qualitätsprüfung vor dem Versand
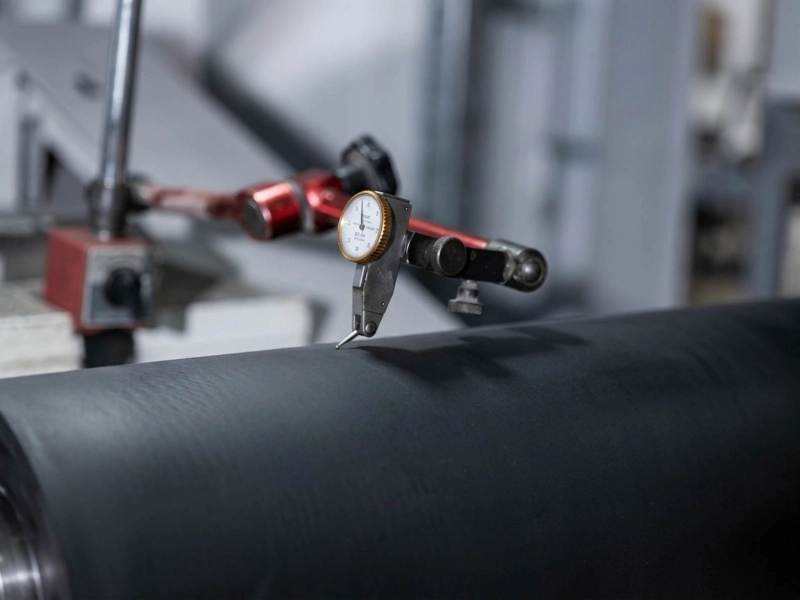
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
Angebot anfordern
Falls Sie bereits Zeichnungen, Walzenspezifikationen, vorhandene Maße, Muster oder eine klare Anforderung haben, können Sie uns diese direkt zusenden. Wir nutzen die Informationen für die kundenspezifische Fertigung, die Angebotserstellung oder die Produktionsbestätigung.
Falls die Details noch nicht vollständig sind, können Sie auch mit der Walzenposition, dem Bahnmaterial, dem aktuellen Leitungsproblem, Fotos der Baustelle oder dem Problem, das Sie lösen möchten, beginnen.