
Häufige Probleme bei der Papierverarbeitung
Probleme bei der Papierverarbeitung zeigen sich meist zuerst durch kleine Veränderungen am Bogen: Papierstaub, Schmutzstreifen, Druckstellen, Dellen, Beschichtungsspuren, Aufwickelspuren oder eine Papierbahn, die langsam aus der Spur gerät.
Eine sinnvolle Überprüfung beginnt an der ersten sichtbaren Stelle. Achten Sie darauf, wo die Markierung auftritt, welche Walze das Blatt gerade passiert hat, was sich vor dem Kontakt auf der Papieroberfläche befand und ob sich das Problem mit Druck, Luftfeuchtigkeit, Geschwindigkeit, Reinigung oder Aufwickeldurchmesser ändert.
In vielen Papierverarbeitungsanlagen verdienen dieselben wenigen Bereiche besondere Aufmerksamkeit: Staub beim Schneiden oder Schlitzen, Druckkontakt an den Quetschstellen, beschichtete Papieroberflächen, Feuchtigkeitsänderungen, Aufwickelkontakt und Führungs- oder Traktionsstabilität.
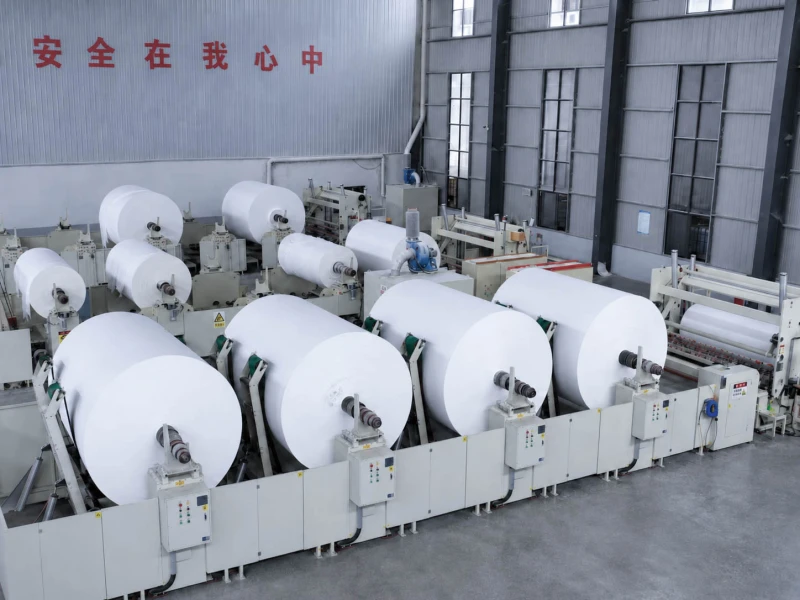
Finde den ersten Kontaktpunkt, der das Papier verändert
Das Verhalten von Papier hängt von Flächengewicht, Oberflächenbeschichtung, Feuchtigkeitsgehalt, Staubbelastung und Bandgeschwindigkeit ab. Eine Walzeneinstellung, die bei einer Papiersorte gut funktioniert, kann nach einem Papierwechsel Spuren hinterlassen.
Am schnellsten lässt sich das Problem eingrenzen, indem man dem Verlauf des Blechs folgt und den ersten Kontaktpunkt identifiziert, an dem sich die Oberfläche ändert.
| Was Sie sehen | Wo man zuerst suchen sollte | Nützliches Signal an der Walzenseite |
|---|---|---|
| Papierstaub oder Schmutzstreifen | Materialzuführung, Schneiden, Längsschneiden, Transportkontakt | Nach der Reinigung sammelt sich wieder Staub auf derselben Walze. |
| Druckleitung oder Delle | Druckwalze, Andruckrolle, Auflegekontakt | Leitungsänderungen nach Druckanpassung |
| Beschichtungsmarkierung | Kontaktfläche der beschichteten Seite, Klebefläche, Übertragungsfläche | Die Markierung beginnt nach einer Walzenposition |
| Feuchtigkeitsbedingte Oberflächenveränderung | Papierlager, Feuchtraum, Nassreinigungsbereich | Griff- oder Markierungsänderungen während des Laufs |
| Rückspulmarke | Rücklaufeinfahrt, Anlegewalze, Walzenaufbaubereich | Markierungsänderungen bei Rückspuldurchmesser |
| Tracking-Instabilität | Führung, Traktion, Kantenkontrollbereich | Der Papierweg verschiebt sich nach einer Walzen- oder Geschwindigkeitsänderung |
Papierstaub und Oberflächenkontamination
Papierstaub kann von der Papierqualität, der Schnittkante, dem Schnittzustand, der Beschichtung oder der Bogenhandhabung stammen. Sobald Staub die Walzenoberfläche erreicht, verändert er den Kontakt. Der Bogen kann an Haftung verlieren, Schmutzstreifen aufnehmen oder kleine Partikel zu einem Druckpunkt transportieren.
Eine saubere Walzenoberfläche sollte nach dem Abwischen wieder ihren ursprünglichen Zustand annehmen. Falls sich an derselben Stelle schnell wieder Staub absetzt, überprüfen Sie die Walzenabdeckung genauer. Eine glasige, klebrige, zerkratzte, aufgequollene oder ungleichmäßig verschmutzte Oberfläche kann Staub festhalten und ihn wieder auf das Papier übertragen.
Staub wird besonders problematisch, wenn er sich mit Tinte, Klebstoff, Öl oder Reinigungsflüssigkeiten vermischt. In solchen Fällen muss die Materialrichtung der Walze dem jeweiligen Kontaktmedium entsprechen. Dies gilt insbesondere für Papierverarbeitungswalzen, die zusätzlich mit Öl, Tinte, Klebstoff oder anderen Flüssigkeiten in Berührung kommen., NBR-/Nitrilkautschukwalzen kann eine materielle Richtung sein, die überprüft werden sollte.
Druckstellen oder Dellen
Druckstellen und Dellen treten häufig an den Andruckstellen, Druckwalzen, Stützwalzen oder Auflageflächen auf. Die sichtbaren Linien können durch hohen Anpressdruck, ungleichmäßigen Druck über die Papierbreite, eingeschlossenen Staub, lokale Härtestellen, Walzenunwucht oder ein leicht komprimierbares Papier verursacht werden.
Der Zeitpunkt ist entscheidend. Eine Linie, die nach einer Druckeinstellung erscheint, deutet in der Regel auf eine erhöhte Kontaktbelastung hin. Eine Linie, die nach einem Walzenwechsel oder -schleifen auftritt, weist oft auf Oberflächenbeschaffenheit, Härte, Balligkeit, Rundlauf oder Montagefehler hin. Eine Linie, die nach dem Wechsel zu Papier mit geringerem Flächengewicht sichtbar wird, kann darauf zurückzuführen sein, dass das Papier empfindlicher auf dieselbe Kontaktkraft reagiert.
Bei Druckpositionen, Andruckwalzen Die Prüfung sollte zusammen mit Härte, Oberflächenbeschaffenheit, Rundlauf, Lagerzustand und Druckausgleich erfolgen. Wiederholt sich die Markierung in einem festen Abstand, messen Sie diesen Abstand und vergleichen Sie ihn mit dem Wälzkörperumfang. Diese einfache Prüfung zeigt schnell, ob eine Wälzkörperposition einer genaueren Überprüfung bedarf.
Beschichtungsspuren auf der Papieroberfläche
Beschichtetes Papier, Etikettenpapier, Trennpapier und bedrucktes Papier reagieren empfindlicher auf Walzenkontakt als normales Papier. Feine Beschichtungsspuren können zunächst unsichtbar bleiben und erst durch Druck, Staubaufnahme, Schleifen oder Kontakt mit einer verschmutzten Walze sichtbar werden.
Untersuchen Sie die beschichtete Seite vor und nach jedem Walzenkontakt bei guter Beleuchtung. Falls die Markierung bereits nach einem Kontaktpunkt auftritt, prüfen Sie die Walzenoberfläche auf eingetrocknete Beschichtungsreste, Klebstoffverunreinigungen, Papierstaubablagerungen, ungleichmäßige Schleifspuren, lokale Verglasungen oder eine für die beschichtete Seite zu scharfe Oberfläche.
Bei gestrichenem Papier ist nicht immer ein starker Anpressdruck der Walze erforderlich. Wichtig ist ein sauberer und stabiler Kontakt. Selbst eine Oberfläche, die sich für den allgemeinen Transport akzeptabel anfühlt, kann gestrichenes Papier beschädigen, wenn Anpressdruck, Rauheit, Härte und Papierempfindlichkeit nicht aufeinander abgestimmt sind. Papiersorte, Beschichtungsart, Oberflächenglanz und die gewünschte Oberflächenbeschaffenheit sollten bei der Prüfung berücksichtigt werden. Walzen für die Papierverarbeitung.
Feuchtigkeitsbedingte Oberflächenveränderung
Feuchtigkeit beeinflusst den Papiertransport in der Weiterverarbeitungsanlage. Das Papier kann weicher werden, sich wellen, mehr Staub aufnehmen oder stärker auf Druck reagieren. Bediener können ungleichmäßige Papierzufuhr, matte Stellen, Druckstellen, veränderte Spurführung oder eine ungleichmäßige Aufwickelqualität feststellen.
Prüfen Sie zunächst die grundlegenden Bedingungen: Papierlagerung, saisonale Luftfeuchtigkeit, Nassreinigung, Trocknungsbedingungen und ob das Problem nach einem Chargenwechsel oder zu einer bestimmten Tageszeit auftritt. Diese Details erklären oft, warum dieselbe Walzenposition plötzlich empfindlich reagiert.
Die Walzenoberfläche erfordert weiterhin Aufmerksamkeit, wenn sie sich während des Betriebs verändert. Aufquellen, Erweichen, Verhärten, klebriges Gefühl, verminderte Griffigkeit oder stärkere Verschmutzung unter feuchten Bedingungen können den Papierkontakt beeinträchtigen. Bei Walzenpositionen, die feuchter Luft, Wasserkontakt oder feuchtigkeitsempfindlichen Betriebsbedingungen ausgesetzt sind, EPDM-Gummiwalzen Dies kann eine zu prüfende Materialrichtung sein. Falls auch Tinte, Klebstoff, Öl, Lösungsmittel oder Beschichtungsflüssigkeit vorhanden sind, sollte der vollständige Kontaktzustand die Materialrichtung bestimmen.
Rückspulmarken
Die Abwickelspuren sollten zusammen mit dem Walzenaufbau, dem Anpressdruck und dem Wiederholungsabstand geprüft werden. Eine Spur, die mit zunehmendem Walzendurchmesser deutlicher wird, kann auf Anpressdruck, Wickelhärte, Kegelspannung oder Kontakt am Abwickeleingang hinweisen. Eine sich wiederholende Spur vom Anfang des Laufs deutet oft auf eine bestimmte Walzenoberfläche, einen lokalen Druckpunkt, einen Rundlauffehler oder Verunreinigungen im Kontaktbereich hin.
Auch die Aufwickelsektion ist Problemen aus dem vorgelagerten Produktionsbereich ausgesetzt. Papierstaub, leichte Spurbewegungen, Kanteninstabilität oder Spannungsstörungen können in die Aufwicklung gelangen und dann als Markierungen auf der Rolle sichtbar werden.
In den Bereichen Schneiden, Aufwickeln und Walzenbearbeitung, Walzen für Längsschneide- und Wickelanlagen Die Analyse sollte hinsichtlich Auflegekontakt, Oberflächenbeschaffenheit, Druckrichtung, Rundlauf und Rollenaufbauverhalten erfolgen. Nützliche Details sind der Aufwickeldurchmesser, das Papierflächengewicht in g/m² (falls verfügbar), die Kontaktdruckrichtung und der Abstand der Wiederholungsmarkierungen im Verhältnis zum Walzenumfang.
Tracking-Instabilität
Probleme beim Papiertransport können sich durch Randverschiebung, schrägen Einzug, instabilen Einlauf in die Schneidevorrichtung, ungleichmäßige Rollenkanten oder Teleskopieren nach dem Aufwickeln äußern. Die Ursache kann in der Bahnspannung, der Kantenqualität, dem Zustand der Klebeverbindung, der Papierfeuchtigkeit, der Walzenausrichtung, der Führungseinstellung oder in unterschiedlichen Zugkräften liegen.
Eine Überprüfung der Walzenseite ist sinnvoll, wenn sich der Papierweg nach einer Positionsänderung, einer Geschwindigkeitsänderung, einer Reinigung oder einem Walzenwechsel ändert. Achten Sie auf ungleichmäßige Verschmutzung, einseitigen Verschleiß, Lagerspiel, mangelnde Parallelität, Rundlaufabweichungen oder eine Walzenoberfläche mit unterschiedlicher Haftung über die Breite.
Zur Pfadkontrolle und Kantenstabilität, Führungswalzen Die Ausrichtung, der Oberflächenzustand, der Drehwinkel und die Kontaktkonsistenz sollten überprüft werden. Wenn das Papier außerdem durchrutscht, ungleichmäßig transportiert wird oder die Geschwindigkeitssynchronisation verloren geht, Zugwalzen sollten auf Griffigkeit, Druckfestigkeit, Oberflächenbeschaffenheit und Verunreinigungen überprüft werden.
Walzenprüfungen, die in der Regel nützliche Hinweise liefern
Bei der Papierverarbeitung liefern Walzen oft erste Hinweise, bevor die genaue Ursache klar ist. Die Oberfläche gibt Aufschluss darüber, ob der Kontakt sauber, gleichmäßig und stabil war.
Prüfen Sie folgende Punkte auf der Walzenseite:
- Staubablagerungsmuster über die gesamte Breite;
- verglaste, polierte, klebrige, gequollene oder verhärtete Oberfläche
- lokale Dellen, Kratzer, Unebenheiten oder eingebettete Partikel;
- unterschiedlicher Verschleiß auf der Antriebsseite und der Bedienerseite;
- Rundlauffehler und Lagerspiel;
- Balligkeit- oder Kontaktdruckausgleich;
- Oberflächenbeschaffenheit nach dem Schleifen oder Neubeschichten;
- Abstand der Wiederholungsmarkierungen im Vergleich zum Walzenumfang;
- Änderungen nach der Reinigung, Druckeinstellung, Geschwindigkeitsänderung oder Papiersortenwechsel.
Für einen Standardaustausch genügen unter Umständen bereits Zeichnungen, Maße, Härte, Walzenposition und Fotos der alten Walze. Bei wiederholtem Markieren, Empfindlichkeit von beschichtetem Papier, starker Staubansammlung oder instabilem Aufwickeln sollte die Überprüfung die Kompositrichtung, die Verklebung, die Oberflächenbeschaffenheit, die Balligkeit, den Rundlauf und den tatsächlichen Papierkontakt umfassen.
Verwandte Seiten
- Walzen für die Papierverarbeitung — Positionen der Papierumformwalzen, Bedingungen des Papierkontakts und häufig auftretende Oberflächenprobleme.
- Andruckwalzen — Druckkontakt, Dellen, Drucklinien, Stabilität der Kontaktzone und Oberflächenschutz.
- Führungswalzen — Bahnführung, Kantenstabilität und rollenpositionsbezogene Parameter.
- Zugwalzen — Griffigkeit, Zuführungsstabilität und Geschwindigkeitssynchronisation bei der Papierhandhabung.
- NBR-/Nitrilkautschukwalzen — Walzenpositionen, die mit Tinte, Öl, Klebstoff und allgemeinen Flüssigkeiten in Kontakt kommen.
- EPDM-Gummiwalzen — Feuchtigkeit, feuchte Luft, Wasserkontakt und ausgewählte papierbezogene Betriebsbedingungen.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Wolorin kann anhand Ihrer Unterlagen mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung beginnen.
Falls die Informationen noch begrenzt sind, beginnen Sie mit der Walzenposition, der Papiersorte, sichtbaren Mängeln, alten Walzenfotos und dem Kontaktzustand, den Sie verbessern möchten.