
Häufige Bahnführungsprobleme auf Vliesstoff-Verarbeitungslinien
Ein Vliesstoff kann beim Abwickeln stabil erscheinen, aber bereits nach einem Abschnitt der Produktionslinie Druckstellen, abgeflachte Faserbereiche, Staubbänder, statische Aufladung, Wellenbildung an den Kanten oder Veränderungen der Oberflächenstruktur aufweisen. Diese Probleme werden leicht falsch interpretiert, da Vliesstoff eine Faserbahn und kein glatter Film und kein gewebtes Textil ist. Flächengewicht, Verklebungsverfahren, Dicke, Volumen, Feuchtigkeit, Oberflächenstruktur und Spannung beeinflussen das Verhalten des Vliesstoffs nach dem Kontakt.
Beginnen Sie mit der Ermittlung des Fehlers. Ist das Problem bereits vor dem Walzenkontakt sichtbar, prüfen Sie die Zulaufwalze, die Bahnführung, die Schnittkante, die Feuchtigkeit, die Lagerbedingungen oder die vorgelagerte Handhabung. Tritt das Problem nach einem Führungsabschnitt, einem Druckpunkt, einem Reinigungskontakt, einem statisch empfindlichen Bereich, einem Kalanderpunkt oder einem Wickelkontakt auf, sollten der Zustand der Walzen sowie die Bahn- und Anlageneinstellungen überprüft werden.
Erste hilfreiche Anhaltspunkte sind in der Regel Bahntyp, Flächengewicht, Breite, Bandgeschwindigkeit, Spannungseinstellung, Walzenposition sowie Fotos vor und nach dem Kontaktpunkt. Falls die Anlage Anforderungen an sauberen Kontakt, geringe Fusselbildung, Antistatik oder Oberflächenbeständigkeit stellt, sollten diese ebenfalls angegeben werden.
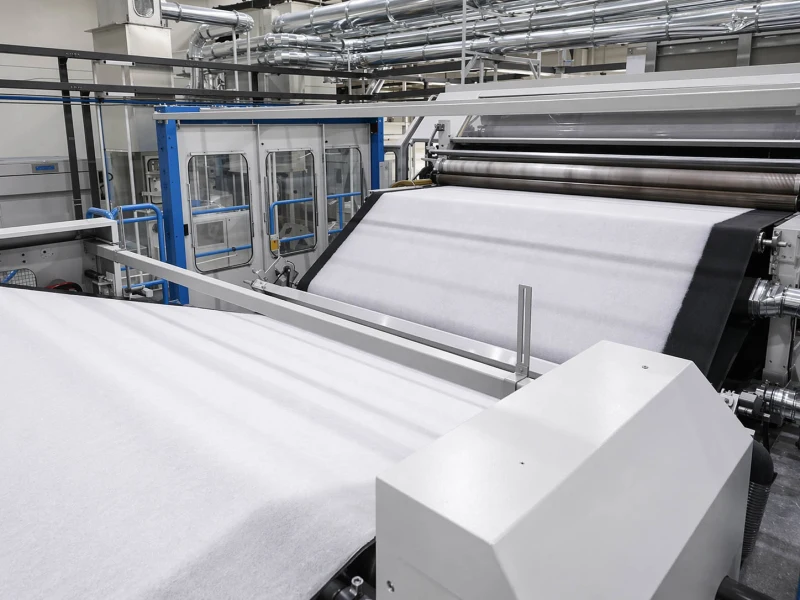
Druckstellen oder Faserkompression
Druckstellen und Faserverdichtungen treten häufig auf, wenn ein weiches oder voluminöses Vliesmaterial eine zu harte, zu schmale, unebene, verschmutzte oder lokal erhöhte Kontaktstelle passiert. Das Vlies kann abgeflachte Bahnen, glänzende Streifen, Volumenverlust, gequetschte Faserbereiche oder deutliche Kontaktstellen nach dem Walzen, Kalandrieren, Anpressen oder Wickeln aufweisen.
Derselbe Anpressdruck kann sich auf verschiedenen Vliesstoffen sehr unterschiedlich auswirken. Ein leichtes Spinnvlies kann eine schmale Drucklinie aufweisen. Ein voluminöses Nadelvlies oder Airlaid-Material kann an Dicke verlieren. Ein Hygiene-, Medizin- oder Wischtuchsubstrat kann vor dem Kontakt akzeptabel aussehen, nach nur einer Walzenposition jedoch eine glänzende oder ebene Stelle zeigen.
Ein häufiges Fehlermuster ist einfach: Die Markierung ist beim Abwickeln nicht sichtbar, erscheint aber nach dem Kontakt mit der Andruckwalze oder vor dem Aufwickeln. Reduzieren die Bediener den Druck, wird die Markierung schwächer, aber der Materialtransport bzw. das Aufwickeln wird instabil. Das bedeutet in der Regel, dass das Problem nicht nur in zu hohem Druck liegt. Walzenhärte, Kontaktbreite, Oberflächenbeschaffenheit, Walzenspaltgleichmäßigkeit und Bahnspannung müssen gemeinsam überprüft werden.
Für Prüfungen im Zusammenhang mit Walzen beginnen Sie mit Andruckwalzen. Prüfen Sie, ob die Walze gleichmäßig über die gesamte Breite belastet wird, ob eine Seite stärker schließt, ob die Gummibeschichtung zu hart für die Bahn ist, ob die Oberfläche verglast oder verschmutzt ist und ob sich die Markierung durch Rundlaufabweichungen oder lokale Erhebungen wiederholt. Falls sich die Markierung in einem festen Abstand wiederholt, vergleichen Sie den Wiederholungsabstand mit dem Walzenumfang.
Bei der Verarbeitung von Vliesstoffen für empfindliche oder saubere Bereiche ist herkömmlicher Gummikontakt nicht immer optimal. Medizinische Vliesstoffe, Hygienematerialien, Filtermedien und abriebfeste Oberflächenschichten erfordern häufig einen saubereren Kontakt, ein sanfteres Ablöseverhalten und eine stabilere Oberflächenbeschaffenheit.
Für einen Überblick über Walzen in diesem Bereich ist die Hauptseite der Anwendung: Walzen für die Vliesstoffverarbeitung.
Verunreinigungen durch Staub oder Faserreste
Staub und Faserreste sind auf Vliesstoffanlagen üblich, die Ursache liegt jedoch nicht immer an der Walze. Lose Fasern können aus der Vliesstruktur, dem Beschneiden, Schneiden, Trockenreibung, Kantenbeschädigung, unzureichender lokaler Absaugung oder einem vorgelagerten Prozess stammen, der bereits Flusen erzeugt.
Die Walze spielt eine wichtige Rolle, wenn sich Ablagerungen auf einer Walze bilden, Schmutzstreifen entstehen, diese auf die Bahn zurückfallen oder sich die Situation nach einem bestimmten Kontaktpunkt verschlimmert. Ist die Staubentwicklung in der Nähe von Schneid- oder Kantenschnitten am stärksten, kann die Schnittkante Faserabrieb erzeugen. Tritt dieser nach wiederholtem Trockenkontakt auf, spielen Reibung und statische Aufladung möglicherweise eine Rolle. Entspricht der Staubstreifen der Fläche der Walzenoberfläche, können Fasern an der Walzenoberfläche haften bleiben.
Ein häufiges Problem ist, dass die Walze zwar regelmäßig gereinigt wird, der verschmutzte Streifen aber schnell wieder auftritt. In diesem Fall geht es nicht nur um die Reinigung der Walze selbst. Prüfen Sie, ob die Oberfläche klebrig, rau, offenporig, rissig, glänzend oder durch Klebstoff, Öl, Reinigungsmittel oder Faserstaub verunreinigt ist. Eine zu offene Oberfläche kann Flusen aufnehmen. Eine zu klebrige Oberfläche kann Fasern herausziehen. Eine zu glatte oder glänzende Oberfläche kann dazu führen, dass sich Verunreinigungen zu einem sichtbaren Streifen verschmieren.
Wenn es sich um kontrollierte Staubentfernung oder den Kontakt mit Reinigungsmitteln handelt, Reinigungs- und Haftwalzen kann relevant sein. Aber nicht jedes Staubproblem erfordert eine stark haftende Oberfläche. Für manche Vliesstoffanlagen ist eine saubere, wenig verschmutzte Walzenoberfläche, die die Fasern nicht zu stark anzieht, die bessere Lösung. Bei statisch bedingter Staubaufnahme, Antistatische / leitfähige Gummiwalzen Möglicherweise muss dies ebenfalls überprüft werden.
Bei Vliesstofflinien für medizinische und Hygieneprodukte ist die Staub- und Flusenkontrolle mehr als nur eine Frage der Optik. Walzen, die Flusen abgeben, Fasern aufnehmen, Rückstände festhalten oder schwer zu reinigen sind, können die Sauberkeit nachfolgender Produktionsprozesse und die Produktakzeptanz beeinträchtigen. In diesen Fällen muss die Walzenoberfläche auch nach wiederholtem Kontakt und Reinigung stabil bleiben. Wolorin verfügt über umfassende Erfahrung mit reibungsarmen Walzen für medizinische Vliesstofflinien, einschließlich Flüssigsilikon-Kalander- und Kontaktwalzen, bei denen geringe Abdrücke, rückstandsfreies Ablösen und Oberflächenkonsistenz von entscheidender Bedeutung sind.
Statische Aufnahme
Statische Aufladung äußert sich häufig durch Staubanziehung, Materialanhaftung, schlechte Ablösung von der Walze, Kantenflattern, ungleichmäßigen Materialtransport oder Faserreste, die immer wieder an dieselbe Kontaktstelle zurückkehren. Bei leichten Vliesstoffen können Staub- und Spurbildungsprobleme durch statische Aufladung verstärkt auftreten, da sich das Vlies, lose Fasern und Partikel schwerer kontrollieren lassen.
Prüfen Sie, wo das statische Aufladungsproblem auftritt. Wenn die Bahn nach dem Abwickeln, bei trockener Reibung, hohem Kontakt, Schneiden, Falten oder Aufwickeln zu kleben beginnt, ist der Zustand der Bahn mitverantwortlich. Konzentriert sich das Problem auf eine Walze, prüfen Sie die Sauberkeit der Walzenoberfläche, die Erdung, die Richtung des Oberflächenwiderstands und ob die Gummioberfläche noch ordnungsgemäß funktioniert.
Eine verschmutzte oder isolierte Kontaktfläche kann die Wirksamkeit einer antistatischen Walze beeinträchtigen. Auch wenn die Walze weiterhin als antistatisch bezeichnet werden kann, ist ihre Oberfläche mit Staub, Klebstoffresten, Öl oder Reinigungsfilm bedeckt, kann der Materialtransport die Funktionsfläche möglicherweise nicht mehr optimal berühren.
Ein typisches Muster ist, dass die Bahn in einer Saison oder unter Werkstattbedingungen zufriedenstellend läuft, dann aber bei trockenem Wetter schwieriger zu kontrollieren ist. Die Staubansammlung nimmt zu, leichte Bahnen haften an den Walzen, und die Bahnkante wird instabiler. Die Walze ist nicht das einzige zu überprüfende Bauteil, aber der Kontaktpunkt der Walze ist oft der Punkt, an dem die Symptome sichtbar werden.
Bei statisch empfindlichen Vliesstoffpositionen sollte die Walzenrichtung im Hinblick auf geringes Aufladungsverhalten, leitfähigen oder dissipativen Kontakt, saubere Oberfläche und Erdung diskutiert werden. Falls für die Produktionslinie bereits ein Zielwert für den Oberflächenwiderstand definiert ist, geben Sie diesen an. Ist kein Zielwert angegeben, beginnen Sie mit der Symptombeschreibung, der Walzenposition, dem Erdungsstatus, der Luftfeuchtigkeit (falls bekannt) und der Frage, ob sich das Problem mit der Walzengeschwindigkeit oder nach der Reinigung ändert.
In einigen Diskussionen zur statischen Entladung werden Bereiche wie 10⁵–10⁹ Ω/sq oder breitere Bereiche für die Dissipation verwendet, abhängig von Norm, Material und Kontaktanforderungen. Dies sollte als erste Projektrichtung und nicht als feste Lösung für jede Vliesstoffbahn verstanden werden. In der Praxis hängt das nutzbare Ergebnis von der Bahn, der Walzenoberfläche, der Sauberkeit, dem Erdungspfad und dem Ort der statischen Aufladung ab.
Instabilität bei geringer Bahnspannung
Instabilität aufgrund geringer Zugspannung ist ein häufiges Problem bei Vliesstoffen, da viele Vliese nicht einfach durch stärkeres Ziehen begradigt werden können. Eine höhere Spannung mag das Vlies kurzfristig stabiler erscheinen lassen, kann aber auch zu Dehnung, Verringerung der Breite, Störung der Faserstruktur oder Verformung der Kanten führen.
Beginnen Sie mit der Analyse des Bahnbewegungswegs. Ein Bahnführungsproblem sollte von der Anlaufseite zur Ablaufseite verfolgt werden. Bewegt sich die Bahn bereits vor dem ersten Kontaktbereich, überprüfen Sie die Abwicklung, die Qualität der Zulaufrolle, das Bahnprofil, den Randzustand und die Luftströmung. Beginnt die Bahn nach einer Führungswalze, Antriebswalze, einem Anpressdruck, einem Spreizerabschnitt oder einem Wickelkontakt abzudriften, sollte der Walzenbereich genauer untersucht werden.
Ein typisches Muster ist eine langsame Kantenbewegung vor dem Schneiden oder Aufwickeln. Der Bediener passt die Spannung an, wodurch die Bahn vorübergehend ruhiger wird. Das Kantenproblem tritt jedoch wieder auf, sobald sich die Geschwindigkeit oder der Walzendurchmesser ändert. Dies deutet auf eine Kombination aus geringer Bahnsteifigkeit, ungleichmäßiger Reibung, Spannungsänderungen und instabilem Walzenkontakt hin.
Für die Prüfung der Walze sind Führungswalzen die erste Stelle, die zu prüfen ist, wenn nach einem Führungsabschnitt eine Kantenbewegung auftritt. Prüfen Sie die Ausrichtung, die Geradheit der Walzen, der Wellensitz, der Zustand der Lager, der Oberflächenverschleiß und der gleichmäßige Bahneinlauf. Leichte Vliesstoffe können bereits durch geringe Reibungsunterschiede an der Walzenoberfläche seitlich verzogen werden.
Wenn sich das Problem in der Nähe des Aufwickelns, Schneidens oder eines Geschwindigkeitsübergangs ändert, Bahnspannungswalzen können ebenfalls Teil der Prüfung sein. Sie ersetzt zwar nicht das Spannsystem, aber Oberflächenreibung, Rundheit, Geradheit und Kontaktkonsistenz beeinflussen, ob die Bahn diesen Abschnitt reibungslos durchläuft.
Randverformung
Kantenverformungen umfassen eingerollte, gewellte, gequetschte oder ausgefranste Kanten sowie gedehnte Seiten oder eine sich nach dem Kontakt verändernde Kantendicke. Bei der Vliesstoffverarbeitung ist die Kante in der Regel schwächer als die Mitte des Vlieses. Schneiden, Trimmen, seitliche Belastung, Wickeldruck, Luftströmung und ungleichmäßige Spannung können die Kante instabil machen.
Entscheidend ist die Unterscheidung zweier Fälle. Ist die Kante bereits vor dem Walzenkontakt beschädigt, kann die Walze die Beschädigung lediglich deutlicher sichtbar machen. Verändert sich die Kante nach einem Druckpunkt, einer Führungs-, Quetsch- oder Wickelkontakt, kann der Walzenkontakt die Kante zu stark belasten oder sie anders als von der Mitte weg ziehen.
Ein nützliches Fehlermuster ist eine wellige oder ausgefranste Schnittkante, gefolgt von stärkeren Verformungen nach dem Aufwickeln. Hierbei spielen sowohl der Zustand der Schnittkante als auch der Aufwickelkontakt eine Rolle. Ist der Walzenendbereich verschlissen, verhärtet, verschmutzt oder nicht mit dem Bahnverlauf ausgerichtet, kann die Kante unterschiedlichen Druck aus der Bahnmitte erfahren.
Prüfen Sie nicht nur die Mitte, sondern auch die Walzenenden. Achten Sie auf seitlichen Verschleiß, ungleichmäßige Härte, lokale Verschmutzungen, Druckkonzentrationen an den Kanten, Lagerspiel, Wellenpassung und darauf, ob die Walzenfläche für die gesamte Bahnbreite geeignet ist. Bei Quetsch- oder Entwässerungspositionen gilt Folgendes: Quetsch- und Entwässerungswalzen . Die Beurteilung sollte auf Druckgleichmäßigkeit, Elastizität, Oberflächenbeschaffenheit und das Ausmaß der Kantenkompression erfolgen.
Bei Kontakt mit Nässe, Waschen, Dampf oder Feuchtigkeit muss die Gummiführung genauer überprüft werden. Die Walzenoberfläche muss den Kontaktbedingungen standhalten, ohne aufzuquellen, weich zu werden, klebrig zu werden oder an den Rändern an Druckstabilität zu verlieren.
Oberflächenmusteränderung
Die Veränderung der Oberflächenstruktur ähnelt Druckstellen, ist aber nicht immer eindeutig erkennbar. Das Vlies kann nach dem Kontakt flacher, glänzender, flauschiger, rauer, ungleichmäßiger oder optisch anders aussehen. Bei Hygiene-, Wisch-, Filtrations-, Medizin-, Verpackungs- und technischen Vliesstoffen kann diese Art von Veränderung die nachgelagerte Prüfung, Verklebung, Faltung, Aufwicklung oder Kundenabnahme beeinträchtigen.
Die Oberflächenveränderung lässt sich an ihrer Form ablesen. Eine abgeflachte oder glänzende Spur deutet in der Regel auf Druck, harten Kontakt, Verglasung oder lokale Erhebungen hin. Eine unebene oder abgehobene Oberfläche weist oft auf Schleifen, rauen Kontakt, übermäßige Reibung, statische Aufladung oder eine ungeeignete Oberflächenbeschaffenheit hin. Ein verschmutztes oder verschmiertes Muster deutet auf Staub, Klebstoff, Öl, Reinigungsflüssigkeit oder Verunreinigungen der Walzenoberfläche hin.
Ein häufiges Problem ist, dass die fertige Walze die grundlegenden Maßprüfungen besteht, sich aber nach einem bestimmten Abschnitt die Oberflächenbeschaffenheit verändert. Die Bediener vermuten dann möglicherweise die Ursache in der Materialcharge. Das ist möglich, aber wenn die Veränderung jedes Mal an derselben Walzenposition auftritt, sollten die Walzenoberfläche und der Kontaktzustand überprüft werden, bevor die gesamte Materialrichtung geändert wird.
Bei Vliesstoffen mit sauberem Kontakt ist eine besonders sorgfältige Walzenführung erforderlich. Dies gilt insbesondere für medizinische Vliesstoffe, Hygienematerialien, Filtermedien und andere Produktionslinien, bei denen Flusen, Oberflächenspuren, Walzenrückstände und das Ablöseverhalten das Endprodukt beeinflussen. In diesen Bereichen muss die Walze einen sauberen Kontakt mit der Bahn gewährleisten, sich ohne Faserabrieb ablösen und auch nach wiederholtem Walzenlauf und Reinigung eine stabile Oberfläche beibehalten.
Flüssigsilikonwalzen (LSR) sind oft eine gute Wahl für Anwendungen mit geringen Abriebspuren, sauberen Kontakten und empfindlichen Vliesstoffen.
Für manche Projekte genügt eine Flüssigsilikon-Beschichtungsrichtung. Bei anspruchsvolleren Anlagen müssen Beschichtungsrichtung, Oberflächenbeschaffenheit, Härte, Haftung und Walzengenauigkeit aufeinander abgestimmt sein. Zwei Walzen können zwar beide als Silikon, Flüssigsilikon, EPDM, NBR, PU oder antistatischer Gummi bezeichnet werden, ihr Verhalten auf einem weichen Faservlies kann sich jedoch stark unterscheiden, wenn Beschichtungsrichtung, Schleifung, Oberflächenbeschaffenheit, Haftung und Laufgenauigkeit voneinander abweichen.
Was Sie für eine schnellere Walzenprüfung einsenden sollten
Wenn das Problem in der Nähe einer Walzenposition erneut auftritt, helfen diese Details in der Regel am meisten:
- Vliesstofftyp: Spinnvlies, Schmelzblasvlies, Nadelvlies, Airlaid-Vlies, Nassvlies, Wischtuchsubstrat, Filtermedium, Hygienematerial, medizinisches Vlies oder anderer Typ.
- Flächengewicht in g/m² und Bahnbreite.
- Einstellung der Liniengeschwindigkeit und -spannung, sofern verfügbar.
- Walzenposition: Führung, Druck, Einpressen, Kalandrieren, Reinigen, Auspressen/Entwässern, Wickeln oder eine andere Position.
- Aktuelle Walzengröße, Ballenlänge, Wellendetails und Deckhärte in Shore A, falls bekannt.
- Fotos vor dem Walzen, nach dem Walzen und von der alten Walzenoberfläche.
- Ob sich das Problem mit der Geschwindigkeit, dem Druck, der Reinigung, der Luftfeuchtigkeit oder dem Walzendurchmesser ändert.
- Alle Anforderungen an statische Kontrolle, kontaktfreundliche Oberflächen, geringe Fusselbildung oder Oberflächenwiderstand, sofern spezifiziert.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit alten Walzenfotos, der Walzenposition, dem Produkttyp, dem Kontaktmedium und der aktuellen Problembeschreibung beginnen. Bei Problemen mit der Vliesstoffverarbeitung sind Fotos vor und nach dem Walzenkontakt besonders hilfreich.