
Probleme beim Foulardieren und Ausrüsten von Textilien: ungleichmäßige Flottenaufnahme, Farbtonunterschiede und Chemikalienverschleppung
Ungleichmäßige Flottenaufnahme, Farbtonunterschiede, Chemikalienverschleppung oder ein veränderter Warengriff beginnen häufig mit einer kleinen Abweichung im Foulardierabschnitt. Das Gewebe kann unmittelbar nach dem Foulardierwerk noch akzeptabel aussehen. Nach Trocknung oder Fixierung wird der Unterschied dann deutlicher.
Beginnen Sie mit der Überprüfung des Stoffes direkt nach dem Foulardieren. Betrachten Sie ihn über die gesamte Breite. Prüfen Sie die linke Kante, die Mitte, die rechte Kante und beide Stoffseiten. Der erste sichtbare Unterschied gibt in der Regel einen besseren Hinweis als die Maschineneinstellung allein.
Für das Foulardieren und die Ausrüstung folgen Sie dem Ausrüstungspfad: Badzustand, Gewebeaufnahme, Foulard-Nip, Walzenkontakt, Walzenoberfläche und Trocknungsreaktion.
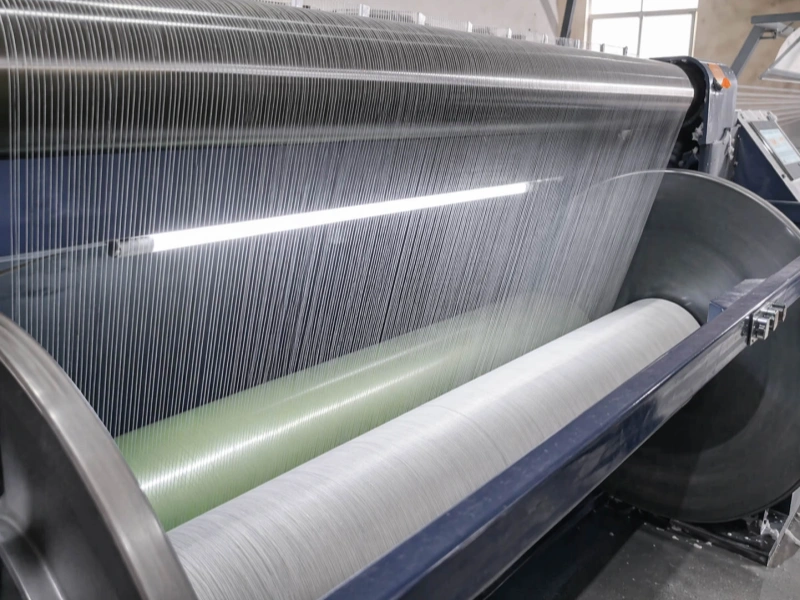
Prüfen Sie den Stoff vor dem Trocknen.
Viele Foulardierfehler werden erst nach dem Trocknen sichtbar, weil Farbton und Rückstände dann deutlicher sind. Aussagekräftiger ist eine Probe direkt nach dem Foulard.
Nehmen Sie kleine Proben von derselben Position in der Linie. Verwenden Sie dabei jedes Mal Messpunkte mit festem Abstand: linker Rand, linke Mitte, Mitte, rechte Mitte und rechter Rand. Halten Sie die Probengröße und die Messmethode konstant.
| Stoffschild | Erster zu überprüfender Bereich |
|---|---|
| Eine Seite ist vor dem Trocknen feuchter. | Stofffluss, Stoffkantenbeschaffenheit, Nip-Balance |
| Die Mitte wird nach dem Trocknen dunkler. | Flottenaufnahme, Trocknungsmigration, Walzendurchbiegung |
| Rückstände erscheinen auf dem Stoff oder am nächsten Kontaktpunkt | Übermäßige Aufnahme, Schaum, Verunreinigungen, Walzenablagerungen |
| Gesicht und Rücken sehen unterschiedlich aus | Saugfähigkeit der Stoffseite, Kontaktseite, Stoffweg |
| Die Reinigung hilft kurzzeitig, dann tritt das Problem wieder auf. | Chemische Ablagerungen oder Oberflächenverunreinigungen in der Nähe eines Kontaktpunktes |
Notieren Sie die Probenposition zusammen mit dem Ergebnis der Nassabnahme oder der Zusatzmessung. Ein Durchschnittswert kann Unterschiede zwischen links und rechts oder zwischen Rand und Mitte verschleiern.
Flottenzustand während des Laufs prüfen
Das Bad kann vor Produktionsbeginn normal aussehen und sich nach einer gewissen Laufzeit der Produktionslinie anders verhalten. Schaum, Textilflusen, Öl, alte Ablagerungen, unzureichendes Mischen und instabile Nachfüllung können allesamt die Oberflächenbehandlung des Gewebes beeinflussen.
Beobachten Sie das Foulardierbad während der Produktion. Vergleichen Sie frische und gebrauchte Flüssigkeit, falls das Problem im weiteren Verlauf des Produktionslaufs stärker auftritt. Prüfen Sie, ob Filtration, Entschäumung, Reinigung der Siebwanne oder ein Flüssigkeitsaustausch das Ergebnis verbessert.
Weichspüler, Harze, wasserabweisende Beschichtungen und gemischte Hilfsmittel können kleine Veränderungen im Flottenbad deutlicher sichtbar machen. Geringfügige Unterschiede im Benetzungsverhalten können sich später als Farbunterschiede, ungleichmäßige Haptik oder Rückstände bemerkbar machen.
Die Saugfähigkeit des Gewebes sollte zusammen mit dem Waschbad geprüft werden. Dicht gewebte, gestrickte, angeraute, offenporige und vorbehandelte Gewebe können die Ausrüstung unterschiedlich aufnehmen. Nach einer Änderung der Gewebepartie, der Konstruktion oder der Vorbehandlung sollte das Verhalten des Gewebes geprüft werden, bevor die Walzenrichtung geändert wird.
Für breitere Walzenpositionen in Textil-Nassveredelungs- und Ausrüstungslinien siehe Walzen für die Textilverarbeitung.
Vergleichen Sie den Nip-Kontakt über die gesamte Breite.
Eine einzige Druckeinstellung kann dennoch zu unterschiedlichem Kontakt über die Stoffbreite führen. Dies ist eine häufige Ursache für ungleichmäßige Farbaufnahme, Unterschiede zwischen Rand und Mitte sowie Farbtonabweichungen nach dem Foulardieren.
Achten Sie auf ein Muster in der Stoffbreite. Eine Seite kann feuchter bleiben. Die Mitte kann mehr Material aufnehmen. Bei einem breiteren Stoff kann der Unterschied deutlicher sichtbar sein als bei einem schmaleren. Eine Anpassung des Drucks kann das Problem sofort beheben.
Beachten Sie folgende Punkte:
- Rollenparallelität;
- Ladeseite;
- Gebrauchsspuren am Bezug;
- Oberflächenglanz oder Klebrigkeit;
- Schwellung oder Härteveränderung;
- Walzenbiegung unter Last;
- Stoffkantendicke oder -einrollung.
Eine Druckerhöhung kann die Farbaufnahme verringern, aber auch empfindliche Textilien verfärben oder den Farbton nach dem Trocknen verändern. Eine Drucksenkung kann die Oberfläche schützen, kann aber zu mehr Flüssigkeit und verstärktem Farbabrieb führen. Dokumentieren Sie die Auswirkungen jeder Anpassung auf Farbaufnahme, Farbton und Rückstände.
Für kontrollierten Walzenkontakt und druckbedingte Stoffpositionen, Andruckwalzen sind die nächstliegenden verwandten Richtungen.
Chemikalienverschleppung bis zum ersten Kontaktpunkt zurückverfolgen
Rückstände hinterlassen meist eine Spur. Sind sie bereits direkt nach dem Foulard auf dem Gewebe, prüfen Sie Aufnahme, Schaum, Badkontamination und Nip. Treten sie erst nach einer Führungs- oder Kontaktwalze auf, prüfen Sie diese Oberfläche.
Befinden sich direkt nach dem Foulardierwerk bereits Rückstände auf dem Stoff, prüfen Sie die Stoffaufnahme, Schaumbildung, Badverunreinigungen und den Walzenkontakt. Treten Rückstände nach einer Walze oder einem Führungspunkt auf, untersuchen Sie diese Stelle. Hilft die Reinigung der Walze kurzfristig, hält die Oberfläche die Ausrüstung gut.
Hilft Walzenreinigung nur kurz, hält oder transportiert die Oberfläche die Ausrüstung. Klebrigkeit, Quellung, Kontamination, Verglasung oder Verschleiß können das Trennverhalten verändern.
Für Bereiche, in denen Flüssigkeits- oder Beschichtungsübertragungen den Stoff beeinträchtigen, Übertragungswalzen könnte relevant sein.
Die Gummirichtung sollte dem tatsächlichen Kontaktmedium entsprechen. Bei vielen wasserbasierten oder feuchten Textilveredelungsverfahren gilt Folgendes:, EPDM-Gummiwalzen kann überprüft werden. Wenn ölhaltige Weichmacher oder ölhaltige Hilfsstoffe verwendet werden, NBR-/Nitrilkautschukwalzen könnte näher sein.
Oberflächenbeschaffenheit, Alter der Beschichtung, Verklebung, Schleifen und chemischer Kontakt beeinflussen das Verhalten der Beschichtung in der Produktionslinie.
Trocknung als Vergleichspunkt nutzen
Prüfen Sie den Stoff direkt nach dem Foulardieren und erneut nach dem Trocknen oder Aushärten.
Ist der Stoff vor dem Erhitzen bereits uneben, sollten die Badbedingungen, die Saugfähigkeit des Stoffes und der Kontakt zwischen Stoff und Walze beibehalten werden. Sieht der Stoff vor dem Trocknen gleichmäßig aus und verändert sich nach dem Erhitzen, sollten Temperaturprofil, Luftzirkulation, Migration und Aushärtungsreaktion überprüft werden.
Die Geschwindigkeit beeinflusst das Ergebnis. Höhere Geschwindigkeit verkürzt die Kontaktzeit im Bad. Schaum- und Druckunterschiede werden dadurch deutlicher sichtbar. Niedrigere Geschwindigkeit kann die Flottenaufnahme erhöhen und den Warengriff verändern. Dokumentieren Sie Aufnahme, Farbton und Rückstände nach Geschwindigkeitsänderungen.
Ziel ist es, den Ausgangspunkt des Farbunterschieds zu ermitteln. Die Überprüfung des Spannrahmen oder des Aushärtungsprozesses sollte für eine separate Prozesskontrolle aufbewahrt werden.
Entwässerung separat durchführen
Foulardieren und Quetschen nutzen beide Nip-Kontakt, dienen aber unterschiedlichen Produktionszwecken.
Das Entfernen von Wasser nach dem Waschen, Spülen oder Auswringen gehört eher zu Quetsch- und Entwässerungswalzen.
Das Foulardieren und die Ausrüstung von Textilien sollten mit Flottenaufnahme, Farbton, Verteilung der Ausrüstungsmittel und Chemikalienverschleppung übereinstimmen.
Was Sie zur Walzenprüfung einsenden sollten
Senden Sie die Informationen, die das Muster aufzeigen:
- Stoffart, Breite, Konstruktion und Unterschied zwischen Vorder- und Rückseite;
- Zustand des Bades: Konzentration, Schaumbildung, Verschmutzungsgrad, Reinigungshistorie;
- Nassaufnahme oder zusätzliches Messverfahren;
- Abtastpositionen über die Breite;
- Schatten- oder Rückstandsort;
- Druckeinstellung, falls verfügbar;
- Änderungen nach Anpassung von Druck, Flüssigkeitsmenge, Geschwindigkeit oder Reinigung;
- Walzendurchmesser, Ballenlänge, Härte (falls bekannt), Alter der Beschichtung und Oberflächenbeschaffenheit;
- Fotos des Stoffproblems und der Walzenoberfläche;
- Trocknungs- oder Aushärtungsbedingungen, falls das Problem nach dem Erhitzen auftritt.
Wenn die vorhandene Walze lange Zeit gut funktioniert hat und sich der Prozess nicht wesentlich verändert hat, reichen möglicherweise Zeichnungen, Abmessungen, Härte, Walzenposition und Fotos aus, um die Richtung für einen Austausch einzuleiten.
Sollte das Problem erneut auftreten oder mit Farbabweichungen und Chemikalienrückständen zusammenhängen, senden Sie bitte die Informationen zu Stoff, Waschbad, Walzenwinkel, Walzenoberfläche und Trocknung zusammen. Wolorin benötigt diese Angaben für die Walzenprüfung, Sonderanfertigungen, Angebotserstellung oder Produktionsbestätigung.
Verwandte Seiten
Zeichnungen oder Walzendaten senden
Bei Problemen mit dem Foulardieren von Textilien senden Sie bitte die Stoffart, den Zustand des Waschbades, die Aufnahme- oder Applikationsmethode, die Positionen der Proben, die Walzendetails, die Druckeinstellung (falls vorhanden), die Liniengeschwindigkeit, die Trocknungsbedingungen und Fotos des aktuellen Problems.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie diese direkt einsenden. Wolorin erstellt Ihnen dann auf Basis Ihrer Unterlagen ein individuelles Angebot, eine Produktionsbestätigung oder fertigt Ihr Produkt kundenspezifisch an.
Wenn die Informationen noch begrenzt sind, beginnen Sie mit der Walzenposition, dem Kontaktmedium und dem Problem, das Sie lösen möchten.