Feste Serie
Für einen gleichmäßigen Streifen sollten Sie die exakte Position und das Reinigungsergebnis beibehalten.

Ein Beschichtungsfehler kann sich als eine gerade Linie, als ein Feld feiner Rippen entlang der Stege oder als eine Reihe von Bändern über die beschichtete Oberfläche zeigen.
Das Muster liefert meist den ersten hilfreichen Hinweis. Achten Sie auf Richtung, Position quer zur Bahn, Abstand und Reaktion auf Geschwindigkeit oder Reinigung. Diese Details helfen, lokale Verschmutzungen von instabilem Beschichtungsfluss, Vibrationen, Antriebsbewegungen oder Walzenproblemen zu unterscheiden.
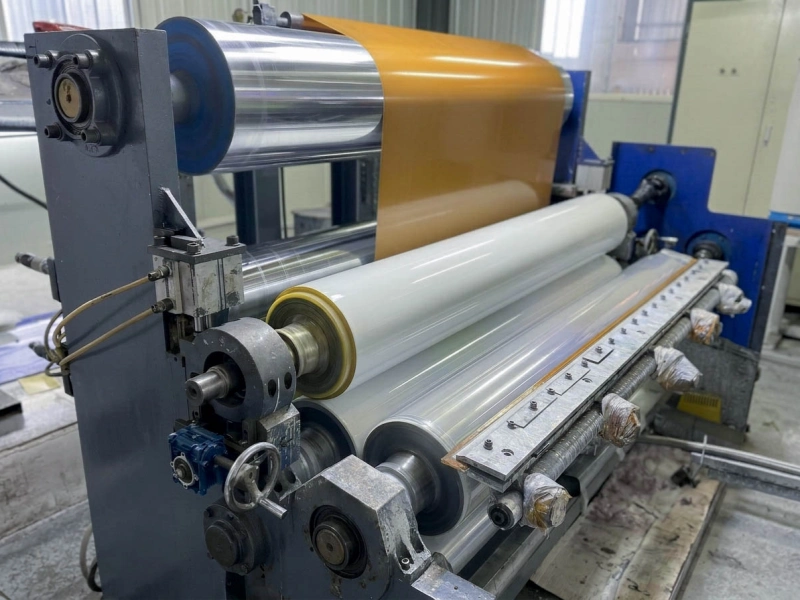
Ein Maschinenfehler verläuft in Bahnrichtung. Ein Querfehler verläuft quer zur Bahnbreite.
Eine einzelne, in Bahnrichtung verlaufende Linie, die sich immer an derselben Position befindet, hat in der Regel eine feste Ursache. Verschmutzungen, eingetrocknete Beschichtungen, Kratzer, schmale Verstopfungen oder Beschädigungen an einem Kontaktpunkt können solche Linien verursachen.
Eine Gruppe paralleler, in Maschinenrichtung verlaufender Rippen steht häufiger im Zusammenhang mit dem Beschichtungsfluss oder der Raupenstabilität. Die Beschichtungsraupe ist der Punkt, an dem die Flüssigkeit auf die sich bewegende Bahn trifft und sich dort absetzt.
Wiederholte quer verlaufende Streifen entstehen üblicherweise durch zeitlich wiederkehrende Einflüsse. Dies können Vibrationen, Pumpenpulsationen, Antriebsschwankungen, Druckbewegungen oder rotierende Bauteile sein.
Notieren Sie außerdem, wo der Defekt zuerst auftritt. Ist er unmittelbar nach dem Beschichten sichtbar, beginnen Sie mit der Beschichtungsstelle und dem Flüssigkeitsweg. Tritt er erst auf, nachdem die beschichtete Bahn eine andere Walze berührt hat, untersuchen Sie diese Kontaktstelle.
Ein Beschichtungsstreifen ist üblicherweise eine schmale Linie, die parallel zur Bahn verläuft. Er kann dunkler, heller, dicker, dünner, rauer oder teilweise unbeschichtet erscheinen.
Verfolgen Sie den genauen Verlauf der Linie quer über die Bahn. Prüfen Sie am Kontaktpunkt auf Partikel, eingetrocknete Ablagerungen, verengte Flüssigkeitswege, Kratzer, Rillen, Erhebungen oder beschädigte Kontaktflächen.
Verschwindet der Streifen nach Reinigung und kehrt genau an derselben Stelle zurück, wurde nur die sichtbare Ablagerung entfernt; die Quelle bleibt aktiv. Beobachten Sie, wo sich Material erneut sammelt und wie lange es bis zur Rückkehr dauert.
Wenn die Reinigung keine Besserung bringt, prüfen Sie, ob dauerhafte Schäden, eine feste Verengung oder eine nachgelagerte Oberfläche, die die Beschichtung an dieser Stelle berührt, vorliegen.
Die Rippenstruktur erscheint als viele parallele Linien, die mit der Bahn verlaufen. Bediener beschreiben die Oberfläche möglicherweise als Cord, da die Beschichtung über die gesamte Breite wiederholte Rippen bildet.
Es kann stärker oder schwächer werden, wenn sich Liniengeschwindigkeit, Temperatur, Viskosität, Durchfluss, Beschichtungsspalt, Pumpenzustand oder Rezeptur ändern.
Die entscheidende Frage lautet: Was hat sich verändert, als die Rippen stärker oder schwächer wurden?
Wenn die Rippenbildung mit steigender Geschwindigkeit zunimmt oder sich nach dem Abklingen von Temperatur und Strömung verbessert, prüfen Sie zunächst die Beschichtung und die Raupenstabilität. Bleibt die Rippenbildung innerhalb eines schmalen Bereichs der Breite, prüfen Sie an dieser Stelle auf lokale Strömungsbehinderungen, Spaltunterschiede oder Oberflächenbeschaffenheit.
Eine Walze wird dann relevanter, wenn der Druck an einer Walzenposition das Muster verändert oder wenn der Defekt eindeutig der Rotation folgt.
Chattermarken erscheinen üblicherweise als sich wiederholende Linien oder Streifen im Web.
Hier ist der Abstand wichtiger als das genaue Aussehen. Messen Sie mehrere aufeinanderfolgende Bänder und vergleichen Sie den mittleren Abstand bei zwei oder drei Geschwindigkeiten.
Wenn eine höhere Liniengeschwindigkeit zu größeren Abständen führt, wiederholt sich die Quelle wahrscheinlich in etwa demselben Zeitintervall. Vibrationen, Antriebsschwankungen, Pumpenpulsationen, Druckschwankungen und instabiler Beschichtungsfluss können sich alle so verhalten.
Wenn das Muster nur innerhalb eines bestimmten Geschwindigkeitsbereichs am stärksten ausgeprägt ist, durchläuft die Linie möglicherweise eine Vibrations- oder Beschichtungsinstabilitätszone.
Wenn der Wiederholungsabstand nahe am Umfang einer benachbarten Walze bleibt, überprüfen Sie diese Walze auf Oberflächenbeschädigungen, Rundlauffehler, exzentrische Rotation oder eine Druckänderung, die einmal pro Umdrehung auftritt.
Unterschiedliche Muster erfordern unterschiedliche Prüfungen.
Für einen gleichmäßigen Streifen sollten Sie die exakte Position und das Reinigungsergebnis beibehalten.
Vergleichen Sie bei der Rippenmusterung den Zustand der Beschichtung zu Beginn, bei der Verschlechterung und bei der Verbesserung. Geschwindigkeit, Viskosität, Temperatur, Fluss und Spaltbreite sind die wichtigsten Einflussfaktoren.
Bei Chatterbändern vergleicht man die Liniengeschwindigkeit mit dem Bandabstand.
Druck wird dann hilfreich, wenn der Fehler nach einem Kontaktpunkt auftritt. Wenn eine kleine Druckänderung das Muster verstärkt oder schwächt, überprüfen Sie den Spalt, die Auflagebedingungen, den Walzenrundlauf und den Kontakt über die gesamte Walzenfläche.
Unter Walzenanordnung für Beschichtungs- und Laminieranlagen kann dabei helfen, festzustellen, welche Walze die Bahn stützt, welche den Beschichtungstransfer steuert und welche als erste die beschichtete Oberfläche berührt.
Eine Walze sollte genauer untersucht werden, wenn der Defekt erst nach dem Kontaktpunkt auftritt, sich mit dem Druck verändert, der Rotation folgt oder mit sichtbaren Oberflächenschäden übereinstimmt.
Eine Wiederholungsdistanz, die nahe am Walzenumfang liegt, ist ein weiterer nützlicher Hinweis:
Die Übereinstimmung wird aussagekräftiger, wenn die Markierung auch einer bestimmten Winkelposition auf der Walze folgt oder ein gemessener Rundlauffehler vorliegt. Rundlauffehler bedeutet, dass sich die Walze nicht perfekt rund dreht.
Prüfen Sie in diesem Stadium die Walze als voll funktionsfähiges Bauteil. Achten Sie dabei auf die Oberfläche, die Rotation, die Befestigung, die Lager und den Kontakt über die gesamte Lauffläche.
Bei einer gummierten Walze ist auf Verunreinigungen, Kratzer, Rillen, verglaste Stellen, ungleichmäßigen Verschleiß, Aufquellen, Erweichung, harte Stellen und ungleichmäßigen Kontakt zu achten.
Die Gummimischung gewinnt an Bedeutung, wenn die Oberfläche mit Beschichtungsflüssigkeiten, Klebstoffen, Lösungsmitteln oder Reinigungsmitteln reagiert. Eine Oberfläche, die ständig aufquillt, klebrig wird, weich wird oder sich ungleichmäßig abnutzt, benötigt möglicherweise eine andere Gummimischung.
Oberflächenbeschaffenheit, Schleifen, Verklebung, Bezugsdicke und Walzengenauigkeit können das Laufverhalten der Walze beeinflussen. Selbst zwei Walzen aus demselben Gummityp können sich unterschiedlich verhalten, wenn diese Details nicht übereinstimmen.
| Was Sie sehen | Hier beginnen | Überprüfen Sie die Walze, wenn |
|---|---|---|
| Eine feste Maschinenrichtungslinie | Verunreinigungen, Verstopfungen, Kratzer oder lokale Oberflächenbeschädigungen | Es tritt nach Rollenkontakt oder Rückkehr zur selben Rollenposition auf. |
| Viele Rippen in Maschinenrichtung | Geschwindigkeit, Viskosität, Temperatur, Durchfluss, Spalt und Wulstzustand | Druck oder Drehung an einer Walzenposition verändert das Muster |
| Querbahnbänder mit größerem Abstand bei höherer Geschwindigkeit | Vibration, Antriebsbewegung oder Strömungspulsation | Die Wiederholung entspricht auch der Walzenrotation. |
| Wiederholen Sie den Vorgang in der Nähe des Walzenumfangs. | Vergleichen Sie die Durchmesser der benachbarten Walzen. | Die Markierung folgt einer Oberflächenposition oder einem Rundlauf wird gemessen. |
| Das Muster beginnt nach dem Austausch oder Schleifen der Walzen. | Vergleiche alte und neue Kontaktbedingungen | Oberflächenbeschaffenheit, Rundlauf, Härte oder Montage geändert |
Ein nützliches Protokoll muss nicht lang sein.
Dokumentieren Sie die Fehlerrichtung, die Position quer zur Bahn, den durchschnittlichen Abstand, die Bahngeschwindigkeit, das Reinigungsergebnis und den ersten Auftretensort des Musters. Bei Rippenbildung ergänzen Sie die Daten um Temperatur, Viskosität, Fließverhalten und Spaltbreite, sofern verfügbar. Bei Rattern erfassen Sie den Abstand bei mehreren Geschwindigkeiten.
Bei Verdacht auf eine defekte Rolle sollten die Rollenposition, der Durchmesser, Fotos der Oberfläche, Rundlauf- oder TIR-Daten sowie alle kürzlich durchgeführten Schleif-, Neubezugs-, Austausch-, Installations- oder Lagerarbeiten angegeben werden.
Wenn der Defekt bereits auf eine Walzenposition hinweist, senden Sie bitte den Walzendurchmesser, die Walzenbreite, Zeichnungen oder alte Walzenabmessungen, Oberflächenfotos, Informationen zum Rundlauf sowie das Beschichtungs- oder Reinigungsmedium, das mit der Walze in Kontakt kommt.
Fotos des Beschichtungsmusters sind dann nützlicher, wenn sie die Maschinenrichtung, die Position quer zur Bahn und den Wiederholungsabstand zeigen.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie diese direkt an Wolorin senden. Auf Basis Ihrer Unterlagen können wir dann mit der kundenspezifischen Fertigung, einem Angebot oder der Produktionsbestätigung beginnen.
Falls die Informationen noch unvollständig sind, beginnen Sie mit der Walzenposition, Fotos des Defekts, Walzengröße, Kontaktmedium, Liniengeschwindigkeit und dem Problem, das Sie lösen möchten.