รอยเส้นคงที่
สำหรับรอยเส้นคงที่ ให้ตรวจตำแหน่งที่เกิดรอยอย่างแม่นยำและดูผลหลังการทำความสะอาดเป็นหลัก

ข้อบกพร่องในการเคลือบอาจปรากฏเป็นเส้นตรงเส้นเดียว แนวริ้วละเอียดที่วิ่งไปตามแนวเส้นใย หรือแถบหลายแถบพาดผ่านพื้นผิวที่เคลือบไว้.
โดยปกติแล้ว รูปแบบของลายนูนจะให้เบาะแสที่เป็นประโยชน์อย่างแรก ลองพิจารณาทิศทาง ตำแหน่งตามแนวขวาง ระยะห่าง และการตอบสนองต่อความเร็วหรือการทำความสะอาด รายละเอียดเหล่านี้ช่วยแยกปัญหาการปนเปื้อนเฉพาะจุดออกจากปัญหาการไหลของสารเคลือบที่ไม่เสถียร การสั่นสะเทือน การเคลื่อนที่ของระบบขับเคลื่อน หรือปัญหาที่เกี่ยวข้องกับลูกกลิ้ง.
ข้อบกพร่องตามทิศทางเครื่องจักรจะเกิดขึ้นไปพร้อมกับการเคลื่อนที่ของแผ่นวัสดุ ส่วนข้อบกพร่องตามขวางแผ่นวัสดุจะเกิดขึ้นในแนวขวางความกว้างของแผ่นวัสดุ.
เส้นริ้วเดียวที่วิ่งตามทิศทางของเครื่องจักรและคงอยู่ที่ตำแหน่งเดิมตามแนวขวางของชิ้นงาน มักมีสาเหตุมาจากสิ่งตกค้าง เช่น ฝุ่นละออง คราบเคลือบแห้ง รอยขีดข่วน สิ่งกีดขวางแคบๆ หรือความเสียหายที่จุดสัมผัสจุดใดจุดหนึ่ง.
กลุ่มของร่องขนานในทิศทางการเคลื่อนที่ของเครื่องจักร มักเกี่ยวข้องกับการไหลของสารเคลือบหรือความเสถียรของแนวเคลือบ แนวเคลือบคือจุดที่ของเหลวมาบรรจบและเกาะติดกับแผ่นวัสดุที่กำลังเคลื่อนที่.
แถบขวางที่เกิดขึ้นซ้ำๆ มักเกิดจากสิ่งที่มีการกระทำซ้ำๆ ในช่วงเวลาหนึ่ง เช่น การสั่นสะเทือน การเต้นของปั๊ม การเปลี่ยนแปลงของกำลังขับ การเคลื่อนที่ของแรงดัน หรือชิ้นส่วนที่หมุนได้.
โปรดสังเกตด้วยว่าข้อบกพร่องปรากฏขึ้นครั้งแรกที่ใด หากปรากฏให้เห็นทันทีหลังจากเคลือบเสร็จ ให้เริ่มตรวจสอบที่จุดเคลือบและเส้นทางการไหลของของเหลว หากปรากฏขึ้นหลังจากที่แผ่นวัสดุที่เคลือบแล้วสัมผัสกับลูกกลิ้งอีกตัว ให้ตรวจสอบตำแหน่งที่สัมผัสกันนั้น.
รอยเคลือบมักจะเป็นเส้นแคบๆ เส้นเดียวที่วิ่งไปตามแนวใยผ้า อาจมีลักษณะเข้มกว่า อ่อนกว่า หนากว่า บางกว่า หยาบกว่า หรือบางส่วนไม่มีการเคลือบเลย.
ตรวจสอบตำแหน่งขวางของเส้นให้แม่นยำ ตรวจสอบหาอนุภาค สิ่งสกปรกแห้ง เส้นทางการไหลของของเหลวที่ถูกจำกัด รอยขีดข่วน ร่อง จุดนูน หรือพื้นผิวสัมผัสที่เสียหาย ณ จุดที่ตรงกัน.
การทำความสะอาดเป็นคำตอบที่มีประโยชน์ในกรณีนี้ หากคราบหายไปแล้วกลับมาปรากฏในตำแหน่งเดิม แสดงว่าคราบที่มองเห็นได้ถูกกำจัดออกไปแล้ว แต่แหล่งที่มาของคราบยังคงอยู่ สังเกตว่าคราบเริ่มสะสมอีกครั้งที่ไหนและใช้เวลานานแค่ไหนจึงจะกลับมาสะสมอีกครั้ง.
หากการทำความสะอาดไม่ได้ผล ให้ตรวจสอบความเสียหายถาวร สิ่งกีดขวางที่แก้ไขไม่ได้ หรือพื้นผิวปลายทางที่สัมผัสกับสารเคลือบในตำแหน่งนั้น.
ลักษณะเป็นร่องคล้ายเส้นขนานจำนวนมากวิ่งไปตามทิศทางของแผ่นวัสดุ ผู้ใช้งานอาจอธิบายพื้นผิวนี้ว่าเหมือนผ้าลูกฟูก เนื่องจากสารเคลือบก่อให้เกิดสันนูนซ้ำๆ กันตลอดความกว้าง.
รูปแบบนี้มักเริ่มต้นที่จุดเคลือบผิว และอาจมีความชัดเจนหรืออ่อนลงเมื่อความเร็วของสายการผลิต อุณหภูมิ ความหนืด อัตราการไหล ช่องว่างในการเคลือบผิว สภาพของปั๊ม หรือสูตรการผลิตเปลี่ยนแปลงไป.
คำถามที่สำคัญนั้นง่ายมาก: อะไรเปลี่ยนแปลงไปเมื่อซี่โครงแข็งแรงขึ้นหรืออ่อนแอลง?
หากการเกิดร่องนูนชัดเจนขึ้นเมื่อความเร็วเพิ่มขึ้น หรือดีขึ้นหลังจากอุณหภูมิและการไหลคงที่แล้ว ให้เริ่มตรวจสอบที่ความคงตัวของสารเคลือบและแนวเชื่อม หากร่องนูนยังคงอยู่เฉพาะในส่วนแคบๆ ของความกว้าง ให้ตรวจสอบการจำกัดการไหลเฉพาะจุด ความแตกต่างของช่องว่าง หรือสภาพพื้นผิวในตำแหน่งนั้น.
ลูกกลิ้งจะมีบทบาทสำคัญมากขึ้นเมื่อแรงกดที่ตำแหน่งลูกกลิ้งตำแหน่งหนึ่งเปลี่ยนแปลงรูปแบบ หรือเมื่อข้อบกพร่องเกิดขึ้นตามการหมุนอย่างชัดเจน.
รอยขีดข่วนมักปรากฏเป็นเส้นหรือแถบซ้ำๆ กันทั่วเว็บ.
สำหรับข้อบกพร่องประเภทนี้ ระยะห่างระหว่างแถบจะมีประโยชน์มากกว่าลักษณะที่แน่นอนของแต่ละแถบ ให้วัดแถบหลายๆ แถบที่อยู่ติดกัน แล้วเปรียบเทียบระยะห่างเฉลี่ยที่ความเร็วการพิมพ์สองหรือสามระดับ.
หากความเร็วสายการผลิตที่สูงขึ้นทำให้ระยะห่างระหว่างชิ้นงานกว้างขึ้น แสดงว่าสาเหตุน่าจะมาจากการเกิดซ้ำในช่วงเวลาใกล้เคียงกัน การสั่นสะเทือน ความผันผวนของระบบขับเคลื่อน การเต้นของปั๊ม การเปลี่ยนแปลงความดัน และการไหลของสารเคลือบที่ไม่คงที่ ล้วนสามารถทำให้เกิดพฤติกรรมเช่นนี้ได้.
หากรูปแบบดังกล่าวปรากฏชัดเจนที่สุดในช่วงความเร็วเดียวเท่านั้น แสดงว่าสายส่งอาจผ่านบริเวณที่มีการสั่นสะเทือนหรือความไม่เสถียรของสารเคลือบผิว.
หากระยะการทำซ้ำยังคงใกล้เคียงกับเส้นรอบวงของลูกกลิ้งที่อยู่ใกล้เคียงตัวใดตัวหนึ่ง ให้ตรวจสอบลูกกลิ้งนั้นว่ามีรอยเสียหายที่พื้นผิว การเบี่ยงเบน การหมุนที่ผิดปกติ หรือการเปลี่ยนแปลงแรงดันที่เกิดขึ้นหนึ่งครั้งต่อการหมุนหนึ่งรอบหรือไม่.
รูปแบบที่แตกต่างกันต้องการการตรวจสอบที่แตกต่างกัน.
สำหรับรอยเส้นคงที่ ให้ตรวจตำแหน่งที่เกิดรอยอย่างแม่นยำและดูผลหลังการทำความสะอาดเป็นหลัก
สำหรับอาการริบบิง ให้เปรียบเทียบสภาวะการเคลือบตอนที่ลายเริ่มเกิด รุนแรงขึ้น และดีขึ้น โดยตัวแปรหลักคือความเร็ว ความหนืด อุณหภูมิ อัตราการไหล และระยะห่าง
สำหรับแถบ Chatter ให้เปรียบเทียบความเร็วไลน์กับระยะห่างระหว่างแถบ
แรงดันจะมีประโยชน์เมื่อพบข้อบกพร่องหลังจุดสัมผัส หากการเปลี่ยนแปลงแรงดันเพียงเล็กน้อยทำให้ลวดลายแข็งแรงขึ้นหรืออ่อนลง ให้ตรวจสอบช่องว่าง สภาพการรองรับ การเบี่ยงเบนของลูกกลิ้ง และการสัมผัสทั่วทั้งหน้าลูกกลิ้ง.
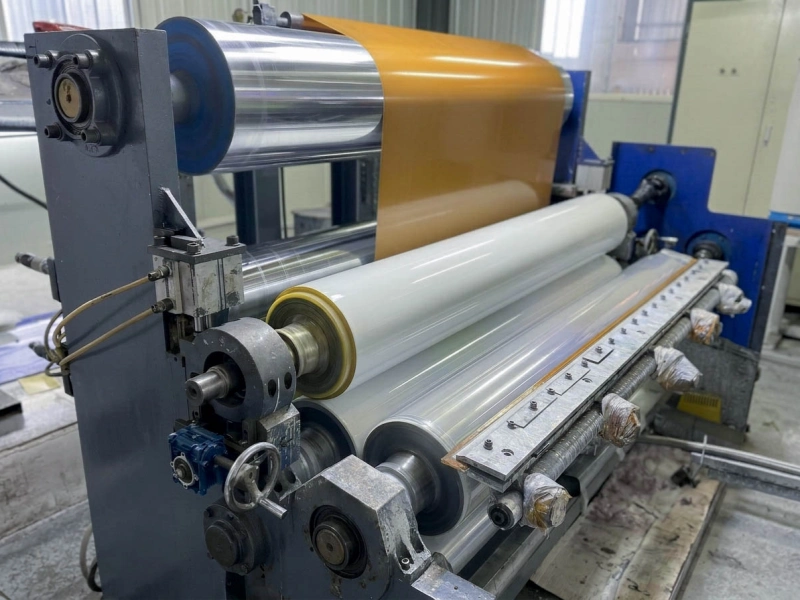
ดูข้อมูลเพิ่มเติมได้ที่ การจัดวางลูกกลิ้งในสายการเคลือบและการลามิเนต สามารถช่วยระบุได้ว่าลูกกลิ้งใดรองรับแผ่นวัสดุ ลูกกลิ้งใดควบคุมการถ่ายโอนสารเคลือบ และลูกกลิ้งใดสัมผัสกับพื้นผิวที่เคลือบเป็นครั้งแรก.
ควรตรวจสอบลูกกลิ้งอย่างละเอียดมากขึ้นเมื่อพบข้อบกพร่องเฉพาะบริเวณจุดสัมผัส เปลี่ยนแปลงไปตามแรงกด หมุนตาม หรือตรงกับความเสียหายที่มองเห็นได้บนพื้นผิว.
ระยะห่างในการทำซ้ำที่ใกล้เคียงกับเส้นรอบวงของลูกกลิ้งเป็นอีกหนึ่งเบาะแสที่มีประโยชน์:
การตรวจสอบจะมีความหมายมากขึ้นเมื่อเครื่องหมายนั้นอยู่บนตำแหน่งเชิงมุมเดียวกันบนลูกกลิ้ง หรือมีการเบี่ยงเบนที่วัดได้ การเบี่ยงเบนหมายความว่าลูกกลิ้งไม่ได้หมุนอย่างแม่นยำ.
ในขั้นตอนนี้ ให้ตรวจสอบลูกกลิ้งในฐานะชิ้นส่วนที่ใช้งานได้อย่างสมบูรณ์ ดูที่พื้นผิว การหมุน การติดตั้ง ตลับลูกปืน และการสัมผัสทั่วทั้งหน้าสัมผัส.
สำหรับลูกกลิ้งที่หุ้มด้วยยาง ให้สังเกตสิ่งปนเปื้อน รอยขีดข่วน ร่อง รอยมันเงา การสึกหรอไม่สม่ำเสมอ การบวม การอ่อนตัว จุดแข็ง และการสัมผัสที่ไม่สม่ำเสมอ.
ส่วนประกอบของยางจะมีความสำคัญมากขึ้นเมื่อวัสดุปิดผิวทำปฏิกิริยากับของเหลวเคลือบผิว กาว ตัวทำละลาย หรือสารเคมีทำความสะอาด วัสดุปิดผิวที่บวม เหนียว อ่อนตัว หรือสึกหรอไม่สม่ำเสมอ อาจต้องการส่วนประกอบของยางที่แตกต่างออกไป.
การตกแต่งพื้นผิว การเจียร การยึดติด ความหนาของชั้นหุ้ม และความแม่นยำของลูกกลิ้ง ล้วนสามารถส่งผลต่อการทำงานของลูกกลิ้งได้ แม้แต่ลูกกลิ้งสองลูกที่ทำจากยางชนิดเดียวกันก็อาจทำงานแตกต่างกันหากรายละเอียดเหล่านี้ไม่เหมือนกัน.
| สิ่งที่คุณเห็น | เริ่มต้นที่นี่ | ตรวจสอบลูกกลิ้งเมื่อ |
|---|---|---|
| แถบกำหนดทิศทางเครื่องจักรคงที่หนึ่งแถบ | การปนเปื้อน การอุดตัน รอยขีดข่วน หรือความเสียหายเฉพาะจุดบนพื้นผิว | ปรากฏขึ้นหลังจากลูกกลิ้งสัมผัสหรือกลับมาอยู่ที่ตำแหน่งลูกกลิ้งเดิม |
| ซี่โครงตามทิศทางเครื่องจักรจำนวนมาก | ความเร็ว ความหนืด อุณหภูมิ การไหล ช่องว่าง และสภาพของเม็ดบีด | แรงกดหรือการหมุนที่ตำแหน่งลูกกลิ้งตัวใดตัวหนึ่งจะเปลี่ยนรูปแบบ |
| แถบขวางที่มีระยะห่างมากขึ้นที่ความเร็วสูงขึ้น | การสั่นสะเทือน การเคลื่อนที่ของแรงขับ หรือการเต้นเป็นจังหวะของการไหล | การทำซ้ำยังสอดคล้องกับการหมุนของลูกกลิ้งด้วย |
| ทำซ้ำโดยให้ชิดกับเส้นรอบวงของลูกกลิ้ง | เปรียบเทียบขนาดเส้นผ่านศูนย์กลางของลูกกลิ้งที่อยู่ใกล้เคียงกัน | เครื่องหมายจะตามตำแหน่งบนพื้นผิวหนึ่ง หรือวัดค่าการเบี่ยงเบน |
| รูปแบบจะเริ่มปรากฏหลังจากเปลี่ยนหรือเจียรลูกกลิ้ง | เปรียบเทียบสภาพการสัมผัสแบบเก่าและแบบใหม่ | มีการเปลี่ยนแปลงความเรียบของพื้นผิว การเบี่ยงเบน ความแข็ง หรือการติดตั้ง |
บันทึกที่มีประโยชน์ไม่จำเป็นต้องยาวเสมอไป.
บันทึกทิศทางของข้อบกพร่อง ตำแหน่งขวางของเว็บ ระยะห่างเฉลี่ย ความเร็วของสายการผลิต ผลลัพธ์การทำความสะอาด และตำแหน่งที่รูปแบบปรากฏขึ้นครั้งแรก สำหรับการเกิดร่อง ให้เพิ่มอุณหภูมิ ความหนืด การไหล และช่องว่าง หากมีข้อมูล สำหรับการเกิดเสียงดัง ให้บันทึกระยะห่างที่ความเร็วมากกว่าหนึ่งระดับ.
หากสงสัยว่าลูกกลิ้งมีปัญหา ให้ระบุตำแหน่งลูกกลิ้ง เส้นผ่านศูนย์กลาง ภาพถ่ายพื้นผิว ค่าการเบี่ยงเบน หรือข้อมูล TIR และการเจียร การหุ้มใหม่ การเปลี่ยน การติดตั้ง หรือการซ่อมแซมตลับลูกปืนที่เกิดขึ้นเมื่อเร็วๆ นี้.
หากพบว่าข้อบกพร่องอยู่ที่ตำแหน่งลูกกลิ้ง โปรดส่งข้อมูลเส้นผ่านศูนย์กลางลูกกลิ้ง ความยาวหน้าตัด ภาพวาดหรือขนาดลูกกลิ้งเดิม ภาพถ่ายพื้นผิว ข้อมูลการเบี่ยงเบน และสารเคลือบหรือสารทำความสะอาดที่สัมผัสกับลูกกลิ้งมาด้วย.
ภาพถ่ายของลวดลายการเคลือบจะมีประโยชน์มากขึ้นเมื่อแสดงทิศทางของเครื่องจักร ตำแหน่งขวางของแผ่นวัสดุ และระยะห่างของการทำซ้ำ.
สำหรับการเปลี่ยนมาตรฐาน แบบ ขนาด ความแข็ง ตำแหน่ง และรูปเก่าอาจเพียงพอ แต่หากรอยเคลือบ เส้นถ่ายโอน หรือรอยนิปเกิดซ้ำหลังทำความสะอาด ปรับตั้ง หรือหุ้มยางใหม่ ควรตรวจทิศทางสูตรยาง การยึดติด ความหนาชั้นยาง ผิวสำเร็จ การเจียร ค่ารันเอาต์ / TIR คราวน์ และความเสถียรการสัมผัสละเอียดขึ้น
หากข้อมูลยังไม่ครบถ้วน ให้เริ่มต้นด้วยตำแหน่งลูกกลิ้ง ภาพถ่ายของชิ้นส่วนที่ชำรุด ขนาดลูกกลิ้ง สารที่สัมผัส ความเร็วสายการผลิต และปัญหาที่คุณพยายามแก้ไข.