
Oberflächenfehler an Folien in Converting-Linien
Feine Linien, Lichtspuren, Kratzer, Staubflecken, Beschichtungsstreifen und Druckstellen können auf Film plötzlich auftreten, selbst wenn die Linie stabil erscheint. Manchmal ist der Fehler nur bei Lichtreflexion sichtbar. Manchmal tritt er nach der Beschichtung, nach der Laminierung, in der Nähe einer Reinigungsstelle oder erst nach dem Zurückspulen auf. Ein sinnvoller erster Schritt ist, festzuhalten, wo der Fehler erstmals sichtbar wird, ob er sich in einem festen Abstand wiederholt und ob er sich nach Anpassung von Druck, Geschwindigkeit, Reinigung oder Spannung verändert.
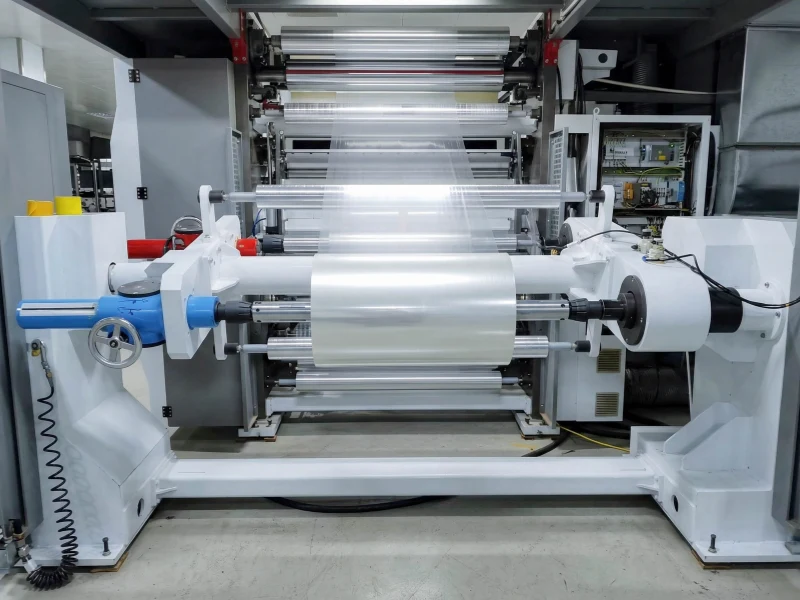
Beginnen Sie mit dem Fehlermuster, bevor Sie die Linie ändern.
Bevor Sie mehrere Einstellungen gleichzeitig ändern, unterscheiden Sie den Fehler anhand seines Aussehens und Verhaltens. Eine in Maschinenrichtung verlaufende Oberflächenlinie wird anders geprüft als eine sich wiederholende Druckmarke. Statischer Staub wird anders geprüft als eingebettete Partikel. Ein Beschichtungsstreifen kann durch Beschichtungsfluss, Transferkontakt, Rakeln, Trocknen oder Laminierdruck entstehen.
Bei Filmverarbeitungsanlagen beginnt die Überprüfung der Walzen in der Regel, wenn der Defekt in der Nähe eines Kontaktpunkts auftritt, sich mit dem Anpressdruck verändert, nach dem Austausch oder Abschleifen der Walze auftritt oder sich in der Nähe des Walzenumfangs wiederholt. (Wolorin) Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt Diese Seite dient als Hauptanwendungssupportseite für die Kontaktpositionen Filmführung, Traktion, Druck, Reinigung, Antistatik und Rückspulung.
| Sichtbarer Filmfehler | Was sollte man zuerst aufnehmen? | Nützliche Daten zum Senden | Walzenbezogenes Signal |
|---|---|---|---|
| Feine Linie oder Oberflächenmarkierung | Richtung, Breite, Position im Web | Fehlerbreite, Abstand, Foliendicke, Bahngeschwindigkeit | Tritt nach einem Kontaktpunkt auf oder folgt einem Walzenflächenbereich |
| Druckeindruck | Wiederholungsintervall und ob es mit einem Berührungspunkt übereinstimmt | Abstand wiederholen, Anpressdruck ändern, Foto der alten Walze | Änderungen bei Druck- oder Rollenpositionsänderungen |
| Kratzen | Ob Material entfernt oder nur visuell markiert wird | Kratzerfoto unter Lichteinfall, Kontaktseite, betroffene Breite | Beginnt nach Schlupf, Ablagerungen, Oberflächengraten oder Drehzahlabweichungen. |
| Statischer Staub | Staubposition und ob er nach der Reinigung wiederkehrt | Anforderungen an den Oberflächenwiderstand oder dessen Messung, Luftfeuchtigkeit, Fotos | Staub sammelt sich in der Nähe derselben Walze oder Kontaktreinigungsstelle. |
| Partikelverunreinigung | Partikelgröße, Farbe und erste sichtbare Position | Nahaufnahmen, Beispiel, Position stromaufwärts/stromabwärts | Partikelübertragung von der Walzenoberfläche oder Ablagerungen nach der Reinigung |
| Streifen der Beschichtung oder Laminierung | Nass- oder Trockenzustand, Verhalten in Maschinenrichtung | Beschichtungsseite, Bahngeschwindigkeit, Beschichtungs-/Laminierungsposition | Streifenbildung ändert sich mit dem Transfer, dem Druck oder dem Zustand der Walzenoberfläche. |
| Wicklungskontaktmarkierung | Ob es erst nach dem Zurückspulen erscheint | Walzendurchmesser, Wickeldruck, Wiederholungsintervall | Die Markierung bezieht sich auf aufliegenden Kontakt, Druck oder kontaminierte Oberflächen. |
Linien und Spuren auf Film
Linien auf Filmen wirken oft einfach, ihre Ursachen können jedoch vielfältig sein. Eine durchgehende, in Maschinenrichtung verlaufende Linie kann beispielsweise durch ein kleines Partikel an einem Kontaktpunkt, eine Rille an der Walzenoberfläche, eine abgenutzte Kante, Beschichtungsrückstände oder einen lokalen Druckunterschied entstehen. Ein breiterer, matter Streifen kann durch ungleichmäßigen Kontakt, Oberflächenverglasung, Verunreinigungen oder lokale Kompression verursacht werden.
Wenn die Linie unmittelbar nach einem Walzenkontakt oder Druckpunkt auftritt, prüfen Sie, ob die Folienseite, die die Walze berührt, mit der Fehlerseite übereinstimmt. Für kontrollierten Walzenkontakt, Andruckwalzen Die Prüfung sollte zusammen mit Härte, Oberflächenbeschaffenheit, Balligkeit, Rundlauf und Druckverteilung erfolgen. Eine Druckwalze kann sauber aussehen, aber dennoch Spuren auf dem Film hinterlassen, wenn der Kontakt zu stark auf einen schmalen Bereich konzentriert ist.
Bei Linien mit festem Wiederholungsabstand messen Sie das Wiederholungsintervall und vergleichen es mit dem Walzenumfang. Diese einfache Überprüfung zeigt schnell, ob eine Walze genauer untersucht werden muss. Verschwindet die Linie nach der Reinigung nur kurzzeitig, liegt das Problem möglicherweise an der Oberflächenbeschaffenheit, an der Übertragung von Rückständen oder an der Partikelaufnahme an dieser Stelle.
Kratzer auf dem Film
Ein Kratzer ist gravierender als eine leichte Markierung, da Material bereits abgetragen oder verdrängt sein kann. Bei kratzempfindlichen Folien sollten Sie Kontakt, Krafteinwirkung, relative Bewegung, Verunreinigungen und Oberflächenhärte im Bereich der Fehlerquelle prüfen. Walzen, feste Führungen, Wickelschichten, verschmutzte Kontaktstellen oder harte Partikel können den ersten Kratzer verursachen.
Suchen Sie nach dem Beginn des Kratzers. Ist der Kratzer bereits sichtbar, bevor der Film eine Gummiwalze erreicht, liegt die Ursache weiter vorne. Beginnt er erst nach dem Walzenkontakt, prüfen Sie die Walzenoberfläche unter starkem Licht, nicht nur durch Abtasten. Kleine harte Stellen, eingebettete Partikel, abgenutztes Gummi, freiliegende Metallkanten, beschädigte Lager oder Oberflächenunebenheiten können ausreichen, um einen empfindlichen Film zu beschädigen.
Auch Geschwindigkeitsunterschiede spielen eine Rolle. Wenn die Oberflächengeschwindigkeit von Film und Walze am Kontaktpunkt nicht übereinstimmt, kann Schlupf das Abriebrisiko erhöhen. Bei Filmpositionen, bei denen Haftung und Geschwindigkeitsanpassung zum Arbeitsablauf gehören, Zugwalzen Möglicherweise müssen Oberflächenbeschaffenheit, Härte, Wicklungswinkel, Lagerzustand und Leinenspannung überprüft werden.
Verunreinigungen durch statischen Staub und Partikel
Statisch bedingter Staub tritt üblicherweise als loser Staub, feine Partikel oder vereinzelte Flecken auf, die nach der Reinigung schnell wiederkehren. Folienoberflächen können Staub anziehen, wenn sich beim Kontakt, Trennen, Abwickeln, Beschichten, Trocknen oder Aufwickeln elektrische Ladung aufbaut. Tritt das Staubmuster nur an einer Walzenposition oder auf einer Kontaktseite auf, sollten die Walzenoberfläche und die Erdung überprüft werden.
Für statisch empfindliche Positionen, Antistatische / leitfähige Gummiwalzen Dies kann relevant sein, wenn die Walze selbst die Ladungskontrolle und den Kontakt mit dem Reiniger unterstützen muss. Wichtige Informationen sind der Folientyp, die Kontaktseite, die Bandgeschwindigkeit, gegebenenfalls vorhandene Widerstandsanforderungen, die Erdungsanordnung und ob sich die Staubentwicklung mit der Luftfeuchtigkeit oder der Bandgeschwindigkeit ändert.
Partikelverunreinigungen erfordern eine gesonderte Prüfung. Lose Partikel können von Schneidstaub, Beschichtungsrückständen, beschädigter Walzenabdeckung, mangelhafter Reinigung, verschlissenen Lagern, Feinstaub oder der Folie selbst stammen. Wenn es darum geht, lose Verunreinigungen vor einem sensiblen Prozessschritt zu entfernen, Reinigungs- und Haftwalzen Das kann helfen, aber die Oberfläche muss genau passen. Eine zu aggressive Walze kann zu Sekundärübertragungen, Anhaften oder neuen Spuren führen.
Streifen in der Beschichtung oder Laminierung
Beschichtungs- und Laminierstreifen verlaufen häufig in Maschinenrichtung. Sie können durch Beschichtungsfluss, Dosierung, Übertragungskontakt, Luftblasen, Verunreinigungen, Klebstoffverhalten, Lösemittelbeschaffenheit, Trocknung oder ungleichmäßigen Laminierdruck verursacht werden. Zunächst sollte geprüft werden, ob der Streifen bereits in der nassen Beschichtung vorhanden ist, nach dem Trocknen auftritt oder erst nach der Laminierung sichtbar wird.
Verändert sich das Streifenmuster mit dem Anpressdruck oder dem Transferkontakt, wird die Walzenoberfläche in die Überprüfung einbezogen. In Beschichtungs- und Laminieranlagen, Walzen für Beschichtungs- und Kaschieranlagen Möglicherweise muss das Ablöseverhalten, die Klebstoffbildung, die Einwirkung von Lösungsmitteln, das Aufquellen, die Oberflächenbeschaffenheit und die Druckgleichmäßigkeit überprüft werden.
Eine Walzenoberfläche, die im Stillstand akzeptabel aussieht, kann sich unter Hitze, Lösungsmitteln, Klebstoffen oder Druck anders verhalten. Verschlimmern sich Streifen bei steigender Geschwindigkeit, Temperatur oder längerer Laufzeit, sollte der Walzenwechsel nicht zu schnell wiederholt werden. Prüfen Sie, ob die alte Walze Anzeichen von Aufquellen, Erweichen, Aushärten, Verglasen, Rissen, Kantenverschleiß oder Klebstoffablagerungen aufweist.
Aufwickel- und Rückspulkontaktmarken
Manche Oberflächenmarkierungen der Folie sind während der Verarbeitung nicht deutlich erkennbar, werden aber nach dem Aufwickeln sichtbar. Diese Markierungen können durch Wickeldruck, Anpressdruck, eingeschlossene Partikel, Änderungen der Rollenhärte, Oberflächenübertragung oder einen sich wiederholenden Druckpunkt beim Rollenaufbau entstehen. Tritt die Markierung nur bei bestimmten Rollendurchmessern auf, dokumentieren Sie den Rollendurchmesserbereich und die Wickelbedingungen.
Eine Wickelkontaktmarke lässt sich oft leichter erkennen, wenn das Wiederholungsintervall gemessen wird. Entspricht das Intervall dem Umfang einer Walze, ist möglicherweise nur eine Walze betroffen. Verändert sich die Marke mit zunehmendem Walzenaufbau, Anpressdruck oder Wickelspannung, sollte der Kontaktzustand beim Aufwickeln überprüft werden.
Bei glänzenden, beschichteten, trennmittelbehandelten oder oberflächenempfindlichen Folien kann selbst eine optisch saubere Walze einen stumpfen Eindruck hinterlassen, wenn Härte, Oberflächenbeschaffenheit, Balligkeit oder Druckverteilung nicht zur Folie passen. Die Prüfung sollte praxisorientiert sein: Ein Foto des Defekts, die Kontaktseite, die Walzenposition, die Druckeinstellung und der Zustand der alten Walzenoberfläche sind aussagekräftiger als eine lange Materialliste.
Wann Walzenkontakt, Anpressdruck, Oberfläche und Reinigung prüfen?
Nicht alle Filmoberflächenfehler sind auf die Gummiwalzen zurückzuführen. Auch der Film selbst, das Beschichtungssystem, Schnittrückstände, Trocknungsbedingungen, statische Aufladung, die Sauberkeit des Raumes und die Wickeleinstellung können Oberflächenprobleme verursachen. Eine Walzenprüfung ist sinnvoll, wenn das Testbild auf Kontakt hindeutet.
Überprüfen Sie die Walzenseite genauer, wenn:
- Die Linie oder Markierung erscheint nach einem Rollenkontaktpunkt;
- Der Defekt ändert sich nach der Anpassung des Anpressdrucks;
- Der Wiederholungsabstand entspricht annähernd dem Umfang einer Walze;
- Der Staub kehrt nach der Reinigung schnell zurück und bleibt nahezu an derselben Stelle.;
- Das Problem tritt nach dem Austausch, Neubeziehen oder Abschleifen der Walzen auf;
- Oberfläche ist klebrig, verglast, gequollen, verhärtet, rissig, kontaminiert oder ungleichmäßig verschlissen;
- Das Problem verschlimmert sich bei höherer Geschwindigkeit, Hitze, Lösungsmitteln, Klebstoffen oder längerer Laufzeit.
Bei anspruchsvolleren Filmpositionen kann die Überprüfung die Ausrichtung der Beschichtung, die Haftung, die Bezugsdicke, die Härte, den Schliff, die Oberflächenrauheit, den Rundlauf, die Balligkeit und die Kontaktstabilität umfassen. Bei einer Standard-Ersatzwalze, die lange Zeit zuverlässig funktioniert hat, genügen unter Umständen Zeichnungen, Abmessungen, Härte, Walzenposition und Fotos der alten Walze, um die Vorgehensweise zu beurteilen.
Wenn es auf Inspektionssicherheit ankommt, ist Wolorin die richtige Wahl. QUALITÄTSKONTROLLE & PRÜFUNG Auf der Seite werden gängige Prüfungen wie Härte, wichtige Abmessungen, Oberflächenbeschaffenheit, Oberflächenrauheit und Rundlaufprüfung basierend auf den Projektanforderungen dargestellt.
Was Sie für einen Testbericht zum Thema Roller einsenden sollten
Bei Oberflächenfehlern in Filmen ist eine kurze, prägnante Beschreibung meist hilfreicher als eine ausführliche. Senden Sie Fotos des Fehlers bei normalem Licht und bei schrägem Lichteinfall. Markieren Sie die Stelle, an der der Fehler erstmals auftritt. Falls der Fehler wiederholt auftritt, messen Sie den Abstand. Bei statischer Aufladung oder Staubbelastung fügen Sie bitte alle bereits vorhandenen Fotos von Oberflächenwiderstandsmessungen, Erdungsdetails, Luftfeuchtigkeit oder Partikeln bei.
Für detaillierte Informationen zu den Walzen benötigen wir die Walzenposition, den Durchmesser, die Walzenbreite, die Härte (falls bekannt), die Oberflächenbeschaffenheit, das Kontaktmaterial, die Bandgeschwindigkeit, die Druck- oder Spannungseinstellung sowie Fotos der alten Walze. Falls die Walze neu bezogen, geschliffen, mit Lösungsmitteln gereinigt oder kürzlich ausgetauscht wurde, geben Sie dies bitte ebenfalls an.
Verwandte Seiten
- Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt — Für Filmführungs-, Traktions-, Reinigungs-, Antistatik-, Druck- und Rückspulkontaktpositionen.
- Andruckwalzen — Für Druckeindrücke, Kontaktflächen, Kontaktgleichmäßigkeit und druckbedingte Oberflächenspuren.
- Antistatische / leitfähige Gummiwalzen — Für Anwendungen, die statischen Kontakt, Staubanziehung und Oberflächenschutz erfordern.
- Reinigungs- und Haftwalzen — Zur Entfernung loser Partikel, zur Kontaktreinigung und zur Kontaminationskontrolle vor sensiblen Prozessschritten.
- Walzen für Beschichtungs- und Kaschieranlagen — Zur Beurteilung von Beschichtungsstreifen, Laminierspuren, Klebstoffkontakt, Übertragung und Rollenpositionen im Zusammenhang mit der Ablösung.
- Zugwalzen — Für Grip, Geschwindigkeitsanpassung, durch Rutschen bedingte Oberflächenschäden und Filmbewegung um die angetriebenen Kontaktpunkte.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit der Walzenposition, dem Filmtyp, Fotos von Defekten, der Kontaktseite, der Bahngeschwindigkeit, dem Druck- oder Spannungszustand und Fotos der alten Walze beginnen.