
Defectos superficiales de la película en líneas de conversión
Las líneas finas, marcas ligeras, rayas, puntos de polvo, streaks de coating e impresiones de presión pueden aparecer de repente en una línea de converting. Algunas solo se ven bajo luz reflejada. Otras aparecen después de coating, laminación, limpieza o rebobinado. La primera comprobación útil es localizar dónde se hace visible el defecto por primera vez. Después registre su dirección, posición transversal, distancia de repetición y si cambia con presión, velocidad, limpieza o tensión.
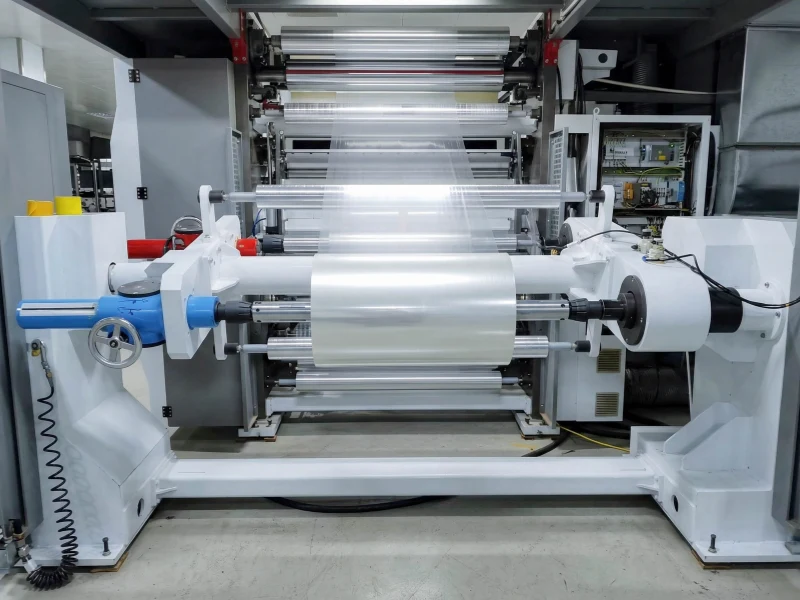
Relacione el aspecto con la primera zona de revisión
Antes de cambiar varios ajustes a la vez, separe el defecto por su aspecto y su comportamiento. Una línea superficial en la dirección de máquina se revisa de forma distinta a una marca de presión repetida. El polvo electrostático se revisa de forma distinta a las partículas incrustadas. Una raya de recubrimiento puede empezar en el flujo de recubrimiento, el contacto de transferencia, el rasqueteado, el secado o la presión de laminación.
En las líneas de conversión de película, la revisión relacionada con los rodillos suele empezar cuando el defecto se mantiene cerca de un punto de contacto, cambia con la presión del nip, aparece tras la sustitución o el rectificado de un rodillo, o se repite a una distancia cercana a la circunferencia de un rodillo. La página de Rodillos para conversión de película de Wolorin es la principal página de apoyo de aplicación para las posiciones de contacto de guiado, tracción, presión, limpieza, antiestáticas y de rebobinado de la película.
| Defecto visible en la película | Qué registrar primero | Datos útiles a enviar | Señal relacionada con el rodillo |
|---|---|---|---|
| Línea fina o marca superficial | Dirección, ancho, posición a lo ancho de la banda | Ancho del defecto, separación, espesor de la película, velocidad de la banda | Aparece después de un contacto o en una zona fija de la cara |
| Impresión de presión | Intervalo de repetición y si coincide con un punto de nip | Distancia de repetición, cambio de presión del nip, foto del rodillo antiguo | Cambia cuando cambian la presión o la posición del rodillo |
| Scratch | Si se ha eliminado material o solo hay una marca visual | Foto del arañazo con luz, cara de contacto, ancho afectado | Empieza después de slip, partículas, rebabas o speed mismatch |
| Polvo electrostático | Ubicación del polvo y si vuelve tras la limpieza | Requisito o medición de resistencia superficial, humedad, fotos | Se concentra cerca de la misma posición de contacto |
| Contaminación por partículas | Tamaño, color y primera posición visible de las partículas | Fotos de detalle, muestra, ubicación aguas arriba / aguas abajo | Las partículas se transfieren desde la superficie del rodillo o se acumulan tras la limpieza |
| Raya de recubrimiento o de laminación | Aspecto húmedo o seco, comportamiento en la dirección de máquina | Cara recubierta, velocidad de la banda, posición de recubrimiento / laminación | Cambia con transferencia, presión o condición superficial |
| Marca de contacto de bobinado | Si solo aparece tras el rebobinado | Diámetro de la bobina, presión de bobinado, intervalo de repetición | La marca está relacionada con el contacto lay-on, la presión o una superficie contaminada |
Las líneas en dirección de máquina suelen ser locales
Una línea estrecha que permanece en la misma posición transversal suele hacer pensar en una condición local: partícula, groove, borde desgastado, residuo de coating o presión localizada. Una banda dull más ancha puede proceder de contacto desigual, glazing, contaminación o compresión.
Cuando la línea aparece justo después de un nip o un punto de presión, compruebe si la cara de la película que toca el rodillo coincide con la cara del defecto. Para un contacto controlado en el nip, los Rodillos de presión deben revisarse junto con la dureza, el acabado superficial, la corona, el descentramiento y el equilibrio de presión. Un rodillo de presión puede parecer limpio y aun así marcar la película si el contacto está demasiado concentrado en una zona estrecha.
Si se repite a una distancia fija, compare el spacing con la circunferencia del rodillo implicado. Una coincidencia no es prueba por sí sola, pero gana fuerza cuando la posición de la marca también coincide con una zona superficial o con runout. Si limpiar elimina temporalmente el defecto y vuelve en la misma zona, la condición de la superficie, el residuo o la captación de partículas forman parte de la causa.
Para scratches, siga la línea hasta su primer contacto
Un arañazo es más grave que una marca ligera porque puede que ya se haya eliminado o desplazado material. En películas sensibles a los arañazos, revise el contacto, la fuerza, el movimiento relativo, los residuos y la dureza superficial en torno al origen del defecto. Un rodillo, una guía fija, una capa de bobinado, un punto de contacto sucio o una partícula dura pueden generar el primer arañazo.
Busque dónde empieza el arañazo. Si el arañazo ya es visible antes de que la película llegue a un rodillo de caucho, el origen está aguas arriba. Si empieza tras un punto de contacto del rodillo, revise la superficie del rodillo con luz intensa, no solo al tacto. Pequeños puntos duros, partículas incrustadas, caucho desgastado, bordes metálicos expuestos, rodamientos dañados o irregularidades superficiales pueden bastar para marcar una película sensible.
El desajuste de velocidad también importa. Si la velocidad de la película y la de la superficie del rodillo no coinciden en el punto de contacto, el deslizamiento puede aumentar el riesgo de abrasión. En posiciones de película en las que el agarre y la sincronización de velocidad forman parte de la función, los Rodillos de tracción pueden tener que revisarse junto con el acabado superficial, la dureza, el ángulo de abrazamiento, el estado de los rodamientos y la tensión de la línea.
Separe polvo estático de contaminación física
El polvo electrostático suele aparecer como polvo suelto, partículas finas o motas dispersas que vuelven rápidamente tras la limpieza. Las superficies de película pueden atraer polvo cuando se acumula carga durante el contacto, la separación, el desbobinado, el recubrimiento, el secado o el rebobinado. Si el patrón de polvo sigue a una posición de rodillo o a una cara de contacto, hay que revisar conjuntamente la superficie del rodillo y el estado de la puesta a tierra.
En posiciones sensibles a la estática, los Rodillos de caucho antiestáticos / conductores pueden ser pertinentes cuando el propio rodillo debe contribuir al control de la carga y a un contacto más limpio. La información útil es el tipo de película, la cara de contacto, la velocidad de línea, el requisito de resistencia existente si lo hay, la disposición de la puesta a tierra y si el polvo cambia con la humedad o la velocidad.
La contaminación por partículas requiere otra comprobación. Las partículas sueltas pueden proceder del polvo de corte, los residuos de recubrimiento, un recubrimiento de rodillo dañado, una limpieza deficiente, rodamientos desgastados, el polvo ambiental o la propia película. Cuando la función es eliminar la contaminación suelta antes de una etapa sensible del proceso, los Rodillos de limpieza y rodillos adhesivos pueden ayudar, pero la superficie debe adaptarse con cuidado. Un rodillo demasiado agresivo puede generar transferencia secundaria, adherencia o nuevas marcas.
En coating y laminación, compruebe cuándo aparece el streak
Un streak que ya está en la película húmeda mantiene la revisión cerca del coating. Uno que aparece después de un nip obliga a revisar contacto y presión. Uno que solo aparece después de drying puede estar relacionado con solvente, temperatura, tack o un contacto posterior.
Si la raya cambia con la presión del nip o el contacto de transferencia, la superficie del rodillo pasa a formar parte de la revisión. En las líneas de recubrimiento y laminación, los Rodillos para líneas de recubrimiento y laminación pueden tener que revisarse en cuanto a comportamiento de liberación, acumulación de adhesivo, exposición a disolventes, hinchamiento, acabado superficial y uniformidad de la presión.
Una superficie de rodillo que parece aceptable en parada puede comportarse de forma distinta con calor, disolvente, adhesivo o presión. Si las rayas empeoran con la velocidad, la temperatura o un tiempo de marcha más largo, no repita demasiado rápido la misma dirección de sustitución. Compruebe si el rodillo antiguo muestra hinchamiento, reblandecimiento, endurecimiento, vitrificación, grietas, desgaste de los bordes o acumulación de adhesivo.
Las marcas de rebobinado pueden comenzar antes del winding
Algunas marcas superficiales de la película no son claras durante la conversión, pero se hacen visibles tras el rebobinado. Estas marcas pueden deberse a la presión de bobinado, el contacto lay-on, partículas atrapadas, cambios de dureza de la bobina, transferencia superficial o un punto de presión que se repite a medida que crece la bobina. Si la marca solo aparece con determinados diámetros de bobina, anote el rango de diámetro y las condiciones de bobinado.
Una marca de contacto de bobinado suele ser más fácil de identificar cuando se mide el intervalo de repetición. Si el intervalo coincide con la circunferencia de un rodillo, puede intervenir ese rodillo. Si la marca cambia con la formación de la bobina, la presión del rodillo lay-on o la tensión de bobinado, las condiciones de contacto en torno al rebobinado merecen atención.
En películas brillantes, recubiertas, con tratamiento desmoldeante o con superficies protectoras sensibles, incluso un rodillo de aspecto limpio puede dejar una impresión mate si la dureza, el acabado superficial, la corona o la distribución de la presión no se adaptan a la película. La comprobación debe seguir siendo práctica: la foto del defecto, la cara de contacto, la posición del rodillo, el ajuste de presión y el estado de la superficie del rodillo antiguo son más útiles que una larga lista de materiales.
Cuándo revisar más profundamente el recubrimiento de caucho
No todos los defectos superficiales de la película deben atribuirse a los rodillos de caucho. La propia película, el sistema de recubrimiento, los residuos de corte, las condiciones de secado, la estática, la limpieza de la sala y el ajuste de bobinado pueden generar problemas superficiales. La revisión de los rodillos tiene sentido cuando el patrón observado en planta apunta al contacto.
Revise con más detalle el lado del rodillo cuando:
- la línea o la marca aparece tras un punto de contacto del rodillo;
- el defecto cambia tras ajustar la presión del nip;
- la distancia de repetición se acerca a la circunferencia de un rodillo;
- el polvo vuelve rápidamente tras la limpieza y se mantiene cerca de la misma posición;
- el problema aparece tras la sustitución, el re-recubrimiento o el rectificado del rodillo;
- la superficie del rodillo está pegajosa, vitrificada, hinchada, endurecida, agrietada, contaminada o con desgaste irregular;
- el problema empeora con mayor velocidad, calor, disolvente, adhesivo o un tiempo de marcha más largo.
En posiciones de película más exigentes, la revisión puede incluir la dirección del compuesto, la adhesión, el espesor del recubrimiento, la dureza, el rectificado, la rugosidad superficial, el descentramiento, la corona y la estabilidad del contacto. Para un rodillo de sustitución estándar que ha funcionado bien durante mucho tiempo, los planos, las dimensiones, la dureza, la posición del rodillo y las fotos del rodillo antiguo pueden bastar ya para iniciar la dirección.
Cuando la confianza en la inspección es importante, la página de Control de calidad de Wolorin muestra comprobaciones habituales como la dureza, las dimensiones clave, el estado de la superficie, la rugosidad superficial y la revisión del descentramiento según los requisitos del proyecto.
Qué registrar
Para los defectos superficiales de la película, un conjunto breve de información clara suele ser más útil que una descripción larga. Envíe fotos del defecto con luz normal y con reflejo en ángulo. Marque dónde aparece primero el defecto en la línea. Si el defecto se repite, mida el intervalo. Si interviene la estática o el polvo, incluya cualquier objetivo de resistencia superficial, detalle de puesta a tierra, condición de humedad o fotos de partículas de que ya disponga.
Como datos del rodillo, envíe la posición del rodillo, el diámetro, la longitud de cara, la dureza si se conoce, el acabado superficial, el material de contacto, la velocidad de línea, el ajuste de presión o tensión y fotos del rodillo antiguo. Si el rodillo se ha re-recubierto, rectificado, limpiado con disolvente o sustituido recientemente, incluya también ese historial.
Páginas relacionadas
- Rodillos para conversión de película — Para posiciones de contacto de guiado, tracción, limpieza, antiestáticas, de presión y de rebobinado de la película.
- Rodillos de presión — Para impresiones de presión, contacto en el nip, uniformidad del contacto y marcas superficiales relacionadas con la presión.
- Rodillos de caucho antiestáticos / conductores — Para contacto sensible a la estática, atracción de polvo y condiciones de protección de la superficie.
- Rodillos de limpieza y rodillos adhesivos — Para eliminación de partículas sueltas, limpieza por contacto y control de la contaminación antes de etapas sensibles del proceso.
- Rodillos para líneas de recubrimiento y laminación — Para rayas de recubrimiento, marcas de laminación, contacto con adhesivo, transferencia y posiciones de rodillos relacionadas con la liberación.
- Rodillos de tracción — Para agarre, sincronización de velocidad, daños superficiales por deslizamiento y movimiento de la película en torno a puntos de contacto accionados.
Fabricación de rodillos a medida y control de calidad
Un rodillo de caucho fiable no depende solo de sus dimensiones. La dirección del compuesto, la estabilidad de la dureza, el espesor del recubrimiento, el acabado superficial, la estructura del eje y la precisión de giro influyen en el rendimiento del rodillo en la línea.
Wolorin atiende tanto rodillos de sustitución habituales como proyectos de rodillos a medida más exigentes, con fabricación, inspección y controles de calidad documentados adaptados a los requisitos de cada proyecto. A continuación puede consultar nuestro alcance de servicios, el proceso de control de calidad y la información de la empresa.
Solicitar presupuesto
Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviárnoslos directamente. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción a partir de sus documentos.
Si la información aún no está completa, puede empezar igualmente con la posición del rodillo, el tipo de película, fotos del defecto, la cara de contacto, la velocidad de la banda, las condiciones de presión o tensión y fotos del rodillo antiguo.