
Film İşleme (Converting) Hatlarında Film Yüzey Kusurları
İnce çizgiler, hafif izler, çizikler, toz noktaları, kaplama şeritleri ve basınç izleri, hat dengeli görünse bile film üzerinde aniden ortaya çıkabilir. Bazen kusur yalnızca ışık yansıması altında görülür. Bazen kaplamadan sonra, laminasyondan sonra, bir temizleme noktasının yakınında veya yalnızca yeniden sarımdan sonra ortaya çıkar. Faydalı ilk adım; kusurun ilk nerede görünür hale geldiğini, sabit bir mesafede tekrarlayıp tekrarlamadığını ve basınç, hız, temizlik veya gerginlik ayarından sonra değişip değişmediğini kaydetmektir.
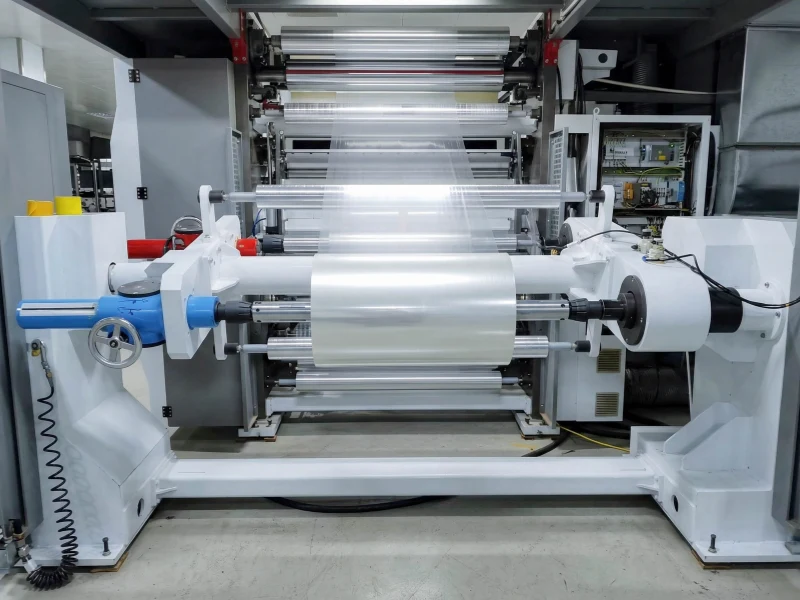
Hattı Değiştirmeden Önce Kusur Deseniyle Başlayın
Aynı anda birkaç ayarı değiştirmeden önce kusuru görünümüne ve davranışına göre ayırın. Makine yönünde uzanan bir yüzey çizgisi, tekrarlayan bir basınç izinden farklı şekilde kontrol edilir. Statik toz, gömülü partiküllerden farklı şekilde kontrol edilir. Bir kaplama şeridi ise kaplama akışından, transfer temasından, sıyırma (doctoring) işleminden, kurutmadan veya laminasyon basıncından kaynaklanabilir.
Film işleme (converting) hatlarında merdane odaklı inceleme genellikle kusur bir temas noktasının yakınında kaldığında, temas hattı (nip) basıncıyla değiştiğinde, merdane değişimi veya taşlama sonrasında ortaya çıktığında ya da bir merdane çevresine yakın aralıklarla tekrarladığında başlar. Wolorin’in Film İşleme Merdaneleri sayfası; film kılavuz, çekiş, basınç, temizleme, antistatik ve yeniden sarım temas konumları için ana uygulama destek sayfasıdır.
| Görünür film kusuru | İlk kaydedilecek bilgi | Gönderilecek faydalı veriler | Merdane kaynaklı sinyal |
|---|---|---|---|
| İnce çizgi veya yüzey izi | Yön, genişlik, tülbent (web) üzerindeki konum | Kusur genişliği, aralığı, film kalınlığı, hat hızı | Tek bir temas noktasından sonra belirir veya merdane yüzeyindeki tek bir alanı takip eder |
| Basınç izi | Tekrar aralığı ve bir temas hattı (nip) noktasıyla eşleşip eşleşmediği | Tekrar mesafesi, temas hattı (nip) basıncı değişimi, eski merdane fotoğrafı | Basınç veya merdane konumu değiştiğinde değişir |
| Çizik | Malzemenin kazınıp kazınmadığı veya yalnızca görsel iz olup olmadığı | Işık altında çizik fotoğrafı, temas yüzeyi, etkilenen genişlik | Kayma, çapak/kalıntı, yüzey çapağı veya hız uyumsuzluğundan sonra başlar |
| Statik toz | Tozun konumu ve temizlikten sonra geri dönüp dönmediği | Yüzey direnci gereksinimi veya ölçümü, nem, fotoğraflar | Toz aynı merdanenin veya temaslı temizleme bölümünün yakınında toplanır |
| Partikül kirliliği | Partikül boyutu, rengi ve ilk görüldüğü konum | Yakın çekim fotoğraflar, numune, üst/alt akış konumu | Partiküller merdane yüzeyinden aktarılır veya temizlikten sonra birikir |
| Kaplama veya laminasyon şeridi | Islak veya kuru görünüm, makine yönündeki davranış | Kaplama yüzeyi, hat hızı, kaplama/laminasyon konumu | Şerit transfer, basınç veya merdane yüzey durumuyla değişir |
| Sarım temas izi | Yalnızca yeniden sarımdan sonra görünüp görünmediği | Rulo çapı, sarım basıncı, tekrar aralığı | İz baskı merdanesi (lay-on) teması, basınç veya kirli yüzeyle ilişkilidir |
Film Üzerindeki Çizgiler ve İzler
Film üzerindeki çizgiler genellikle basit görünür ancak kaynağı farklı olabilir. Makine yönünde sürekli uzanan bir çizgi; bir temas noktasında sıkışmış küçük bir partikülden, merdane yüzeyindeki bir oluktan, aşınmış bir kenardan, kaplama kalıntısından veya bölgesel bir basınç farkından kaynaklanabilir. Daha geniş ve mat bir şerit ise düzensiz temastan, yüzey parlaklaşmasından (glazing), kirlilikten veya bölgesel sıkışmadan kaynaklanabilir.
Çizgi bir temas hattı (nip) veya basınç noktasından hemen sonra ortaya çıktığında, merdaneye temas eden film tarafının kusur tarafıyla eşleşip eşleşmediğini kontrol edin. Kontrollü temas hattı (nip) teması için Basınç Merdaneleri sertlik, yüzey yapısı, bombe, salgı ve basınç dengesiyle birlikte kontrol edilmelidir. Bir basınç merdanesi temiz görünse bile temas dar bir alanda aşırı yoğunlaşıyorsa film üzerinde yine de iz bırakabilir.
Çizginin sabit bir tekrar mesafesi varsa tekrar aralığını ölçün ve merdane çevresiyle karşılaştırın. Bu tek kontrol bile bir merdanenin daha derin bir incelemeyi hak edip etmediğini hızla gösterebilir. Temizlik çizgiyi yalnızca kısa bir süreliğine ortadan kaldırıyorsa sorun o konumdaki yüzey durumu, kalıntı transferi veya partikül toplanmasıyla bağlantılı olabilir.
Film Üzerindeki Çizikler
Bir çizik, malzeme halihazırda kazınmış veya yer değiştirmiş olabileceği için hafif bir izden daha ciddidir. Çizilmeye duyarlı filmlerde kusur kaynağının etrafındaki teması, kuvveti, bağıl hareketi, kalıntıları ve yüzey sertliğini kontrol edin. Bir merdane, sabit kılavuz, sarım katmanı, kirli temas noktası veya sert partikül ilk çiziği oluşturabilir.
Çiziğin nerede başladığına bakın. Çizik film kauçuk bir merdaneye ulaşmadan önce zaten görünür durumdaysa kaynak üst akıştadır. Bir merdane temas noktasından sonra başlıyorsa merdane yüzeyini yalnızca dokunarak değil, güçlü bir ışık altında kontrol edin. Küçük sert noktalar, gömülü partiküller, aşınmış kauçuk, açığa çıkmış metal kenarlar, hasarlı rulmanlar veya yüzey düzensizlikleri hassas bir filmde iz bırakmak için yeterli olabilir.
Hız uyumsuzluğu da önemlidir. Film ve merdane yüzey hızı temas noktasında uyumlu kalmazsa kayma (kaçırma) aşınma riskini artırabilir. Tutuş ve hız uyumunun işin bir parçası olduğu film konumlarında, Çekici Merdaneler yüzey yapısı, sertlik, sarım açısı, rulman durumu ve hat gerginliğiyle birlikte incelenmelidir.
Statik Toz ve Partikül Kirliliği
Statik toz genellikle temizlikten sonra hızla geri dönen gevşek toz, ince partiküller veya dağınık benekler şeklinde görülür. Temas, ayrılma, çözme, kaplama, kurutma veya yeniden sarım sırasında yük biriktiğinde film yüzeyleri tozu çekebilir. Toz deseni tek bir merdane konumunu veya tek bir temas tarafını takip ediyorsa merdane yüzeyi ve topraklama durumu birlikte kontrol edilmelidir.
Statiğe duyarlı konumlarda, merdanenin kendisinin yük kontrolünü ve daha temiz teması desteklemesi gerektiğinde Antistatik / İletken Kauçuk Merdaneler uygun olabilir. Faydalı bilgiler; film tipi, temas tarafı, hat hızı, varsa mevcut direnç gereksinimi, topraklama düzeni ve tozun nem veya hızla değişip değişmediğidir.
Partikül kirliliği farklı bir kontrol gerektirir. Gevşek partiküller; dilimleme tozundan, kaplama kalıntısından, hasarlı merdane kaplamasından, yetersiz temizlikten, aşınmış rulmanlardan, havadaki tozdan veya filmin kendisinden gelebilir. İş, hassas bir proses adımından önce gevşek kirliliği uzaklaştırmak olduğunda Temizleme ve Yapışkan Merdaneler yardımcı olabilir ancak yüzey dikkatle eşleştirilmelidir. Fazla agresif bir merdane ikincil transfere, yapışmaya veya yeni izlere yol açabilir.
Kaplama veya Laminasyon Şeritleri
Kaplama şeritleri ve laminasyon şeritleri genellikle makine yönünde uzanır. Bunlar kaplama akışı, dozajlama, transfer teması, hava kabarcıkları, kirlilik, yapıştırıcı davranışı, solvent durumu, kurutma veya düzensiz laminasyon basıncından kaynaklanabilir. İlk faydalı kontrol; şeridin ıslak kaplamada zaten mevcut olup olmadığı, kurutmadan sonra mı ortaya çıktığı yoksa yalnızca laminasyondan sonra mı görünür hale geldiğidir.
Şerit temas hattı (nip) basıncı veya transfer temasıyla değişiyorsa merdane yüzeyi incelemenin bir parçası haline gelir. Kaplama ve laminasyon hatlarında Kaplama ve Laminasyon Hattı Merdaneleri ayrılma (bırakma) davranışı, yapıştırıcı birikimi, solvent maruziyeti, şişme, yüzey yapısı ve basınç homojenliği açısından kontrol edilmelidir.
Duruş sırasında kabul edilebilir görünen bir merdane yüzeyi; ısı, solvent, yapıştırıcı veya basınç altında farklı davranabilir. Şeritler hız, sıcaklık veya daha uzun çalışma süresiyle kötüleşiyorsa aynı yedek merdane yönelimini çok hızlı tekrarlamayın. Eski merdanede şişme, yumuşama, sertleşme, parlaklaşma (glazing), çatlama, kenar aşınması veya yapıştırıcı birikimi olup olmadığını kontrol edin.
Yeniden Sarım ve Sarım Temas İzleri
Bazı film yüzey izleri işleme sırasında net değildir ancak yeniden sarımdan sonra görünür hale gelir. Bu izler sarım basıncından, baskı merdanesi (lay-on) temasından, sıkışmış partiküllerden, rulo sertliği değişiminden, yüzey transferinden veya rulo büyüdükçe tekrarlayan bir basınç noktasından kaynaklanabilir. İz yalnızca belirli rulo çaplarında ortaya çıkıyorsa rulo çapı aralığını ve sarım koşulunu kaydedin.
Bir sarım temas izini, tekrar aralığı ölçüldüğünde tanımlamak genellikle daha kolaydır. Aralık bir merdane çevresiyle eşleşiyorsa tek bir merdane söz konusu olabilir. İz rulo büyümesi, baskı merdanesi (lay-on) basıncı veya sarım gerginliğiyle değişiyorsa yeniden sarım etrafındaki temas koşulu dikkat gerektirir.
Parlak, kaplamalı, ayrılma (release) işlemine tabi tutulmuş veya koruyucu yüzeyi hassas olan filmlerde, sertlik, yüzey yapısı, bombe veya basınç dağılımı filmle eşleşmiyorsa temiz görünen bir merdane bile mat bir iz bırakabilir. Kontrol pratik kalmalıdır: kusur fotoğrafı, temas tarafı, merdane konumu, basınç ayarı ve eski merdane yüzey durumu, uzun bir malzeme listesinden daha faydalıdır.
Merdane Teması, Basınç, Yüzey ve Temizlik Ne Zaman Kontrol Edilmeli?
Film yüzey kusurlarının tamamı kauçuk merdanelere yüklenmemelidir. Filmin kendisi, kaplama sistemi, dilimleme çapakları, kurutma koşulu, statik elektrik, ortam temizliği ve sarım ayarı yüzey sorunları yaratabilir. Merdane incelemesi, sahadaki desen temasa işaret ettiğinde anlam kazanır.
Aşağıdaki durumlarda merdane tarafını daha yakından kontrol edin:
- çizgi veya iz tek bir merdane temas noktasından sonra ortaya çıkıyorsa;
- kusur temas hattı (nip) basıncı ayarından sonra değişiyorsa;
- tekrar mesafesi bir merdane çevresine yakınsa;
- toz temizlikten sonra hızla geri dönüyor ve aynı konumun yakınında kalıyorsa;
- sorun merdane değişimi, yeniden kaplama veya taşlama sonrasında ortaya çıkıyorsa;
- merdane yüzeyi yapışkan, parlaklaşmış, şişmiş, sertleşmiş, çatlamış, kirlenmiş veya düzensiz aşınmışsa;
- sorun daha yüksek hız, ısı, solvent, yapıştırıcı veya daha uzun çalışma süresiyle kötüleşiyorsa.
Daha yüksek gereksinimli film konumlarında inceleme; hamur yönelimi, bağlama (bonding), kaplama kalınlığı, sertlik, taşlama, yüzey pürüzlülüğü, salgı, bombe ve temas kararlılığını içerebilir. Uzun süre iyi çalışmış standart bir yedek merdane için teknik resimler, ölçüler, sertlik, merdane konumu ve eski merdane fotoğrafları yönelimi başlatmak için yeterli olabilir.
Muayene güveni önemli olduğunda, Wolorin’in Kalite Kontrol sayfası proje gereksinimlerine bağlı olarak sertlik, temel ölçüler, yüzey durumu, yüzey pürüzlülüğü ve salgı incelemesi gibi yaygın kontrolleri gösterir.
Merdane Odaklı İnceleme İçin Gönderilmesi Gerekenler
Film yüzey kusurlarında kısa ve net bir bilgi seti genellikle uzun bir açıklamadan daha faydalıdır. Normal ışık ve açılı yansıma altında kusur fotoğrafları gönderin. Kusurun hatta ilk nerede göründüğünü işaretleyin. Kusur tekrarlıyorsa aralığı ölçün. Statik elektrik veya toz söz konusuysa elinizdeki mevcut yüzey direnci hedefini, topraklama detayını, nem koşulunu veya partikül fotoğraflarını ekleyin.
Merdane ayrıntıları için merdane konumunu, çapını, yüzey boyunu, biliniyorsa sertliğini, yüzey yapısını, temas malzemesini, hat hızını, basınç veya gerginlik ayarını ve eski merdane fotoğraflarını gönderin. Merdane yeniden kaplandıysa, taşlandıysa, solventle temizlendiyse veya yakın zamanda değiştirildiyse bu geçmişi de ekleyin.
İlgili Sayfalar
- Film İşleme Merdaneleri — Film kılavuz, çekiş, temizleme, antistatik, basınç ve yeniden sarım temas konumları için.
- Basınç Merdaneleri — Basınç izleri, temas hattı (nip) teması, temas homojenliği ve basınç kaynaklı yüzey izleri için.
- Antistatik / İletken Kauçuk Merdaneler — Statiğe duyarlı temas, toz çekimi ve yüzey koruma koşulları için.
- Temizleme ve Yapışkan Merdaneler — Hassas proses adımlarından önce gevşek partikül uzaklaştırma, temaslı temizleme ve kirlilik kontrolü için.
- Kaplama ve Laminasyon Hattı Merdaneleri — Kaplama şeritleri, laminasyon izleri, yapıştırıcı teması, transfer ve ayrılma (bırakma) odaklı merdane konumları için.
- Çekici Merdaneler — Tahrikli temas noktaları etrafında tutuş, hız uyumu, kayma kaynaklı yüzey hasarı ve film hareketi için.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa, bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz tam değilse bile merdane konumu, film tipi, kusur fotoğrafları, temas tarafı, hat hızı, basınç veya gerginlik koşulu ve eski merdane fotoğraflarıyla başlayabilirsiniz.