
Walzen für die Verarbeitung von Kunststoffplatten und -tafeln
Anlagen zur Verarbeitung von Kunststoffplatten und -karton stellen in der Regel höhere Anforderungen an die Walzen als Anlagen zur Verarbeitung leichterer Bahnen. Sobald das Substrat dicker, breiter, wärmer oder empfindlicher gegenüber Oberflächenmarkierungen wird, beeinflusst die Walzenwahl die Traktionsstabilität, die Querstützung, den Oberflächenzustand und die Weiterverarbeitung deutlich direkter.
Dabei muss eine Walze möglicherweise ziehen, stützen, führen oder in warmem Kontakt bleiben, ohne Schlupf, Druckkonzentrationen, Schleifspuren oder sichtbare Oberflächenfehler zu verursachen. Deshalb kann eine Walze, die bei der allgemeinen Weiterverarbeitung geeignet erscheint, bei der Bearbeitung von Blechen und Platten dennoch schlechte Ergebnisse liefern.
Wolorin liefert kundenspezifische Gummiwalzen für die Verarbeitung von Kunststoffplatten und -tafeln, darunter Abzugs-, Kontaktkühl-, Transportstütz-, Kaschierstütz- und weitere nachgelagerte Positionen. Der Schwerpunkt liegt auf der praktischen Eignung für die reale Aufgabe: stabiler Lauf, kontrollierter Kontakt, zuverlässige Unterstützung über die Breite und geringeres Risiko vermeidbarer Markierungen.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
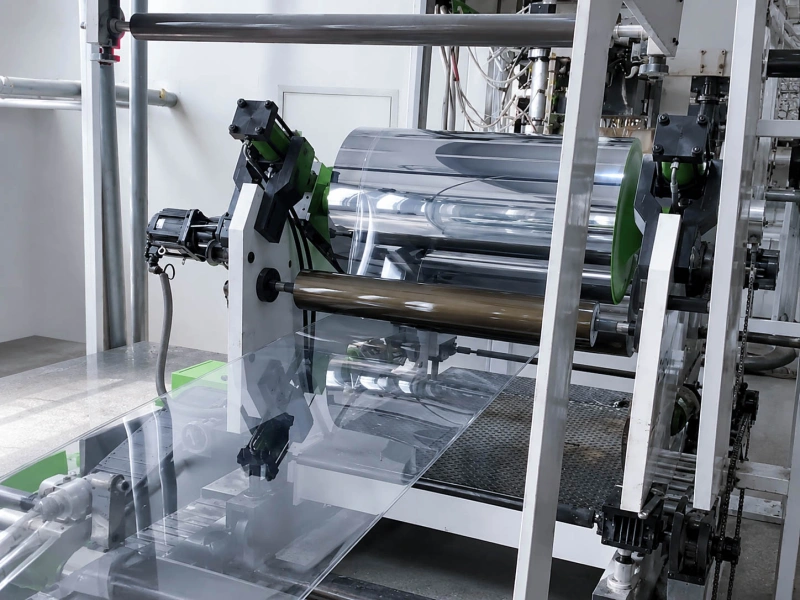
Was in dieser Branche verarbeitet wird
Produktionsanlagen für Kunststoffplatten und -bahnen verarbeiten üblicherweise dickere Substrate nach der Extrusion, wenn das Material bereits mehr Volumen, höhere Belastbarkeit und eine stärkere Oberflächenempfindlichkeit aufweist als eine typische dünne Bahn. In diesem Stadium dient die Walze nicht mehr nur dem Materialtransport. Sie übernimmt häufig Funktionen wie die Traktionskontrolle, die Warmhandhabung, die Querstützung oder die Weiterverarbeitung.
Typische Produkte können beispielsweise Folgendes umfassen:
Kunststofffolie
Kunststoffplatte
extrudierte Plattenwerkstoffe
starre oder halbstarre Polymersubstrate
breitere nachgelagerte Plattenprodukte
Je nach Produktionslinie kann das Material die Walze noch warm erreichen. In anderen Fällen ist nicht die Wärme das größere Problem, sondern die gleichmäßige Unterstützung des Substrats während Transport, Beschnitt, Laminierung, Stapelung oder wiederholtem Kontakt in nachfolgenden Prozessschritten.
Deshalb benötigen diese Linien oft ein anderes Gleichgewicht Traktionsrollen, Antriebswalzen, Andruckwalzenoder Andruckrollen als eine leichtere Bahnverarbeitungslinie.
Wichtige Linienabschnitte und Walzenpositionen
Die Anforderungen an Walzen in Blech- und Kartonfertigungsanlagen variieren je nach Abschnitt. An einer Position steht die Traktion im Vordergrund, an einer anderen der sanftere, warme Kontakt. Weiter stromabwärts kann die Unterstützung über die gesamte Breite oder die Vermeidung von Gebrauchsspuren durch wiederholte Handhabung wichtiger sein.
Abschlepp-/Zugpositionen
In den Abrollabschnitten muss die Walze eine zuverlässige Traktion gewährleisten, ohne dabei … Schleifspuren, Kompressionsmuster oder instabile Zugkräfte über die Breite. Dies ist umso wichtiger, wenn das Blech noch warm ist, wenn die Dicke variiert oder wenn dickere Bleche schlecht auf ungleichmäßigen Druck reagieren.
Die sinnvollen Konfigurationsoptionen hängen hier in der Regel von Folgendem ab:
Substratdicke und Oberflächenzustand
Kontakttemperatur
erforderliche Zugkraft
angetriebene oder aufeinander abgestimmte Laufkonfiguration
Empfindlichkeit gegenüber Markierungen beim Abzug
Kühlungs-/Kontaktbereiche
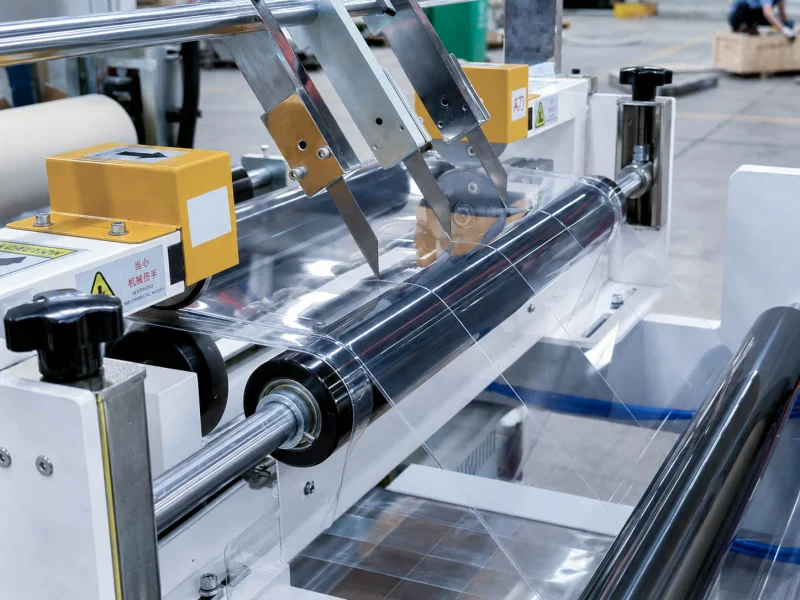
Kühl- und Kontaktwalzen arbeiten oft unter schwierigen Bedingungen. Sie müssen unter Umständen eine warme Oberfläche berühren, unter Hitze stabil bleiben und die Materialbewegung unterstützen, ohne Glanzunterschiede, Druckspuren oder lokale Verformungen zu hinterlassen.
Zu den wichtigsten Variablen gehören hier üblicherweise:
tatsächliche Warmkontakttemperatur
Verweildauerzustand beim Kontakt
Anforderungen an die Oberflächenbeschaffenheit
Druckverhalten unter Last
ob eine Veränderung des Aussehens akzeptabel ist oder nicht
Transportstützrollen
Transportrollen an Kunststoffplatten- und -kartonlinien sind nicht nur passive Transportpunkte. Sie beeinflussen, wie gleichmäßig das Substrat läuft, wie stabil es über die gesamte Breite bleibt und wie stark der Kontakt während der Weiterbewegung wirkt.
Im weiteren Sinne kann eine schwache Unterstützungslogik sich wie folgt äußern:
Tracking-Drift
ungleichmäßig über die Breite verlaufend
Randinstabilität
lokaler Oberflächeneinfluss nach wiederholtem Kontakt
Umgang mit Inkonsistenzen über längere Zeiträume
Laminierstützpositionen
Beim Durchlauf von Platten oder Blechen durch die nachfolgenden Laminieranlagen müssen Stützwalzen das Substrat stabilisieren, ohne dass es zu Abdrückungen kommt. Üblicherweise werden eine ebene Auflage, ein vorhersehbares Druckverhalten und ausreichende Stabilität benötigt, um auch breitere Materialien problemlos durch die Anlage zu führen.
Bei diesen Positionen geht es oft weniger um aggressive Traktion, sondern vielmehr um Folgendes:
Unterstützung der Konsistenz
Druckgleichmäßigkeit
lokale Kennzeichnungskontrolle
stabile Materialübergabe in den nächsten Prozessschritt
Downstream Handling Positionen
Weiter stromabwärts können Rollen in Übergabe-, Führungs-, Stütz- oder Vorstapelpositionen eingesetzt werden. Probleme, die stromaufwärts geringfügig erscheinen, werden hier oft deutlicher sichtbar, insbesondere bei glatteren, breiteren oder optisch empfindlicheren Produkten.
Diese Positionen profitieren von:
ausreichender Unterstützung für dickere Substrate
ausreichende Verschleißfestigkeit für wiederholten Kontakt
kontrolliertem Oberflächenverhalten bei normaler Handhabung
reduziertes Risiko vermeidbarer Folgeschäden
Häufige Probleme
Bei Produktionslinien für Kunststoffplatten und -karton wird die Walzenprüfung in der Regel dann durchgeführt, wenn die Anlage zwar noch läuft, aber nicht mehr sauber, gleichmäßig oder vorhersehbar genug.
Oberflächenmarkierungen nach Kontakt
Dies kann sich in Form von Glanzunterschieden, leichten Drucklinien, Schleifspuren, wiederholten Kontaktmustern oder sichtbaren Gebrauchsspuren auf glatteren Produkten äußern. Eine Reduzierung des Anpressdrucks löst das Problem nicht immer. Oftmals liegt die Ursache in einem unpassenden Deckverhalten, einer mangelhaften Kontaktlogik oder einer Walzenoberfläche, die nicht für die tatsächliche Belastung und Temperatur geeignet ist.
Instabiles Abschleppverhalten
Die Zugpositionen können beginnen, eine ungleichmäßige Zugkraft über die Breite aufzuweisen., Rutschen bei warmen Bedingungen, ungleichmäßige Traktion bei bestimmten Dicken, übermäßiger Kraftanforderung oder schwächerer Folgewirkung nach dem Abziehen.
Verformung oder Prägung durch Warmkontakt
Wenn die Walze nicht an die tatsächlichen Kontaktbedingungen angepasst ist, kann es bei warmen Blechen oder Platten zu lokalen Verformungen, Abdrücken, Reibungseinflüssen, instabilem Lauf nach dem Kontakt oder zu optischen Problemen im weiteren Verlauf kommen, die später fälschlicherweise für Materialfehler gehalten werden.
Instabilität bei breiten Plattenformaten
Eine Walzenanordnung, die bei schmaleren Blechen funktioniert, lässt sich nicht immer gut auf Karton oder breitere Blechformate übertragen. Mit zunehmender Breite können kleine Ungenauigkeiten in der Auflage zu Laufverzerrungen, Kanteninstabilität, ungleichmäßiger Transportunterstützung und stärker sichtbaren Oberflächeneinflüssen in Randnähe führen.
Spuren wiederholter Handhabung stromabwärts
Selbst wenn die Zugkraft stromaufwärts noch akzeptabel erscheint, kann wiederholter Kontakt stromabwärts die Walze allmählich in eine Markierungsquelle verwandeln. Dies tritt häufiger bei glatteren Produkten, wärmeren Materialien oder Linien auf, bei denen mehrere Positionen dieselbe Oberfläche berühren, bevor der nächste Prozessschritt erfolgt.
Was die Walze auf diesen Linien leisten muss
Bei Kunststoffplatten- und -folienanlagen muss die Walze in der Regel mehrere Aufgaben gleichzeitig erfüllen. Oftmals muss sie Traktion, Stützwirkung, Kontaktkontrolle und Oberflächenschutz in Einklang bringen.
Es muss oft:
Traktion aufrechterhalten, ohne übermäßig aggressiven Oberflächenkontakt
dickere Substrate stützen, ohne sie wie dünne Bahnen zu behandeln
Warme Kontaktbedingungen vertragen, bevor sich das Blatt vollständig gesetzt hat
Markierungsrisiko auf sichtbaren oder halbfertigen Oberflächen reduzieren
Stabilität der Unterstützung und des Laufverhaltens über größere Breiten gewährleisten
bleiben auch bei wiederholter Weiterverarbeitung haltbar
Die tatsächliche Aufgabe dieser Position sollte berücksichtigt werden, anstatt überall dieselbe Build-Logik zu verwenden.
Je nach Position kann dies zu folgender Überprüfung führen: Polyurethan-Gummiwalzen, SBR-Gummiwalzen, oder andere Bauanweisungen, die besser zur tatsächlichen Belastung, zum Oberflächenzustand und zum Fahrverhalten passen.
Häufig gestellte Fragen
Wie unterscheidet sich eine Walze für dickere Kunststoffplatten oder -tafeln von einer Folienwalze?
Platten- und Tafelwalzen benötigen in der Regel mehr Unterstützung, stabilere Traktion unter Last und bessere Kontrolle bei Warmkontakt. Dickere Substrate reagieren anders auf Druck, Stützunterschiede und wiederholten Kontakt. Eine für dünne Folie geeignete Walze kann auf Plattenlinien Markierungen, instabilen Zug oder breitenabhängige Laufprobleme verursachen.
2. Was sind die häufigsten Ursachen für Probleme mit den Abzugswalzen an Blech- und Plattenfertigungsanlagen?
Häufige Ursachen sind unzureichende Traktion, ungleichmäßige Druckverteilung über die Breite, ungeeignetes Deckmaterialverhalten bei Hitze und eine Diskrepanz zwischen Walzenbauweise und tatsächlicher Zugkraft. Sichtbare Folgen können Schlupf, ungleichmäßiges Ziehen, Schleifspuren oder instabile Weiterverarbeitung sein.
Wie lassen sich Warmkontakt-Markierungen auf extrudierten Platten reduzieren?
Die wichtigsten Einflussfaktoren sind in der Regel die Kontakttemperatur, die Verweildauer, das Verhalten der Walzenoberfläche und die Druckregelung. Um Druckmarken zu reduzieren, ist es meist erforderlich, die Walzendeckung, die Härte, die Oberflächenbeschaffenheit und die Kontaktlogik gemeinsam zu überprüfen, anstatt lediglich die Anpresskraft zu verringern oder die Liniengeschwindigkeit zu ändern.
4. Warum wird großformatiges Blech oder Karton beim Weitertransport weniger stabil?
Mit zunehmender Breite verändern sich kleine Unterschiede in der Unterstützung, der Traktion oder Rollengeometrie Sie werden entlang der gesamten Strecke deutlicher sichtbar. Dies kann zu Abweichungen, Randinstabilität, ungleichmäßigem Transport oder stärkerem Kontakteinfluss über größere Spannweiten führen.
Welche Informationen sind beim Ersatz von Walzen auf Extrusions-Nachfolgelinien besonders hilfreich?
Die nützlichsten Ausgangseingaben sind üblicherweise:
- Materialart
- Dicke und Breite
- Rollenposition
- Betriebstemperatur am Kontakt
- aktuelles Problem wie Markierung, Schlupf oder Instabilität
- vorhandene Walzenzeichnung, Abmessungen oder Muster, falls verfügbar
Auch ohne einen vollständigen Zeichnungssatz reichen diese Details in der Regel aus, um mit der Prüfung einer Ersatzrichtung zu beginnen.
Gängige Walzentypen und -materialien für diese Anwendung
Benötigen Sie umfassendere Informationen zu Fertigung, Qualität oder Unternehmen?
Wenn Sie auch die Fertigungskapazitäten, Inspektionsberichte, Compound-Optionen oder den allgemeinen Hintergrund des Lieferanten überprüfen, können Sie mit den folgenden Seiten fortfahren.
Angebot anfordern
Bei der Überprüfung von Walzen für eine Produktionslinie für Kunststoffplatten oder -folien ist der tatsächliche Betriebszustand der sinnvollste Ausgangspunkt.
Falls Sie bereits Zeichnungen, alte Walzenmaße, Muster oder Fotos haben, senden Sie diese bitte zu. Andernfalls können Sie trotzdem mit der Walzenposition, dem Untergrund, der ungefähren Größe und der Problemstellung beginnen.