
Häufige Oberflächen- und Kontaktprobleme bei der Verarbeitung von Leder und Kunstleder
Oberflächenspuren auf Leder oder Kunstleder entstehen oft schon nach dem ersten Kontaktpunkt. Das Produkt kann leichte Druckstellen, Glanzveränderungen, abgeflachte Narbung, Beschichtungsabrieb, Schleifspuren, Verklebungen oder ungleichmäßige Materialzufuhr aufweisen.
Bevor Sie die Walzenspezifikation ändern, ermitteln Sie die Stelle, an der sich die Oberfläche erstmals verändert. Prüfen Sie den ersten Druckpunkt, den Übergangspunkt, den Traktionspunkt, den erhitzten Kontakt oder die wiederholte Kontaktfläche. Verändert sich der Defekt mit Druck, Temperatur, Haftung der Beschichtung, Liniengeschwindigkeit oder Reinigung, sollte der Walzenkontaktzustand überprüft werden.
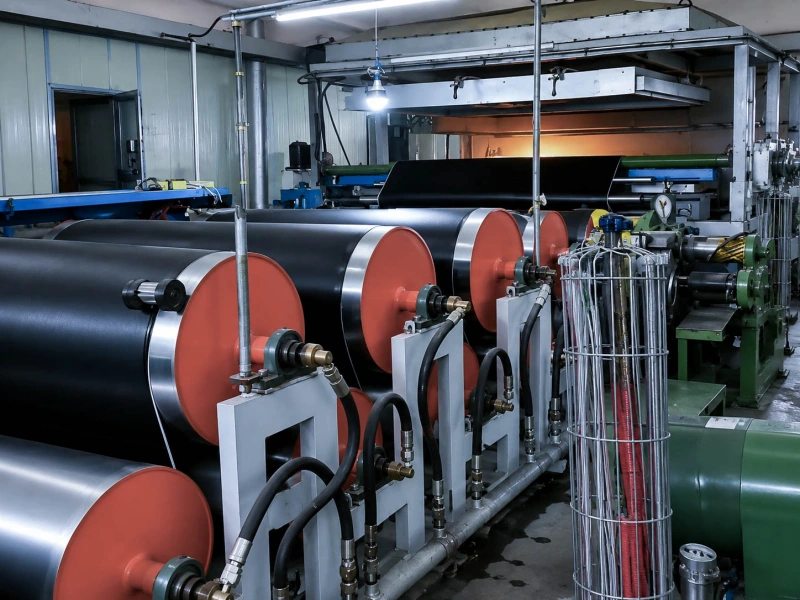
Beginnen wir mit dem ersten Kontaktpunkt
Teilen Sie die Linie durch die Kontaktpunkte. Betrachten Sie die Produktoberfläche vor und nach jeder Walzenposition.
| Feldsignal | Was zu überprüfen ist |
|---|---|
| Markierung erscheint nach einem Walzenspalt | Druck, Härte, Kontaktbreite |
| Mark wird nach Druckerhöhung schwerer | Druckstellenbelastung, Balligkeitsform, Rollendurchbiegung |
| Glanzänderungen nach erhitztem Kontakt | Oberflächenbeschaffenheit, Temperatur, Haftung der Beschichtung |
| Reinigung hilft nur kurz | Aufbau, Aufnahme, schlechtes Trennverhalten |
| Die Markierung für die Wiederholung entspricht dem Walzenumfang. | Walzenoberfläche, Rundlauf, Schleiflinie |
| Fehler folgt einer Walzenposition | Walzenoberfläche und Kontaktbedingung |
Für einen normalen Austausch genügen möglicherweise Zeichnungen, Maße, Härte, Walzenposition und Fotos der alten Walze. Bei wiederholten Oberflächenspuren sollte der Kontaktpunkt genauer geprüft werden.
Die breiteren anwendungsseitigen Rollenpositionen werden behandelt auf Walzen für Leder und Kunstleder. Diese Seite konzentriert sich näher auf das Oberflächenproblem: wo es auftritt, wie es sich verändert und welcher Rollenkontakt beteiligt sein könnte.
Oberflächenstruktur und Glanzänderung
Leder und Kunstleder sind empfindliche Materialien. Eine Walze kann sich auch dann noch normal drehen, wenn die Produktoberfläche bereits gewechselt wird.
Häufige Anzeichen:
| Oberflächenänderung | Rollenseitenrichtung |
|---|---|
| Die Maserung wirkt abgeflacht. | Härte, Druck, Bezugsdicke |
| Glanzband | Oberflächenbeschaffenheit, Hitze, Haftung der Beschichtung |
| feine Linie | Schleifspur, Walzenschaden, Rundlauf |
| lokale matte Stelle | Ablagerung, Kontamination, Rückübertragung |
| Rand und Mitte unterschiedlich | Balligkeit, Parallelität, Druckgleichgewicht |
Bei Glanzänderungen, feinen Linien und Ablöseproblemen sollte die Oberflächenbeschaffenheit genauer als nur mit “glatt” oder “rau” beschrieben werden. ASME B46.1 behandelt Begriffe zur Oberflächentextur wie Rauheit, Welligkeit und Schichtdicke, die hilfreich sind, wenn die Oberflächenbeschaffenheit Teil des Kontaktproblems wird.
Beide Walzen können aus NBR, PU, Silikon oder einem anderen Gummimaterial bestehen. Das Kontaktergebnis kann sich dennoch aufgrund der Mischungsrichtung, der Aushärtung, der Verklebung, des Schleifens und der Oberflächenbeschaffenheit ändern.
Druckstellen an der Kontaktstelle für die Laminierung
Druckspuren hängen üblicherweise von der Kontaktbreite, der Druckverteilung oder dem Zustand der Walzenoberfläche ab. Sie können als flaches Band, flache Vertiefung, Glanzband, Mittelmarkierung, Randmarkierung oder wiederholte Drucklinie auftreten.
Druckwalze Es sollte ein stabiler Kontakt hergestellt werden, ohne die Oberflächenstruktur zu beschädigen. Die Härte ist wichtig, aber allein nicht ausreichend. Prüfen Sie die Härte zusammen mit Anpressdruck, Bezugsdicke, Balligkeit, Rundlauf und Oberflächenempfindlichkeit des Produkts.
Wenn möglich, sollte die Shore-A-Härte gemessen werden. Die Norm ASTM D2240 beschreibt die Durometer-Eindringhärte von Gummi und elastomeren Werkstoffen und ist daher ein nützlicher Vergleichspunkt für Walzenvergleiche.
Prüfen Sie die Druckstellen folgendermaßen:
- Über die Breite
Markierungen mit Schwerpunkt in der Mitte deuten oft auf Balligkeit, Durchbiegung oder Druckkonzentration hin. Markierungen mit Schwerpunkt am Rand können auf Ausrichtung, Randstärke oder Montagedruck hinweisen. - Nach der Druckeinstellung
Eine kleine Druckänderung, die eine deutliche Markierung erzeugt, bedeutet, dass die Oberfläche empfindlich ist. - Bei Betriebstemperatur
Warmes Kunstleder oder eine griffige Beschichtung nehmen Druckstellen leichter an. - Auf der alten Walze
Glasur, Aufquellen, Aushärten, Risse oder ungleichmäßiger Verschleiß können die Markierung erklären, bevor über eine neue Verbindung gesprochen wird.
Beschichtungs- und Übertragungsmarkierungen auf PU- oder PVC-Kunstleder
Kunstleder aus PU und PVC weist häufig eine beschichtete oder veredelte Oberfläche auf. Übertragungsfehler entstehen üblicherweise durch den Kontakt dieser Oberfläche mit der Walze.
Häufige Anzeichen:
| Defekt | Was zu überprüfen ist |
|---|---|
| Beschichtung geht auf die Walze über | Trennverhalten, Klebrigkeit, Materialaufnahme |
| Geisterzeichen erscheint | Ablagerung, vorheriges Muster, Kontamination |
| Die Übertragungsmenge ist ungleichmäßig. | Druck, Oberflächenbeschaffenheit, mittlerer Zustand |
| Eine feine Transferlinie erscheint | Walzenlinie, Schleifspur, Aufbauschneide |
| Beschichtungsabhebungen lokal | Haftung, Hitze, Druck, Freisetzung |
Transferwalze Das Medium muss möglicherweise aufgenommen, transportiert, dosiert oder abgegeben werden. Die gleiche Walzenoberfläche kann sich unterschiedlich verhalten, wenn die Beschichtung nass, halbtrocken, erwärmt, klebrig, plastifiziert oder ausgehärtet ist.
Für beschichtete Textilien legt ISO 2411 ein Verfahren zur Bestimmung der Haftfestigkeit der Beschichtung fest. ASTM D751 beinhaltet zudem die Blockierungsbeständigkeit beschichteter Textilien bei erhöhten Temperaturen. Diese Normen sind hilfreiche Referenzpunkte, wenn die Übertragung von PU- oder PVC-Beschichtungen, die Klebrigkeit, die Hitzebeständigkeit und die Ablösung problematisch sind.
Wenn die Walze mit Öl, Tinte, Klebstoff, Weichmacher oder anderen Flüssigkeiten in Berührung kommt, NBR-/Nitrilkautschukwalzen Oftmals ist eine Richtung zu prüfen. Wenn Lösungsmittel oder Reinigungsflüssigkeiten Quellung, Erweichung oder Klebrigkeit verursachen, dokumentieren Sie die Art der Flüssigkeit, die Temperatur, die Einwirkzeit und die Reinigungsmethode. ASTM D471 behandelt die vergleichenden Auswirkungen von Flüssigkeiten auf Gummi und gummiartige Zusammensetzungen.
Anhaften, Blockieren und schlechte Ballabgabe
Das Anhaften kann sich zunächst durch ein leichtes Klebrigkeitsgefühl, matte Stellen, Geisterflecken, Ablösungen der Beschichtung oder eine Walzenoberfläche äußern, die sich nach dem Lauf schwerer reinigen lässt.
Überprüfen Sie das Muster:
| Muster | Wahrscheinliche Richtung |
|---|---|
| Klebt nur im warmen Zustand. | Temperatur, Haftung der Beschichtung, Ablösung |
| haftet nach Reinigung | Reinigungsflüssigkeit, Gummiverträglichkeit |
| Produkt klebt nach dem Aufwickeln oder Stapeln | Blockierungsverhalten |
| Mark kehrt zum selben Roller zurück | Rollenaufnahme und Rückführung |
| Bessere Trennverhalten führt zu Rutschen | Trennverhalten und Traktion sind aus dem Gleichgewicht. |
SATRA TM271 dient zur Bestimmung der Blockierungsbeständigkeit beschichteter Materialien und findet Anwendung bei beschichteten Textilien und Lederwaren. Es ist ein hilfreicher Referenzwert, wenn Hitze, Druck und direkter Kontakt das Verkleben begünstigen.
Bei der Walzenprüfung sind Oberflächenbeschaffenheit, Schleifmittelrichtung, Deckmittelhärte, Reinigungsmethode, Verschmutzungsanfälligkeit und Trennverhalten zu prüfen. Eine trennoptimierte Oberfläche kann in manchen Bereichen von Vorteil sein. In Traktions- oder Übertragungsbereichen kann ein zu hohes Trennverhalten zu Rutschen oder instabiler Kraftübertragung führen.
Traktionsinstabilität und Schleifspuren
Leder und Kunstleder benötigen eine stabile Bewegung. Die Rolle muss weiterhin das Gesicht schützen. Mehr Griffigkeit ist nicht immer die richtige Lösung.
Zugwalze sollte das Material während des Anfahrens, des Geschwindigkeitswechsels und des gleichmäßigen Betriebs halten, ohne die Oberfläche zu schleifen oder die Trägerplatte zu verformen.
| Linienverhalten | Was zu überprüfen ist |
|---|---|
| Schlupf beim Anfahren | Druck, Verunreinigung, Wickelwinkel, Härte |
| Schlupf nach Beschleunigung | Griffstabilität, Temperatur, Spannung |
| Schleifspuren nach Traktion | Oberfläche zu aggressiv oder Druck zu hoch |
| Kantenverschiebung nach Druckerhöhung | Kontaktbalance, Ausrichtung, Dickenschwankung |
| Materialzuführung ändert sich chargenweise | Haftreibung, Oberflächenklebrigkeit, Produktsteifigkeit |
Wenn Reinigung und Druckanpassung nur kurzfristig helfen, überprüfen Sie die Laufrichtung der Walze. Falls ein stärkerer Halt Oberflächenspuren hinterlässt, überprüfen Sie Härte, Oberflächenbeschaffenheit, Kontaktseite und Fadenspannung gemeinsam.
Was Produktionsänderungen offenbaren
Kontrollierte Veränderungen zeigen oft, wo das Problem seinen Ursprung hat.
| Ändern | Was es normalerweise zeigt |
|---|---|
| Erhöhter Druck macht die Abdrücke stärker | Die Kontaktlast ist zu konzentriert. |
| Temperaturanstieg erhöht das Anhaften | Es geht um die Klebrigkeit oder Erweichung der Beschichtung. |
| Die Reinigung wirkt nur kurz. | Ansammlung oder chemische Wirkung kehrt zurück |
| Die Beschichtungscharge ändert die Markierung | Das Verhalten der Oberflächenschicht hat sich geändert |
| Die Markierung für die Wiederholung entspricht dem Walzenumfang. | Die Genauigkeit der Walzenoberfläche oder -rotation ist relevant. |
| Geschwindigkeitserhöhung erzeugt Schlupf oder Widerstand | Grip und Kontaktstabilität sind nicht im Gleichgewicht. |
| Die Markierung erscheint nach dem Aufwickeln oder Lagern | Blockierung oder Druckkontakt können eine Rolle spielen |
Das Verhalten von Lederveredelungen hat ebenfalls seine Grenzen. ISO 5402-1 beschreibt ein Verfahren zur Bestimmung der Biegefestigkeit von Leder und Lederveredelungen im trockenen und nassen Zustand. Bei bereits empfindlichen Veredelungen müssen Walzendruck, Hitze und Oberflächenkontakt genauer kontrolliert werden.
Wenn die Walze einer eingehenderen Überprüfung bedarf
Führen Sie eine detailliertere Walzenprüfung durch, wenn der Defekt einem Kontaktmuster folgt.
Prüfen Sie genauer, wenn:
- Die Markierung beginnt nach der gleichen Walzenposition;
- Durch eine Druckveränderung lässt sich der Defekt beheben;
- Die Wiederholungsdistanz entspricht annähernd dem Walzenumfang;
- Die Reinigung hilft nur kurzfristig;
- Die Walze ist verglast, klebrig, aufgequollen, weich, hart, rissig oder verunreinigt;
- Das Problem tritt nach dem Austausch, Neubezug oder Schleifen auf;
- Hitze, Lösungsmittel, Weichmacher, Klebrigkeit der Beschichtung oder höhere Drehzahlen verschlimmern das Problem;
- Bessere Bodenhaftung erzeugt Schleifspuren;
- Eine bessere Trennverhalten führt zu einem Abrutschen.
Bei wiederholten Oberflächenfehlern sollten Druckkontakt, Übertragungskontakt, Zugkontakt, Oberflächenbeschaffenheit, Härterichtung, Bezugsdicke, Verklebung, Schleifen, Rundlauf, Balligkeit und Verschleiß alter Walzen überprüft werden.
Für Projektumfang, Austausch, ausgewählte Neubeschichtung, Farbanpassung, Schleifen, Profilieren und Oberflächenbearbeitung siehe Leistungen. Informationen zu Prüfparametern wie Härte, Abmessungen, Bezugsdicke, Oberflächenbeschaffenheit, Oberflächenrauheit und Rundlauf finden Sie unter QUALITÄTSKONTROLLE & PRÜFUNG.
Verwandte Seiten
- Walzen für Leder und Kunstleder — Hauptanwendungsseite für Walzenpositionen für Leder und Kunstleder.
- Andruckwalzen — Für kontrollierten Presskontakt, Oberflächenschutz und Druckverteilung.
- Übertragungswalzen — Für den Kontakt mit Beschichtungen, Klebstoffen, Tinte, Flüssigkeiten oder Medien.
- Zugwalzen — Für stabiles Zuführen, Griffkontrolle und Geschwindigkeitssynchronisation.
- NBR-/Nitrilkautschukwalzen — Für viele Anwendungen im Zusammenhang mit Öl, Tinte, Klebstoffen, Weichmachern und allgemeinen Flüssigkeiten.
- Leistungen — Für kundenspezifische Fertigung, Austausch, ausgewählte Neubezugsarbeiten, Farbanpassung und Oberflächenveredelung.
Angebot anfordern
Wenn Leder oder Kunstleder Druckstellen, Beschädigungen der Textur, Abfärbungen der Beschichtung, Verklebungen, Glanzveränderungen, Schleifspuren oder instabile Traktion in der Nähe eines Walzenkontaktpunkts aufweist, senden Sie die Walzendetails an Wolorin.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, senden Sie uns diese bitte direkt zu. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung fortfahren.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, der Kontaktseite, der Beschichtungsart, der Arbeitstemperatur, der Liniengeschwindigkeit, Fotos der alten Walze und dem Oberflächenproblem, das Sie reduzieren möchten.