
Gummibezüge für Hauptnipwalzen in Blasfolienanlagen: Was ist anzugeben?
Wenn die vorhandenen Nipwalzen einer Blasfolienanlage die Blase zuverlässig abgedichtet, die Folie gleichmäßig gezogen und die gefalteten Kanten nicht beschädigt haben, beginnen Sie mit der Originalzeichnung oder einer bestätigten Spezifikation. Bleiben Folienaufbau, Abzugsgeschwindigkeit und Nipanordnung unverändert, ist die vorhandene Gummispezifikation eine praktische Grundlage für den Ersatz.
Zuerst ist zu bestimmen, welche Walze tatsächlich gummiert ist. Einige Hauptnipbaugruppen kombinieren eine gummierte Walze mit einer harten Gegenwalze.
Hat die Folie inzwischen dickere Falten, läuft die Linie schneller oder weist der alte Bezug Schnitte bzw. Verhärtung auf, müssen die betroffenen Anforderungen vor der Bestellung geprüft werden. Der Ersatz muss eine durchgehende Abdichtung sicherstellen, ausreichend Grip bieten und ein Quetschen der gefalteten Folie vermeiden. Frühere Kontaktaufzeichnungen und der Zustand der alten Walze helfen zu bestimmen, was gegebenenfalls geändert werden muss.
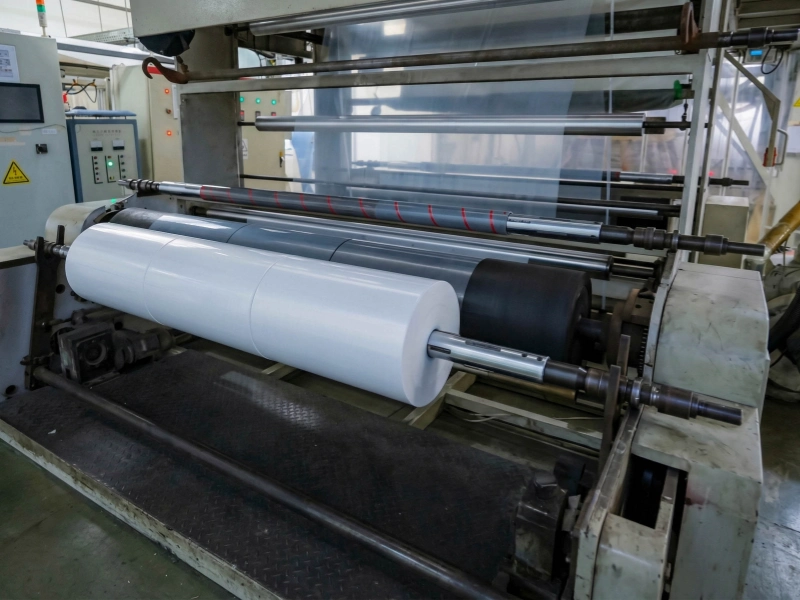
Bestätigen, welche Hauptnipwalze ersetzt werden soll
Der Hauptnip zieht den zusammengelegten Folienschlauch von der Blase ab und hält gleichzeitig die Luft in der Blase. Die gummierte Walze arbeitet gegen ihre Gegenwalze, um diesen Kontakt aufrechtzuerhalten.
Vergleichen Sie Walzennummer und Einbauposition mit der Maschinenzeichnung. Bestätigen Sie die ursprüngliche Hart-/Weich-Anordnung, besonders wenn der Ersatz anhand eines alten Musters bestellt wird.
Eine Walze des Flachlegerahmens oder eine nachgelagerte Nipwalze kann ähnlich aussehen, aber andere Kontaktanforderungen haben. Nachgelagerte Walzen können Oberflächenstrukturen für die Zuführung verwenden, während der Hauptnip einen durchgehenden abdichtenden Kontakt benötigt.
Für einen unkomplizierten Ersatz bilden ursprüngliche Konstruktion, Gummimischung, Härte und Oberflächengüte die Ausgangsspezifikation für eine kundenspezifische Klemmwalze.
Wann die ursprüngliche Bezugspezifikation beibehalten werden kann
| Vorhandene Bedingung | Ersatzrichtung |
|---|---|
| Folie, Geschwindigkeit und Nipanordnung sind unverändert. Abdichtung und Folienqualität waren zufriedenstellend. | Bestätigte ursprüngliche Spezifikation für den direkten Ersatz verwenden. |
| Gefaltete Kanten sind dicker oder die Folie hat jetzt Seitenfalten. | Neue Dickenverteilung prüfen und feststellen, ob der vorhandene Kontakt Kantenabdrücke hinterlässt. |
| Die Abzugsgeschwindigkeit wurde erhöht. | Bestätigen, dass der ursprüngliche Bezug unter den neuen Betriebsbedingungen weiterhin genügend Grip liefert. |
| Der Bezug weist Schnitte, Risse, Verhärtung oder ungleichmäßigen Verschleiß auf. | Auf die ursprüngliche Spezifikation zurückgreifen und den Schaden dokumentieren, bevor der Ersatz bestätigt wird. |
Wie gefaltete Kanten die Abdichtung am Hauptnip beeinflussen
Der Hauptnip benötigt über die gesamte Breite des flachgelegten Folienschlauchs einen durchgehenden abdichtenden Kontakt. Gefaltete Kanten erschweren dies, weil ihre Dicke von der zentralen Flachlage abweicht.
Auch ein einfacher zusammengelegter Schlauch besitzt an den gefalteten Rändern bereits eine größere Dicke. Seitenfaltenfolie bringt an bestimmten Positionen zusätzliche Lagen ein und verändert dadurch das Dickenprofil über den Nip.
Diese dickeren Bereiche können einen größeren Teil der Kontaktlast aufnehmen. Je nach Bezug und Geometrie der Gegenwalze kann dadurch der Kontakt in anderen Bereichen leichter werden.
Eine höhere Last kann den Nip in einem Bereich besser schließen, zugleich aber tiefere Abdrücke an den Falten erzeugen. Der Gummibezug muss genügend Nachgiebigkeit besitzen, um diese Dickenunterschiede aufzunehmen, ohne den erforderlichen Abdichtkontakt zu verlieren.
Was das Kontaktbild erkennen lässt
- Leichterer Kontakt nahe der Mitte: Bezugsprofil, Verschleiß in der Mitte und Geometrie der Gegenwalze prüfen. Dickere Ränder können die Lastverteilung beeinflussen, aber auch Walzenverformung oder Verschleiß können beitragen.
- Druckabdrücke konzentrieren sich an den Falten: Position mit den dickeren Folienschichten vergleichen. Lokale Kompression und Bezugsverformung sollten geprüft werden.
- Spuren sind bereits vor dem Hauptnip vorhanden: Ihre Ursache liegt stromaufwärts. Ein neuer Bezug beseitigt keine Schäden, die bereits vorher in der Folie entstanden sind.
Angenommen, eine Linie wechselt von einfachem flachgelegtem Schlauch zu Seitenfaltenfolie.
Die vorhandene Walze kann mechanisch weiterhin perfekt in die Maschine passen. Die zusätzlichen Folienschichten verändern jedoch die lokal durch den Nip laufende Dicke.
Entstehen an den Seitenfalten Abdrücke, bleiben die ursprünglichen Walzenabmessungen als Referenz nützlich; zusätzlich muss aber geprüft werden, ob der Bezug die dickeren Bereiche ausreichend aufnehmen kann.
Ist eine frühere Kontaktaufzeichnung vorhanden, vergleichen Sie sie mit dem aktuellen Kontaktzustand. Eine Aufnahme, die mit einem anderen Folienaufbau oder einer anderen Nipanordnung erstellt wurde, dient nur als Referenz und nicht als direkter Vergleich.
Hat sich der Kontakt verändert, prüfen Sie Bezugsprofil und Zustand der Gegenwalze, bevor entschieden wird, ob Gummihärte oder Bezugsaufbau angepasst werden müssen.
Grip und Oberflächenschäden vor dem Ersatz prüfen
Der Hauptnip muss die flachgelegte Folie mit gleichmäßiger Geschwindigkeit ziehen. Der Gummibezug benötigt ausreichend Grip und muss gleichzeitig die Kompression an den gefalteten Kanten beherrschen.
Bei unveränderten Produktionsbedingungen ist die ursprüngliche Oberflächenspezifikation eine sinnvolle Referenz.
Wird die Abzugsgeschwindigkeit erhöht, vergleichen Sie den aktuellen Bezugszustand mit dem früheren Verhalten. Eine glasierte, verschmutzte oder verschlissene Oberfläche kann sich deutlich anders verhalten als der ursprüngliche Bezug.
Die Folienbewegung hängt außerdem von Antrieb und nachgelagerter Bahnspannung ab. Wirkt der Bezug intakt, bleibt die Zuggeschwindigkeit jedoch instabil, müssen diese Maschinenbedingungen separat geprüft werden, bevor die Gummispezifikation geändert wird.
Eine Erhöhung der Niplast zur Verbesserung des Grips kann Kantenabdrücke erzeugen. Ist die Abdichtung bereits ausreichend, kann zusätzliche Kompression neue Folienschäden verursachen.
Weitere Anforderungen an kontrollierte Folienzuführung finden Sie unter Zugwalzen.
Was der alte Bezug erkennen lässt
Der alte Bezug kann Veränderungen sichtbar machen, die in der Zeichnung nicht dokumentiert sind.
Ein Schnitt quer über den Kontaktbereich kann die Dichtfläche unterbrechen. Ungleichmäßiger Verschleiß kann das Walzenprofil verändern, und Verhärtung kann die Fähigkeit des Bezugs reduzieren, dickere Falten aufzunehmen.
Betrachten Sie die Verschleißverteilung über die Ballenlänge.
Ist die Mitte auf einen kleineren Durchmesser verschlissen als die Enden, vergleichen Sie das aktuelle Profil mit der Originalzeichnung. Der Ersatz sollte den vorgesehenen Fertigmaßen folgen und nicht die verschlissene Form reproduzieren.
Originalwerte für Härte und Oberflächengüte sind Messungen an einem beschädigten oder gealterten Bezug vorzuziehen.
Treten Risse oder Verhärtung in der Nähe ozonerzeugender Einrichtungen wie bestimmter Corona-Behandlungssysteme auf, dokumentieren Sie Exposition und Betriebsbedingungen.
Ozon kann zur Alterung von Gummi beitragen. Die Ersatzmischung muss dennoch zu den tatsächlichen Anforderungen an Abdichtung, Grip, Temperatur und Kontakt passen. Die Umgebungsbelastung allein reicht nicht aus, um einen Werkstoff auszuwählen.
Ersatz an das ursprüngliche Walzenpaar anpassen
Sind die Bezugsanforderungen geklärt, bestätigen Sie die Fertigmaße anhand der Originalzeichnung.
Prüfen Sie Außendurchmesser, Ballenlänge, Bezugsdicke und Konstruktion der Wellenenden. Eine alte Walze kann durch Verschleiß oder früheres Nachschleifen Durchmesser verloren haben, sodass ihre aktuellen Messwerte als Fertigspezifikation ungeeignet sind.
Auch die Gegenwalze ist wichtig.
Bestätigen Sie die ursprüngliche Hart-/Weich-Anordnung und die zusammengehörigen Abmessungen. Eine verschlissene Gegenwalzenoberfläche, veränderte Einbaugeometrie oder ein ungleichmäßiges Walzenprofil kann den Kontakt über die Breite verändern.
Hat das ursprüngliche Walzenpaar zuverlässig gearbeitet, bilden bestätigte Geometrie und Bezugspezifikation eine direkte Fertigungsgrundlage.
Haben sich Gegenwalze oder Einbauzustand verändert, muss das mechanische Problem separat behoben werden. Ein neuer Gummibezug kann eine ungeeignete Gegenanordnung nicht kompensieren.
Verwandte Seiten
Senden Sie Wolorin die Zeichnung, Abmessungen oder bestätigte Spezifikation Ihrer Hauptnipwalze für kundenspezifische Fertigung, Angebot oder Fertigungsbestätigung. Sind Unterlagen unvollständig, beginnen Sie mit Walzenposition, Fotos der alten Walze, Folie bzw. Kontaktmedium und dem aktuellen walzenbezogenen Problem.