Probleme an Bridle-Walzen für Stahlband: Schlupf, Spannungsverlust und Geschwindigkeitsabweichung

Ein Stahlband kann auf einer Führungsrolle sichtbar verrutschen, die erforderliche Spannungsdifferenz zwischen Ein- und Austritt verlieren oder während der Beschleunigung instabil werden. Diese Symptome treten oft gemeinsam auf, deuten aber nicht auf denselben Fehler hin.

Vergleichen Sie den Einzugsweg, die Ein- und Auslaufspannung, die tatsächlichen Walzengeschwindigkeiten, das Antriebsdrehmoment bzw. den Motorstrom und die Hauptliniengeschwindigkeit im gleichen Verlauf. Falls eine angetriebene Walze die vorgegebene Drehzahl nicht einhält, muss zunächst der Antrieb bzw. das Getriebe überprüft werden. Bleiben die Walzen bei der Sollgeschwindigkeit, während die Spannungsdifferenz unter Last abnimmt, ist der Wickelkontakt genauer zu untersuchen. In diesem Fall liefern der tatsächliche Walzendurchmesser, der Oberflächenzustand, der Verschleiß, die Verformung der Walzenhülle sowie der Öl- oder Flüssigkeitszustand des Bandes wichtige Hinweise.

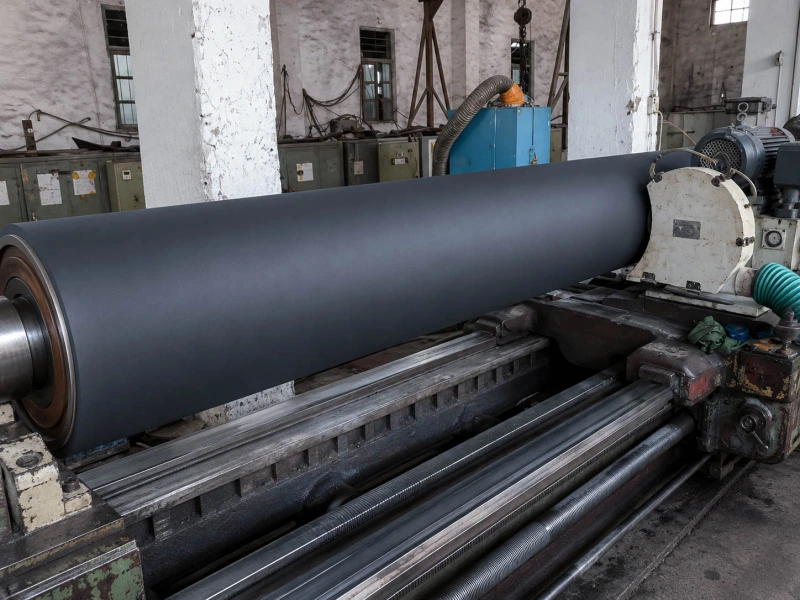
Herstellung von Traktionsrollen aus schwarzem Gummi

Wie ein Bridle-Stand den Spannungsunterschied hält

Ein Bridle-Stand trennt zwei Spannungszonen, indem er den Streifen um mehrere Walzen führt.

Eintrittsspannung ↓ Walze 1 → Walze 2 → Walze 3 → Walze 4 Mehrfach umwickelte Kontakte + kontrollierte Oberflächengeschwindigkeit + verteiltes Antriebsmoment ↓ Austrittsspannung

Das Band tritt unter einer bestimmten Spannung ein und verlässt es unter einer anderen. Jeder umwickelte Kontaktpunkt überträgt einen Teil der Antriebslast auf das Band. Die Werkstückspannung verteilt sich auf mehrere Walzen, anstatt von einem einzigen Kontaktpunkt getragen zu werden.

Der Stand hängt davon ab, dass drei Dinge gleichzeitig eintreten:

  • Der Streifen folgt dem vorgesehenen Wickelverlauf;
  • Die Walzenflächen bewegen sich mit den erforderlichen Geschwindigkeiten;
  • die Kontakte genügend Traktion für die aktuelle Last übertragen.

Eine fehlende Wicklung oder ein zu kurzer Einfädelweg verringert die nutzbare Wicklungslänge. Der Ständer kann bei gleichmäßiger Geschwindigkeit oder geringer Last noch laufen, verliert aber beim Beschleunigen oder beim Einfädeln eines schwereren Streifens an Spannung.

Die Walzengeschwindigkeit muss ebenfalls korrekt abgelesen werden. Die Wellendrehzahl ist nur ein Teilaspekt. Die Umfangsgeschwindigkeit hängt sowohl von der Drehzahl als auch vom tatsächlichen Enddurchmesser ab. Eine Walze, die geschliffen oder auf einen kleineren Durchmesser neu umwickelt wurde, kann eine andere Umfangsgeschwindigkeit aufweisen, selbst wenn ihre Wellendrehzahl mit der der anderen Walzen übereinstimmt.

Sind Bahn- und Oberflächengeschwindigkeit korrekt, benötigt das Band weiterhin ausreichend Haftung, um den Walzen bei steigendem Drehmoment zu folgen. Öl, Wasser, Reinigungsrückstände, Verglasung, Verschleiß, Durchmesserabweichungen oder Verformungen der Deckschicht können diese Haftungsreserve verringern.

Informationen zu Rollenpositionen, die die Zugkraft durch Oberflächenkontakt übertragen, finden Sie unter Zugwalzen. Angetriebene Walzenanordnungen werden unter folgender Adresse behandelt: Antriebswalzen, während Bahnspannungswalzen bietet den umfassenderen funktionalen Hintergrund für spannungsbedingte Positionen.

Drei Arten, wie sich das Problem in der Leitung zeigt

Die Leitungssignale lassen sich üblicherweise in drei Muster einteilen.

Was Sie sehen Was zuerst aufgeräumt werden sollte Wenn der Rollkontakt relevant wird
Der Streifen gleitet sichtbar, während das Drehmoment zunimmt. Einfädeln, Umschlingungspfad und tatsächliche Oberflächengeschwindigkeit Die Rolle erreicht ihre Geschwindigkeit, aber der Streifen gleitet immer noch an der gleichen Kontaktstelle.
Die Spannungsdifferenz sinkt ohne sichtbares Gleiten. Reaktion der Spannungszone, Laständerungen und Messung Die Walzgeschwindigkeiten bleiben stabil, aber die aufrechterhaltene Spannungsdifferenz nimmt unter Belastung ab.
Walzengeschwindigkeit oder Spannung beginnt zu schwanken Drehzahlrückmeldung, Übertragung und tatsächlicher Durchmesser Die Wellendrehzahlen bleiben stabil, aber Spannung und Drehmoment steigen und fallen wiederholt ab.

Wenn der Streifen deutlich auf einer Rolle gleitet

Dies ist die offensichtlichste Form des Walzenschlupfs. Die Walzenoberfläche bewegt sich schneller als das Stahlband.

Die Bediener bemerken möglicherweise ein kurzes Zögern des Bandes an einer Walze, hören eine Veränderung des Kontaktgeräusches oder finden nach dem Abschalten ein poliertes Band vor. Das Antriebsdrehmoment oder der Motorstrom steigen oft an, da der Ständer versucht, die erforderliche Spannung wiederherzustellen.

Eine gängige Abfolge ist:

  1. Die Linie läuft normal mit gleichbleibender Geschwindigkeit.
  2. Beschleunigung oder höhere Last erhöhen den Traktionsbedarf.
  3. Das Antriebsdrehmoment steigt.
  4. Der Streifen beginnt an einem Kontaktpunkt zu gleiten.
  5. Die Spannungen beim Ein- und Austritt weichen von ihrem normalen Verhältnis ab.

Prüfen Sie zunächst den Wickelweg. Eine fehlende oder zu flache Wicklung kann dazu führen, dass zu viel Last auf den nächsten Kontaktpunkt verlagert wird.

Vergleichen Sie anschließend die tatsächliche Walzenoberflächengeschwindigkeit mit der Bandgeschwindigkeit. Wenn die Welle selbst langsam oder instabil ist oder ihrer Vorgabe nicht folgen kann, bleibt die Antriebs- und Getriebeseite der entscheidende Faktor.

Der Walzenkontakt rückt in den Vordergrund der Untersuchung, wenn der Wickelweg korrekt ist, die Walze die erwartete Umfangsgeschwindigkeit erreicht, das Drehmoment weiter ansteigt und das Band weiterhin an derselben Position gleitet. Öl, Wasser, Reinigungsrückstände oder ein poliertes Arbeitsband an dieser Stelle liefern nützliche Hinweise.

Eine im Allgemeinen glänzende Rolle sagt für sich genommen wenig aus. Ein poliertes Band, das der tatsächlichen Gleitposition entspricht, ist weitaus aussagekräftiger.

Wenn die Spannungsdifferenz ohne sichtbaren Schlupf abfällt

Ein Bridle-Stand kann an Spannung verlieren, ohne dass ein klarer Gleitpunkt entsteht.

Die Eingangsspannung kann nahe am Zielwert bleiben, während die Ausgangsspannung abfällt. In anderen Fällen nähern sich die beiden Messwerte mit steigender Belastung einander an. Der Streifen kann für den Bediener weiterhin glatt erscheinen.

Kleine relative Bewegungen können sich auf mehrere umwickelte Kontakte verteilen. Jede einzelne Bewegung ist zu gering, um einen deutlichen Sprung oder eine Rutschspur zu erzeugen, aber zusammen verringern sie die Spannungsdifferenz, die der Ständer aushalten kann.

Ordnen Sie Eintrittsspannung, Austrittsspannung, tatsächliche Walzengeschwindigkeiten, Antriebsdrehmoment und Bandgeschwindigkeit auf derselben Zeitachse an. Suchen Sie nach dem ersten Signal, das sich zu bewegen beginnt.

Wenn die Spannungsänderung auf eine Tänzerbewegung, eine Änderung der nachgelagerten Last oder eine Änderung des Kontrollzustands folgt, sollten die Spannungszonen zuerst freigegeben werden.

Der umwickelte Kontakt gewinnt an Bedeutung, wenn alle Walzendrehzahlen stabil bleiben, das Drehmoment normal ansteigt und die Spannungsdifferenz zwischen Ein- und Austritt hauptsächlich bei höherer Last abnimmt. Ein weiterer hilfreicher Hinweis ist, wenn trockenes Band normal läuft, während öliges oder nasses Band an Spannung verliert. Wiederholte kurzfristige Verbesserungen nach der Reinigung deuten ebenfalls auf den Kontaktzustand hin.

Solange keine tatsächliche relative Bewegung nachgewiesen ist, beschreiben Sie diesen Zustand als Spannungsverlust und nicht als sichtbares Gleiten.

Geschwindigkeit oder Spannung beginnt zu pendeln

Geschwindigkeitsungleichgewichte treten auf zwei verschiedene Arten auf.

Im ersten Fall kann eine Walzenwelle dem vorgegebenen Drehzahlbefehl nicht folgen. Sie kann beim Beschleunigen hinterherhinken, überschwingen oder sich wiederholt ober- und unterhalb des Sollwerts bewegen. Dies bleibt ein Problem des Antriebs, der Rückkopplung, des Getriebes oder der Steuerung.

Im zweiten Fall bleiben die Wellendrehzahlsignale stabil, während die Bandspannung und das Antriebsdrehmoment weiterhin steigen und fallen. Das Band durchläuft möglicherweise einen sich wiederholenden Greif- und Loslasszyklus:

  1. Die Rolle enthält den Streifen.
  2. Drehmoment und Spannung steigen.
  3. Die erforderliche Traktion erreicht die verfügbare Kontaktgrenze.
  4. Der Streifen bewegt sich leicht gegen die Walzenoberfläche.
  5. Drehmoment und Spannung nehmen ab.
  6. Der Kontakt wird wiederhergestellt und der Zyklus beginnt von neuem.

Die Bewegung kann gering sein. Die Bediener sehen möglicherweise ein Schwanken der Spannungsanzeige, ohne dass der Streifen einen großen Sprung macht.

Der tatsächliche Enddurchmesser ist ebenfalls relevant. Zwei Walzen, die sich mit der gleichen Wellendrehzahl drehen, weisen unterschiedliche Umfangsgeschwindigkeiten auf, wenn sich ihre Durchmesser unterscheiden. Beispielsweise beträgt der Unterschied in der Umfangsgeschwindigkeit einer 500-mm-Walze und einer 498-mm-Walze bei gleicher Drehzahl etwa 0,4 %. Dieser geringe Unterschied kann auch im Dauerbetrieb bestehen bleiben.

Nach dem Schleifen, Austauschen oder Neubeziehen vergleichen Sie die fertigen Durchmesser über den gesamten Bridle-Stand. Bei einer mechanisch gekoppelten Anordnung bleibt die Abweichung bei jeder Umdrehung bestehen. Unabhängig angetriebene Walzen können dies nur ausgleichen, wenn der tatsächliche Durchmesser bekannt und korrekt eingegeben wurde.

Für breitere Positionen der Metallstreifenwalzen siehe Walzen für Metallfolien- und Metallbandverarbeitung Und Walzen für Stahl- und Metallurgieanwendungen.

Warum sich trockene, ölige und nasse Strips unterschiedlich verhalten

Die Streifenoberfläche verändert die an jedem umwickelten Kontaktpunkt verfügbare Traktion. Sie verändert auch die Art und Weise, wie der Fehler sichtbar wird.

Streifenzustand Was es offenbart
Trocken und stabil Wickelfehler, Durchmesserunterschiede, Geschwindigkeitsprobleme und grundlegende Kontaktkapazität
Ölig Verringerte Traktionsreserve bei Beschleunigung oder höherer Last
Nass oder mit Flüssigkeit bedeckt Lokales Abrutschen, Flüssigkeitsmitnahme oder wiederholtes Greifen und Loslassen

Trockenstreifen

Der Trockenstreifen liefert die deutlichste Ausgangsbasis.

Verliert der Ständer bei gleichmäßiger, mäßiger Belastung auf trockenem Band an Spannung, so ist der Wickelvorgang, die tatsächlichen Umfangsgeschwindigkeiten, Spannungssignale, der Durchmesser und der mechanische Zustand zu berücksichtigen. Das Verhalten des Ölfilms kann einen Fehler, der bereits im Trockenkontakt vorliegt, nicht erklären.

Öliger Streifen

“Ölig” ist zu allgemein, um allein sinnvoll zu sein. Aufzeichnung:

  • ob der Ölfilm leicht oder schwer ist;
  • ob es gleichmäßig oder ungleichmäßig ist;
  • ob es die gesamte Breite abdeckt oder hauptsächlich auf einer Seite bleibt;
  • ob es sich durch die Spule verändert;
  • Welches Öl oder Schmiermittel berührt tatsächlich die Walze?.

Unregelmäßiger Ölauftrag kann zu einem zeitweiligen Problem führen. Der Ständer läuft möglicherweise normal, bis ein stark geölter Bereich die Bridle-Stand erreicht, verliert kurzzeitig an Spannung und erholt sich dann ohne jegliche Maschineneinstellung.

Ermitteln Sie die erste Walze, die mit Öl benetzt wird. Wenn die ersten Walzen stark benetzt sind, während die späteren Walzen relativ trocken bleiben, kann sich die Traktionswirkung im Walzwerk verlagern.

Nassstreifen

Wasser, Kühlmittel, Spülflüssigkeit oder Reinigungsmittelrückstände können einen beweglichen Film zwischen Band und Walze bilden.

Notieren Sie, wo die Flüssigkeit zuerst in die Kontaktvorrichtung eintritt und ob der Streifen beim Durchlaufen trockener oder feuchter wird. Ein Kontakt, der bei niedriger Geschwindigkeit funktioniert, kann nach dem Beschleunigen instabil werden, wenn mehr Flüssigkeit im umwickelten Bereich verbleibt.

Eine kurzfristige Besserung nach der Reinigung deutet in der Regel auf Verunreinigungen oder einen Mangel der Oberfläche hin. Bleibt eine Gummiabdeckung nach der Reinigung und Trocknung aufgequollen, weich, klebrig, hart oder hat sie ihre Abmessungen verändert, lässt dies eher auf Probleme mit der Materialverträglichkeit oder einen Defekt der Abdeckung schließen.

Für ölberührende, gummierte Stellen, NBR-/Nitrilkautschukwalzen Dies kann eine erste Materialrichtung sein. Die tatsächliche Öl-, Reinigungsflüssigkeits-, Temperatur-, Belastungs-, Altwalzen- und erforderliche Griffigkeitszusammensetzung bestimmt jedoch weiterhin die endgültige Wahl.

Wann sollte die gummierte Bridle-Walze überprüft werden?

Antriebsabstimmung, Encoderkalibrierung und die vollständige Einstellung der Spannungsschleife gehören zum Aufgabenbereich des Anlagen- oder Geräteteams.

Die Walze selbst wird zu einem praktischen nächsten Schritt, wenn die Beweislage sich auf eine einzige Bridle-Walze bezieht: ihre Abmessungen, Oberflächenbeschaffenheit, das Verhalten der Bedeckung, das Verschleißmuster, das Kontaktmedium oder die Austauschhistorie.

Tatsächlichen Fertigdurchmesser und Rundlauf prüfen

Messen Sie den tatsächlichen Enddurchmesser nach dem Schleifen, Austauschen oder Neubeziehen. Verlassen Sie sich nicht ausschließlich auf die Originalzeichnung.

Messen Sie, wenn möglich, in der Nähe der Antriebsseite, der Mitte und der Bedienerseite. Dies kann Folgendes aufzeigen:

  • eine Walze ist kleiner als die übrigen;
  • sich über den Walzenballen verjüngen;
  • ein abgenutztes Arbeitsarmband;
  • ein tatsächlicher Durchmesser, der nicht mehr mit den Maschinendaten übereinstimmt.

Der Durchmesser beeinflusst die Oberflächengeschwindigkeit. Er verändert auch die Umschlingung und die Lastverteilung zwischen den Kontakten.

Der Rundlauf erzeugt ein anderes Signal. Eine Spannungs- oder Drehmomentbewegung, die sich einmal pro Umdrehung wiederholt, macht Exzentrizität, lokale Deckungsabweichungen oder beschädigte Bereiche relevanter. Unregelmäßiger Spannungsverlust ohne wiederkehrenden Zyklus liefert weniger Hinweise auf den Rundlauf.

Reaktionen auf Verglasung, Verschmutzung und Reinigung

Eine glänzende Oberfläche kann durch Ölrückstände, verdichtete Verunreinigungen, wiederholtes Mikrorutschen, normalen Verschleiß oder chemische Veränderungen in der Beschichtung entstehen.

Fotografieren:

  • vor der Reinigung;
  • unmittelbar nach der Reinigung;
  • nach der nächsten Produktionsrunde.

Wenn die Reinigung die Haftung wiederherstellt und die Oberfläche sauber bleibt, war die Verunreinigung wahrscheinlich von Bedeutung. Falls das polierte Band schnell wieder rutscht, notieren Sie, wo Öl oder Flüssigkeit eindringt und ob das Band an derselben Breitenposition durchrutscht.

Das Verhalten der Walze nach der Reinigung ist aussagekräftiger als ein Foto einer sauberen Walze.

Abnutzung auf der Rollenoberfläche

Prüfen Sie die gesamte Arbeitsfläche, beide Kanten und die Grenzen der normalen Streifenbreite.

Nützliche Hinweisschilder sind:

  • eine Stufe zwischen genutzten und ungenutzten Bereichen;
  • stärkerer Poliergrad auf einer Seite;
  • lokale Schnitte, Dellen oder Kantenbeschädigungen;
  • ein abgenutztes Band unterhalb des üblichen Streifenverlaufs;
  • unterschiedliches Verhalten nach Änderung der Streifenbreite.

Eine Walze kann bei einer bestimmten Bandbreite normal laufen und bei einer anderen instabil werden. Der neue Bandverlauf kann sowohl abgenutzte als auch weniger abgenutzte Bereiche kreuzen, was zu einer ungleichmäßigen Traktion über die gesamte Breite führt.

Verformung der Betondeckung unter Last

Eine gummierte Walze kann im Stillstand korrekte Messwerte liefern und dennoch unter Drehmoment und Bandspannung ihre Form verändern.

Vergleichen Sie das Verhalten bei niedriger und hoher Last. Vergleichen Sie außerdem den Kaltstart mit dem Zustand nach einer gewissen Betriebszeit der Anlage.

Schilder wie beispielsweise:

  • Der Arbeitskontaktbereich verbreitert sich unter Last;
  • Die Mitte oder eine Kante wird stärker zusammengedrückt;
  • Nach dem Abschalten entsteht eine lokale flache oder weiche Stelle;
  • Die Traktion ist bei niedrigem Drehmoment stabil, nimmt aber bei höherem Drehmoment ab;
  • Die Eigenschaften verändern sich, wenn sich die Abdeckung während der Produktion erwärmt.

Die Verformung der Walzdecke verändert den effektiven Walzdurchmesser am Kontaktpunkt. Der unbelastete Durchmesser kann korrekt sein, während sich die Arbeitsfläche nicht mehr konsistent verhält.

Zustand des Einbands und vorherige Neubezugs

Überprüfen Sie den Bezug nach der Reinigung und dem Trocknen.

Aufzeichnen:

  • Schwellung oder Durchmesserzunahme;
  • Erweichung oder Verhärtung;
  • anhaltende Klebrigkeit;
  • Risse;
  • Kantenanhebung;
  • Blasenbildung oder lokale Ablösung;
  • Das gleiche Problem tritt auch nach dem Schleifen oder erneuten Beziehen wieder auf.

Diese Anzeichen lassen die Beurteilung über das vorübergehende Verhalten eines Ölfilms hinausgehen. Ausrichtung der Beschichtung, Haftung, Schichtdicke, Aushärtung, Schleifen und der Zustand vorheriger Reparaturen können das Ergebnis beeinflussen.

Zwei Walzen, die beide als PU oder NBR bezeichnet werden, können dennoch unterschiedlich laufen, da die Materialbezeichnung nicht das gesamte Decksystem beschreibt.

Polyurethan-Gummiwalzen NBR kann relevant sein, wenn Lastaufnahme, Verschleißfestigkeit und Traktion optimal zusammenwirken müssen. Für ölberührende Bereiche wird NBR oft als erste Wahl in Betracht gezogen. Die endgültige Entscheidung sollte sich nach dem tatsächlichen Kontaktmedium, dem Drehmoment, der Temperatur, den Oberflächenanforderungen und dem Verschleiß der alten Wälzkörper richten.

Wenn eine vorhandene Walze jahrelang einwandfrei funktioniert hat, reichen ihre Zeichnung, die tatsächlichen Abmessungen, die Härte, die Oberflächenbeschaffenheit, die Walzenposition und Fotos der alten Walze möglicherweise aus, um einen Austausch zu erwägen. Wiederholtes Verglasen, Aufquellen, Durchmesseränderungen oder instabile Leistung nach dem Neubezug erfordern eine genauere Überprüfung der gesamten Beschichtungskonstruktion.

Informationen zu Enddurchmesser, Rundlauf, Härte und Oberflächenprüfung finden Sie unter QUALITÄTSKONTROLLE & PRÜFUNG.

Sparen Sie die 30–60 Sekunden rund um die Verwerfung

Sichern Sie einen synchronisierten Trend etwa 30–60 Sekunden vor und nach dem Ereignis mit der vorhandenen Abtastrate.

Signal Was es veranschaulicht
Eintrittsspannung ob die vorgelagerte Spannungszone stabil blieb
Ausgangsspannung Als die Spannungsdifferenz zu sinken begann
Soll-/Ist-Geschwindigkeit jeder angetriebenen Walze Ob ein Würfelwurf seinem Befehl nicht gefolgt ist
Drehmoment oder Motorstrom für jeden Antrieb ob Last normal anstieg oder sich auf eine Walze konzentrierte
HauptLiniengeschwindigkeit Ob das Ereignis während der Beschleunigung, Verzögerung oder des gleichmäßigen Laufs begann

Fügen Sie neben dem Trend kurze Anmerkungen hinzu:

  • Einfädel- und Wickelroute;
  • trockener, öliger oder nasser Streifen;
  • Änderung der Bandbreite oder der Last;
  • erste sichtbare Gleitposition;
  • Reinigung, Schleifen, Austausch oder Neubezug vor der Veranstaltung;
  • Tatsächlicher fertiger Durchmesser jeder Bridle-Walze.

Markieren Sie den Punkt, an dem sich die Eingangs- und Ausgangsspannungen angleichen. Suchen Sie dann rückwärts nach dem ersten Signal, das sich verändert hat.

Sinkt eine Walzengeschwindigkeit zuerst, bleibt die Antriebsseite die stärkere Führungsposition. Bleiben alle Walzengeschwindigkeiten stabil, während das Drehmoment steigt und die Spannungsdifferenz abnimmt, liefert der umwickelte Kontakt mehr Beweise.

Für eine Walzenanfrage ist kein vollständiger Linienkontrollbericht erforderlich. Ein aussagekräftiger Screenshot des Trendverlaufs ist hilfreich, wenn er das Problem eindeutig mit einer bestimmten Position der Bridle-Walze in Verbindung bringt.

Verwandte Seiten

Fertigung und Qualität für kundenspezifische Gummiwalzen

  • Leistungen — Kundenspezifische Fertigung, Austausch, ausgewählte Neubezugsarbeiten und Oberflächenveredelung für industrielle Gummiwalzen.
  • QUALITÄTSKONTROLLE & PRÜFUNG — Unterstützung bei der Inspektion von Fertigdurchmesser, Härte, Oberflächenbeschaffenheit und Rundlauf.
  • Über Wolorin — Wolorins Erfahrung in der Herstellung von Gummiwalzen und seine Projektansätze.

Angebot anfordern

Falls Sie bereits Zeichnungen, Muster, eine vorhandene Walze oder aktuelle Spezifikationen besitzen, können Sie diese direkt für ein Angebot einsenden. Sollten die Informationen noch unvollständig sein, geben Sie bitte zunächst die Walzenposition, die Betriebstemperatur, das Kontaktmaterial, die Oberflächenanforderungen und die Problemstellung an.