Проблемы bridle-валов стальной ленты: проскальзывание, потеря натяжения и рассогласование скорости

Стальная лента может явно проскальзывать на одном bridle-валу, терять требуемую разницу натяжения между входом и выходом или становиться нестабильной при разгоне. Эти симптомы часто появляются вместе, но не указывают на одну и ту же неисправность.

Сравните траекторию намотки, натяжение на входе и выходе, фактическую скорость вращения валков, крутящий момент привода или ток двигателя, а также скорость основной линии, отслеживая одну и ту же тенденцию. Если один из приводных валков не может следовать заданной скорости, в первую очередь следует устранить проблему со стороны привода или трансмиссии. Если валы остаются на ожидаемой скорости, в то время как разница натяжения уменьшается под нагрузкой, следует уделить больше внимания контакту обмотанной ленты. В этом случае полезными доказательствами становятся фактический диаметр валков, состояние поверхности, износ, деформация покрытия, а также состояние масла или жидкости в ленте.

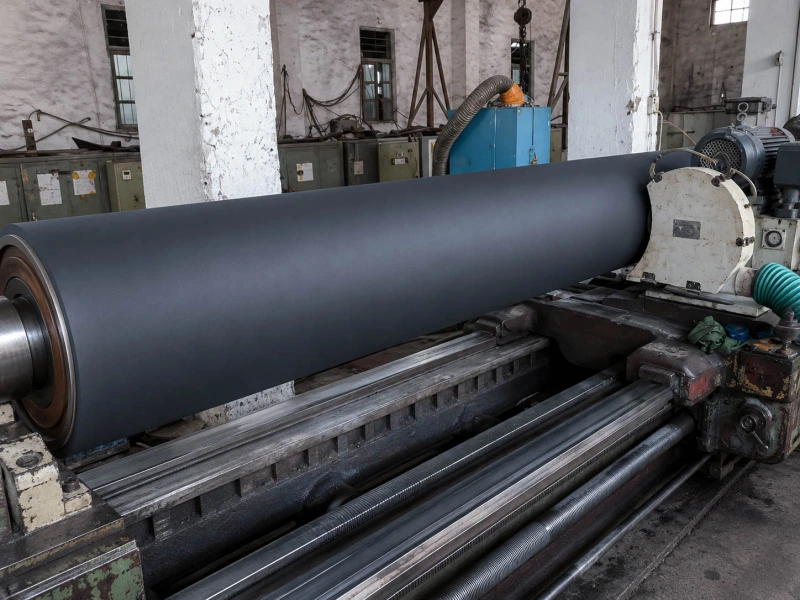
производство черных резиновых тяговых роликов

Как bridle-стан поддерживает разницу натяжения

Bridle-стан разделяет две зоны натяжения, проводя ленту вокруг нескольких валов.

Натяжение на входе ↓ Вал 1 → Вал 2 → Вал 3 → Вал 4 Многократное обматывание контактов + контролируемая скорость поверхности + распределенный крутящий момент привода ↓ Натяжение на выходе

Лента входит с одним натяжением и выходит с другим. Каждый контакт с обхватом передает часть приводной нагрузки ленте. Нагрузка распределяется между несколькими валами, а не сосредоточена в одной точке.

Для работы стана одновременно необходимы три условия:

  • лента следует предусмотренной траектории обхвата;
  • поверхности валов движутся с требуемыми скоростями;
  • контакты передают достаточное тяговое усилие для текущей нагрузки.

Пропущенный вал или более короткая схема заправки уменьшают полезный обхват. Стан может нормально работать при постоянной скорости или малой нагрузке, а затем терять натяжение при разгоне или входе более тяжелой ленты.

Скорость вала также нужно интерпретировать правильно. Частота вращения — только часть картины. Окружная скорость зависит и от об/мин, и от фактического готового диаметра. Вал, после шлифовки или восстановления покрытия ставший меньше, может иметь другую окружную скорость даже при той же частоте вращения, что и остальные.

Даже при правильной траектории и окружных скоростях ленте требуется достаточная тяга, чтобы следовать за валами при росте момента. Масло, вода, остатки чистящего средства, заполировывание, износ, изменение диаметра или деформация покрытия могут уменьшить запас тяги.

Для положений роликов, передающих усилие натяжения через контакт с поверхностью, см. Тянущие валы. Механизмы привода роликов рассматриваются в разделе Приводные валы, пока Валы регулирования натяжения обеспечивает более широкий функциональный контекст для позиций, связанных с натяжением.

Три основных проявления проблемы на линии

Сигналы линии обычно относятся к трем типам.

Что видно Что исключить в первую очередь Когда контакт вала становится актуальным
Лента явно проскальзывает при росте момента Заправка, траектория обхвата и фактическая окружная скорость Вал достигает скорости, но лента продолжает проскальзывать в том же контакте
Разница натяжения падает без видимого проскальзывания Реакция зоны натяжения, изменение нагрузки и измерения Скорости валов стабильны, но поддерживаемая разница натяжения падает под нагрузкой
Скорость вала или натяжение начинают колебаться Обратная связь скорости вала, трансмиссия и фактический диаметр Скорости валов стабильны, но натяжение и момент циклически растут и падают

Когда лента явно проскальзывает на одном валу

Это наиболее очевидная форма проскальзывания bridle-вала: поверхность вала движется быстрее стальной ленты.

Оператор может увидеть задержку ленты на одном валу, услышать изменение звука контакта или обнаружить заполированную полосу после остановки. Приводной момент или ток двигателя часто растут, поскольку стан пытается восстановить требуемое натяжение.

Типичная последовательность:

  1. Линия работает в обычном режиме с постоянной скоростью.
  2. Ускорение или увеличение нагрузки повышают потребность в тяге.
  3. Крутящий момент двигателя возрастает.
  4. Полоса начинает скользить в точке контакта.
  5. Напряжение, возникающее при входе и выходе, отклоняется от своих обычных взаимосвязей.

Сначала подтвердите траекторию обхвата. Пропущенный вал или малый угол обхвата могут перенести слишком большую нагрузку на следующий контакт.

Затем сравните фактическую окружную скорость вала со скоростью линии. Если сам вал вращается медленно, нестабильно или не следует заданию, более вероятной остается проблема привода или трансмиссии.

Контакт вала становится главным направлением, когда траектория обхвата правильна, вал достигает ожидаемой окружной скорости, момент продолжает расти, а лента все равно проскальзывает в той же позиции. Масло, вода, остатки чистящего средства или заполированная рабочая полоса в этом месте усиливают этот вывод.

Просто блестящая поверхность сама по себе мало что доказывает. Заполированная полоса, совпадающая с фактической зоной проскальзывания, значительно информативнее.

Когда разница натяжения падает без видимого проскальзывания

Bridle-стан может терять натяжение без одной очевидной точки проскальзывания.

Входное натяжение может оставаться близким к заданному, а выходное снижаться. В других случаях при росте нагрузки оба значения сближаются. При этом лента визуально может оставаться ровной.

Небольшие относительные перемещения могут распределяться между несколькими контактами с обхватом. Каждое слишком мало для заметного скачка или следа проскальзывания, но вместе они уменьшают разницу натяжения, которую способен поддерживать стан.

Наложите входное и выходное натяжение, фактические скорости валов, приводной момент и скорость линии на одну временную шкалу. Ищите сигнал, который начал меняться первым.

Если изменение натяжения следует за движением танцующего ролика, изменением нагрузки ниже по линии или сменой состояния управления, сначала следует исключить зоны натяжения.

Контакт с обхватом становится более вероятной причиной, когда скорости всех приводных валов стабильны, момент растет нормально, а разница между входным и выходным натяжением ослабевает главным образом при высокой нагрузке. Нормальная работа на сухой ленте и потеря натяжения на масляной или мокрой — еще один полезный признак. Повторяющееся кратковременное улучшение после очистки также указывает на состояние контакта.

Пока фактическое относительное движение не подтверждено, описывайте это состояние как потерю натяжения, а не как видимое проскальзывание.

Когда скорость или натяжение начинают циклически колебаться

Рассогласование скорости проявляется двумя разными способами.

В первом случае один вал не может следовать заданию скорости: отстает при разгоне, превышает заданное значение или периодически колеблется выше и ниже него. Это остается проблемой привода, обратной связи, трансмиссии или управления.

Во втором случае сигналы скорости валов стабильны, а натяжение ленты и приводной момент продолжают расти и падать. Лента может проходить повторяющийся цикл сцепления и освобождения:

  1. Рулон подает полосу.
  2. Крутящий момент и натяжение возрастают.
  3. Требуемое сцепление достигает допустимого предела контакта.
  4. Полоса слегка смещается относительно поверхности валика.
  5. Крутящий момент и натяжение уменьшаются.
  6. Контакт восстанавливается, и цикл начинается заново.

Перемещение может быть небольшим. Оператор видит колебания показаний натяжения, хотя заметного скачка ленты нет.

Важен и фактический готовый диаметр. Два вала с одинаковой частотой вращения имеют разные окружные скорости, если их диаметры различаются. Например, вал 500 мм и вал 498 мм при одинаковых об/мин отличаются по окружной скорости примерно на 0,4%. Даже небольшая разница сохраняется на протяжении непрерывной работы.

После шлифовки, замены или восстановления покрытия сравните готовые диаметры всех валов bridle-стана. При механической связи рассогласование сохраняется на каждом обороте. Независимые приводы могут компенсировать его только при известном и правильно введенном фактическом диаметре.

Для более широкого выбора положений роликов для металлической полосы см. Валы для обработки фольги и металлической ленты и Резиновые валы для металлургии и обработки стали.

Почему сухая, масляная и мокрая лента ведут себя по-разному

Состояние поверхности ленты меняет доступную тягу в каждом контакте с обхватом и одновременно влияет на то, как проявляется неисправность.

Состояние ленты Что помогает выявить
Сухая и стабильная Ошибки обхвата, различия диаметра, проблемы скорости и базовую способность контакта передавать тягу
Масляная Снижение запаса тяги при разгоне или повышенной нагрузке
Мокрая или покрытая жидкостью Локальное проскальзывание, перенос жидкости или повторяющийся цикл сцепления и освобождения

Сухая лента

Сухая лента дает наиболее ясную исходную базу.

Если стан теряет натяжение на сухой ленте при стабильной умеренной нагрузке, продолжайте проверять траекторию обхвата, фактические окружные скорости, сигналы натяжения, диаметр и механическое состояние. Поведение масляной пленки не может объяснить дефект, уже существующий при сухом контакте.

Масляная лента

Слово «масляная» само по себе слишком общее. Зафиксируйте:

  • тонкая или толстая масляная пленка;
  • равномерная она или пятнистая;
  • покрывает ли всю ширину или сосредоточена в основном с одной стороны;
  • меняется ли она по мере размотки рулона;
  • какое именно масло или смазка контактирует с валом.

Пятнистое распределение масла может создавать периодическую проблему. Стан работает нормально, пока в bridle-секцию не войдет сильно промасленный участок, затем на короткое время теряет натяжение и восстанавливается без какой-либо регулировки машины.

Определите первый вал, на который попадает масло. Если первые контакты сильно покрыты маслом, а последующие остаются сравнительно сухими, вклад разных валов в тягу может перераспределяться по стану.

Мокрая лента

Вода, охлаждающая жидкость, промывочная жидкость или остатки чистящего средства могут образовывать движущуюся пленку между лентой и валом.

Зафиксируйте, где жидкость впервые попадает в bridle-секцию и становится ли лента суше или мокрее по мере прохождения. Контакт, стабильный на низкой скорости, может стать нестабильным после разгона, когда в зоне обхвата остается больше жидкости.

Кратковременное улучшение после очистки обычно указывает на загрязнение или состояние поверхности. Если после очистки и сушки резиновое покрытие остается набухшим, мягким, липким, затвердевшим или измененным по размеру, это сильнее указывает на совместимость материала или отказ покрытия.

Для участков с резиновым покрытием, контактирующих с маслом, Валы NBR / из нитрильной резины Это может быть одним из первых направлений в выборе материалов. Фактический выбор материала по-прежнему зависит от типа масла, чистящей жидкости, температуры, нагрузки, состояния старого ролика и требуемого сцепления.

Когда следует проверять bridle-вал с резиновым покрытием

Настройка привода, калибровка энкодеров и полная регулировка контура натяжения относятся к задачам предприятия или поставщика оборудования.

Сам вал становится практическим следующим объектом проверки, когда признаки остаются привязанными к одному bridle-валу: его размерам, состоянию поверхности, поведению покрытия, характеру износа, контактирующей среде или истории замены.

Фактический готовый диаметр и биение

Измеряйте фактический готовый диаметр после шлифовки, замены или восстановления покрытия. Не полагайтесь только на исходный чертеж.

По возможности измеряйте возле приводной стороны, в центре и со стороны оператора. Это позволяет выявить:

  • вал, изготовленный меньше остальных;
  • конусность по рабочей поверхности;
  • изношенную рабочую полосу;
  • фактический диаметр, который больше не соответствует записи машины.

Диаметр влияет на окружную скорость, а также на обхват и распределение нагрузки между контактами.

Биение дает другой сигнал. Изменение натяжения или момента, повторяющееся один раз за оборот, делает более вероятными эксцентриситет, локальное отличие покрытия или поврежденный участок. Нерегулярная потеря натяжения без повторяющегося цикла слабее подтверждает биение.

Заполировывание, загрязнение и реакция на очистку

Блестящая поверхность может быть результатом масляного остатка, уплотненного загрязнения, повторного микропоскальзывания, обычного износа или химического изменения покрытия.

Сделайте фотографии:

  • до очистки;
  • сразу после очистки;
  • после следующего производственного цикла.

Если очистка восстанавливает стабильную тягу и поверхность остается чистой, загрязнение, вероятно, было важным фактором. Если та же заполированная полоса быстро возвращается, зафиксируйте место попадания масла или жидкости и совпадает ли проскальзывание с той же позицией по ширине.

Поведение линии после очистки информативнее фотографии чистого вала.

Износ по рабочей поверхности

Осмотрите всю рабочую поверхность, обе кромки и границы обычной ширины ленты.

Полезные признаки:

  • ступенька между используемыми и неиспользуемыми зонами;
  • более сильное заполировывание с одной стороны;
  • локальные порезы, вмятины или повреждения кромок;
  • изношенная полоса под обычной траекторией ленты;
  • изменение поведения после смены ширины ленты.

Вал может нормально работать с одной шириной ленты и становиться нестабильным с другой. Новая траектория может проходить одновременно по изношенным и менее изношенным зонам, создавая неравномерную тягу по ширине.

Деформация покрытия под нагрузкой

Вал с резиновым покрытием может иметь правильные размеры в остановленном состоянии и при этом менять форму под действием крутящего момента и натяжения ленты.

Сравните поведение при низкой и высокой нагрузке, а также холодный запуск с состоянием после некоторого времени работы.

Зафиксируйте:

  • рабочая полоса контакта расширяется под нагрузкой;
  • центр или одна кромка сжимаются сильнее;
  • после остановки появляется локальный плоский или мягкий участок;
  • тяга стабильна при малом моменте, но падает при большом;
  • работа меняется по мере прогрева покрытия в производстве.

Деформация покрытия изменяет эффективный рабочий диаметр в контакте. Без нагрузки диаметр может быть правильным, хотя рабочая поверхность уже ведет себя нестабильно.

Состояние покрытия и предыдущее восстановление покрытия

Осмотрите покрытие после очистки и сушки.

Зафиксируйте:

  • набухание или увеличение диаметра;
  • размягчение или затвердевание;
  • устойчивую липкость;
  • трещины;
  • подъем кромки;
  • пузыри или локальное отслоение;
  • возврат той же проблемы после шлифовки или восстановления покрытия.

Эти признаки выводят проверку за рамки временного влияния масляной пленки. На результат могут влиять рецептура смеси, сцепление покрытия, толщина, вулканизация или отверждение, шлифовка и состояние после предыдущего ремонта.

Два вала, оба обозначенные как PU или NBR, могут работать по-разному, поскольку название материала не описывает всю систему покрытия.

Полиуретановые валы Это может быть актуально в тех случаях, когда необходимо обеспечить совместную поддержку нагрузки, износостойкость и сцепление. NBR часто выбирают на начальном этапе для участков, контактирующих с маслом. Окончательный выбор должен зависеть от фактической контактной среды, крутящего момента, температуры, требований к поверхности и износа старых роликов.

Если существующий вал годами работал хорошо, его чертежа, фактических размеров, твердости, обработки поверхности, позиции и фотографий может быть достаточно для начала замены. Повторное заполировывание, набухание, изменение диаметра или нестабильная работа после восстановления покрытия требуют более тщательной оценки всей конструкции покрытия.

Для получения информации о диаметре готового изделия, биении, твердости и контроле поверхности см. Контроль качества.

Сохраняйте 30–60 секунд данных вокруг события

Сохраните синхронизированный тренд примерно за 30–60 секунд до и после события. Используйте доступную на линии частоту регистрации.

Сигнал Что помогает определить
Входное натяжение Оставалась ли стабильной входная зона натяжения
Выходное натяжение Когда начала снижаться разница натяжения
Заданная и фактическая скорость каждого приводного вала Не перестал ли один вал следовать заданию
Крутящий момент или ток каждого привода Росла ли нагрузка нормально или сосредоточилась на одном валу
Основная скорость линии Началось ли событие при разгоне, замедлении или установившейся работе

Добавьте к тренду короткие заметки:

  • схема заправки и обхвата;
  • сухая, масляная или мокрая лента;
  • изменение ширины ленты или нагрузки;
  • первая видимая точка проскальзывания;
  • очистка, шлифовка, замена или восстановление покрытия до события;
  • фактический готовый диаметр каждого bridle-вала.

Отметьте момент, когда входное и выходное натяжение начинают сближаться. Затем просмотрите назад, какой сигнал изменился первым.

Если первой падает скорость одного вала, более вероятной остается приводная сторона. Если скорости всех валов стабильны, а момент растет и разница натяжения падает, больше признаков указывает на контакт с обхватом.

Для запроса по валу не нужен полный отчет системы управления линией. Достаточно релевантного скриншота тренда, если он четко связывает проблему с одной позицией bridle-вала.

Связанные страницы

Производство и контроль качества резиновых валов на заказ

  • Услуги — Изготовление на заказ, замена, выборочная перетяжка и финишная обработка поверхности промышленных резиновых роликов.
  • Контроль качества — Поддержка контроля качества готовой продукции: диаметра, твердости, состояния поверхности и биения.
  • О Wolorin — Опыт Волорина в производстве резиновых валиков и его подход к проектам.

Запросить предложение

Если у вас уже есть чертежи, образцы, существующий вал или текущая спецификация, отправьте их напрямую для расчета стоимости. Если данные пока неполные, можно начать с позиции вала, рабочей температуры, контактирующего материала, требований к поверхности и текущей проблемы.