Çelik Şerit Gergi (Bridle) Merdanesi Sorunları: Kayma, Gerginlik Kaybı ve Hız Uyumsuzluğu

Bir çelik şerit tek bir gergi (bridle) merdanesi üzerinde gözle görülür şekilde kayabilir, gerekli giriş-çıkış gerginlik farkını kaybedebilir veya hızlanma sırasında kararsız hale gelebilir. Bu belirtiler genellikle birlikte ortaya çıkar, ancak aynı arızaya işaret etmezler.

Geçiş rotasını, giriş ve çıkış gerginliğini, gerçek merdane hızlarını, tahrik torkunu veya motor akımını ve ana hat hızını aynı trend üzerinde karşılaştırın. Tahrikli bir merdane hız komutunu takip edemiyorsa önce tahrik veya aktarma tarafı elenmelidir. Yük altında gerginlik farkı düşerken merdaneler beklenen hızda kalıyorsa, sarımlı temas daha fazla dikkat gerektirir. Bu noktada gerçek merdane çapı, yüzey durumu, aşınma, kaplama deformasyonu ve şeridin yağ veya sıvı durumu faydalı kanıtlar haline gelir.

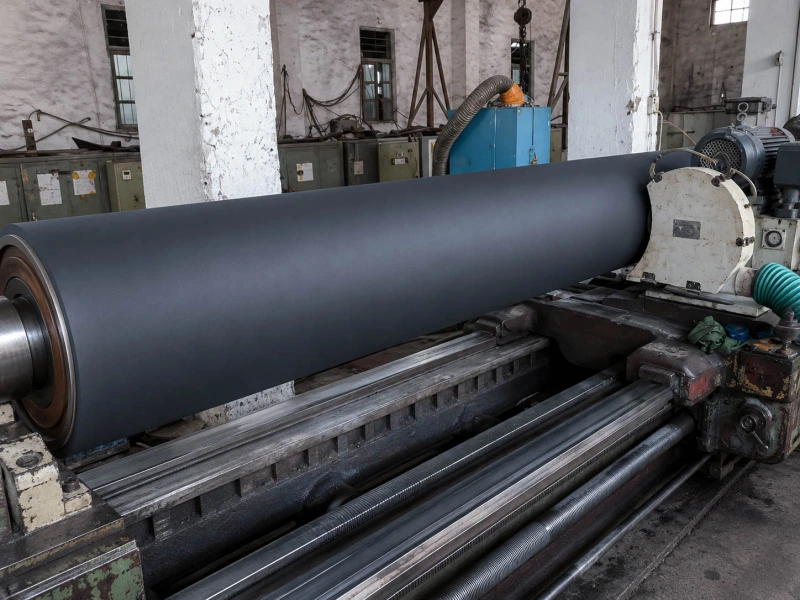
siyah kauçuk çekiş merdanesi üretimi

Bir Gergi (Bridle) Grubu Gerginlik Farkını Nasıl Tutar

Bir gergi (bridle) grubu, şeridi birkaç merdane etrafından geçirerek iki gerginlik bölgesini birbirinden ayırır.

Giriş gerginliği
      ↓
Merdane 1 → Merdane 2 → Merdane 3 → Merdane 4
      Çoklu sarımlı temas
      + kontrollü yüzey hızı
      + dağıtılmış tahrik torku
      ↓
Çıkış gerginliği

Şerit bir gerginlik altında girer ve başka bir gerginlik altında çıkar. Her sarımlı temas, tahrik yükünün bir kısmını şeride aktarır. İş, tek bir temas noktası tarafından taşınmak yerine birkaç merdaneye yayılır.

Grup, üç şeyin birlikte gerçekleşmesine bağlıdır:

  • şeridin amaçlanan sarım yolunu takip etmesi;
  • merdane yüzeylerinin gerekli hızlarda hareket etmesi;
  • temasların mevcut yük için yeterli çekiş aktarması.

Atlanmış bir merdane veya daha kısa bir geçiş rotası kullanılabilir sarımı azaltır. Grup sabit hızda veya hafif yükte çalışmaya devam edebilir, ardından hızlanma sırasında veya daha ağır bir şerit girdiğinde gerginlik kaybetmeye başlayabilir.

Merdane hızının da doğru okunması gerekir. Mil devir sayısı (rpm) tablonun yalnızca bir parçasıdır. Yüzey hızı hem devir sayısına hem de gerçek bitmiş çapa bağlıdır. Daha küçük bir çapa taşlanmış veya yeniden kaplanmış bir merdane, mil devir sayısı diğer merdanelerle eşleşse bile farklı bir yüzey hızında çalışabilir.

Yol ve yüzey hızları doğru olduğunda, tork yükseldikçe şeridin merdaneleri takip etmesi için yine de yeterli çekişe ihtiyacı vardır. Yağ, su, temizleyici kalıntısı, parlama (glazing), aşınma, çap değişimi veya kaplama deformasyonu bu çekiş payını azaltabilir.

Yüzey teması yoluyla çekme kuvveti aktaran merdane konumları için Çekici Merdaneler sayfasına bakın. Motorlu merdane düzenekleri Tahrik Merdaneleri altında ele alınırken, Gergi Kontrol Merdaneleri gerginlikle ilgili konumlar için daha geniş işlevsel arka planı sağlar.

Sorunun Hatta Ortaya Çıkma Biçimi Olan Üç Durum

Hat sinyalleri genellikle üç modele ayrılır.

Gördüğünüz durum Önce elenecek unsur Merdane temasının ne zaman önem kazandığı
Tork yükselirken şeridin gözle görülür şekilde kayması Şerit geçişi, sarım yolu ve gerçek yüzey hızı Merdane hıza ulaşır, ancak şerit aynı temasta hala kayar
Görünür kayma olmadan gerginlik farkının düşmesi Gerginlik bölgesi tepkisi, yük değişimleri ve ölçüm Merdane hızları sabit kalır, ancak korunan gerginlik farkı yük altında düşer
Merdane hızının veya gerginliğin salınım yapmaya başlaması Mil hızı geri bildirimi, aktarma ve gerçek çap Mil hızları sabit kalır, ancak gerginlik ve tork tekrar tekrar yükselip düşer

Şerit Bir Merdane Üzerinde Açıkça Kaydığında

Bu, gergi (bridle) merdanesi kaymasının en belirgin biçimidir. Merdane yüzeyi çelik şeritten daha hızlı hareket etmektedir.

Operatörler şeridin bir merdanede duraksadığını görebilir, temas sesinde bir değişiklik duyabilir veya duruştan sonra cilalanmış bir bant bulabilir. Tahrik torku veya motor akımı genellikle yükselir çünkü grup gerekli gerginliği geri kazanmaya çalışmaktadır.

Yaygın bir sıralama şöyledir:

  1. Hat sabit hızda normal şekilde çalışır.
  2. Hızlanma veya daha ağır yük çekiş talebini artırır.
  3. Tahrik torku yükselir.
  4. Şerit bir temasta kaymaya başlar.
  5. Giriş ve çıkış gerginliği normal ilişkilerinden uzaklaşır.

Önce sarım rotasını doğrulayın. Atlanmış bir merdane veya sığ bir sarım, bir sonraki temasa çok fazla yük taşıyabilir.

Ardından gerçek merdane yüzey hızını hat hızıyla karşılaştırın. Milin kendisi yavaşsa, kararsızsa veya komutunu takip edemiyorsa, tahrik ve aktarma tarafı daha güçlü ipucu olmaya devam eder.

Sarım rotası doğru olduğunda, merdane beklenen yüzey hızına ulaştığında, tork yükselmeye devam ettiğinde ve şerit aynı konumda hala kaydığında merdane teması araştırmanın ön planına geçer. O konumdaki yağ, su, temizleyici kalıntısı veya cilalanmış bir çalışma bandı faydalı kanıtlar ekler.

Genel olarak parlak bir merdane tek başına çok az şey kanıtlar. Gerçek kayma konumuyla eşleşen cilalanmış bir bant çok daha anlamlıdır.

Görünür Kayma Olmadan Gerginlik Farkı Düştüğünde

Bir gergi (bridle) grubu, tek bir net kayma noktası oluşturmadan gerginlik kaybedebilir.

Çıkış gerginliği düşerken giriş gerginliği hedefe yakın kalabilir. Diğer durumlarda, yük yükseldikçe iki okuma birbirine yaklaşır. Şerit operatöre hala düzgün görünebilir.

Küçük bağıl hareketler birkaç sarımlı temasa yayılabilir. Her hareket bariz bir sıçrama veya kayma izi oluşturamayacak kadar küçüktür, ancak birlikte grubun tutabileceği gerginlik farkını azaltırlar.

Giriş gerginliğini, çıkış gerginliğini, gerçek merdane hızlarını, tahrik torkunu ve hat hızını aynı zaman eksenine koyun. Hareket etmeye başlayan ilk sinyali arayın.

Gerginlik değişimi bir dansör (dancer) hareketini, akış yönündeki yük değişimini veya kontrol durumu değişimini takip ediyorsa önce gerginlik bölgeleri elenmelidir.

Tüm tahrikli merdane hızları sabit kaldığında, tork normal şekilde yükseldiğinde ve giriş-çıkış gerginlik farkı esas olarak daha yüksek yükte zayıfladığında sarımlı temas daha önemli hale gelir. Yağlı veya ıslak şerit gerginlik kaybederken kuru şeridin normal çalışması bir başka faydalı ipucudur. Temizlikten sonra tekrarlanan kısa süreli iyileşme de temas durumuna işaret eder.

Gerçek bağıl hareket doğrulanana kadar bu durumu görünür kayma yerine gerginlik kaybı olarak tanımlayın.

Hız veya Gerginlik Dalgalanmaya (Hunting) Başladığında

Hız uyumsuzluğu iki farklı şekilde ortaya çıkar.

İlk durumda, bir merdane mili hız komutunu takip edemez. Hızlanma sırasında gecikebilir, hedefi aşabilir veya hedefin üstüne ve altına tekrar tekrar hareket edebilir. Bu durum tahrik, geri bildirim, aktarma organları veya kontrol tarafındaki bir sorun olmaya devam eder.

İkinci durumda, şerit gerginliği ve tahrik torku yükselmeye ve düşmeye devam ederken mil hızı sinyalleri sabit kalır. Şerit tekrarlayan bir tutunma ve bırakma döngüsünden geçiyor olabilir:

  1. Merdane şeridi taşır.
  2. Tork ve gerginlik yükselir.
  3. Gerekli çekiş mevcut temas sınırına ulaşır.
  4. Şerit merdane yüzeyine karşı hafifçe hareket eder.
  5. Tork ve gerginlik düşer.
  6. Temas yeniden sağlanır ve döngü tekrar başlar.

Hareket küçük olabilir. Operatörler, şeridin büyük bir sıçrama yaptığını görmeden gerginlik ekranının dalgalandığını görebilir.

Gerçek bitmiş çap da önemlidir. Aynı mil devir sayısında dönen iki merdane, çapları farklı olduğunda farklı yüzey hızlarına sahiptir. Örneğin, 500 mm çapındaki bir merdane ile 498 mm çapındaki bir merdane aynı devir sayısında yüzey hızı açısından yaklaşık %0.4 farklılık gösterir. Küçük bir fark, sürekli çalışma boyunca varlığını sürdürebilir.

Taşlama, değişim veya yeniden kaplamadan sonra, tam gergi (bridle) grubu boyunca bitmiş çapları karşılaştırın. Mekanik olarak bağlantılı bir düzenekte, uyumsuzluk her devirde kalır. Bağımsız tahrikli merdaneler ancak gerçek çap bilindiğinde ve doğru girildiğinde telafi sağlayabilir.

Daha geniş metal şerit merdane konumları için Folyo ve Metal Şerit İşleme Merdaneleri ve Çelik ve Metalurji Kauçuk Merdaneleri.

Kuru, Yağlı ve Islak Şerit Neden Farklı Davranır

Şerit yüzeyi, her sarımlı temasta mevcut olan çekişi değiştirir. Ayrıca arızanın ortaya çıkma şeklini de değiştirir.

Şerit durumu Neyi ortaya çıkarmaya yardımcı olur
Kuru ve dengeli Sarım hataları, çap farkları, hız sorunları ve temel temas kapasitesi
Yağlı Hızlanma veya daha yüksek yük sırasında azalan çekiş payı
Islak veya sıvı kaplı Bölgesel kayma, sıvı taşınması veya tekrarlayan tutunma ve bırakma

Kuru Şerit

Kuru şerit en net temel referansı sağlar.

Grup sabit, orta düzeyde bir yükte kuru şeritte gerginlik kaybediyorsa sarım rotası, gerçek yüzey hızları, gerginlik sinyalleri, çap ve mekanik durum ile devam edin. Yağ filmi davranışı, kuru temas altında halihazırda mevcut olan bir arızayı açıklayamaz.

Yağlı Şerit

“Yağlı” ifadesi tek başına faydalı olmak için çok geniştir. Şunları kaydedin:

  • yağ filminin hafif mi yoksa ağır mı olduğunu;
  • homojen mi yoksa lekeli mi olduğunu;
  • tam genişliği mi kapladığını yoksa esas olarak bir tarafta mı kaldığını;
  • bobin boyunca değişip değişmediğini;
  • merdaneye gerçekte hangi yağın veya yağlayıcının temas ettiğini.

Lekeli yağ, aralıklı bir sorun yaratabilir. Grup, yoğun yağlanmış bir bölüm gergi grubuna ulaşana kadar normal çalışabilir, kısa bir süre gerginlik kaybedebilir ve ardından herhangi bir makine ayarı olmadan toparlanabilir.

Yağı alan ilk merdaneyi belirleyin. Sonraki merdaneler nispeten kuru kalırken ilk temaslar yoğun şekilde kaplanmışsa, çekiş katkısı grup boyunca yer değiştirebilir.

Islak Şerit

Su, soğutma sıvısı, durulama sıvısı veya temizleyici kalıntısı şerit ile merdane arasında hareketli bir film oluşturabilir.

Sıvının gergi grubuna ilk nereden girdiğini ve şeridin içinden geçerken daha kuru mu yoksa daha ıslak mı hale geldiğini kaydedin. Düşük hızda çalışan bir temas, sarımlı alanda daha fazla sıvı kaldığında hızlanmadan sonra kararsız hale gelebilir.

Temizlikten sonra görülen kısa süreli bir iyileşme genellikle kirlenmeye veya yüzey durumuna işaret eder. Temizlenip kurutulduktan sonra şişmiş, yumuşak, yapışkan, sertleşmiş veya boyutsal olarak değişmiş halde kalan bir kauçuk kaplama ise daha doğrudan kaplama uyumluluğuna veya kaplama arızasına işaret eder.

Yağ temaslı kauçuk kaplı konumlar için NBR / Nitril Kauçuk Merdaneler erken bir malzeme yönü olabilir. Gerçek yağ, temizleme sıvısı, sıcaklık, yük, eski merdane durumu ve gerekli tutunma yine de nihai seçimi belirler.

Kauçuk Kaplı Gergi (Bridle) Merdanesi Ne Zaman İncelenmeli

Tahrik ayarı, enkoder kalibrasyonu ve tam gerginlik döngüsü ayarı tesis veya ekipman ekibine aittir.

Kanıtlar tek bir gergi merdanesine (boyutları, yüzey durumu, kaplama davranışı, aşınma modeli, temas ortamı veya değişim geçmişi) yakın kaldığında bizzat merdanenin kendisi pratik bir sonraki adım haline gelir.

Gerçek Bitmiş Çap ve Salgı

Taşlama, değişim veya yeniden kaplamadan sonra gerçek bitmiş çapı ölçün. Yalnızca orijinal teknik resme güvenmeyin.

Pratik olduğunda tahrik tarafına, merkeze ve operatör tarafına yakın yerlerden ölçüm yapın. Bu şunları ortaya çıkarabilir:

  • diğerlerinden daha küçük bitmiş bir merdane;
  • yüzey boyunca koniklik;
  • aşınmış bir çalışma bandı;
  • artık makine kaydıyla eşleşmeyen gerçek bir çap.

Çap, yüzey hızını etkiler. Ayrıca sarımı ve yükün temaslar arasında nasıl paylaşıldığını da değiştirir.

Salgı farklı bir sinyal oluşturur. Devir başına bir kez tekrarlanan bir gerginlik veya tork hareketi; eksantrikliği, bölgesel kaplama değişimini veya hasarlı bir alanı daha ilgili hale getirir. Tekrarlayan bir döngüsü olmayan düzensiz gerginlik kaybı, salgı için daha zayıf destek verir.

Parlama, Kirlenme ve Temizlik Tepkisi

Parlak bir yüzey yağ kalıntısından, sıkışmış kirden, tekrarlanan mikro kaymadan, normal aşınmadan veya kaplamadaki kimyasal değişimden kaynaklanabilir.

Şu aşamalarda fotoğraf çekin:

  • temizlikten önce;
  • temizlikten hemen sonra;
  • bir sonraki üretim çalışmasından sonra.

Temizlik dengeli çekişi geri kazandırıyor ve yüzey temiz kalıyorsa, kirlenme muhtemelen önemli bir etkendi. Aynı cilalanmış bant hızla geri dönüyorsa, yağın veya sıvının nereden girdiğini ve şeridin aynı genişlik konumunda kayıp kaymadığını kaydedin.

Temizlikten sonra hattın davranış şekli, temiz bir merdane fotoğrafından daha faydalıdır.

Merdane Yüzeyi Boyunca Aşınma

Tam çalışma yüzeyini, her iki kenarı ve normal şerit genişliğinin sınırlarını inceleyin.

Faydalı işaretler şunları içerir:

  • kullanılan ve kullanılmayan alanlar arasında bir kademe;
  • bir tarafta daha yoğun cilalanma;
  • bölgesel kesikler, ezikler veya kenar hasarı;
  • normal şerit yolunun altında aşınmış bir bant;
  • şerit genişliğini değiştirdikten sonra farklı davranış.

Bir merdane bir şerit genişliğiyle normal çalışabilir ve başka bir genişlikle kararsız hale gelebilir. Yeni şerit yolu hem aşınmış hem de daha az aşınmış alanların üzerinden geçerek genişlik boyunca düzensiz çekiş oluşturabilir.

Yük Altında Kaplama Deformasyonu

Kauçuk kaplı bir merdane dururken doğru ölçüm verebilir ve yine de tork ve şerit gerginliği altında şekil değiştirebilir.

Düşük yük ve yüksek yük davranışını karşılaştırın. Ayrıca soğuk başlangıcı, hattın bir süre çalıştıktan sonraki durumuyla karşılaştırın.

Şu gibi belirtileri kaydedin:

  • çalışma temas bandının yük altında genişlemesi;
  • merkezin veya bir kenarın daha fazla sıkışması;
  • duruştan sonra bölgesel bir düzlük veya yumuşak alan ortaya çıkması;
  • çekişin düşük torkta dengeli olup daha yüksek torkta düşmesi;
  • üretim sırasında kaplama ısındıkça performansın değişmesi.

Kaplama deformasyonu, temastaki etkin yuvarlanma çapını değiştirir. Yüksüz çap doğru olabilirken çalışma yüzeyi artık tutarlı şekilde davranmıyor olabilir.

Kaplama Durumu ve Önceki Yeniden Kaplama

Temizledikten ve kuruttuktan sonra kaplamayı inceleyin.

Şunları kaydedin:

  • şişme veya çap büyümesi;
  • yumuşama veya sertleşme;
  • kalıcı yapışkanlık;
  • çatlaklar;
  • kenar kalkması;
  • kabarcıklar veya bölgesel yapışma ayrılması (debonding);
  • taşlama veya yeniden kaplamadan sonra aynı sorunun geri dönmesi.

Bu belirtiler incelemeyi geçici yağ filmi davranışının ötesine taşır. Hamur yönü, yapışma, kaplama kalınlığı, vulkanizasyon (kürlenme), taşlama ve önceki onarım durumu sonucu etkileyebilir.

Her ikisi de PU veya NBR olarak tanımlanan iki merdane yine de farklı çalışabilir çünkü malzeme adı tam kaplama sistemini tanımlamaz.

Poliüretan Kauçuk Merdaneler Yük desteği, aşınma direnci ve çekişin birlikte çalışması gereken yerlerde uygun olabilir. NBR genellikle yağ temaslı konumlar için erken bir yöndür. Nihai seçim gerçek temas ortamını, torku, sıcaklığı, yüzey gereksinimini ve eski merdane arızasını takip etmelidir.

Mevcut bir merdane yıllarca iyi çalıştıysa teknik resmi, gerçek boyutları, sertliği, yüzey bitişi, merdane konumu ve eski merdane fotoğrafları bir değişim sürecini başlatmak için yeterli olabilir. Tekrarlanan parlama, şişme, çap değişimi veya yeniden kaplamadan sonra kararsız performans, tam kaplama yapısına daha yakından bakılmasını gerektirir.

Bitmiş çap, salgı, sertlik ve yüzey muayenesi için sayfasına bakın: Kalite Kontrol.

Arıza Çevresindeki 30–60 Saniyeyi Kaydedin

Olaydan yaklaşık 30–60 saniye öncesini ve sonrasını kapsayan senkronize bir trend kaydedin. Hatta halihazırda mevcut olan örnekleme çözünürlüğünü kullanın.

Sinyal Neyi göstermeye yardımcı olur
Giriş gerginliği Gelen gerginlik bölgesinin dengeli kalıp kalmadığı
Çıkış gerginliği Gerginlik farkının ne zaman düşmeye başladığı
Tahrikli her merdanenin komut verilen ve gerçek hızı Bir merdanenin komutunu takip etmekte başarısız olup olmadığı
Her tahrik için tork veya motor akımı Yükün normal şekilde mi arttığı yoksa tek bir merdanede mi yoğunlaştığı
Ana hat hızı Olayın hızlanma, yavaşlama veya sabit çalışma sırasında mı başladığı

Trendin yanına kısa notlar ekleyin:

  • şerit geçişi ve sarım rotası;
  • kuru, yağlı veya ıslak şerit;
  • şerit genişliği veya yük değişimi;
  • ilk görünür kayma konumu;
  • olaydan önce temizlik, taşlama, değişim veya yeniden kaplama;
  • her gergi (bridle) merdanesinin gerçek bitmiş çapı.

Giriş ve çıkış gerginliğinin birbirine yaklaşmaya başladığı noktayı işaretleyin. Ardından değişen ilk sinyal için geriye doğru bakın.

Önce bir merdane hızı düşüyorsa, tahrik tarafı daha güçlü ipucu olmaya devam eder. Tork yükselip gerginlik farkı düşerken tüm merdane hızları sabit kalıyorsa, kanıtların çoğunu sarımlı temas taşır.

Bir merdane talebi için eksiksiz bir hat kontrol raporu gerekli değildir. Sorunu açıkça tek bir gergi merdanesi konumuna bağladığında ilgili bir trend ekran görüntüsü faydalıdır.

İlgili Sayfalar

Özel Kauçuk Merdaneler İçin Üretim ve Kalite

  • Hizmetler — Endüstriyel kauçuk merdaneler için özel üretim, değişim, seçili yeniden kaplama ve yüzey bitirme.
  • Kalite Kontrol — Bitmiş çap, sertlik, yüzey durumu ve salgı için muayene desteği.
  • Wolorin Hakkında — Wolorin’in kauçuk merdane üretim geçmişi ve proje yaklaşımı.

Teklif İsteyin

Halihazırda teknik resimleriniz, numuneleriniz, mevcut bir merdaneniz veya güncel şartnameleriniz varsa bunları fiyat teklifi için doğrudan gönderebilirsiniz. Bilgiler hala eksikse merdane konumunu, çalışma sıcaklığını, temas malzemesini, yüzey gereksinimlerini ve mevcut sorunu belirterek de başlayabilirsiniz.