Problemas de rodillos Bridle de banda de acero: deslizamiento, pérdida de tensión y diferencia de velocidad

Una banda de acero puede deslizar visiblemente sobre un Bridle, perder la diferencia de tensión requerida entre entrada y salida o volverse inestable durante aceleración. Estos síntomas suelen aparecer juntos, pero no apuntan al mismo fallo.

Compare en una misma tendencia la ruta de threading, tensión de entrada/salida, velocidades reales de los rodillos, torque o corriente de motor y velocidad principal. Si un rodillo accionado no puede seguir su comando, primero debe descartarse el lado de accionamiento/transmisión. Si los rodillos mantienen la velocidad esperada mientras la diferencia de tensión cae bajo carga, el contacto envuelto merece más atención. En ese punto, diámetro real, estado superficial, desgaste, deformación del cover y condición de aceite/líquido sobre la banda se convierten en evidencia útil.

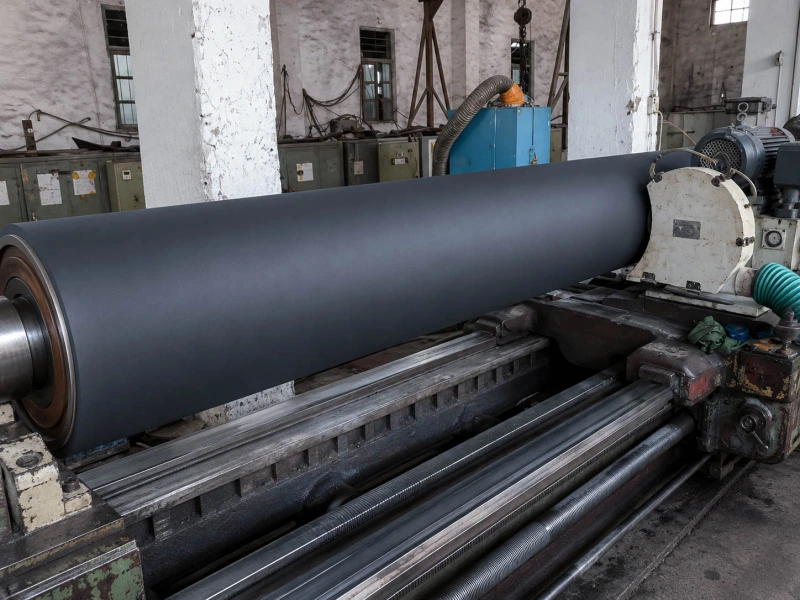
Fabricación de rodillos de tracción de caucho negro

Cómo mantiene un Bridle Stand la diferencia de tensión

Una unidad Bridle separa dos zonas de tensión haciendo pasar la banda por varios rodillos.

Tensión de entrada ↓ Rodillo 1 → Rodillo 2 → Rodillo 3 → Rodillo 4 Varios contactos con abrazamiento + velocidad superficial controlada + par de accionamiento distribuido ↓ Tensión de salida

La banda entra con una tensión y sale con otra. Cada contacto envuelto transfiere parte de la carga motriz. El trabajo se reparte entre varios rodillos en lugar de depender de un único punto.

El conjunto depende de tres cosas que ocurren a la vez:

  • que la banda siga la ruta de wrap prevista;
  • que las superficies giren a las velocidades requeridas;
  • que los contactos transfieran tracción suficiente para la carga actual.

Un rodillo omitido o una ruta más corta reduce wrap utilizable. Puede funcionar a velocidad estable/carga ligera y perder tensión durante aceleración o con banda más pesada.

La velocidad debe interpretarse correctamente. RPM del eje es solo parte. La velocidad superficial depende de rpm y diámetro final real. Un rodillo rectificado o re-covered a menor diámetro puede tener otra velocidad superficial incluso con rpm iguales.

Una vez correctos ruta y velocidades, hace falta tracción suficiente a medida que sube el torque. Aceite, agua, cleaner, glazing, desgaste, variación de diámetro o deformación pueden reducir margen de tracción.

Para posiciones de rodillo que transmiten fuerza de tracción mediante contacto superficial, consulte Rodillos de tracción. Las disposiciones de rodillos motorizados se tratan en Rodillos motrices, mientras que Rodillos de control de tensión ofrece el contexto funcional más amplio para las posiciones relacionadas con la tensión.

Tres formas en que aparece el problema

Las señales de la línea suelen encajar en tres patrones.

Lo que se ve Qué descartar primero Cuándo cobra relevancia el contacto
La banda desliza mientras sube torque Threading, wrap y velocidad superficial real El rodillo alcanza velocidad, pero la banda sigue deslizando en el mismo contacto
Cae la diferencia de tensión sin slip visible Respuesta de zonas de tensión, cambios de carga y medición Las velocidades de los rodillos se mantienen estables, pero la diferencia de tensión mantenida cae bajo carga
Velocidad o tensión empieza a oscilar Feedback de velocidad, transmisión y diámetro real Señales de eje estables pero tensión/torque suben y bajan repetidamente

Cuando la banda desliza claramente sobre un rodillo

Es la forma más obvia: la superficie del rodillo se mueve más rápido que la banda.

El operador puede ver que la banda se retrasa en un contacto, oír cambio de sonido o encontrar una banda pulida después de parar. Torque/corriente suelen subir porque el stand intenta recuperar tensión.

Secuencia típica:

  1. Marcha normal a velocidad estable.
  2. Aceleración/carga mayor aumenta demanda de tracción.
  3. Sube torque.
  4. La banda empieza a deslizar en un contacto.
  5. Las tensiones se separan de su relación normal.

Confirme primero la ruta de wrap. Un roll omitido o wrap poco profundo puede cargar demasiado el siguiente contacto.

Después compare velocidad superficial real con line speed. Si el propio eje va lento/inestable o no sigue comando, drive/transmission siguen siendo la pista fuerte.

El contacto del rodillo pasa al primer plano de la investigación cuando el recorrido de abrazamiento es correcto, el rodillo alcanza la velocidad superficial esperada, el par sigue aumentando y la banda sigue deslizando en la misma posición. El aceite, el agua, los residuos de limpiador o una banda de trabajo pulida en esa ubicación aportan evidencia útil.

Un rodillo brillante en general demuestra poco. Una banda pulida que coincide con la posición real de slip es mucho más significativa.

Cuando cae la diferencia de tensión sin slip visible

Un Bridle puede perder tensión sin un punto de deslizamiento claro.

La tensión de entrada puede quedar cerca del target mientras la de salida cae. O ambas se acercan conforme sube carga. La banda puede verse lisa.

Pequeños movimientos relativos pueden repartirse entre varios contactos, demasiado pequeños para un jump o slip mark, pero juntos reducen la diferencia que puede sostener el stand.

Ponga entry tension, exit tension, roll speeds, torque y line speed sobre el mismo eje de tiempo. Busque la primera señal que se mueve.

Si el cambio sigue dancer movement, carga aguas abajo o control state, primero deben revisarse las zonas de tensión.

El contacto cobra peso cuando todas las velocidades driven siguen estables, el torque sube normalmente y la diferencia se debilita sobre todo a mayor carga. Que banda seca funcione y banda aceitosa/húmeda pierda tensión es otra pista. Mejora temporal repetida tras limpiar también apunta al contacto.

Hasta confirmar movimiento relativo real, describa esta condición como pérdida de tensión, no como slip visible.

Cuando velocidad o tensión empiezan a hacer hunting

Speed mismatch aparece de dos formas.

Primera: un eje no puede seguir su comando. Puede quedarse atrás en aceleración, sobrepasar target o oscilar alrededor. Sigue siendo drive/feedback/transmission/control.

Segunda: las señales de eje están estables mientras tensión y torque suben/bajan. La banda puede estar en un ciclo de grip-release:

  1. El rodillo lleva la banda.
  2. Torque y tensión suben.
  3. La tracción requerida llega al límite disponible.
  4. La banda se mueve ligeramente contra la superficie.
  5. Torque y tensión caen.
  6. El contacto se recupera y comienza de nuevo.

El movimiento puede ser pequeño; la pantalla de tensión puede oscilar sin que la banda salte visiblemente.

El diámetro final importa. Dos rodillos con iguales rpm tienen distintas velocidades si sus diámetros difieren. Por ejemplo, 500 mm frente a 498 mm supone aproximadamente 0.4% de diferencia de velocidad superficial a iguales rpm. Una pequeña diferencia puede permanecer durante toda la marcha continua.

Después de grinding, replacement o re-covering, compare los diámetros de todo el Bridle. En arreglos mecánicamente ligados, el mismatch persiste cada revolución. Los independientes pueden compensar solo si el diámetro real se conoce y se introduce correctamente.

Para posiciones más amplias de rodillos en banda metálica, consulte Rodillos para procesamiento de lámina y banda metálica y de los Rodillos de caucho para acero y metalurgia.

Por qué banda seca, aceitosa y húmeda se comportan distinto

La superficie de la banda cambia la tracción disponible en cada contacto con abrazamiento. También cambia la forma en que aparece el fallo.

Estado de la banda Qué ayuda a revelar
Seca y estable Errores de wrap, diferencias de diámetro, problemas de velocidad y capacidad básica de contacto
Aceitosa Menor margen de tracción en aceleración/carga alta
Húmeda o con líquido Slip local, carryover o ciclos grip-release

Banda seca

La banda seca proporciona la referencia más clara.

Si el stand pierde tensión en seco a carga moderada y estable, continúe con wrap, velocidades superficiales, señales de tensión, diámetro y mecánica. El comportamiento de película de aceite no explica un fallo ya presente en seco.

Banda aceitosa

«Aceitosa» es demasiado general. Registre:

  • si la película es ligera o pesada;
  • uniforme o patchy;
  • si cubre todo el ancho o permanece principalmente en un lado;
  • cambia a través de la coil;
  • qué aceite/lubricante toca realmente el cover.

Aceite patchy puede crear un problema intermitente. La línea puede correr bien hasta que llega una sección muy aceitosa, perder tensión temporalmente y recuperarse sin ajuste.

Identifique el primer rodillo que recibe el aceite. Si los primeros contactos están muy mojados y los siguientes relativamente secos, la contribución de tracción puede desplazarse a través del stand.

Banda húmeda

Agua, coolant, rinse o cleaner pueden formar película móvil entre banda y rodillo.

Registre dónde entra el líquido y si la banda se seca o humedece al avanzar. Un contacto válido a baja velocidad puede volverse inestable tras acelerar si queda más líquido en el wrap.

Una mejora corta tras limpiar suele apuntar a contaminación/superficie. Un cover que sigue swollen, soft, tacky, hardened o dimensionalmente cambiado tras limpiar/secar apunta más directamente a compatibilidad/fallo.

Para posiciones recubiertas de caucho en contacto con aceite, Rodillos de caucho NBR / nitrilo puede ser una dirección de material inicial. El aceite real, el líquido de limpieza, la temperatura, la carga, el estado del rodillo antiguo y el agarre requerido siguen determinando la elección final.

Cuándo inspeccionar el Bridle recubierto de caucho

Drive tuning, calibración de encoder y ajuste completo del tension loop pertenecen al equipo de planta/equipo.

El rodillo se vuelve un siguiente paso práctico cuando la evidencia permanece cerca de una posición: dimensiones, superficie, comportamiento del cover, patrón de desgaste, medio o historial de replacement.

Diámetro final real y runout

Mida diámetro real después de grinding, replacement o re-covering. No confíe solo en el drawing original.

Cuando sea práctico mida lado motriz, centro y lado del operador. Puede revelar:

  • un rodillo más pequeño que los demás;
  • taper;
  • working band gastada;
  • un diámetro real que ya no coincide con el registro de la máquina.

El diámetro afecta velocidad superficial y también wrap/reparto de carga.

Runout crea una señal distinta. Movimiento de tensión/torque repetido una vez por revolución hace más relevantes excentricidad, variación local o daño. Pérdida irregular sin ciclo repetitivo da menos apoyo a runout.

Glazing, contaminación y respuesta a limpieza

Una superficie brillante puede venir de aceite, contaminación compactada, micro-slip, desgaste normal o cambio químico.

Tome fotos:

  • antes de la limpieza;
  • inmediatamente después;
  • después del siguiente run.

Si limpiar restaura tracción y la superficie se mantiene, la contaminación era importante. Si vuelve rápido la misma banda pulida, registre dónde entra aceite/líquido y si slip ocurre en el mismo ancho.

La respuesta de la línea después de limpiar es más útil que una foto del rodillo limpio.

Desgaste a lo ancho

Inspeccione toda la cara de trabajo, ambos bordes y los límites del ancho normal de la banda.

Los signos útiles incluyen:

  • escalón entre zona usada y no usada;
  • pulido mayor en un lado;
  • cortes/dents/edge damage;
  • banda gastada bajo ruta habitual;
  • comportamiento distinto al cambiar ancho.

Un rodillo puede ir bien con un ancho y ser inestable con otro. La nueva ruta puede cruzar zonas gastadas y menos gastadas, creando tracción desigual transversal.

Deformación del cover bajo carga

Un rodillo recubierto de caucho puede medir correctamente en parada y, aun así, cambiar de forma bajo el par y la tensión de la banda.

Compare el comportamiento con carga baja y con carga alta. Compare también el arranque en frío con la condición tras funcionar la línea durante cierto tiempo.

Registre:

  • banda de contacto se ensancha bajo carga;
  • el centro o un borde se comprime más intensamente;
  • aparece una zona plana o blanda local tras la parada;
  • tracción estable a bajo torque y cae a alto;
  • el rendimiento cambia a medida que el recubrimiento se calienta durante la producción.

La deformación cambia el diámetro efectivo en contacto. El diámetro sin carga puede ser correcto y la superficie de trabajo comportarse de forma inconsistente.

Estado del cover y re-covering anterior

Después de limpiar/secar, registre:

Registre:

  • swelling o crecimiento de diámetro;
  • softening/hardening;
  • tack persistente;
  • cracks;
  • edge lifting;
  • bubbles/debonding;
  • mismo problema tras grinding/re-covering.

Esto lleva la revisión más allá de una película temporal de aceite. Compound, bonding, espesor, curado, grinding y repair history pueden influir.

Dos rodillos llamados PU o NBR pueden correr distinto porque el nombre no describe todo el sistema.

Rodillos de caucho de poliuretano puede ser relevante cuando el soporte de carga, la resistencia al desgaste y la tracción deben trabajar conjuntamente. El NBR suele ser una dirección inicial para posiciones en contacto con aceite. La elección final debe seguir el medio de contacto real, el par, la temperatura, el requisito de superficie y el fallo del rodillo antiguo.

Si un rodillo funcionó años, plano, dimensiones reales, dureza, acabado, posición y fotos pueden bastar para iniciar replacement. Glazing, swelling, cambio de diámetro o inestabilidad repetidos tras re-covering piden revisar toda la construcción.

Para la inspección del diámetro final, el descentramiento, la dureza y la superficie, consulte Control de calidad.

Guarde los 30–60 segundos alrededor del fallo

Guarde una tendencia sincronizada de aproximadamente 30–60 s antes y después del evento con la resolución disponible.

Señal Qué ayuda a mostrar
Entry tension Si la zona de entrada permaneció estable
Exit tension Cuándo empezó a caer la diferencia
Commanded y actual speed de cada roll Si un rodillo no siguió su consigna
Torque/corriente de cada drive Si la carga subió normalmente o se concentró
Main line speed Si el evento empezó durante la aceleración, la deceleración o el funcionamiento estable

Añada notas:

  • threading y wrap;
  • banda seca/aceitosa/húmeda;
  • cambio de ancho/carga;
  • primer slip visible;
  • limpieza, grinding, replacement o re-covering previo;
  • diámetro final real de cada Bridle.

Marque el punto donde entry/exit tension empiezan a acercarse y mire hacia atrás para encontrar la primera señal.

Si una velocidad cae primero, drive sigue siendo la pista fuerte. Si todas permanecen estables mientras torque sube y la diferencia cae, el contacto envuelto acumula más evidencia.

No hace falta un informe completo de control de línea para una consulta de rodillo. Una captura relevante es útil si conecta claramente el problema a una posición.

Páginas relacionadas

Fabricación y calidad de rodillos de caucho a medida

  • Servicios — Fabricación a medida, sustitución, re-recubrimiento selectivo y acabado superficial de rodillos de caucho industriales.
  • Control de calidad — Apoyo a la inspección del diámetro final, la dureza, el estado de la superficie y el descentramiento.
  • Acerca de Wolorin — Los antecedentes de fabricación de rodillos de caucho de Wolorin y su enfoque de proyecto.

Solicitar presupuesto

Si ya dispone de planos, muestras, un rodillo existente o especificaciones actuales, puede enviarlos directamente para cotización. Si la información aún está incompleta, también puede empezar indicando la posición del rodillo, la temperatura de funcionamiento, el material de contacto, los requisitos de superficie y el problema actual.