
Probleme beim Längsschneiden und Aufwickeln von Batterieseparatorfolie: Falten, Kantenschäden und statisch gebundener Staub
Probleme mit der Batterietrennfolie beim Schneiden und Aufwickeln werden oft zuerst an der fertigen Rolle bemerkt: eine leichte Falte, eine unscharfe Schnittkante, Pulver in der Nähe des Randes, Staub auf der Oberfläche oder ein Rollenrand, der sich nicht mehr sauber aufbaut.
Der Fehler kann beim Aufwickeln auftreten, entsteht aber nicht immer dort. Bei Trennfolie kann bereits eine kleine Bewegung vor dem Messer nach dem Aufwickeln zu einer Falte führen. Eine schwache Schnittkante kann Staub erzeugen, der sich mit der Folie verteilt. Ein Kontaktpunkt, der bei normaler Folie akzeptabel aussieht, kann bei Trennfolie dennoch Partikel oder statische Aufladung aufnehmen.
Die erste Aufgabe besteht nicht darin, alles zu verändern. Beobachten Sie, wo das Problem seinen Ursprung hat.
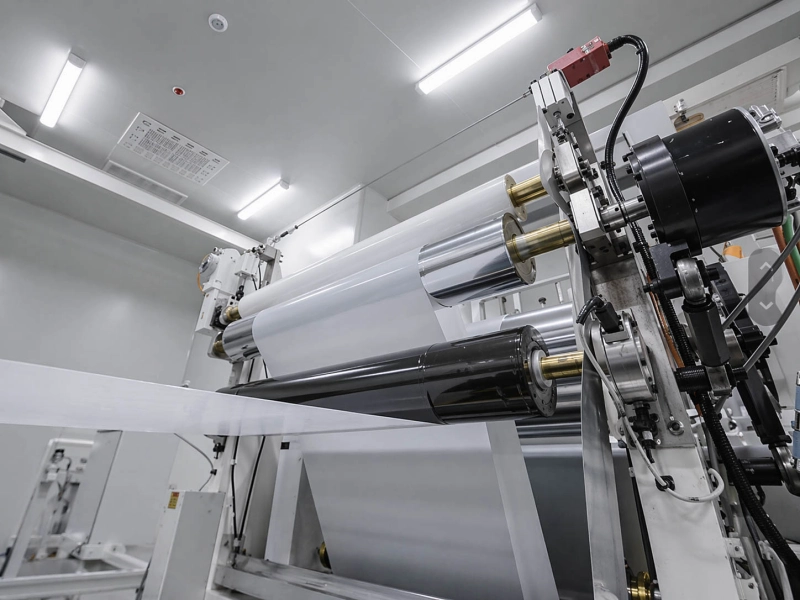
Beginnen Sie mit dem ersten Punkt, nicht mit dem letzten Wurf.
Viele Probleme beim Schneiden von Trennrollen sind schwer zu verstehen, da die fertige Rolle mehrere Symptome gleichzeitig aufweist. Die Rolle kann beispielsweise Falten, Kantenstaub und einen lockeren Rand haben. Diese Anzeichen können jedoch von verschiedenen Stellen stammen.
Nutzen Sie den ersten sichtbaren Punkt, um die Richtung einzugrenzen.
| Wo das Problem zuerst auftritt | Worauf es üblicherweise hinweist |
|---|---|
| vor dem Messer | Bewegung der Bahn bei niedriger Spannung, Führungskontakt, Abwickelstabilität |
| direkt am Messer | Klingenzustand, Fahrspurunterschied, Kantenunterstützung |
| direkt nach dem Messer | Schnittkantenschwäche, Schneidstaub, Abfallkantenpfad |
| Nach einem Kontaktpunkt | Statische Aufladung, Oberflächenreinheit, lokaler Walzenkontakt |
| während des Rollenaufbaus | Rückspuldruck, Bahnspannung, Walzenkantenbildung |
Diese eine Überprüfung kann viel Zeit sparen. Ist der Film bereits vor dem Erreichen der Klinge zerknittert, behebt ein Messerwechsel nicht die eigentliche Ursache. Entsteht Staub an der Schnittkante, entfernt die Reinigung der Aufwickelrolle lediglich die entstandenen Falten. Verändert sich der Rollenrand erst nach der Durchmesserzunahme, sollte der Aufwickelbereich genauer untersucht werden.
Wenn bereits vor dem Skalpell Falten vorhanden sind
Faltenbildung an Trennfolien beginnt oft unbemerkt. Die Folie kann sich leicht von einer Führungsfläche abheben, zwischen den Walzen vibrieren oder eine flache, diagonale Falte bilden, bevor ein deutlicher Defekt sichtbar wird.
Bei Trennfolien ist es riskant, die Spannung einfach zu erhöhen. Zwar mag die Bahn dadurch kurzfristig flacher aussehen, doch kann die Folie an anderer Stelle gedehnt, verformt oder instabiler werden. Ein gleichmäßigerer Lauf ist oft besser als stärkeres Ziehen.
Prüfen Sie den Film, bevor er die Klinge erreicht. Falls Falten während der Beschleunigung, Verzögerung, Änderung des Walzendurchmessers oder nach einem bestimmten Führungspunkt auftreten, sollte die erste Überprüfung im Bereich des Bahnverlaufs und der Spannungszone erfolgen.
Ein paar nützliche Schilder:
- Eine Seite des Netzes wirkt straffer als die andere;
- Die Falte tritt nur bei bestimmten Geschwindigkeiten auf;
- Der Film setzt sich nach einem Orientierungspunkt fort;
- Das Problem ändert sich, wenn die Ab- oder Aufwickelrolle größer oder kleiner wird;
- Die Falte ist sichtbar, bevor sich der Schlitzrand bildet.
In dieser Situation, Bahnspannungswalzen Es kann sich lohnen zu prüfen, ob die instabile Stelle immer wieder an derselben Position auftritt. Die Prüfung muss nicht kompliziert sein. Achten Sie auf Rotation, seitlichen Kontakt, Lagerreibung, Oberflächenreinheit und darauf, ob die Falte direkt nach dieser Walze auftritt.
Wenn die Schlitzkante anfängt, Staub zu erzeugen
Beschädigungen an den Rändern der Trennfolie zeigen sich meist durch ausgefranste Kanten, kleine Kerben, feine Risse oder Pulverspuren entlang des Schlitzes. Gehen Sie nicht vorschnell von einem Aufwickelproblem aus. Möglicherweise ist die Kante bereits am Messer beschädigt.
Am schnellsten lässt sich das Problem eingrenzen, indem man die Bahnen vergleicht. Ist eine Bahn immer schlechter, sollte man die Klinge, den Halter, die Messerposition und die Kantenunterstützung überprüfen. Wandert der Fehler mit der Messerposition, liefert der Messerbereich die Lösung. Bleibt dieselbe Seite der Mutterrolle über verschiedene Messer hinweg schwach, muss auch der Zustand der Folie vor dem Schneiden überprüft werden.
Staub aus dem Messerbereich kann irreführend sein. Er entsteht möglicherweise beim Schneiden und kann sich später auf einer Führungsfläche, einer Kontaktwalze oder der fertigen Walze ablagern. Deshalb ist der erste Ort der Staubablagerung wichtiger als der endgültige.
Halten Sie die Rezension praxisnah:
- Wo ist der Staub zuerst sichtbar?
- Ist es in der Nähe einer Klinge stärker?
- Folgt es einer Fahrspur?
- Nimmt es nach dem Abfallrandpfad zu?
- Verschlimmert sich der Zustand, nachdem der Film eine stromabwärts gelegene Oberfläche berührt hat?
Wenn die Kantenbewegung oder die Staubentwicklung nach einem bestimmten Kontaktpunkt deutlich zunimmt, Walzen für Längsschneide- und Wickelanlagen Dies kann Teil der Überprüfung sein. Wenn die schwache Schneide an der Klinge beginnt, sollte der erste Arbeitsschritt im Bereich des Messers erfolgen.
Warum statischer Staub nach der Reinigung zurückkehrt
Statischer Staub auf der Trennfolie kehrt oft zurück, weil in der Anlage drei Dinge gleichzeitig passieren: Es werden Partikel erzeugt, es baut sich Ladung auf und die Folie berührt eine Oberfläche oder löst sich von ihr.
Reinigung kann kurzfristig helfen. Dann kehrt der Staub an derselben Stelle, im selben Bereich oder am selben Kontaktpunkt zurück. In diesem Moment lautet die Frage nicht mehr nur: “Ist der Raum sauber?”, sondern auch: “Woher kommt die Ladung und wo ist die Partikelquelle?”
Entsteht Staub an der Klinge, konzentrieren Sie sich auf das Schneiden und die Staubentfernung. Bildet sich Staub erst, nachdem der Film eine Walze oder Führungsfläche verlassen hat, gewinnen statische Aufladung und ein sauberer Kontakt an Bedeutung. Ist nur eine Seite betroffen, vergleichen Sie Erdung, Kantenführung, lokale Luftströmung und Kontaktbedingungen auf dieser Seite.
Bei statischen Problemen im Zusammenhang mit Kontakt, Antistatische / leitfähige Gummiwalzen Sie sind nur dann nützlich, wenn ihre Position dem tatsächlichen Staubpfad entspricht. Ihre Funktion hängt von der Erdung, dem Oberflächenzustand, dem Kontakt mit dem Separator und davon ab, ob der Film diesen Punkt passiert, bevor der Staub auftritt.
Sie sollten nicht als Allheilmittel betrachtet werden. Eine antistatische Walze kann weder die Staubentfernung im Messerbereich noch mangelhafte Reinigungspraktiken oder unzureichende Reinraumprozesse ersetzen. Wenn jedoch nach Kontakt oder Trennung erneut Staub auftritt, sollte die Position der antistatischen oder leitfähigen Walze überprüft werden.
Für ein umfassenderes statisches Verhalten in Webzeilen, Probleme mit statischer Aufladung und Staub bei der Bahnführung kann die nächste Prüfung unterstützen. Beim Trennen und Aufwickeln von Trennscheiben ist besonders auf den Messerbereich, sauberen Kontakt und die erste Fläche zu achten, an der sich Staub wieder absetzt.
Beschichteter Separator: Die Seite, die der Walze zugewandt ist, ist entscheidend
Keramikbeschichtete oder anderweitig beschichtete Separatoren verhalten sich möglicherweise nicht auf beiden Seiten gleich. Eine Seite kann mehr Staub aufnehmen. Eine Seite kann empfindlicher auf Druck reagieren. Eine Seite kann ihr Ablöseverhalten ändern, wenn sie eine Führung, einen Traktionspunkt, einen Anlegekontakt oder eine Aufwickelfläche berührt.
Das bedeutet nicht, dass jedes Problem mit beschichteten Separatoren ein Walzenproblem ist. Es bedeutet, dass die Kontaktseite erfasst werden muss.
Eine ganz einfache Notiz kann helfen:
“Die beschichtete Seite zeigt zur Führungsrolle, wenn die Falte entsteht.”
“Die unbeschichtete Seite kommt mit der Anfahrwalze in Kontakt, aber auf der beschichteten Seite ist die Staubentwicklung stärker.”
“Die Walzenkante verändert sich, nachdem die beschichtete Seite dem Anlegekontakt zugewandt ist.”
Diese Details sind aussagekräftiger als bloße Angaben wie “Die Trennfolie weist Falten auf” oder “Die Trennfolie ist staubig”. Sie zeigen, ob der Defekt entlang der Folienseite, der Walzenposition oder der Schneidbahn auftritt.
Für Walzen für Lithiumbatterie-Produktionslinien, Diese Informationen zum Seitenkontakt können dazu beitragen, die Richtung der Walzenoberfläche, die Anforderungen an den sauberen Kontakt und die Frage, ob eine Standard-Austauschrichtung ausreichend ist, einzugrenzen.
Zurückspulen kann ein kleines Problem dauerhaft machen.
Manche Trennfolienfehler sind vor dem Aufwickeln klein. Die Bahn kann noch akzeptabel aussehen. Doch beim Rollenaufbau werden die Fehler in die Lagen gepresst. Eine leichte Falte wird zu einer Rollenfalte. Feiner Staub wird zu einem Partikelabdruck. Ein geringer Spannungsunterschied in den Bahnen führt zu einer lockeren Kante oder einer zu straffen Bahn.
Betrachten Sie nicht nur die fertige Rolle. Achten Sie auch darauf, wann die Rolle sich zu verändern beginnt.
Wenn der Fehler in der Nähe des Kerns auftritt, überprüfen Sie die ersten Wicklungen, den Kernsitz, die Anfangsspannung und die Bahnbefestigung. Wenn die Rolle zunächst gut aussieht und sich dann mit zunehmendem Durchmesser verändert, vergleichen Sie den Aufwickeldruck, die Bahnspannung, die Kantenposition und eingeschlossene Luft in diesem Stadium.
Die Trennfolie verträgt keine grobe Druckkorrektur. Zu starker Kontakt kann die Folie abflachen oder verformen. Ungleichmäßiger Kontakt kann dazu führen, dass eine Bahn härter aufgebaut wird als die andere. Bei beschichteter Trennfolie kann auch die Seite, die dem Aufwickelkontakt zugewandt ist, das Ergebnis beeinflussen.
Eine gute Rückspulkontrolle ist einfach: Achten Sie auf die ersten Wicklungen und dann auf den Punkt, an dem der Rand nicht mehr sauber wird. Dieser Moment sagt mehr aus als das fertige Filmfoto allein.
Wann es sich tatsächlich lohnt, die Position der Walze zu überprüfen
Nicht jedes Problem beim Schneiden mit Separatoren sollte auf die Walzen zurückgeführt werden. Auch der Messerbereich, die Foliencharge, der Bahnführungsweg mit niedriger Spannung, die statische Kontrolle, die Reinigung und die Aufwickeleinstellung können eine Rolle spielen.
Eine Überprüfung der Walzenposition lohnt sich, wenn der Fehler ein Positionsmuster aufweist.
Überprüfen Führungswalzen Wenn sich der Filmpfad nach einem Führungspunkt verschiebt, beginnt sich der Rand zu bewegen, oder es bildet sich direkt nach dem Führungsabschnitt eine Falte.
Überprüfen Zugwalzen wenn der Separator rutscht, zögert, plötzlich nachgibt oder in der Nähe eines angetriebenen Kontaktpunkts die stabile Bewegung verliert.
Überprüfen Sie die Positionen der Reinigungs- oder Antistatikwalzen, wenn sich Staub auf derselben Oberfläche wieder ablagert, der Film beim Ablösen kleben bleibt oder eine Seite der Walze mehr Staub, Abnutzung oder eine Veränderung des Kontakts aufweist.
Für den Austausch einer normalen Walze genügen oft Zeichnungen, Maße, Härtegrad, Walzenposition und Fotos der alten Walze. Bei wiederholten Falten im Separator, Beschädigungen an den Kanten oder statischer Staubbildung sollten Sie Fotos oder kurze Videos hinzufügen, die den ersten Auftreten des Defekts zeigen.
Was zur Überprüfung einzusenden ist
Die nützlichste Information ist nicht eine lange Maschinenbeschreibung, sondern ein klarer Ablauf des Fehlers.
| Information | Was hilft am meisten |
|---|---|
| Trennfolie | Art, Dicke, beschichtet oder unbeschichtet, welche Seite die Walze berührt |
| Erster Defektpunkt | Vor dem Messer, beim Messer, nach dem Kontakt oder während des Zurückspulens |
| Falten | Rand, Mitte, diagonal, eine Fahrspur, alle Fahrspuren, geschwindigkeitsbezogen |
| Kantenbeschädigung | Betroffene Fahrspur, Klingennummer, Foto der Klingenkante, Staub in der Nähe der Klinge |
| Staub | Erste Staubstelle, Reinigungsreaktion, einseitig oder beidseitig |
| Zurückspulen | Walzendurchmesser, bei dem das Problem auftritt, Foto der Walzenkante, lockere oder enge Bahn |
| Rolle | Position, Größe, Härte (falls bekannt), Oberflächenbeschaffenheit, kürzliche Änderungen |
Drei Fotos sind in der Regel ein guter Anfang: eine Nahaufnahme des Defekts, ein Foto mit größerer Weitwinkelperspektive, das die Filmrichtung und die Position der Filmspur zeigt, und ein Foto der nächstgelegenen Messer- oder Walzenposition.
Verwandte Seiten
Zeichnungen oder Walzendaten senden
Bevor Sie zu viele Einstellungen ändern, notieren Sie sich, wo der Separator zum ersten Mal Falten wirft, wo Kantenschäden auftreten, wo erstmals Staub sichtbar wird und wann sich die Rückspulrolle zu verändern beginnt.
Falls es sich um eine einzelne Walzenposition handelt, senden Sie bitte die Walzenzeichnung oder die Grundabmessungen, die Position auf der Linie, Fotos der alten Walze, den Oberflächenzustand, die Härte (falls bekannt) und den in der Nähe dieser Position festgestellten Defekt.
Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Spezifikation haben, können Sie schickt sie direkt nach Wolorin. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung fortfahren.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit dem Separatortyp, der Walzenposition, der Kontaktfläche und dem zu lösenden Problem beginnen.