
Warum zeigen Vliesstoffbahnen Druckmarkierungen oder Faserkompression?
Druckstellen auf Vliesstoffen unterscheiden sich oft von denen auf Folien oder beschichtetem Papier. Die Bahn kann nach dem Durchlaufen einer Walzenpresse, einer Druckwalze, einer Reinigungswalze, eines Wickelkontaktpunkts oder eines Bereich mit geringer Bahnspannungs einen abgeflachten Streifen, eine mattere Oberfläche, ein verändertes Fasermuster oder einen lokalen Volumenverlust aufweisen. Manchmal ist die Druckstelle sofort sichtbar. Manchmal wird sie erst nach dem Wickeln, Schneiden, Verpacken oder der weiteren Handhabung deutlicher.
Die ersten Prüfungen sind in der Regel einfach: Wo beginnt die Markierung? Folgt sie einer Walzenposition? Verändert sie sich nach einer Druckanpassung? Und befinden sich Staub, statische Aufladung oder Ablagerungen in der Nähe der Kontaktfläche? Bei Vliesstoffen sind Faserstruktur und Rückstellvermögen ebenso wichtig wie die Oberflächenmarkierung.
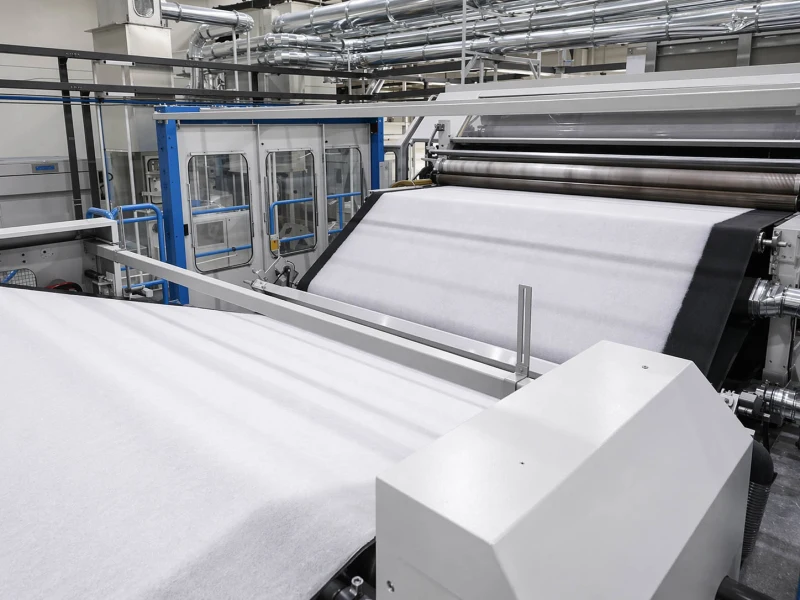
Die Faserkompression beginnt mit der Webstruktur
Ein Vliesstoff ist keine dichte Folie. Seine Oberfläche besteht aus Fasern, Bindungspunkten, Hohlräumen, Volumen und gegebenenfalls Prägungen oder Oberflächenstrukturen. Beim Passieren eines Kontaktpunkts wirkt der Druck nicht nur auf die Oberfläche, sondern kann auch das Fasernetzwerk komprimieren.
Ein leichter Druckabdruck kann nach dem Entspannen des Vlieses verschwinden. Ein tieferer Druckabdruck kann zurückbleiben, da die Fasern abgeflacht oder die Bindungsstruktur gestört wurde. Daher kann der gleiche Walzenkontakt für ein schwereres technisches Vlies akzeptabel sein, für ein weiches Hygienevlies mit geringem Flächengewicht jedoch zu aggressiv.
Vergleichen Sie zur ersten Überprüfung die markierte und die unmarkierte Stelle unter gleichen Lichtverhältnissen. Achten Sie auf Dicke, Farbton, Faserrichtung und Textur. Fühlt sich die markierte Stelle dünner, dichter oder weniger elastisch an, liegt das Problem eher in einer Faserkompression als in einem einfachen Oberflächenfleck.
Bei Vliesstoffanlagen, bei denen Zuführung, Walzenkontakt, statische Ableitung, Staubkontrolle und Oberflächenschutz allesamt zu den Walzenanforderungen gehören, kann die allgemeinere Anwendungsrichtung unter folgendem Link eingesehen werden: Walzen für die Vliesstoffverarbeitung.
Druck und Kontaktfläche bestimmen die Form der Markierung.
Druckmarken werden oft nur anhand der Lasteinstellung überprüft, doch die Kontaktbreite ist ebenfalls wichtig. Eine schmale Kontaktfläche kann selbst bei scheinbar geringer Gesamtlast eine scharfe Drucklinie erzeugen. Eine breitere Kontaktfläche verteilt den Druck zwar besser, kann aber dennoch eine weiche Bahn abflachen, wenn die Walzenhärte, die Oberflächenbeschaffenheit oder die Ausrichtung nicht geeignet sind.
Bei druckempfindlichen Vliesstoffen sollte die Walze in der Regel überprüft werden, wenn die Markierung:
| Leitungssignal | Was es bedeuten könnte | Zu prüfen |
|---|---|---|
| Nach einem kurzen Anstoßen entsteht ein gerades, abgeflachtes Band. | Der lokale Druck ist zu konzentriert | Anpressdruck/Belastung, Kontaktbreite, Rollenhärte Shore A |
| Die Markierung ändert sich nach der Druckanpassung. | Die Kontaktkraft ist Teil des Problems | Druckeinstellung, Luftzylinderbalance, Rollenparallelität |
| Die Markierung wiederholt sich bei der Walzenrotation. | Die Walzenoberfläche oder Rundheit kann eine Rolle spielen. | Walzendurchmesser, Rundlauf, Oberflächenfehler, Verschmutzung |
| Das Web sieht komprimiert, aber nicht zerkratzt aus. | Die Faserhöhe wird reduziert | Flächengewicht g/m², Bahndicke, Faserrückgewinnung |
| Rand- und Mittelmarkierungen sehen unterschiedlich aus | Die Druckverteilung ist ungleichmäßig. | Balligkeit, Ausrichtung, Lagerzustand, Kontaktbreite |
Druckwalze Walzen, die in der Vliesstoffverarbeitung eingesetzt werden, sollten nicht nur die Faserbahn pressen. Sie müssen ausreichend Kontakt für Zuführung, Verklebung, Reinigung, Laminierung oder Wickelunterstützung herstellen, ohne die Faserstruktur zu beschädigen. Walzenhärte, -durchmesser, -Bezugsdicke, Oberflächenbeschaffenheit und Kontaktbreite beeinflussen dieses Ergebnis.
Es gibt keinen allgemeingültigen Anpressdruck für alle Vliesstoffe. Ein weiches Vlies mit hohem Volumen kann früher Kompressionserscheinungen zeigen als ein dichteres Vlies mit ähnlichem Flächengewicht. Beim Vergleich von Produktionsdaten sollten Flächengewicht, Dicke, Walzenhärte, Walzendurchmesser, Belastungseinstellung und Kontaktbreite stets berücksichtigt werden.
Geringe Spannung kann die Verformung des Gewebes begünstigen.
Bei der Verarbeitung von Vliesstoffen mit niedriger Spannung ist dies üblich, da sich die Bahn unter hoher Spannung dehnen, verziehen oder ihre Form verlieren kann. Allerdings begünstigt eine niedrige Spannung auch das Falten, Flattern und Knicken der Bahn sowie ein ungleichmäßiges Einlaufen in den Walzenspalt. In solchen Fällen kann eine Druckwalze eine kleine Welle oder eine lose Stelle zu einer sichtbaren Druckmarke formen.
Eine durch zu geringe Spannung verursachte Druckmarke weist oft ein anderes Muster auf als eine einfache Kontaktlinie. Sie kann breiter, an den Rändern weicher oder über die Breite unregelmäßig erscheinen. Sie kann auch häufiger beim Anfahren, bei Geschwindigkeitsänderungen, Walzendurchmesseränderungen oder nach dem Spleißen auftreten.
Prüfen Sie, ob die Markierung bei instabiler Spannung und nicht bei gleichmäßigem Lauf auftritt. Betrachten Sie auch den Bahnverlauf vor dem Druckpunkt. Ist die Bahn bereits vor dem Kontakt locker, verläuft sie oder ist sie leicht gefaltet, kann der Druckpunkt die Verformung lediglich sichtbar machen.
Für Abschnitte, bei denen die Bahn vor oder nach einem empfindlichen Einstich eine gleichmäßige Bewegung mit geringer Spannung benötigt., Bahnspannungswalzen könnte Teil der Überprüfung im Zusammenhang mit Walzen sein.
Statische Aufladung und Staub können leichten Kontakt in sichtbare Spuren verwandeln.
Statische Aufladung und Staub können Druckstellen auf Vliesstoffen schwerer erkennbar machen. Lose Fasern, Staub oder feine Partikel können sich auf der Bahn oder der Walzenoberfläche ansammeln. Beim Durchlaufen einer Walzenkontaktstelle oder eines Reinigungskontaktpunkts können diese Partikel leichte Druckstellen, matte Streifen oder Veränderungen des Oberflächenmusters verursachen.
Statische Aufladung kann dazu führen, dass die Bahn an nahegelegenen Oberflächen haftet. Trifft die Bahn aufgrund dieser Haftung ungleichmäßig auf einen Kontaktpunkt, kann sich das Druckmuster verändern, selbst wenn die mechanischen Einstellungen unverändert bleiben. In trockenen Räumen, Hochgeschwindigkeitsbereichen, Abwickelbereichen und bei Bahnen aus synthetischen Fasern kann dieser Effekt verstärkt auftreten.
Achten Sie auf diese Anzeichen:
- Nach der Reinigung kehrt der Staub schnell zurück.
- Die Markierung ist in der Nähe einer Walzenposition stärker ausgeprägt.
- Das Gewebe haftet, hebt sich oder trennt sich ungleichmäßig vor dem Druckpunkt.
- Die markierte Stelle wirkt eher stumpf oder schmutzig als nur flach.
- Das Problem verschlimmert sich bei trockenem Wetter oder nach Geschwindigkeitserhöhungen.
Wenn statische Aufladung und Partikelanziehung Teil des Problems sind, Antistatische / leitfähige Gummiwalzen Dies kann für die Materialrichtung der Walze relevant sein. Die endgültige Entscheidung hängt jedoch weiterhin von der tatsächlichen Walzenposition, den Kontaktbedingungen, der Bahnempfindlichkeit, den Erdungsbedingungen und den Oberflächenanforderungen ab.
Reinigung und Zustand der Klebewalze sollten sorgfältig überprüft werden.
Reinigungswalzen und Haftwalzen sind in der Vliesstoffverarbeitung nützlich, ihr Zustand ist jedoch entscheidend. Eine Walze, die anfangs lose Fasern gut entfernt, kann später Ablagerungen, harte Partikel, Klebstoffreste, Öl oder Reinigungsrückstände aufweisen. Ist die Oberfläche uneben, zu klebrig, glänzend oder verschmutzt, können Druckstellen entstehen, anstatt Verunreinigungen sauber zu entfernen.
Ein häufiges Anzeichen ist eine kurzfristige Verbesserung nach der Reinigung. Die Markierung wird für eine Weile heller, kehrt dann aber wieder in die Nähe ihrer ursprünglichen Position zurück. Das bedeutet in der Regel, dass die Reinigungsmethode zwar oberflächlichen Schmutz entfernt hat, der Kontaktzustand aber nicht behoben wurde.
Prüfen Sie die Oberfläche der Reinigungswalze bei guter Beleuchtung. Achten Sie auf Faserablagerungen, glänzende Stellen, kleine Dellen, klebrige Stellen, verhärtete Verschmutzungen oder ungleichmäßigen Verschleiß. Prüfen Sie auch, was während der Reinigung mit der Walze in Berührung kommt. Manche Reinigungsflüssigkeiten oder -rückstände können die Oberflächenbeschaffenheit verändern und den Partikeltransport erschweren.
Zur Staubentfernung, Partikelaufnahme und Reinigung von Kontaktstellen, Reinigungs- und Haftwalzen Die Vorgehensweise sollte auf die Bahnoberfläche, den Anpressdruck, die Art der Verschmutzung und die Frage, ob am Kontaktpunkt eine sichtbare Texturveränderung entstehen darf, abgestimmt sein.
Die Veränderung des Oberflächenmusters kann den tatsächlichen Kontaktpunkt aufdecken.
Druckstellen in Vliesstoffen sind nicht immer dunkle Linien. Manchmal ist das erste Anzeichen eine Veränderung der Oberflächenstruktur. Die Vliesstoffbahn kann an einer Stelle glatter, glänzender, dichter, flacher oder weniger strukturiert wirken. Bei geprägten oder strukturierten Vliesstoffen kann das Muster nach dem Kontakt teilweise geschlossen oder weicher erscheinen.
Die entscheidende Frage ist, wo sich das Muster erstmals ändert. Wenn die Bahn vor einer Walze normal aussieht und sich danach verändert, ist der Kontaktpunkt von Bedeutung. Tritt die Veränderung erst nach dem Aufwickeln auf, sollten auch der Wickeldruck, der Anpressdruck, die Walzenhärte oder eingeschlossene Partikel überprüft werden.
Markieren Sie bei der Linienprüfung die Bahnrichtung und vergleichen Sie Proben vor und nach jedem verdächtigen Kontaktpunkt. Fotos sind hilfreich, jedoch sind Winkel und Beleuchtung wichtig. Fotografieren Sie aus Maschinenrichtung, quer dazu und aus einem niedrigen Winkel, damit die abgeflachte Faserstruktur sichtbar wird.
Bei der Überprüfung von Walzen kann die alte Walze viel Aufschluss geben. Oberflächenvertiefungen, glänzende Streifen, verhärtete Stellen, Verschmutzungen, Kantenverschleiß oder lokale Verklebungen können mit den Bahnmarkierungen übereinstimmen. Stimmt die Breite der Markierung mit einem Streifen auf der Walzenoberfläche überein, sollten Walzenoberfläche und Kontaktzustand gemeinsam geprüft werden.
Was Sie bei einer Anfrage zu Druckstellen in Vliesstoffen angeben sollten
Für einen einfachen Walzenersatz genügen oft schon Zeichnungen, Maße, Härteangaben und Fotos der alten Walze. Bei wiederholten Druckstellen oder Faserkompression sind die relevanten Informationen etwas anders, da hier die Bahnstruktur und die Kontaktbedingungen eine Rolle spielen.
Bitte senden Sie diese Angaben, sobald sie verfügbar sind:
| Information | Warum es hilft |
|---|---|
| Vliesstoffart und Flächengewicht g/m² | Zeigt, wie empfindlich das Web auf Komprimierung reagieren kann. |
| Stegdicke oder -bausch vor und nach dem Kontakt | Hilft dabei, Oberflächenmarkierungen von Faserkompression zu trennen. |
| Walzenposition und Maschinenabschnitt | Ermittelt den ersten Kontaktpunkt, der die Markierung erzeugen kann. |
| Anpressdruck/Last und Kontaktbreite | Zeigt an, ob der Druck konzentriert oder verteilt ist. |
| Walzendurchmesser und Shore-A-Härte | Hilft bei der Überprüfung des Kontaktverhaltens und der Wiederherstellung |
| Fotos des Zeichens unter verschiedenen Lichtwinkeln | Macht Texturveränderungen und abgeflachte Fasern besser sichtbar |
| Fotos von alten Walzenoberflächen | Hilft dabei, Dellen, Ablagerungen, glänzende Bänder oder Abnutzungsspuren an die Markierung anzupassen. |
| Hinweise zu statischer Aufladung, Staub und Reinigung | Zeigt an, ob es sich um Kontamination oder Anhaften handelt. |
Warten Sie nicht, bis alle Angaben vollständig sind. Beginnen Sie mit der Walzenposition, dem Bahntyp, der Markierungsstelle, alten Walzenfotos und den Änderungen, die sich vor dem Auftreten des Problems ergeben haben. Diese Details reichen oft aus, um die Richtung der ersten Walze einzugrenzen.
Verwandte Seiten
- Walzen für die Vliesstoffverarbeitung — Für Vliesstoff-Linienwalzen, die für die Zuführung, den Walzenkontakt, die statische Kontrolle, die Staubkontrolle und den Oberflächenschutz eingesetzt werden.
- Andruckwalzen — Für kontrollierten Presskontakt, bei dem Druckverteilung und Oberflächenschutz wichtig sind.
- Bahnspannungswalzen — Für Stegabschnitte mit geringer Zugspannung, bei denen ein instabiler Lauf zu sichtbaren Verformungen führen kann.
- Antistatische / leitfähige Gummiwalzen — Zur Verhinderung statischer Aufladung, Reduzierung der Staubanziehung und für einen empfindlichen Bahnkontakt.
- Reinigungs- und Haftwalzen — Zur Staubentfernung, Partikelaufnahme und Reinigung von Kontaktstellen.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Wenn Ihre Vliesstoffbahn Druckstellen, Faserverdichtungen, eine abgeflachte Textur oder wiederholte Veränderungen des Oberflächenmusters in der Nähe einer Walzenkontaktstelle aufweist, senden Sie uns bitte die Ihnen bereits vorliegenden Walzendaten. Zeichnungen, Abmessungen, Fotos der alten Walze, Härte, Walzenposition, Bahntyp, Flächengewicht, Kontaktbreite und Fotos der Druckstellen helfen Wolorin, die nächste Walzenrichtung zu bestimmen.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit der Walzenposition, dem Kontaktmedium und dem Problem, das Sie lösen möchten, beginnen.