
Häufige Probleme bei der Verarbeitung von Kunststoffplatten und -tafeln
Probleme mit Kunststoffplatten und -folien werden oft erst sichtbar, nachdem das Material die Kühl-, Polier-, Abzugs- oder nachgelagerte Stützanlage verlassen hat. Die Folie kann zwar weiterhin durch die Anlage transportiert werden, aber die Oberfläche weist bereits feine Linien, Druckstellen, Glanzstreifen, Schleifspuren oder ungleichmäßige Haftung auf.
Bei dickeren Blechen und Platten ist der Kontakt weniger tolerant als bei dünneren Bahnmaterialien. Blechdicke, Oberflächentemperatur nach dem Abkühlen oder Polieren, Walzenhärte, Oberflächenbeschaffenheit, Bandgeschwindigkeit und Anpressdruck beeinflussen das Verhalten des Materials an der Walzenoberfläche. Ein erster hilfreicher Test ist, die Markierung rückwärts zu verfolgen: Wo war das Blech noch sauber, welche Walze berührte es als Nächstes, und veränderte sich das Problem bei Änderung von Druck, Geschwindigkeit oder Temperatur?
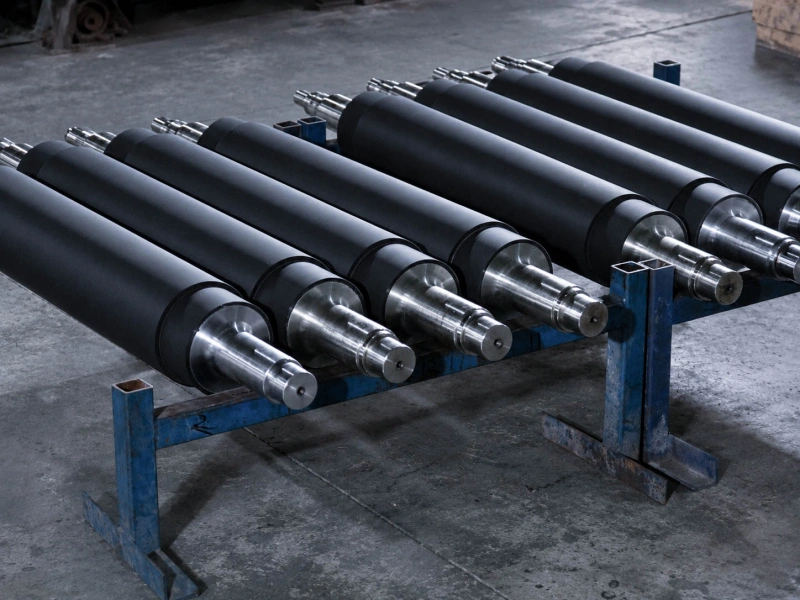
Feine Linien nach Kühl- oder Polierkontakt
Feine Linien auf Kunststofffolien können als gerade Walzenspuren, leichte Kratzer, schmale Glanzveränderungen oder wiederholte Kontaktspuren erscheinen. Sie sind auf polierten, transparenten, glänzenden oder dekorativen Oberflächen besser sichtbar.
Der Zeitpunkt ist entscheidend. Wenn das Blech vor dem Kühl- oder Polierkontakt akzeptabel aussieht und unmittelbar danach Linien aufweist, sollte die Walzenoberfläche überprüft werden, bevor andere Prozesseinstellungen geändert werden. Betrachten Sie die Walzenoberfläche im Licht, prüfen Sie, ob Staub oder Harzablagerungen vorhanden sind, und vergleichen Sie die Linienrichtung mit dem Walzenkontaktweg.
Warme Blechoberflächen reagieren empfindlicher auf Berührung. Eine Walze, die auf einem vollständig abgekühlten Produkt keine Spuren hinterlässt, kann dennoch sichtbare Linien erzeugen, wenn die Blechoberfläche wärmer oder weicher ist oder länger am Kontaktpunkt gehalten wird. Auch die Oberflächenbeschaffenheit spielt eine Rolle. Eine zu raue, ungleichmäßig geschliffene, glasierte oder lokal verunreinigte Beschichtung kann ein Linienmuster auf das Blech übertragen.
Für Blech- und Plattenpositionen, bei denen der Walzenkontakt das Oberflächenbild direkt beeinflusst, bietet Wolorin die passende Lösung. Walzen für die Verarbeitung von Kunststoffplatten und -tafeln Diese Seite kann als Hauptanwendungsreferenz verwendet werden.
Wenn das Blech auch nach Druckeinstellung verrutscht
Traktionsprobleme äußern sich häufig durch Anlaufschlupf, ungleichmäßiges Ziehen, kurzes Zögern, Geschwindigkeitsungleichgewicht oder Schleifspuren nach dem Abzugsbereich. Bei dickeren Blechen muss die Walze mehr Masse bewegen und einen stabilen Kontakt gewährleisten, ohne die Oberfläche zu beschädigen.
Durch Erhöhen des Anpressdrucks lässt sich die Haftung kurzfristig verbessern. Bilden sich anschließend Druckstellen oder Glanzstreifen auf dem Papier, ist der Kontakt weiterhin unausgewogen. Zur besseren Überprüfung sollten Haftung, Härte, Oberflächenbeschaffenheit, Umschlingung bzw. Kontaktzustand sowie der Antrieb der Walze beachtet werden.
Wenn es hauptsächlich um Zuführung, Zug oder Drehzahlsynchronisation geht, Zugwalzen Die Drehrichtung ist in der Regel relevant. Wenn die Walze Kraft aufnimmt und Bewegung über ihre Oberfläche überträgt, dann Antriebswalzen Die Fahrtrichtung muss gegebenenfalls ebenfalls überprüft werden.
Für Blechpositionen mit höherer Belastung, Polyurethan-Gummiwalzen Die Eigenschaften von Traktion, Verschleißfestigkeit und Lastaufnahme müssen oft aufeinander abgestimmt sein, weshalb diese Eigenschaften häufig überprüft werden. Die Materialrichtung muss weiterhin der tatsächlichen Walzenposition, der Blechtemperatur, dem Druck und den Oberflächenanforderungen entsprechen.
Druckabdrücke auf warmem oder schwerem Laken
Druckabdrücke können wie flache Dellen, Druckstreifen, ebene Markierungen oder Linien auf dem Blech aussehen. Sie entstehen häufig, wenn ein schweres oder warmes Blech über eine zu stark beanspruchte Kontaktfläche geführt wird.
Eine hilfreiche Feldprüfung besteht darin, die Markierung bei Druckänderungen zu vergleichen. Verringert sich der Abdruck durch Druckreduzierung, verschlechtert sich aber die Haftung, benötigt die Anlage bessere Kontaktbedingungen und nicht einfach nur mehr oder weniger Druck. Prüfen Sie die Kontaktbreite, die Walzenhärte (Shore A), die Bezugsdicke und ob die Gegenwalze oder die Metallwalze lokalen Verschleiß aufweist.
Bei warmem Blech ist die Temperatur am Kontaktpunkt entscheidend. Eine Druckeinstellung, die erst nach vollständiger Abkühlung funktioniert, kann auf noch weichem Material Abdrücke hinterlassen. Auch die Bandgeschwindigkeit beeinflusst die Verweildauer. Bei geringerer Geschwindigkeit bleibt das Blech länger in Kontakt. Bei höherer Geschwindigkeit können Vibrationen oder Oberflächenreibung deutlicher sichtbar werden.
Wenn es vor allem um kontrollierten Kontakt zwischen Presse und Oberfläche, Druckausgleich oder Oberflächenschutz geht, Andruckwalzen Die relevantere Walzenrichtung sollte überprüft werden.
Kontaktunterschiede von links nach rechts über ein breites Brett
Breite Platten und Kartons können Kontaktprobleme offenbaren, die bei schmalen Materialien leicht übersehen werden. Eine Seite kann stärker reißen. An einer Kante können Spuren sichtbar sein. Die Mitte kann von beiden Seiten unterschiedlich aussehen. In manchen Fällen ändert sich der Glanz der Plattenoberfläche nur über einen Teil der Breite.
Vergleichen Sie zunächst die linke, mittlere und rechte Seite nach dem gleichen Walzenpaar. Ist der Defekt auf einer Seite stärker ausgeprägt, prüfen Sie die Druckverteilung, die Parallelität der Walzen, den Zustand der Lager, die Wellenlagerung und den Verschleiß der Abdeckung. Ist die Markierung in der Mitte oder an den Rändern stärker, sollten Sie die Balligkeit, die Durchbiegung der Abdeckung und den Zustand der Lagerung überprüfen.
Alte Walzenfotos sind hier hilfreich. Abgenutzte Kanten, glänzende Laufflächen, lokale Abflachungen oder ungleichmäßige Oberflächenfarbe geben Aufschluss über den Lauf der Walze. Tritt dieselbe, mit der Walzenbreite zusammenhängende Markierung nach dem Nachschleifen oder Austausch erneut auf, sollte die Überprüfung Rundlauf, Balligkeitsrichtung, Ballenlänge, Montagezustand und die tatsächlich verwendete Blechbreite der Anlage umfassen.
Glanzstreifen, Trübung oder Glanz nach dem Polieren
Polierwalzenspuren sind nicht immer tiefe Spuren. Oftmals zeigen sie sich als Glanzstreifen, Trübungsveränderungen, leichte Glanzunterschiede oder sichtbare Linien unter schrägem Lichteinfall. Anwender vermuten möglicherweise zunächst die Materialqualität oder die Poliereinstellungen, doch sollte die Kontaktfläche überprüft werden, wenn die Veränderung direkt nach dem Walzen auftritt.
Bei polierten Kunststoffplatten können bereits geringe Unterschiede in der Walzenoberflächenbeschaffenheit sichtbar werden. Ist die Gummioberfläche nach der Reinigung verglast, stellenweise verhärtet, aufgequollen, verschmutzt oder uneben, kann sich die Lichtreflexion der Plattenoberfläche verändern. Tritt das Problem erst nach einigen Betriebsstunden deutlicher auf, könnten Hitze, Reibung und Ablagerungen eine Rolle spielen.
Die Oberflächenbeschaffenheit sollte praxisnah beschrieben werden. Falls die Zeichnung einen Ra-Wert vorschreibt, sollte dieser verwendet werden. Andernfalls sind Fotos der alten Walzenoberfläche und des Blechfehlers oft hilfreicher als eine allgemeine Oberflächenbeschreibung. Für grundlegende Kontaktpositionen gilt Folgendes:, SBR-Gummiwalzen Dies kann unter bestimmten industriellen Bedingungen in Betracht gezogen werden, während bei höherer Belastung oder stärkerem Verschleiß eine andere Verbundrichtung erforderlich sein kann.
Handhabungsmarkierungen auf geschützten oder sichtbaren Oberflächen
Manche Platten- und Kartonprodukte sehen nach dem Hauptprozess zwar akzeptabel aus, weisen aber während der Lagerung, des Transports, der Inspektion, der Stapelvorbereitung oder der Weiterverarbeitung Beschädigungen auf. Dies tritt häufig bei Schutzoberflächen, Dekorplatten, Glanzplatten, transparenten Platten und Produkten auf, bei denen die sichtbare Seite mehrere Walzen berührt.
Zunächst sollte die Stelle ermittelt werden, an der die Oberfläche empfindlich wird. Danach ist jeder weitere Kontakt als mögliche Markierungsstelle zu betrachten. Achten Sie auf lokale Schleifspuren, Kantenabrieb, Kontaktglanz, Staub auf der Walzenoberfläche und Markierungen, die nach der Reinigung wieder auftreten.
Bei geschützten oder sichtbaren Oberflächen muss die Walze die Bewegung ermöglichen, ohne dass der Auflagekontakt zu einem Oberflächenfehler führt. Härte, Oberflächenbeschaffenheit, Sauberkeit der Beschichtung, Anpressdruck und der lokale Kontaktwinkel spielen dabei eine wichtige Rolle. Zwei Walzen mit derselben Gummibezeichnung können sich aufgrund von Mischungsrichtung, Bindung, Vulkanisation, Schleifprozessen und der tatsächlichen Laufbelastung unterschiedlich verhalten.
Kurze Überprüfung vor dem Austausch der Walze
Bevor Sie eine Rolle austauschen, vergleichen Sie das sichtbare Problem mit der ersten sinnvollen Überprüfung. So vermeiden Sie, dieselbe Rolle erneut austauschen zu müssen, ohne das Kontaktproblem behoben zu haben.
| Was Sie auf dem Blatt sehen | Erster nützlicher Check | Walzendetails, die einer Überprüfung wert sind |
|---|---|---|
| Feine Linien nach dem Abkühlen | Beginnt die Linie nach der ersten Walze? | Oberflächenbeschaffenheit, Verunreinigungen, Schleifrichtung |
| Schlupf nach Druckeinstellung | Erzeugt mehr Druck Abdrücke? | Härte, Griffigkeit, Antriebszustand, Kontaktbreite |
| Druckabdruck einer warmen Oberfläche | Verändert sich die Markierung mit der Blechtemperatur? | Shore-A-Härte, Bezugsdicke, Druckgleichgewicht |
| Einseitige Markierung auf breitem Brett | Ist eine Kante schwerer als die andere? | Parallelität, Abnutzungsmuster, Rundlauf, Balligkeit |
| Glanzstreifen nach dem Polieren | Ist das Band auch bei schrägem Lichteinfall sichtbar? | Ra-Anforderung, Verglasung, Ablagerungen, Walzenreinheit |
| Abrieb der geschützten Oberfläche | Tritt der Fleck nach der Reinigung wieder auf? | Oberflächenbeschaffenheit, Kontaktwinkel, lokaler Druck |
Für Projekte mit höherer Nachfrage bietet Wolorin seine Dienste an. QUALITÄTSKONTROLLE & PRÜFUNG Anhand dieser Seite lassen sich Prüfkriterien wie Härte, wichtige Abmessungen, Oberflächenbeschaffenheit, Oberflächenrauheit und Rundlaufgenauigkeit ermitteln.
Verwandte Seiten
- Walzen für die Verarbeitung von Kunststoffplatten und -tafeln — Hauptanwendungsseite für Walzenpositionen für Kunststoffplatten und -folien.
- Zugwalzen — Für stabilen Halt, Zugkraft, Zuführung und Geschwindigkeitssynchronisation.
- Antriebswalzen — Für angetriebene Walzenpositionen, bei denen die Bewegungsübertragung von Bedeutung ist.
- Andruckwalzen — Für kontrollierten Presskontakt, Druckausgleich und Oberflächenschutz.
- Polyurethan-Gummiwalzen — Wird häufig dort getestet, wo Griffigkeit, Verschleißfestigkeit und Lastaufnahme wichtig sind.
- SBR-Gummiwalzen — Eine gängige Materialrichtung für einige grundlegende industrielle Kontaktstellen.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit der Walzenposition, dem Blech- oder Plattenmaterial, der Dicke, der Oberflächentemperatur nach dem Abkühlen oder Polieren, der Liniengeschwindigkeit und dem Problem, das Sie lösen möchten, beginnen.