
So wählen Sie Gummiwalzen für Kontakt unter Wärme und Druck
Eine Gummiwalze, die in der Nähe von Hitze und Druck eingesetzt wird, muss nach Inbetriebnahme der Produktionslinie formstabil bleiben. Kalthärte, Oberflächenbeschaffenheit oder ein einfacher Austausch reichen für jede Position nicht aus.
An beheizten Walzenspalten, Laminierbereichen, Trocknungszonen nach dem Kontakt, Heißfolienhandhabungsstellen, Beschichtungslinien und Druckkontaktstellen wird die Walzenoberfläche durch Temperatur, Belastung, Kontaktzeit, Oberflächenbeschaffenheit und das zu berührende Material beeinflusst. Eine Walze kann vor der Installation normal aussehen, dann aber, nach Erwärmung der Anlage, beginnen, das Produkt abzuzeichnen, Klebstoff aufzunehmen, zu rutschen, zu kleben, weich zu werden, zu glänzen oder sich ungleichmäßig zu verformen.
Die ersten Prüfungen sind praktischer Natur: tatsächliche Walzenoberflächentemperatur, Kontaktzeit, Anpressdruck, Empfindlichkeit der Produktoberfläche, Ablöseverhalten und Zustand der alten Walze. Bei herkömmlichen Ersatzwalzen geben diese Details oft eine klare Richtung vor. Bei anspruchsvollen Anwendungen mit hoher Wärme- und Druckbelastung müssen die Kompositrichtung, die Haftung, die Bezugsdicke, die Härte, die Oberflächenbeschaffenheit und die Walzengenauigkeit sorgfältiger aufeinander abgestimmt werden.
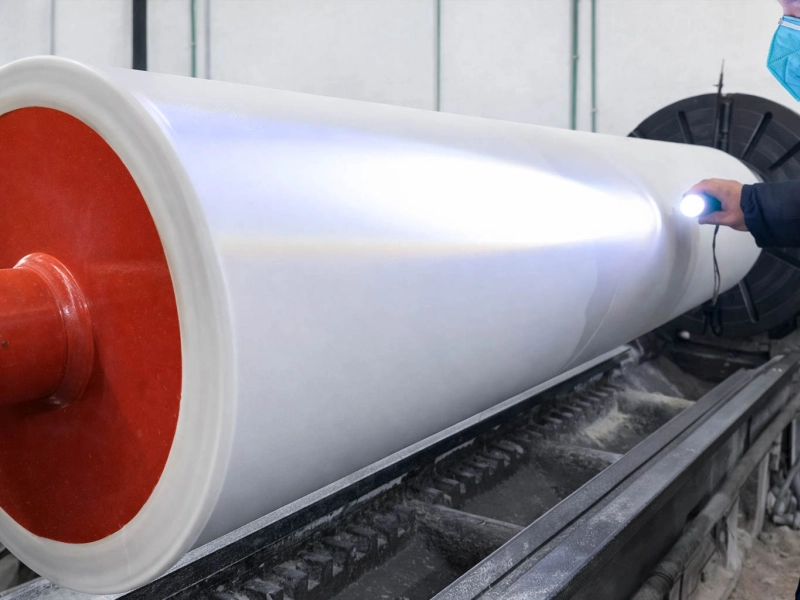
Temperatur und Kontaktzeit
Entscheidend ist die Temperatur an der Walzenoberfläche während der Produktion. Diese kann von der Heizeinstellung, der Ofentemperatur, der Metallwalzentemperatur oder der auf dem Maschinenbedienfeld angezeigten Temperatur abweichen.
Kurzer und langer, belasteter Kontakt unter Hitzeeinwirkung stellen unterschiedliche Betriebsbedingungen dar. Kurzer Kontakt äußert sich üblicherweise durch Oberflächenspuren, veränderte Trenneigenschaften oder leichtes Anhaften. Längerer, erhitzter Kontakt beansprucht Kompression, Haftung, Rückstellfähigkeit und Oberflächenstabilität stärker.
Häufig läuft die Walze anfangs einwandfrei. Nach dem Aufwärmen der Anlage wird die Oberfläche glänzend, klebrig, weicher als erwartet oder neigt eher dazu, das Produkt zu verschmieren. In diesem Fall ist die Kalthärte nur ein Teilaspekt. Die Betriebstemperatur, die Kontaktzeit und die Oberflächenveränderung nach dem Betrieb sind aussagekräftiger.
Für trockene Hitze, Trennverfahren und den Kontakt mit empfindlichen Produkten, Festsilikonwalzen (HCR) Oft ist nur eine Richtung zu überprüfen. Wenn die Walze auch mit Klebstoff, Beschichtungsflüssigkeit, Reinigungsmittel, Öl, Tinte oder anderen Medien in Berührung kommt, muss die Richtung genauer untersucht werden.
Nützliche Details sind beispielsweise die tatsächliche Walzenoberflächentemperatur nach dem Lauf, die Produkttemperatur vor dem Kontakt, ob die Walze vor oder nach dem Trocknen den Kontakt herstellt, die Kontaktzeit und ob das Problem sofort oder erst nach dem Erwärmen der Walze auftritt.
Druck- und Anpressbedingungen
Beim Druckkontakt werden viele Walzenprobleme sichtbar. Eine Walze im Walzenspalt stützt nicht nur die Bahn. Sie kann auch Material zuführen, pressen, verbinden, Spannungen isolieren, Luft entfernen oder eine kontrollierte Kontaktlinie zwischen zwei Oberflächen erzeugen.
Zu hoher Druck kann Druckstellen, Dehnungsstreifen, erhöhte Wärmeentwicklung, Überlastung der Abdeckung oder kleine Ausrichtungsfehler am Produkt verursachen. Zu geringer Druck kann zu Verrutschen, schwacher Haftung, Blasenbildung, schlechtem Transfer, instabiler Bewegung oder ungleichmäßigem Aufwickeln führen.
Für Andruckwalzen, Die Härte allein bestimmt nicht die Richtung. Eine härtere Walzenoberfläche kann die Verformung verringern, aber schärfere Abdrücke verursachen. Eine weichere Oberfläche kann die Kontaktfläche vergrößern, aber unter Hitze und Belastung zu stark verformen. Die Walze muss gleichmäßig verformt werden, sich nach dem Kontakt erholen und einen gleichmäßigen Walzenspalt über die gesamte Arbeitsbreite gewährleisten.
Prüfen Sie, ob die Markierung mittig, am Rand, einseitig oder in regelmäßigen Abständen auftritt. Eine mittige Markierung, eine Randmarkierung, eine einseitige Markierung oder eine sich wiederholende Markierung am Umfang weisen auf unterschiedliche Prüfpunkte hin: Druckausgleich, Balligkeit, Parallelität, Rundlauf, Lagerzustand, Schleifqualität oder lokale Beschädigungen der Abdeckung.
In Walzen für Beschichtungs- und Kaschieranlagen, Hitze und Druck wirken oft zusammen. Eine Druckwalze muss unter anderem eine Klebeschicht andrücken, die Folienoberfläche schützen, Blasenbildung reduzieren, ein sauberes Ablösen gewährleisten und einen gleichmäßigen Kontakt über die gesamte Bahn sicherstellen. Kann die Walze diese Anforderungen während des Betriebs nicht erfüllen, ist dies im fertigen Material sichtbar.
Oberflächenempfindlichkeit / Druckmarken
Manche Materialien vertragen kleine Kontaktspuren. Empfindliche Bahnmaterialien hingegen nicht. Dünnfolien, beschichtete Folien, Trennfolien, flexible Verpackungsmaterialien, Batterieseparatorfolien, Folien, beschichtetes Papier, glänzende Substrate und bedruckte Bahnen zeigen oft schon kleinste Walzenunterschiede sehr schnell.
Druckstellen können sich als matte Streifen, helle Linien, flache Eindrücke, wiederkehrende Flecken, Glanzveränderungen, Faltenbildung nahe der Walzenspalte oder lokale Verklebungen nach dem Kontakt zeigen. Die Walze kann sich noch normal drehen, aber die Produktoberfläche weist bereits auf einen fehlerhaften Kontakt hin.
Das Markierungsmuster ist wichtig. Regelmäßige, sich wiederholende Markierungen deuten oft auf den Walzenumfang, lokale Oberflächenbeschädigungen, Rundlauffehler oder harte Stellen hin. Ein quer verlaufender Streifen weist in der Regel auf Druckverteilung, Balligkeit, Parallelität oder die Walzenspaltbildung hin. Eine Markierung, die sich nach dem Erhitzen verschlimmert, deutet oft auf eine Erweichung der Walzenabdeckung, Wärmestau, Kompressionsänderungen oder eine Oberflächenbeschaffenheit hin. Eine einseitige Markierung weist oft auf Ausrichtung, ungleichmäßige Belastung, Wellenzustand, Lagerzustand oder Druckungleichgewicht hin.
Für Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt, Die Oberflächenbeschaffenheit kann wichtiger sein als die grundlegende Bewegung. Die Walze kann die Bahn zwar weiterhin führen oder andrücken, hinterlässt sie jedoch Spuren auf der Folie, ist die Arbeitsrichtung für diese Position ungeeignet.
Alte Fotos von Farbwalzen sind hier sehr hilfreich. Ein glänzender Druckstreifen, eine ungleichmäßige Abnutzungslinie, eine klebrige Kante, eine verhärtete Stelle, eine rissige Oberfläche oder wiederholte lokale Defekte auf der Walzenoberfläche können zeigen, wo Hitze, Druck oder Medienkontakt konzentriert sind.
Freisetzungs- und Haftverhalten
Durch Hitze wird das Anhaften oft deutlicher sichtbar. Klebstoff, Beschichtungsflüssigkeit, Tinte, Weichmacher, Heißfolie, Trennfolie, Reinigungsflüssigkeit und Rückstände von Oberflächenbehandlungen können das Verhalten der Walzenoberfläche während der Produktion verändern.
Eine auf optimale Materialablösung ausgelegte Walze sollte ein sauberes Ablösen des Produkts ermöglichen. Die Oberfläche muss jedoch den Anforderungen des jeweiligen Anwendungsbereichs entsprechen. Ist sie zu glatt, kann das Material verrutschen. Ist die Struktur zu grob, können sich Klebstoff, Staub oder Beschichtungsreste ansammeln. Passt die Deckschicht nicht zum Material, kann die Oberfläche aufquellen, weich werden, klebrig werden, reißen oder ihre ursprüngliche Oberflächenbeschaffenheit verlieren.
In Walzen für flexible Verpackungen, Ablösung, Druck, Hitze und Bahnführung treten oft gemeinsam auf. Eine Laminier- oder Kontaktwalze muss ein Anhaften vermeiden und gleichzeitig ausreichend Kontakt für den Bahntransport, das Pressen oder die Unterstützung gewährleisten. Eine Oberfläche, die sich scheinbar leicht ablösen lässt, ist nicht immer die beste für die Anlage.
Typische Anzeichen sind Klebstoffablagerungen auf einer Seite der Walze, Rückstände in der feinen Oberflächenstruktur, Filmschleppen in der Nähe eines erhitzten Kontaktpunkts, eine glänzende oder klebrige Walzenoberfläche nach dem Betrieb, Rutschen nach der Reinigung, Ablösen des Produkts von der Walze oder Risse und weiche Stellen auf der alten Abdeckung.
Wenn Anhaften und Hitzeentwicklung gleichzeitig auftreten, sollten Oberflächenbeschaffenheit, Reinigungsmethode, Kontaktmedium und Anpressdruck überprüft werden. Eine alleinige Änderung der Schleifrichtung kann das Problem möglicherweise nicht beheben, wenn die Walze überlastet, falsch ausgerichtet, verschmutzt oder an einer ungeeigneten Oberfläche angeschliffen ist.
Silikon vs. FKM als Richtung, keine feste Antwort
Silikon und FKM sind beides gängige Materialien für Wärmeleitungen, werden aber für unterschiedliche Betriebsbedingungen verwendet.
Silikonbeschichtungen werden üblicherweise dann geprüft, wenn es vor allem um trockene Hitze, Trenneigenschaften, geringe Abriebfestigkeit, Oberflächenschutz und den Kontakt mit empfindlichen Produkten geht. Dies ist häufig bei Heißfolienkontakt, Heißsiegelung, Trennflächen, Druckkontakt und Stellen der Fall, an denen das Produkt die Walze sauber verlassen muss.
FKM-Gummiwalzen Sie sind besonders relevant, wenn Hitze zusammen mit Öl, Lösungsmitteln, Chemikalien, aggressiven Beschichtungsmedien oder einer Walzenoberfläche auftritt, die sich nach dem Medienkontakt ständig verändert. In diesem Fall muss die Abdeckung sowohl der Temperatur als auch dem Kontakt mit den Medien während der Produktion standhalten.
Es gibt auch Fälle, in denen weder Silikon noch FKM die optimale Laufrichtung darstellen. Bei starker Abriebbelastung, wiederholter Reibung, hoher Belastung oder starkem Druck kann eine verschleißfeste oder grifforientierte Laufrichtung besser geeignet sein. Ist das Produkt sehr empfindlich gegenüber Druckstellen, spielen Oberflächenbeschaffenheit und Walzengenauigkeit eine ebenso wichtige Rolle wie die Laufrichtung der Mischung.
In Standardfällen lässt sich die Ausgangsrichtung oft anhand der Walzenposition, der Temperatur, des Kontaktmediums, der Härte und der Anforderungen an die Produktoberfläche bestimmen. Bei anspruchsvolleren Anwendungen prüft Wolorin zusätzlich die Haftung, die Bezugsdicke, das Kompressionsverhalten, die Oberflächengüte, den Rundlauf, die Balligkeit und das Verschleißmuster der alten Walze.
Zwei Walzen können entweder beide aus Silikon oder beide aus FKM bestehen, verhalten sich aber auf derselben Produktionslinie unterschiedlich. Die Richtung der Beschichtung, die Haftung, die Aushärtung und die Prozesskontrolle, das Schleifen, die Oberflächenbeschaffenheit und die tatsächliche Belastung beeinflussen das Endergebnis.
Welche Betriebsdetails sollen gesendet werden?
Für Wärme-/Druckkontakt genügen klare Grundinformationen. Ein vollständiger technischer Bericht ist nicht erforderlich.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, senden Sie uns diese bitte direkt zu. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung fortfahren.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit dem Walzendurchmesser, der Ballenlänge, Fotos der Welle, der Bezugsdicke, der aktuellen Härte (falls bekannt), der Walzenposition, dem Produkttyp und Fotos der alten Walze.
Bei Kontakt mit Wärme und Druck geben Sie bitte zusätzlich die tatsächliche Walzenoberflächentemperatur während des Betriebs, die Kontaktzeit, den Anpressdruck bzw. die Belastung (falls bekannt), den Drehzahlbereich, das Kontaktmedium und die am Produkt festgestellte Problembeschreibung an. Tritt das Problem erst nach dem Aufwärmen der Anlage auf, geben Sie bitte die verbleibende Zeit an. Funktioniert die Walze bei niedriger Drehzahl, versagt sie jedoch bei höherer Drehzahl, geben Sie dies bitte ebenfalls an.
Fotos sind hilfreich, wenn sie die gesamte Walze, beide Wellenenden, den Zustand der Oberfläche aus der Nähe, Produktspuren, Klebstoffablagerungen, Klebestellen, Risse, Aufquellen, Aushärtungen, Erweichungen, glänzende Streifen oder ungleichmäßigen Verschleiß zeigen.
Tabelle zur Überprüfung von Wärme- und Druckkontakten
| Was Sie auf der Linie sehen | Worauf es üblicherweise hinweist | Was ist an der Walze zu überprüfen? |
|---|
| Funktioniert beim Start, hinterlässt Spuren nach dem Erhitzen | Wärmeerweichung, Kompressionsänderung, Oberflächenänderung nach dem Betrieb | Tatsächliche Walzenoberflächentemperatur, Härte nach dem Lauf, Bezugsdicke, Oberflächengüte |
| Matter Streifen oder helle Linie auf lichtempfindlichem Film | Druckkonzentration, Oberflächenrauheit, Glanzübertragung, ungleichmäßiger Spalt | Druckausgleich, Balligkeitsform, Rundlauf, Schleifen, Oberflächenreinheit |
| Klebstoffablagerungen in der Nähe des erhitzten Kontakts | Schlechte Ablösung, Oberflächenstruktur sammelt Rückstände an, Medieninkompatibilität | Oberflächenbeschaffenheit, Reinigungsmethode, Kontaktmedium, Silikon-/FKM-Richtung |
| Eine Seite weist mehr Spuren auf als die andere. | Ungleichmäßige Belastung, Ausrichtungsproblem, Wellen- oder Lagerzustand | Parallelität, Lagersitz, Druckeinstellung, Rollenendzustand |
| Blasenbildung oder schwache Haftung nach der Laminierung | Geringer oder instabiler Kontakt zwischen den Walzen, Druckschwankungen, unzureichende Oberflächenunterstützung | Anpressdruck, Deckschichthärte, Walzengenauigkeit, Bahnspannung im Bereich des Anpressdrucks |
| Das Produkt bleibt an der Walze kleben oder wird daran entlanggezogen. | Schlechte Ablösung, klebrige Oberfläche, Hitze-/Medienoberflächenänderung | Trennverhaltenrichtung, Oberflächenbeschaffenheit, Temperatur nach dem Betrieb, Beschädigung der alten Abdeckung |
| Die alte Walze zeigt einen glänzenden Druckstreifen | Wiederholter belasteter Kontakt, Wärme- und Druckkonzentration | Kontaktzone, Druckeinstellung, Härteänderung, lokales Verschleißmuster |
Verwandte Seiten
- Festsilikonwalzen (HCR) — Hinweise zu Wärme, Freisetzung, Oberflächenschutz und empfindlichen Kontaktstellen.
- FKM-Gummiwalzen — Bei Kontakt mit Hitze in Verbindung mit Öl, Lösungsmitteln, Chemikalien oder komplexen Medien.
- Andruckwalzen — Für kontrollierten Anpressdruck, Kompression, Druckmarken und Oberflächenkontakt.
- Walzen für Beschichtungs- und Kaschieranlagen — Für Kontaktpunkte beim Erhitzen von Beschichtungen, Trocknen, Kleben, Trennen und Laminieren.
- Walzen für flexible Verpackungen — Für Folien, bedruckte Bahnen, Laminierung, Druckkontakt, Trennverfahren und Oberflächenschutz.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit alten Walzenfotos, der Walzenposition, dem Produkttyp, dem Kontaktmedium, der tatsächlichen Betriebstemperatur und dem aktuell in der Produktionslinie auftretenden Problem beginnen.