
Isı ve Basınç Teması İçin Kauçuk Merdaneler Nasıl Seçilir?
Isı ve basınç yakınında kullanılan bir kauçuk merdane, hat çalışmaya başladıktan sonra da dengeli kalmalıdır. Soğuk sertlik, yüzey hissi veya basit bir yedek eşleştirmesi her pozisyon için yeterli değildir.
Isıtmalı temas hatlarında (nip), laminasyon bölümlerinde, temas sonrası kurutma alanlarında, sıcak film yönlendirme noktalarında, kaplama hatlarında ve basınç teması pozisyonlarında merdane kaplaması; sıcaklıktan, yükten, temas süresinden, yüzey kalitesinden ve neye temas ettiğinden etkilenir. Bir merdane montaj öncesinde normal görünebilir, ardından hat ısındıktan sonra üründe iz bırakmaya, yapıştırıcı toplamaya, kaymaya, yapışmaya, yumuşamaya, parlamaya veya düzensiz şekilde sıkışmaya başlayabilir.
İlk kontroller pratiktir: gerçek merdane yüzey sıcaklığı, temas süresi, temas hattı (nip) basıncı, ürün yüzeyi hassasiyeti, ayrılma (bırakma) davranışı ve eski merdanenin durumu. Sıradan yedek merdaneler için bu detaylar genellikle net bir başlangıç yönü verir. Zorlu ısı ve basınç teması için bileşim yönü, bağlanma, kaplama kalınlığı, sertlik, yüzey kalitesi ve merdane hassasiyetinin daha dikkatli eşleştirilmesi gerekir.
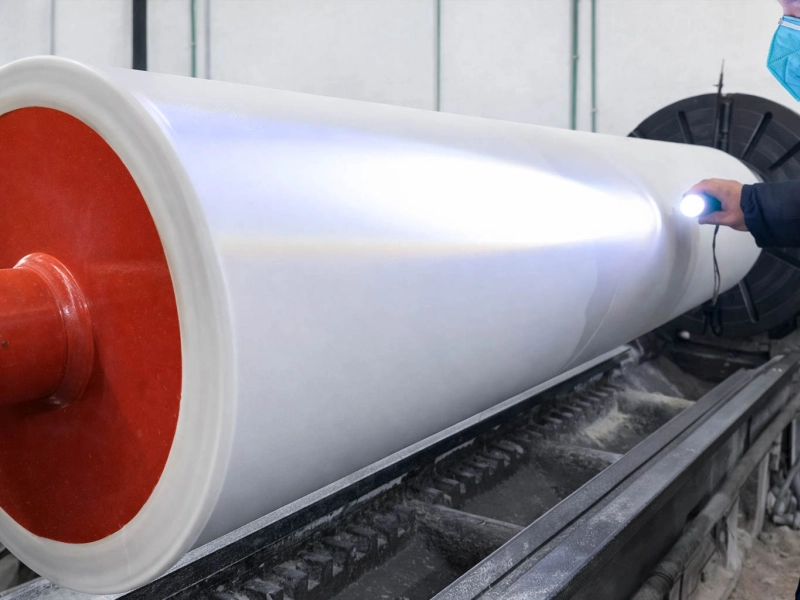
Sıcaklık ve temas süresi
Önemli olan sıcaklık, üretim sırasında merdane yüzeyindeki sıcaklıktır. Bu değer; ısıtıcı ayarından, fırın sıcaklığından, metal merdane sıcaklığından veya makine panelinde gösterilen sıcaklıktan farklı olabilir.
Isı yakınında kısa süreli temas ile ısı yakınında uzun süreli yüklü temas farklı çalışma koşullarıdır. Kısa süreli temas sorunları genellikle yüzey izleri, ayrılma (bırakma) değişimi veya hafif yapışma yoluyla gösterir. Daha uzun süreli ısıtmalı temas ise sıkışma, bağlanma, geri toplama (recovery) ve yüzey dengesi üzerine daha fazla yük bindirir.
Yaygın bir durum, merdanenin başlangıçta iyi çalışmasıdır. Hat ısındıktan sonra yüzey parlak, yapışkan, beklenenden daha yumuşak hale gelmeye veya üründe daha kolay iz bırakmaya başlar. Bu durumda soğuk haldeki sertlik hikayenin yalnızca bir kısmını anlatır. Çalışma sıcaklığı, temas süresi ve çalışma sonrasındaki yüzey değişimi daha faydalıdır.
Kuru ısı, ayrılma (bırakma) ve hassas ürün teması için Katı Silikon Merdaneler genellikle kontrol edilecek yönlerden biridir. Merdane aynı zamanda yapıştırıcı, kaplama sıvısı, temizleme solventi, yağ, mürekkep veya diğer ortamlara temas ediyorsa, yönün daha yakından incelenmesi gerekir.
Faydalı detaylar arasında çalışma sonrasındaki gerçek merdane yüzey sıcaklığı, temas öncesindeki ürün sıcaklığı, merdanenin kurutmadan önce mi yoksa sonra mı temas ettiği, temas süresi ve sorunun hemen mi yoksa yalnızca merdane ısındıktan sonra mı ortaya çıktığı yer alır.
Basınç ve temas hattı (nip) koşulu
Basınç teması, birçok merdane sorununun görünür hale geldiği yerdir. Bir temas hattındaki (nip) merdane yalnızca şeridi (web) desteklemekle kalmaz. Besleme yapıyor, bastırıyor, birleştiriyor, gerginliği izole ediyor, havayı uzaklaştırıyor veya iki yüzey arasında kontrollü bir temas çizgisi oluşturuyor olabilir.
Çok fazla basınç; basınç izleri bırakabilir, filmi esnetebilir, ısı birikimini artırabilir, kaplamayı aşırı yükleyebilir veya küçük hizalama sorunlarının ürün üzerinde görünmesine neden olabilir. Çok az basınç ise kaymaya, zayıf bağlanmaya, kabarcıklara, zayıf transfere, dengesiz harekete veya düzensiz sarıma neden olabilir.
Basınç Merdaneleri için sertlik tek başına yönü belirleyemez. Daha sert bir kaplama deformasyonu azaltabilir ancak izleri daha keskin hale getirebilir. Daha yumuşak bir kaplama temas alanını artırabilir ancak ısı ve yük altında aşırı sıkışabilir. Merdane eşit şekilde sıkışmalı, temastan sonra kendini toplamalı ve çalışma genişliği boyunca dengeli bir temas hattı (nip) korumalıdır.
İzin merkezde mi, kenarda mı, bir tarafta mı yoksa tekrarlayan bir mesafede mi ortaya çıktığını kontrol edin. Bir merkez bandı, kenar izi, tek taraflı iz ve çevre boyunca tekrarlayan iz farklı kontrollere işaret eder: basınç dengesi, bombe, paralellik, salgı, rulman durumu, taşlama kalitesi veya bölgesel kaplama hasarı.
Kaplama ve Laminasyon Hattı Merdaneleri içinde ısı ve basınç genellikle birlikte çalışır. Bir basınç merdanesinin bir yapıştırıcı katmanını bastırması, film yüzeyini koruması, kabarcıkları azaltması, temiz bir şekilde ayrılması (bırakması) ve şerit boyunca dengeli teması koruması gerekebilir. Merdane çalışma sırasında bu noktaları koruyamazsa, bitmiş malzeme bunu gösterecektir.
Yüzey hassasiyeti / basınç izleri
Bazı malzemeler küçük temas izlerini kabul edebilir. Hassas şerit malzemeleri ise edemez. İnce film, kaplamalı film, ayırma (release) filmi, esnek ambalaj malzemesi, pil separatör filmi, folyo, kaplamalı kağıt, parlak alt tabakalar ve baskılı şeritler küçük merdane farklarını genellikle çok hızlı gösterir.
Bir basınç izi; mat bir bant, parlak bir çizgi, sığ bir baskı izi, tekrarlayan bir nokta, parlaklık değişimi, temas hattı (nip) yakınında başlayan kırışıklık veya temastan sonra bölgesel yapışma olarak görünebilir. Merdane normal dönmeye devam edebilir, ancak ürün yüzeyi temasın doğru olmadığını zaten göstermektedir.
İz düzeni önemlidir. Düzenli tekrarlayan bir iz genellikle merdane çevresine, bölgesel yüzey hasarına, salgıya veya sert bir noktaya işaret eder. Genişlik boyunca uzanan bir bant genellikle basınç dağılımına, bombeye, paralelliğe veya temas hattı (nip) ayarına işaret eder. Isınmadan sonra kötüleşen bir iz genellikle kaplama yumuşamasına, ısı birikimine, sıkışma değişimine veya yüzey kalitesine işaret eder. Tek taraflı bir iz ise genellikle hizalamaya, düzensiz yüke, mil durumuna, rulman durumuna veya basınç dengesine işaret eder.
Film İşleme Merdaneleri için yüzey durumu temel hareketten daha önemli olabilir. Merdane şeridi hala yönlendiriyor veya bastırıyor olabilir, ancak film üzerinde iz bırakıyorsa çalışma yönü o pozisyon için uygun değildir.
Eski merdane fotoğrafları burada çok yardımcı olur. Parlak bir basınç bandı, düzensiz aşınma çizgisi, yapışkan kenar, sertleşmiş alan, çatlamış yüzey veya kaplama üzerindeki tekrarlayan bölgesel kusur; ısının, basıncın veya ortam temasının nerede yoğunlaştığını gösterebilir.
Ayrılma (bırakma) ve yapışma davranışı
Isı genellikle yapışmayı daha belirgin hale getirir. Yapıştırıcı, kaplama sıvısı, mürekkep, plastikleştirici, sıcak film, ayırma astarı (release liner), temizleme sıvısı ve yüzey işlemi kalıntılarının tümü merdane yüzeyinin üretim sırasında nasıl davrandığını değiştirebilir.
Ayrılma (bırakma) odaklı bir merdane, ürünün temiz bir şekilde ayrılmasına izin vermelidir. Ancak yüzeyin yine de işe uyması gerekir. Çok pürüzsüzse şerit kayabilir. Doku çok açıksa yapıştırıcı, toz veya kaplama kalıntısı toplanabilir. Kaplama ortama uymuyorsa yüzey şişebilir, yumuşayabilir, yapışkan hale gelebilir, çatlayabilir veya orijinal yüzey kalitesini kaybedebilir.
Esnek Ambalaj Merdaneleri içinde ayrılma (bırakma), basınç, ısı ve şerit yönlendirme genellikle bir arada görülür. Bir laminasyon veya temas merdanesinin, şeridi beslemek, bastırmak veya desteklemek için yeterli teması korurken yapışmayı önlemesi gerekebilir. Ayrılması kolay görünen bir yüzey, hat için her zaman en iyi yüzey değildir.
Tipik belirtiler arasında merdanenin bir tarafında yapıştırıcı birikimi, ince yüzey dokusunda kalıntı, ısıtmalı bir temas noktası yakınında film sürüklenmesi, çalışma sonrasında parlak veya yapışkan bir merdane yüzeyi, temizlik sonrasında kayma, ürünün merdaneden kalkması veya eski kaplama üzerinde çatlaklar ve yumuşak noktalar yer alır.
Yapışma ve ısı birlikte ortaya çıktığında; yüzey kalitesini, temizleme yöntemini, temas ortamını ve basınç koşulunu birlikte kontrol edin. Merdane aynı zamanda aşırı yüklenmişse, yanlış hizalanmışsa, kirlenmişse veya uygun olmayan bir yüzeye taşlanmışsa yalnızca bileşim yönünü değiştirmek sorunu çözmeyebilir.
Sabit bir yanıt olarak değil, yön olarak Silikon ve FKM karşılaştırması
Silikon ve FKM, ısı çevresinde yaygın olan iki yöndür ancak farklı çalışma koşulları için kullanılırlar.
Silikon genellikle ana odak noktaları kuru ısı, ayrılma (bırakma), düşük iz bırakma, yüzey koruması ve hassas ürün teması olduğunda kontrol edilir. Sıcak film teması, ısıl yapıştırma, ayırma yüzeyleri, basınç teması ve ürünün merdaneden temiz bir şekilde ayrılması gereken pozisyonlar çevresinde yaygındır.
FKM Kauçuk Merdaneler ise ısı; yağ, solvent, kimyasal temas, agresif kaplama ortamları veya ortam maruziyetinden sonra sürekli değişen bir merdane yüzeyi ile birlikte ortaya çıktığında daha uygundur. Bu durumda kaplamanın gerçek üretim sırasında hem sıcaklığı hem de temas ortamını yönetmesi gerekir.
Ne silikonun ne de FKM’nin ilk yön olmadığı durumlar da vardır. Ana sorun ağır aşınma, tekrarlayan sürtünme, yüksek yük veya basınç altında kavramaysa, aşınmaya dayanıklı veya çekiş odaklı bir yön daha uygun olabilir. Ürün basınç izlerine karşı çok hassassa, yüzey kalitesi ve merdane hassasiyeti bileşim yönü kadar önemli olabilir.
Standart vakalar için başlangıç yönü genellikle merdane pozisyonu, sıcaklık, temas ortamı, sertlik ve ürün yüzeyi gereksiniminden doğrulanabilir. Daha yüksek beklentili pozisyonlar için Wolorin ayrıca bağlanmayı, kaplama kalınlığını, sıkışma davranışını, yüzey kalitesini, salgıyı, bombeyi ve eski merdane hasar modelini de kontrol edecektir.
İki merdanenin her ikisi de silikon veya her ikisi de FKM olabilir, ancak aynı hatta farklı performans gösterebilir. Bileşim yönü, bağlanma, kürleme ve işleme kontrolü, taşlama, yüzey kalitesi ve gerçek yük koşulunun tümü nihai sonucu etkiler.
Hangi çalışma detaylarını göndermelisiniz?
Isıtmalı basınç teması için net temel bilgiler başlamak için yeterlidir. Kusursuz bir teknik rapor gerekli değildir.
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan gönderin. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz eksiksiz değilse; merdane çapı, yüzey uzunluğu, mil fotoğrafları, kaplama kalınlığı, biliniyorsa mevcut sertlik, merdane pozisyonu, ürün tipi ve eski merdane fotoğrafları ile başlayın.
Isı ve basınç teması için ayrıca çalışma sırasındaki gerçek merdane yüzey sıcaklığını, temas süresini, biliniyorsa temas hattı (nip) basıncını veya yükü, hız aralığını, temas ortamını ve ürün üzerinde görülen sorunu gönderin. Sorun yalnızca hat ısındıktan sonra ortaya çıkıyorsa bunun ne kadar sürdüğünü belirtin. Merdane düşük hızda çalışıyor ancak daha yüksek hızda sorun çıkarıyorsa bunu da belirtin.
Fotoğraflar; tüm merdaneyi, her iki mil ucunu, yakın çekim yüzey durumunu, ürün izlerini, yapıştırıcı birikimini, yapışma alanını, çatlakları, şişmeyi, sertleşmeyi, yumuşamayı, parlak bantları veya düzensiz aşınmayı gösterdiğinde faydalıdır.
Isı ve Basınç Teması İnceleme Tablosu
| Hatta gördüğünüz durum | Genellikle işaret ettiği nokta | Merdanede kontrol edilecek nokta |
|---|
| Başlangıçta çalışıyor, ısındıktan sonra iz bırakıyor | Isıyla yumuşama, sıkışma değişimi, çalışma sonrasında yüzey değişimi | Gerçek merdane yüzey sıcaklığı, çalışma sonrası sertlik, kaplama kalınlığı, yüzey kalitesi |
| Hassas film üzerinde mat bant veya parlak çizgi | Basınç yoğunlaşması, yüzey pürüzlülüğü, parlaklık transferi, düzensiz temas hattı (nip) | Basınç dengesi, bombe, salgı, taşlama, yüzey temizliği |
| Isıtmalı temas yakınında yapıştırıcı birikimi | Zayıf ayrılma (bırakma), kalıntı toplayan yüzey dokusu, ortam uyumsuzluğu | Yüzey kalitesi, temizleme yöntemi, temas ortamı, silikon / FKM yönü |
| Bir taraf diğerinden daha fazla iz bırakıyor | Düzensiz yük, hizalama sorunu, mil veya rulman durumu | Paralellik, rulman yatağı, basınç ayarı, merdane ucu durumu |
| Laminasyon sonrasında kabarcıklar veya zayıf bağlanma | Düşük veya dengesiz temas hattı (nip) teması, basınç değişimi, zayıf yüzey desteği | Temas hattı (nip) basıncı, kaplama sertliği, merdane hassasiyeti, temas hattı yakınındaki şerit gerginliği |
| Ürün merdaneye yapışıyor veya sürükleniyor | Zayıf ayrılma (bırakma), yapışkan kaplama, ısı / ortam kaynaklı yüzey değişimi | Ayrılma yönü, yüzey durumu, çalışma sonrası sıcaklık, eski kaplama hasarı |
| Eski merdane parlak basınç bandı gösteriyor | Tekrarlayan yüklü temas, ısı ve basınç yoğunlaşması | Temas bölgesi, basınç ayarı, sertlik değişimi, bölgesel aşınma düzeni |
İlgili Sayfalar
- Katı Silikon Merdaneler — Isı, ayrılma (bırakma), yüzey koruması ve hassas temas yönleri için.
- FKM Kauçuk Merdaneler — Yağ, solvent, kimyasal veya karmaşık ortam temasıyla birleşen ısı için.
- Basınç Merdaneleri — Kontrollü temas hattı (nip) basıncı, sıkışma, basınç izleri ve yüzey teması için.
- Kaplama ve Laminasyon Hattı Merdaneleri — Isıtmalı kaplama, kurutma, yapıştırıcı, ayrılma (bırakma) ve laminasyon temas noktaları için.
- Esnek Ambalaj Merdaneleri — Film, baskılı şerit, laminasyon, basınç teması, ayrılma (bırakma) ve yüzey koruması için.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa, bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz eksiksiz değilse; eski merdane fotoğrafları, merdane pozisyonu, ürün tipi, temas ortamı, gerçek çalışma sıcaklığı ve hatta görülen mevcut sorun ile yine de başlayabilirsiniz.