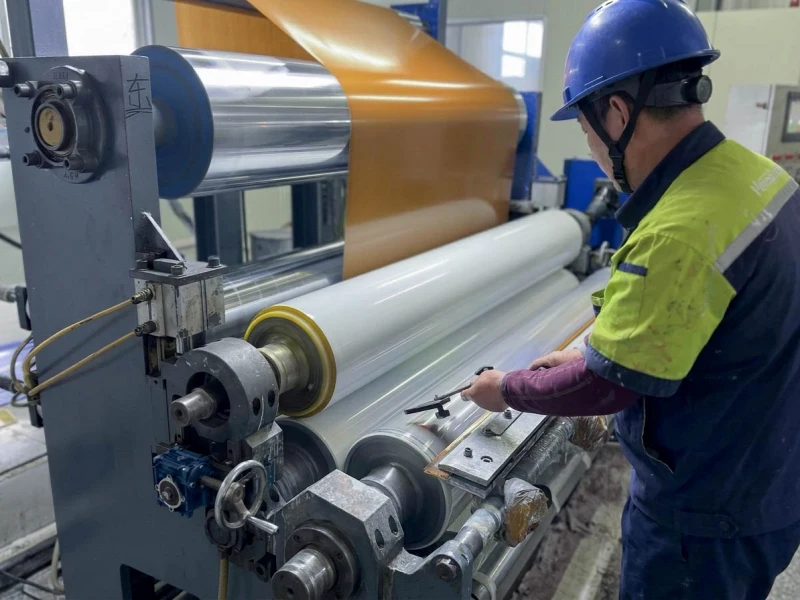
In Beschichtungs- oder Laminieranlagen zeigen sich Fehler meist auf sehr praktische Weise: Klebstoff sammelt sich an einer Walze an, es bildet sich immer wieder eine Linie auf der beschichteten Oberfläche, nach dem Laminiervorgang ist eine Markierung sichtbar oder die Bahn wirft nach dem Trocknen Falten. Diese Probleme treten häufig bei flexiblen Verpackungsfolien, Etikettenmaterialien, Trennfolien, Klebefolien, beschichtetem Papier und industriellen Laminatbahnen auf.
Die erste Überprüfung markiert den Ausgangspunkt des Problems. Tritt es nach dem Beschichten auf, untersuchen Sie den Beschichtungs- und Dosierbereich. Wird es nach dem Trocknen deutlicher, prüfen Sie Hitze, Lösungsmittel, Schrumpfung und Oberflächenkontakt. Beginnt es nach dem Kontakt mit einem Walzenkontakt, einer Führung, einem Übergabepunkt oder einer Wickelstelle, sollten Walzenoberfläche, Anpressdruck, Ausrichtung, Härte und Kompositrichtung weiter oben auf der Checkliste stehen.
Klebstoffablagerung auf Walzenoberflächen
Klebstoffablagerungen werden üblicherweise bemerkt, wenn die Walzenoberfläche Klebstoff aufnimmt, die Walzenkante verschmutzt ist oder der Materialtransport ungleichmäßig verläuft. Vor dem Walzenwechsel sollten Sie prüfen, ob sich die Klebstoffmenge, die Trocknungsbedingungen, die Bandgeschwindigkeit, die Temperatur oder die Reinigungsmethode geändert haben. Solche Änderungen können dazu führen, dass eine Walze als Problemursache erscheint, obwohl sich die Prozessbedingungen ursprünglich geändert haben.
Die Walze rückt stärker in den Verdacht, wenn sich Ablagerungen immer an derselben Stelle bilden, der Walzenoberfläche folgen, kurz nach der Reinigung wieder auftreten oder sich mit steigender Temperatur der Anlage verschlimmern. Prüfen Sie auf alte Klebstoffreste, Kratzer, raue Stellen, polierte Bereiche, Verunreinigungen an den Kanten und Veränderungen der Härte. Übertragungswalzen, Die Oberfläche muss Beschichtungen oder Klebstoffe sauber aufnehmen und wieder abgeben. Dosierwalzen, Geringfügige Oberflächenveränderungen können die Beschichtungsmenge beeinflussen und zu wiederholten Ablagerungen führen.
Beschichtungsspuren oder Übertragungslinien
Beschichtungsspuren oder Übertragungslinien erscheinen oft als dünne Linie, wiederholter Streifen oder ein leicht unterschiedlicher Glanzstreifen auf der Oberfläche. Manche dieser Linien entstehen durch Beschichtungsfluss, Partikel, Viskositätsänderungen oder ungleichmäßige Dosierung. Entscheidend ist, die Stelle zu finden, an der die Linie zuerst auftritt. Eine Linie, die bereits vor dem Trocknen sichtbar ist, deutet in der Regel auf Beschichtungs-, Dosierungs- oder Übertragungsfehler hin. Eine Linie, die nach dem Trocknen deutlicher wird, kann durch Hitze, Schrumpfung oder Oberflächenkontakt nach Veränderungen des Beschichtungsfilms verursacht worden sein.
Die Walzenseite gewinnt an Bedeutung, wenn sich die Linie in einem Abstand von etwa einem Walzenumfang wiederholt, nach demselben Kontaktpunkt auftritt oder sich nach Druck- oder Geschwindigkeitsanpassungen verändert. In diesem Fall sollten Sie die Walzenoberfläche auf Beschädigungen, lokale Verunreinigungen, Rundlauffehler, exzentrischen Verschleiß und eine für die Beschichtung zu raue oder zu glatte Oberfläche prüfen.
Wann sollte die Walze auf der Checkliste weiter oben platziert werden?
Ein Beschichtungs- oder Laminierfehler muss nicht zwangsläufig an der Walze entstehen, um walzenbedingt zu sein. Tritt der Fehler nach einem Kontaktpunkt auf, wiederholt er sich in einem festen Abstand, verändert er sich mit dem Walzendruck, verschlimmert er sich bei Erwärmung der Walze oder tritt er kurz nach der Reinigung wieder auf, sollte die Walze auf der Prüfliste weiter oben berücksichtigt werden. In diesen Fällen sind neben der Bestimmung des Gummimaterials auch Oberflächenbeschaffenheit, Härteänderung, Rundlauf, Druckgleichgewicht, Verunreinigungen, Ablöseverhalten und die Übereinstimmung der Materialrichtung mit Klebstoff, Lösungsmittel, Temperatur und Bahnoberfläche sinnvoll.
Druckstellen nach dem Laminieren
Anpressspuren nach dem Laminieren zeigen sich üblicherweise als Druckstreifen, wiederholte Abdrücke, Glanzveränderungen oder lokale Dichteunterschiede. Das Problem wird oft erst bemerkt, nachdem die Bahn den Laminierspalt durchlaufen hat. Dünne Folien, beschichtete Oberflächen und weiche Laminatstrukturen weisen diese Spuren schneller auf, da sie ungleichmäßigen Druck weniger gut tolerieren.
Beginnen Sie mit dem Falzbereich. Prüfen Sie, ob die Markierung über die gesamte Breite verläuft, auf einer Seite bleibt, in der Nähe des Randes auftritt oder sich mit einem festen Abstand wiederholt. Andruckwalzen, Härte, Oberflächenbeschaffenheit, Rundlauf, Lagerzustand, Walzenparallelität und Lastverteilung spielen eine Rolle. Tritt die Markierung erst nach dem Wechsel zu einer dünneren Folie, einem weicheren Laminat oder einer anderen Klebstoffschicht auf, passen die ursprüngliche Walzenpressung und die Walzenoberfläche möglicherweise nicht mehr zum Material.
Klebrigkeit oder schlechte Ablösung
Kleben oder ungleichmäßiges Ablösen treten häufig auf, wenn die Bahn zögert, sich ungleichmäßig ablöst, beim Ablösen Geräusche macht oder Klebstoffreste auf der Kontaktfläche hinterlässt. Bei Beschichtungen und Laminierungen können die Ursachen in der Klebrigkeit des Klebstoffs, unvollständiger Trocknung, hoher Oberflächentemperatur, Wickeldruck oder Verunreinigungen liegen. Das Problem verschärft sich, wenn die Bahn wiederholt unter Hitze oder Druck dieselbe Walze berührt.
Die Walze sollte genau geprüft werden, wenn das Verkleben immer am selben Kontaktpunkt beginnt, sich mit zunehmender Erwärmung der Walze verschlimmert oder ein sich wiederholendes Klebemuster auf der Oberfläche hinterlässt. Achten Sie auf alte Klebstoffreste, Oberflächenaufwölbungen, Kratzer, raue Stellen, polierte Bereiche und Reinigungsspuren. Bei Hitze, klebrigem Klebstoff, Ablöseproblemen oder Kontakt mit empfindlichen Oberflächen, Festsilikonwalzen (HCR) Eine Überprüfung lohnt sich oft. Die endgültige Richtung hängt jedoch weiterhin von Temperatur, Medienkontakt, Druck und der Art und Weise ab, wie sich das Material von der Walze löst.
durch Lösungsmittel bedingte Quellung oder Erweichung
Durch Lösungsmittel verursachte Quellungen oder Erweichungen sind anfangs leicht zu übersehen. Die Walze mag noch brauchbar aussehen, aber die Oberfläche wird klebrig, der Durchmesser vergrößert sich, die Härte nimmt ab, der Widerstand steigt oder die Kante beginnt aufzuquellen. Manche Walzen lassen sich nach dem Stillstand gut reinigen, werden aber nach einer gewissen Laufzeit wieder klebrig. Das bedeutet in der Regel, dass nicht nur die sichtbare Oberfläche, sondern auch die Kontaktmedien und die Reinigungsflüssigkeit überprüft werden müssen.
Für den allgemeinen Kontakt mit Öl, Tinte und Klebstoffen ist ein ausgereiftes NBR-/Nitrilkautschukwalzen Die Richtung der Reaktion ist oft der erste zu überprüfende Punkt. Stärkere Lösungsmittelbelastung, Hitze oder wiederholter Kontakt mit Chemikalien können die Überprüfung in Richtung der Reaktion verschieben. FKM-Gummiwalzen oder eine andere Materialrichtung. Die Materialbezeichnung allein genügt nicht. Haftung, Bezugsdicke, Oberflächenschliff, Einwirkzeit des Lösungsmittels, Reinigungsmethode und Walzenposition können das Ergebnis beeinflussen. Wenn die alte Walze mehrfach gequollen ist, sollte die Materialrichtung zusammen mit dem tatsächlichen Medienkontakt überprüft werden.
Faltenbildung nach dem Beschichten, Trocknen oder Laminieren
Falten nach dem Beschichten, Trocknen oder Laminieren treten oft erst auf, nachdem sich das Material bereits verändert hat. Die Beschichtung kann Spannungsunterschiede verursachen, das Trocknen kann zu Schrumpfung führen, Hitze kann das Material erweichen und das Laminieren kann Druck und Lufteinschlüsse verursachen. Eine Falte nach dem Trocknen ist nicht immer dasselbe Problem wie eine Falte an der Laminierstelle; daher ist die Position der ersten Falte entscheidend.
Wenn die Faltenbildung in der Nähe einer Führung, eines Spreizers, eines Andrucks, eines Übergabepunkts oder eines Wickelkontakts beginnt, sollte der Walzenkontakt zusammen mit der Bahnspannung überprüft werden. Achten Sie auf die Walzenausrichtung, den lokalen Widerstand, die Druckverteilung, Oberflächenverunreinigungen und darauf, ob eine Seite der Bahn stärker gespannt wird als die andere. Bei Anlagen mit häufigen Änderungen der Geschwindigkeit, des Walzendurchmessers oder der Bahnspannung, Walzen zur Bahnspannungsregelung gemeinsam betrachtet werden. Die Walzenpressung und der Bahnverlauf sollten überprüft werden. Eine Falte, die immer nach demselben Walzendurchgang auftritt, ist selten ein zufälliger Fehler.
Schnellprüfungen auf häufige Beschichtungs- und Laminierfehler
Einen umfassenderen Überblick über die Walzenpositionen, die beim Beschichten, Klebstoffauftrag, Trocknen, Laminieren, Trennen und Wickeln verwendet werden, finden Sie unter Walzen für Beschichtungs- und Kaschieranlagen.
Fehler an der Produktionslinie festgestellt
Was Sie zuerst überprüfen sollten
Wenn der Walze zu einem stärkeren Verdächtigen wird
Die Faltenbildung beginnt in der Nähe einer Führung, eines Einstichs, eines Übertragungspunkts oder eines Wickelkontakts.
Klebstoffablagerungen
Was Sie zuerst überprüfen sollten: Klebstoffmenge, Trocknungsbedingungen, Geschwindigkeit, Temperatur, Reinigungsmethode
Wenn der Walze zu einem stärkeren Verdächtigen wird: Die Ablagerungen beginnen auf derselben Walze, kehren nach der Reinigung zurück oder folgen der Walzenoberfläche.
Beschichtungsspuren oder Übertragungslinien
Was Sie zuerst überprüfen sollten: Beschichtungsfluss, Partikel, Viskosität, Dosierbedingungen
Wenn der Walze zu einem stärkeren Verdächtigen wird: Die Linie wiederholt sich in der Nähe eines Walzenumfangs oder erscheint nach demselben Kontaktpunkt.
Druckstellen nach dem Laminieren
Was Sie zuerst überprüfen sollten: Anpressdruck, Materialstärke, Klebstoffschicht, eingeschlossene Luft
Wenn der Walze zu einem stärkeren Verdächtigen wird: Markierungsänderungen durch Druck oder Wiederholungen durch Walzenrotation
Klebrigkeit oder schlechte Ablösung
Was Sie zuerst überprüfen sollten: Trocknungsgrad, Klebstoffhaftung, Temperatur, Wickeldruck
Wenn der Walze zu einem stärkeren Verdächtigen wird: Das Festkleben beginnt an derselben Walze oder verschlimmert sich mit zunehmender Erwärmung der Walze.
Schwellung oder Erweichung
Was Sie zuerst überprüfen sollten: Lösungsmittel, Reinigungsflüssigkeit, Tinte, Klebstoff, Beschichtungsmedien
Wenn der Walze zu einem stärkeren Verdächtigen wird: Die Walzenoberfläche wird klebrig, vergrößert sich im Durchmesser, verliert an Härte oder quillt nach dem Gebrauch wieder auf.
Faltenbildung nach dem Trocknen oder Laminieren
Was Sie zuerst überprüfen sollten: Bahnspannung, Trocknungsschrumpfung, Bahnverlauf, Wickeldruck
Wenn der Walze zu einem stärkeren Verdächtigen wird: Die Faltenbildung beginnt in der Nähe einer Führung, eines Einstichs, eines Übertragungspunkts oder eines Wickelkontakts.
Kundenspezifische Walzenfertigung, Rezepturen und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Wenn Sie bereits Zeichnungen, Maße, Muster oder detaillierte Spezifikationen haben, können Sie uns diese direkt zusenden. Wir können Ihnen dann anhand Ihrer Projektinformationen ein individuelles Angebot erstellen oder die Produktion bestätigen.
Sind die Informationen unvollständig, können Sie auch mit alten Walzenfotos, der Walzenposition, dem Produkttyp, dem Kontaktmaterial und der aktuellen Problembeschreibung beginnen. Bei Beschichtungs- und Laminierfehlern sind Fotos des Fehlermusters und der ersten Stelle, an der es auftritt, besonders hilfreich.