Walzen für Leder und Kunstleder

Bei Leder- und Kunstlederanlagen zeigen sich Walzenprobleme häufig zuerst am Oberflächenergebnis. Die Linie läuft möglicherweise weiter, aber die Narbung wird ungleichmäßig, das Muster wird über einen Teil der Breite schwächer, die beschichtete Oberfläche beginnt anzukleben oder beim Transport entstehen Markierungen.

Deshalb dienen diese Walzen nicht nur dazu, Material von einem Abschnitt zum nächsten zu bewegen. In vielen Positionen beeinflussen sie auch die Gleichmäßigkeit der Prägung, das Trennverhalten bei beheiztem Kontakt, den Oberflächenschutz und die Laufstabilität.

Wolorin liefert kundenspezifische Walzen für Naturleder, Kunstleder, beschichtete gewebeverstärkte Materialien, geprägte lederähnliche Oberflächen und dekorative Oberflächenverarbeitung. Typische Positionen sind Prägekontakt, beheizte Bereiche, Beschichtungsunterstützung, Kaschier-Nip, Führungswalzen und nachgelagerte Transportwalzen.

Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.

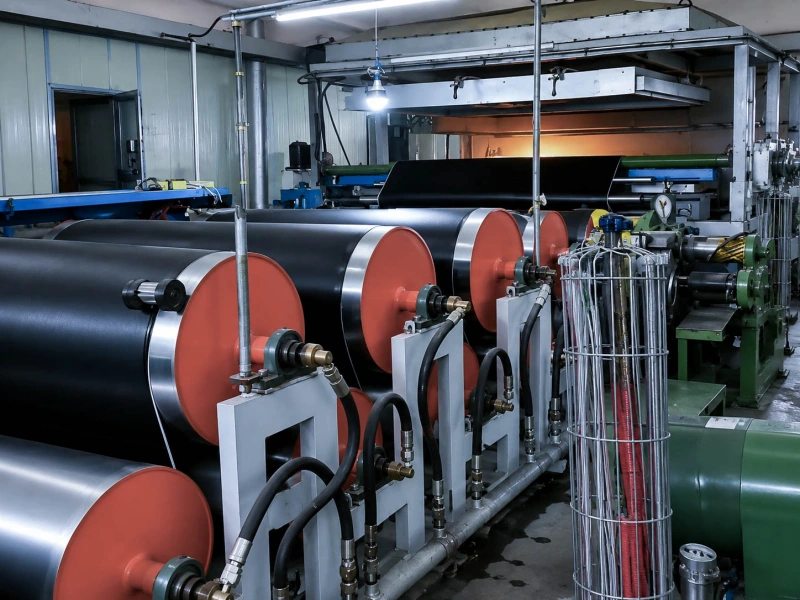
Eine synthetische Lederplatte durchläuft eine industrielle Walzenverarbeitungslinie.

Was in dieser Branche verarbeitet wird

Diese Anwendung umfasst Naturleder, Kunstleder, beschichtete, gewebeverstärkte Materialien und andere lederähnliche Substrate, die eine kontrollierte Nachbildung von Oberflächenbeschaffenheit, Textur, Narbung oder dekorativen Mustern erfordern.

Einige Produktionslinien verarbeiten echtes Leder. Andere verarbeiten PU, PVC oder andere beschichtete Strukturen, um eine lederähnliche Oberfläche, eine geprägte Narbung oder einen dekorativen Oberflächeneffekt zu erzeugen.

Bei manchen Verfahren ist das Prägen der Hauptschritt. Bei anderen Verfahren können zusätzlich Beschichtung, Erhitzen, Laminieren, Musterübertragung und Transport nach der Oberflächenvorbereitung erfolgen. Kunden beurteilen letztendlich in der Regel die sichtbare Oberflächenqualität: Ist das Muster klar erkennbar? Ist die Tiefe über die gesamte Breite gleichmäßig? Lässt sich das Material sauber ablösen? Behält das fertige Material ein einheitliches Erscheinungsbild?.

Wichtige Linienabschnitte und Walzenpositionen

Präge-/Musterübertragungspositionen

Diese Positionen beeinflussen direkt Narbungsschärfe und Mustertiefe. Ungleichmäßiger Kontakt über die Breite kann das Muster lokal zu schwach oder zu stark machen. Bei Wärme können Anhaften und lokale Druckunterschiede das Ergebnis weiter verschlechtern.
Beheizte Kontaktbereiche

Wärme kann Formgebung oder Oberflächenübertragung unterstützen, erhöht aber auch das Risiko von Anhaften, Ablagerungen, Glanzänderung und schlechtem Trennverhalten. Hier ist das Oberflächenverhalten häufig wichtiger als die Härte allein.

Positionen zur Beschichtungsunterstützung

Diese Walzen stützen beschichtete oder stoffkaschierte Materialien vor oder nach der dekorativen Bearbeitung. Sie benötigen in der Regel genügend Haftung für eine stabile Bewegung, aber nicht so viel, dass sie hinterlassen Spuren oder beschädigen die Oberfläche.

Laminier-Walzenspaltpositionen

Beim Laminieren muss der Druck weiterhin gleichmäßig sein, die Oberfläche kann jedoch bereits empfindlich sein. Eine Walze, die für allgemeine Laminierarbeiten geeignet ist, ist für diese Art von Materialaufbau möglicherweise nicht optimal.

Führungsrollen

Die Führungsrollen beeinflussen, wie gleichmäßig das Material in den nächsten Abschnitt eintritt. Bei einer instabilen Führung können später Probleme wie Prägeabweichungen, Materialverlagerungen oder Oberflächenmarkierungen auftreten.

Transportpositionen

Nach dem Beschichten, Prägen oder Laminieren kann das Material noch warm, klebrig oder leicht zu verkratzen sein. Transportrollen müssen den Materialfluss gewährleisten, ohne neue Oberflächenfehler zu verursachen.

Häufige Probleme

Prägeungleichmäßigkeit

Die Maserung kann in einem Bereich deutlich und in einem anderen schwach erscheinen. Dies deutet oft auf ungleichmäßigen Druck, instabilen Kontakt oder ein Deckverhalten hin, das für die jeweilige Anwendung nicht geeignet ist.

Unterschiedliche Mustertiefe über die Breite

Ist eine Seite flacher oder weniger definiert, liegt die Ursache nicht immer allein an der Prägewalze. Geometrie, Steifigkeit, Balligkeitslogik und Kompressionsverhalten des Bezugs können mitwirken.

Schlechte Oberflächenreplikation

Die Walzenlinie erzeugt zwar die gewünschte lederartige Textur, das Finish wirkt aber dennoch weich, undeutlich oder ungleichmäßig. Das bedeutet in der Regel, dass die Walzenoberfläche nicht ausreichend genau dem Zustand des tatsächlichen Materials entspricht.

Verkleben in erhitzten Bereichen

Beschichtetes Kunstleder kann kleben, ziehen oder Rückstände hinterlassen In warmen Kontaktbereichen. Sobald das beginnt, wird die Trennverhalten instabiler und die Schnurführung lässt sich in der Regel schwieriger konstant halten.

Markierungs- oder Glanzveränderungen während des Transports

Auch nach dem Beschichten, Laminieren oder Prägen kann die Oberfläche noch leicht Spuren hinterlassen. Ist die Transportwalze für den Oberflächenzustand zu aggressiv, können sichtbare Spuren oder Glanzunterschiede auftreten.

Tracking- und Transferinstabilität

Lederähnliche Materialien verhalten sich nicht immer wie herkömmliche Folienbahnen. Mit Stoff hinterlegte Strukturen, beschichtete Oberflächen und geprägte Oberflächen können verrutschen, abdriften oder ungleichmäßig in den nächsten Abschnitt gelangen.

Was die Walze auf diesen Linien leisten muss

Stabilen Prägekontakt aufrechterhalten

Bei Prägevorgängen muss die Walze dazu beitragen, den Druck über die gesamte Breite gleichmäßig zu halten, damit das Muster optisch konsistent bleibt.

Unterstützung wiederholbarer Mustertiefe

Die Walzenoberfläche sollte eine klare Texturübertragung gewährleisten, ohne Details zu verwischen oder zu stark zu drücken. Bewährte Konstruktionen eignen sich für ähnliche Anwendungen, die endgültige Eignung hängt jedoch von der jeweiligen Position und den Einsatzbedingungen ab.

Sauberes Herauslösen in erwärmten Abschnitten

Bei warmen Kontaktstellen muss die Walze häufig Anhaften, Reibung und Rückstandsbildung reduzieren, damit die Ablösung stabil bleibt.

Empfindliche beschichtete Oberflächen schonender behandeln

Bei Beschichtungsunterstützung, Laminierung, Führung und nachfolgendem Transport muss die Walze möglicherweise ein Gleichgewicht zwischen Traktion und geringem Beschädigungsrisiko herstellen.

Unter Druck und Temperatur stabil bleiben

Präge- und Heizbereiche können die Walze sowohl belasten als auch Hitze aussetzen. Die Abdeckung und die Konstruktion müssen während des gesamten Betriebs stabil bleiben, nicht nur beim Anlauf.

Entsprechen Sie der tatsächlichen Nachfrage nach dieser Position

Eine Walze, die in einem Teil der Produktionslinie gut funktioniert, kann in einem anderen Teil Probleme bereiten. Führungspositionen, beheizte Kontaktzonen und beschichtete, lederartige Oberflächen können sehr unterschiedliche Anforderungen an dieselbe Nenngröße stellen.

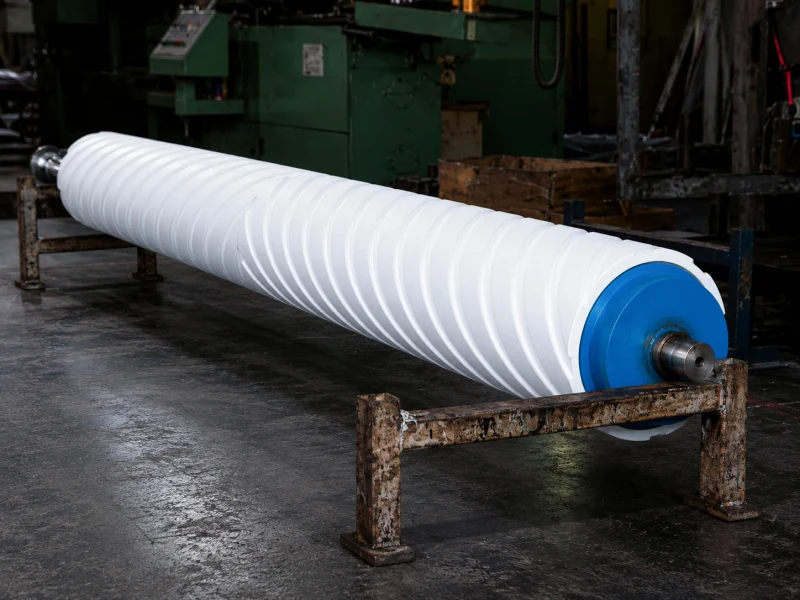
Weiße, spiralförmig gerillte Gummiwalze mit blauen Endkappen

Häufig gestellte Fragen

Entscheidend sind meist Druckverteilung, Kontaktstabilität, thermische Bedingungen und das Verhalten des Bezugs unter Last. Passt die Walze nicht zur realen Prägebedingung, kann das Muster über die Breite ungleichmäßig oder im Laufe der Zeit instabil werden.

Meist wird der Druck nicht gleichmäßig von einer Seite zur anderen übertragen. Geometrie, Steifigkeit, Balligkeitslogik, Kompressibilität des Bezugs und thermische Veränderungen während des Betriebs können dazu beitragen.

Dies geschieht üblicherweise, wenn die Oberfläche unter dem Einfluss von Hitze, Druck und Einwirkzeit weich wird oder klebrig wird. Sobald das Verkleben beginnt, folgen oft Rückstandsbildung und ungleichmäßiges Ablösen.

Wichtig sind Walzenposition, Substrataufbau, Zustand der Beschichtung oder Kaschierung, Temperatur, Druck, falls verfügbar die Liniengeschwindigkeit sowie der tatsächliche Fehler auf der Anlage. Ein Ersatz sollte nach der realen Aufgabe und nicht allein nach den Nennmaßen beurteilt werden.

Angebot anfordern

Falls Sie bereits Maße, Zeichnungen oder Muster haben, können Sie diese direkt zur individuellen Anpassung zusenden. Andernfalls können wir die Anfertigung anhand der Betriebsbedingungen dennoch kalkulieren.