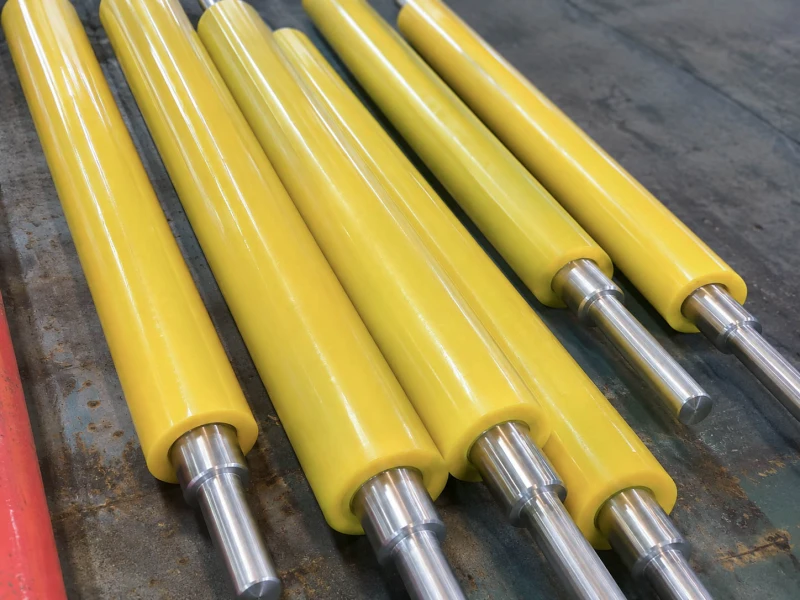
Walzen für Beschichtungs- und Kaschieranlagen
Kundenspezifische Gummiwalzen für Beschichtungs-, Klebstoffübertragungs-, Trocknungs-, Laminier- und Verbundbahnverarbeitungsanlagen.
Auf Beschichtungs- und Laminieranlagen arbeiten Walzen an verschiedenen Positionen oft unter sehr unterschiedlichen Kontaktbedingungen. Einige Walzen berühren trockenes Material, andere hingegen nasse Beschichtungen, Klebstoffe, Lösungsmittel oder klebrige Oberflächen. Walzen, die nach dem Trocknen oder Laminieren eingesetzt werden, benötigen zudem eine höhere Trennstabilität, Oberflächenkonsistenz und ein optimiertes Druckverhalten.
Wolorin fertigt kundenspezifische Gummiwalzen für die Folienbeschichtung, die Laminierung flexibler Verpackungen, Etikettenmaterial, Klebebandträger, Trennfolien, Schutzfolien, Papierbeschichtungen, Folienbeschichtungen und ausgewählte Beschichtungsanlagen für Funktionsmaterialien.
Wenn Ihre Produktionslinie mit Klebstoffaufnahme, Verkleben nach dem Trocknen, Beschichtungsabweichungen, Laminierungsblasen, Walzenabdrücken, Druckstellen, instabilem Transport oder wiederholten Wickelspuren zu kämpfen hat, sollte die Ersatzwalze der tatsächlichen Walzenposition und den Arbeitsbedingungen entsprechen.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
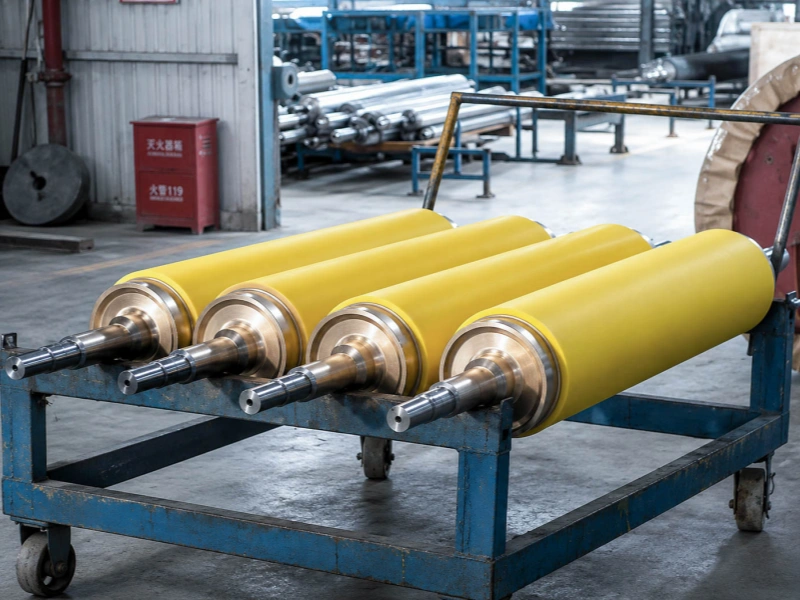
Geeignete Beschichtungs- und Kaschieranwendungen
Wolorin liefert kundenspezifische Gummiwalzen für Beschichtungs-, Laminier-, Klebe- und Verbundbahnverfahren wie zum Beispiel:
Bei diesen Anwendungen muss die Walze mehr leisten als nur eine gleichmäßige Rotation. Sie muss dazu beitragen, dass die Materialbahn stabil bleibt, während sich der Oberflächenzustand durch Beschichten, Trocknen, Erhitzen, Laminieren, Abkühlen und Aufwickeln verändert.
- Filmbeschichtungsanlagen
- Funktionsfilmbeschichtungsanlagen
- Abteilungen für Trockenlaminierung und lösungsmittelfreie Laminierung flexibler Verpackungen
- Etikettenmaterialproduktion
- Trennfolie, Schutzfolie und Klebeband-Trägerlinien
- Papier- und papierbasierte Beschichtung
- Aluminiumfolien- und Metallfolienbeschichtungsanlagen
- Industrielle Beschichtungsverfahren für Verbundwerkstoffe
- Ausgewählte Abschnitte zur Beschichtung funktionaler Materialien und zur Nachbearbeitung
- Walzenaustauschprojekte an Beschichtungs-, Transfer-, Andruck-, Transport- oder Nachtrocknungsabschnitten
Warum Beschichtungs- und Kaschieranlagen prozessgerechte Walzen benötigen
Der Bahnzustand ändert sich mehrmals auf derselben Produktionslinie.
Im Zuführungsbereich kann das Basismaterial trocken, eben und stabil sein.
Nach dem Auftragen von Beschichtungen oder Klebstoffen kann die Oberfläche feucht, klebrig oder leichter zu beschädigen sein.
Nach dem Trocknen, Erhitzen oder Heißlaminieren können sich die Bahn und die Klebeschicht wieder anders verhalten.
Im Bereich der Laminieröffnung beeinflusst der Walzendruck das Erscheinungsbild der Verbindung, den Lufteinschluss, die Kantenstabilität und die Oberflächenmarkierung.
Aus diesem Grund sollten Walzen in Beschichtungs- und Laminieranlagen nicht allein nach Materialbezeichnung, Härte oder Größe ausgewählt werden. Die Walze muss dem Material entsprechen, mit dem sie während der Produktion in Kontakt kommt: trockenes Substrat, nasse Beschichtung, Klebstoff, Lösungsmittel, erhitzte Bahn oder unter Druck stehendes Laminat.
Typische Prozessabschnitte und Walzenanforderungen
| Prozessabschnitt | Webzustand | Hauptrolleneinsatz | Walzenanforderungen |
|---|---|---|---|
| Abwickel-/Einlaufbereich | Trockene Bahnbasis, die in die Linie eintritt | Führen und transportieren Sie das Material reibungslos | Stabile Traktion, geringe Abriebfestigkeit, reduzierte Spannungsstörungen |
| Beschichtungsstützbereich | Bahn, die in die Beschichtungszone eintritt | Unterstützen Sie die Bahn unter dem Beschichtungskontakt | Gleichmäßige Oberfläche, kontrollierter Rundlauf, saubere Walzenoberfläche |
| Beschichtungs-/Klebstoffübertragungsbereich | Beschichtete oder klebstoffberührende Oberfläche | Kontrollkontakt und Transferverhalten | Ausgewogene Trennverhalten und Traktion, reduziertes Aufnehmen von Partikeln, Chemikalienbeständigkeit |
| Trocknungs-/beheizter Transportbereich | Erhitzte Bahn oder sich ändernde Klebeschicht | Das Web nach dem Erhitzen oder Trocknen tragen | Hitzebeständigkeit, stabile Oberflächenbeschaffenheit, geringe Haftung |
| Laminieren / Kleben | Mehrere Schichten gelangen in die Nische | Gleichmäßigen Anpressdruck aufrechterhalten | Gleichmäßiger Druck, stabiler Rückprall, weniger Blasen und Druckstellen |
| Abschnitt zum Vor- und Rückspulen | Endzustand der Bahn vor dem Aufwickeln | Aufrechterhaltung der endgültigen Webstabilität | Reduzierte wiederholte Markierungen, Kanteninstabilität und verstärkte vorgelagerte Defekte |
Verschiedene Abschnitte derselben Beschichtungs- oder Laminieranlage können unterschiedliches Walzenverhalten erfordern. Eine Walze, die in der Trockeneinlaufposition gut funktioniert, ist möglicherweise nicht für Klebstoffübertragung, beheizten Transport oder druckempfindliche Laminierung geeignet.
Zur Steuerung der Beschichtungsmenge oder der Flüssigkeitsverteilungspositionen, Dosierwalzen Und Übertragungswalzen kann zur Kontrolle der Schichtdicke, des Übertragungsverhaltens und der Oberflächenkonsistenz verwendet werden.
Walzenposition vor der Auswahl bestimmen
Bevor Sie die Gummimischung oder die Härte auswählen, ermitteln Sie zunächst, wo die Walze in der Produktionslinie eingesetzt wird.
| Rollenposition | Was normalerweise zuerst zählt | Warum wichtig |
|---|---|---|
| Vor dem Beschichtungskopf | Bahnunterstützung, Auslauf, Oberflächenreinheit, Spannungsstörung | Kleinste Oberflächen- oder Lauffehler können die Stabilität der Beschichtung im weiteren Verlauf beeinträchtigen. |
| Unterbeschichtung oder Klebstoffkontakt | Freisetzungsverhalten, Chemikalienbeständigkeit, Reinigungsfähigkeit, Oberflächenbeschaffenheit | Der Kontakt mit nassen Beschichtungen, Klebstoffen oder Lösungsmitteln kann zu Anhaften, Aufquellen, Ablagerungen oder ungleichmäßigem Übergang führen. |
| Nach dem Trocknen oder Erhitzen | Hitzebeständigkeit, Alterungsverhalten, Haftneigung | Die Gewebe- oder Klebeschicht kann nach Hitzeeinwirkung klebrig oder instabil werden. |
| An der Laminierungsstelle | Härte, Rückprall, Bezugsdicke, Druckgleichmäßigkeit | Diese Position beeinflusst das Erscheinungsbild der Verklebung, Blasenbildung, Druckstellen und die Gleichmäßigkeit der Querbreite. |
| Vor Aufwickeln oder Aufwickeln | Geringe Markierung, stabiler Kontakt, Überprüfung vorgelagerter Defekte | Wiederholte Markierungen in der fertigen Rolle können von einer früheren Kontakt- oder Quetschstelle stammen. |
Ist die Bezeichnung der Walze unklar, genügen in der Regel die Angabe des Prozessabschnitts und des aktuellen Fehlers für den Anfang. Beispielsweise liefert die Angabe “Klebstoffaufnahme nach dem Trocknen” nützlichere Informationen als lediglich “Gummiwalze, 80 mm Durchmesser”.”
Häufige Probleme und worauf sie in der Regel hindeuten
Fehler an den Beschichtungs- und Laminierlinien stammen nicht immer aus dem Bereich, in dem sie zuerst sichtbar werden.
| Linienproblem | Möglicher Prozessbereich | Zu prüfende Faktoren für Walzen |
|---|---|---|
| Beschichtungsvariation über die Breite | Beschichtungsträger- oder Übertragungsbereich | Rundlaufgenauigkeit, Oberflächengleichmäßigkeit, Stabilität der Stützkonstruktion |
| Anhaften, Klebstoffaufnahme oder Materialansammlung | Übergabebereich, Transportbereich nach der Trocknung | Trennoberfläche, Chemikalienbeständigkeit, Hitzebeständigkeit, Reinigungsfähigkeit |
| Walzenspuren oder Druckstellen auf dem Film | Kontaktbereich, Pressbereich, beheizter Transportbereich | Härte, Rückprall, Oberflächenbeschaffenheit, Druckverteilung |
| Blasen nach der Laminierung | Laminieren / Kleben | Druckverteilung, Bezugsdicke, Rückprall, Druckkonsistenz in Querrichtung |
| In einem Abschnitt rutschen und in einem anderen festkleben. | Transfer-, Quetsch- oder beheizter Transportbereich | Gleichgewicht zwischen Zugkraft, Entlastung, Härte und Kontaktdruck |
| Die Walzenoberfläche verändert sich nach Wärmeeinwirkung schnell. | Trocknungs-, Heißlaminierungs- oder beheizter Transportbereich | Hitzebeständige Verbindung, Alterungsverhalten, chemische Stabilität |
| Wiederholte Markierungen in der fertigen Rolle | Früherer Kontakt, Einklemmen oder Vorwindabschnitt | Fehlerquelle im Zulauf, Walzenoberflächenzustand, Druckstabilität |
Wiederholte Markierungen in der fertigen Rolle stammen möglicherweise nicht vom Aufwickelbereich selbst. Blasenbildung nach der Laminierung kann auch durch mehr als nur die Wahl des Klebstoffs bedingt sein. Anpressdruck, Walzenrückprall, Härte, Bezugsdicke und gleichmäßiger Anpressdruck in Querrichtung können das Endergebnis beeinflussen.
Bei Druckkontakt, Andruckwalzen Und Andruckrollen Die Überprüfung sollte sich nach dem tatsächlichen Zustand der Bahn, der Empfindlichkeit der Bahn und der Art des Defekts richten.
Walzenspaltdruck bedeutet nicht nur stärkeres Andrücken
In den Bereichen Beschichtung und Laminierung muss der Anpressdruck stabil und auf die Bahn, die Klebstoffschicht, die Walzenabdeckung und die Liniengeschwindigkeit abgestimmt sein.
Zu hoher Druck kann Druckstellen, Folienverformungen, Verschleiß der Walzenabdeckung, Wärmeentwicklung oder Druckschwankungen quer zur Plattenbreite verursachen. Zu geringer Druck kann zu Verrutschen, schwacher Haftung, Luftblasen, mangelhaftem Klebstoffkontakt oder instabilem Wickeln führen.
| Walzenspaltbezogenes Problem | Walzenrichtung prüfen |
|---|---|
| Laminierungsblasen | Anpressdruck, Walzenrückprall, Bezugsdicke, Druckgleichmäßigkeit |
| Druckstellen oder Dellen | Härte, Oberflächenbeschaffenheit, Lastverteilung, Walzenprofil |
| Schwache Bindung in lokalen Gebieten | Druckkonstanz in Querrichtung, Deckschichtalterung, Wellendurchbiegung |
| Abrutschen an der Falz oder im Transferbereich | Gleichgewicht zwischen Zugkraft, Entlastung, Härte und Kontaktdruck |
| Unterschied zwischen Rand- und Mittelverklebung | Wälzkörper, Profil, Rundlauf, Ausrichtung, Druckbelastungsmethode |
Bei großflächigen Laminierpositionen oder Haftfolien reicht die Härte allein nicht aus. Walzenprofil, Bezugsdicke, Wellenzustand, Rundlauf und dynamische Auswuchtung müssen ebenfalls geprüft werden.
Übliche Spezifikationsbereiche
Die folgenden Bereiche stellen gängige Ausgangspunkte für Walzen in Beschichtungs- und Laminieranlagen dar. Die endgültigen Spezifikationen sollten auf die Walzenposition, das Kontaktmaterial, die Klebstoff- oder Beschichtungschemie, die Betriebstemperatur, den Druck, die Liniengeschwindigkeit und den aktuellen Defekt abgestimmt sein.
| Punkt | Gemeinsame Spezifikationsrichtung |
|---|---|
| Härte der Beschichtung / der Kontaktwalze | Häufig etwa 55–90 Shore A, abhängig von der Beschichtungskontrolle, dem Anpressdruck und der Bahnempfindlichkeit. |
| Allgemeine Beschichtungs- und Laminierkontaktwalzen | Viele Kontaktstellen verwenden Gummiüberzüge mit einer Shore-A-Härte von etwa 65–90, wenn mäßiger Druck, Zugkraft und Stabilität erforderlich sind. |
| Hochtemperaturtrennung oder Heißlaminierungskontakt | Silikon- oder Trennmittel werden häufig im Bereich von 40–80 Shore A eingesetzt, wenn Hitzebeständigkeit und Antihafteigenschaften wichtig sind. |
| Laminierungsdruckpositionen | Die Walzenbezüge werden häufig mit einer Shore-A-Härte von etwa 50–90 oder 60–90 ausgewählt, abhängig von der Walzenpressung, dem Bahnmaterial, den Haftungsanforderungen und der Empfindlichkeit gegenüber Druckmarken. |
| Oberflächenrauheit | Bei einigen Beschichtungs-, Transfer- oder Laminierpositionen können kontrollierte Ra-Referenzwerte von etwa 0,9–1,65 μm Ra verwendet werden, abhängig von den Anforderungen an Ablösung, Haftung und Markierung. |
| Oberflächenbeschaffenheit | Glatt geschliffen, matt, griffig, abriebfest, gerillt, gewölbt oder nach Kundenspezifikation |
| Mechanische Genauigkeit | bei breiten, schnelleren oder druckempfindlichen Positionen Rundlauf, Wellendetails, Walzenprofil und dynamische Auswuchtung prüfen |
Eine Walzenabdeckung mit einer Shore-A-Härte von 70 kann sich in einer trockenen Bahnstützposition, einem Klebstoffübertragungsbereich, einem beheizten Transportbereich oder einem Laminierspalt unterschiedlich verhalten.
Die sinnvolle Frage lautet nicht nur “Welche Härte hat diese Walze?”, sondern auch “Was berührt diese Walze, unter welchem Druck, bei welcher Temperatur, und welcher Defekt tritt an der Produktionslinie auf?”
Werkstoff- und Oberflächenrichtung nach Kontaktbedingung
Die Materialauswahl sollte von den Kontaktbedingungen der Walze ausgehen. In Beschichtungs- und Laminieranlagen kann dieselbe Gummimischung unter trockenen Bahnbedingungen, nassen Klebstoffkontakt, Ofenhitze, Lösungsmitteleinwirkung oder Laminierdruck unterschiedliche Eigenschaften aufweisen.
| Kontaktbedingungen | Material / Oberflächenrichtung |
|---|---|
| Trockenfilm-, Papier-, Folien- oder Basisbahnkontakt | PU-, NBR-, antistatische Mischungen oder andere industrielle Gummibeschichtungen je nach Traktion, geringer Abriebfestigkeit und Bahnstabilität |
| Nasse Beschichtung oder Klebstoffkontakt | NBR, FKM, Silikon oder trennorientierte Mischungen je nach Klebstoffchemie, Lösungsmittel und Reinigbarkeit |
| Erhitzte Bahn nach dem Trocknen | Silikon, FKM, EPDM oder hitzebeständige Verbindungen, abhängig von Temperatur, Alterungsverhalten und Verklebungsrisiko |
| Heißlaminierung oder Antihaftkontakt | Silikon- oder trennmittelorientierte Oberflächen, wenn Trennverhalten und Hitzebeständigkeit wichtig sind. |
| Kontakt mit Lösungsmitteln, Beschichtungsflüssigkeiten oder Klebstoffchemikalien | NBR oder FKM, abhängig von der Lösemittelstärke, der Einwirkzeit, dem Quellungsrisiko und der Betriebstemperatur |
| Kontakt mit abriebfesten Folien oder empfindlichen Oberflächen | Glatte, matte, trennmittelorientierte, abriebfeste oder gewölbte Oberflächen, abhängig von Anpressdruck und Filmempfindlichkeit. |
| Breitbreiter Druckkontakt | Bezugsdicke, Härte, Rückstellung, Walzenprofil, Rundlauf und dynamische Auswuchtung gemeinsam prüfen |
Gängige Materialvorgaben umfassen Polyurethan, NBR, EPDM, Silikon, FKM, antistatische Mischungen und andere kundenspezifische Gummimischungen. Für hitzebeständige, leicht entfernbare und abriebfeste Kontakte, Festsilikonwalzen kann als eine der Materialanweisungen verwendet werden. Für Kontakt mit Öl, Tinte, Klebstoff oder Lösungsmitteln, NBR- und FKM-Mischungen werden häufig je nach Medium und Betriebsbedingungen geprüft.
Gängige Walzentypen und -materialien für diese Anwendung
Wenn das Problem auf eine bestimmte Walzenposition beschränkt ist, können Ihnen diese verwandten Seiten helfen, die Auswahl einzugrenzen.
Gängige Walzentypen in Beschichtungs- und Laminieranlagen:
- Dosierwalzen — zur Kontrolle der Beschichtungsmenge und zur Positionierung der Flüssigkeitsverteilung
- Übertragungswalzen — für Beschichtungen, Klebstoffe, Tinte oder Flüssigkeitstransferkontakt
- Andruckwalzen — für kontrollierten Anpressdruck und Oberflächenkontakt
- Führungswalzen — für Bahnführungskontrolle und stabilen Transport
- Bahnspannungswalzen — für spannungsempfindliche Bahnverarbeitungsabschnitte
- Klemmwalzen — für den Klemmkontakt, die Materialzuführung oder den Kontakt zwischen den Walzenpaaren
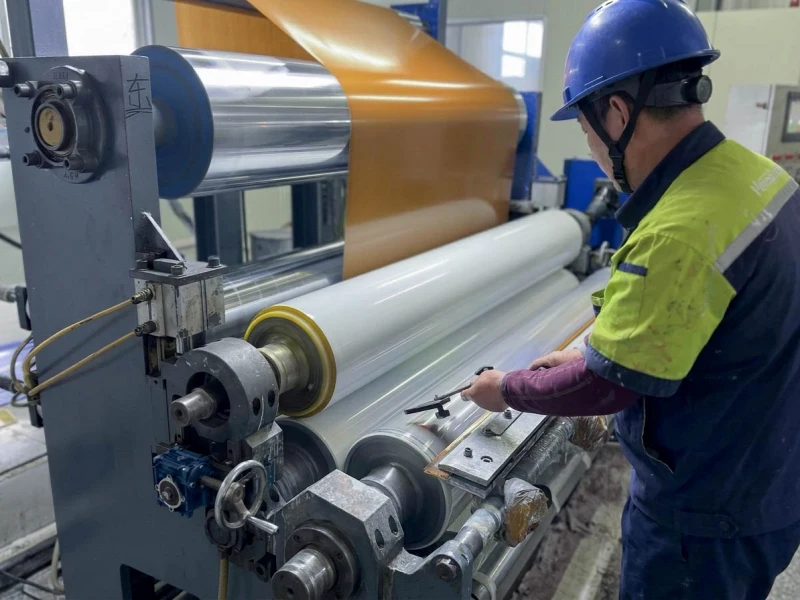
Häufig in Betracht gezogene Materialien für Beschichtungen, Klebstoffe, Wärme-, Trenn- oder Druckkontakte:
- Festsilikonwalzen (HCR) — für Hitze-, Trenn-, abriebfeste oder oberflächenschützende Kontakte
- Flüssigsilikonwalzen (LSR) — für einen saubereren Silikonkontakt und geringe Abriebfestigkeit der Oberfläche
- Polyurethan-Gummiwalzen — für Traktion, Verschleißfestigkeit und allgemeine Kontaktpositionen
- NBR-/Nitrilkautschukwalzen — für Öl, Tinte, Klebstoff und allgemeine industrielle Kontakte
- FKM-Gummiwalzen — für Hitze, Öl, Lösungsmittel oder anspruchsvollen chemischen Kontakt
Verwandte Anwendungsseiten:
- Walzen für flexible Verpackungen — für Druck-, Laminier-, Schneide- und Konfektionierungslinien in der flexiblen Verpackungsindustrie
- Walzen für die Druckindustrie — für Farbübertragung, Bahntransport und Oberflächenkonsistenz in Drucklinien
- Walzen für Lithiumbatterie-Produktionslinien — für Beschichtungs-, Führungs-, Spannungs- und Reinkontaktabschnitte bei der Batteriematerialverarbeitung
Häufig gestellte Fragen
Typische Anwendungsgebiete sind Folienbeschichtung, Laminierung flexibler Verpackungen, Etikettenherstellung, Trägermaterial für Klebebänder, Schutzfolien, Trennfolien, Papierbeschichtung, Folienbeschichtung, Funktionsfolien und ausgewählte Beschichtungsverfahren für Funktionsmaterialien. Die Walze sollte entsprechend ihrer Position in der Produktionslinie ausgewählt werden, z. B. als Beschichtungsträger, Klebstoffübertragungs-, Heiztransport-, Laminier- oder Vorwickelwalze.
Zwei Walzen mit gleichem Durchmesser und gleicher Walzenbreite können unter völlig unterschiedlichen Kontaktbedingungen arbeiten. Eine Walze kann beispielsweise nur trockene Bahnen transportieren, während die andere unter Anpressdruck mit nassem Klebstoff, Lösungsmittel, erhitzter Folie oder Laminat in Berührung kommt. Härte, Gummimischung, Bezugsdicke, Oberflächenbeschaffenheit, Rundlaufgenauigkeit und Ablöseverhalten müssen dem tatsächlichen Einsatzbereich der Walze entsprechen.
Beginnen Sie mit der Walzenposition, dem Kontaktmaterial, der Betriebstemperatur, der Klebstoff- oder Beschichtungschemie und dem Zeitpunkt des ersten Auftretens des Problems. Anhaften und Klebstoffaufnahme weisen oft auf das Ablöseverhalten, die chemische Beständigkeit, die Wärmealterung, die Oberflächenbeschaffenheit oder die Reinigungsfähigkeit hin. Fotos der Walzenoberfläche und der fertigen Bahn können helfen, die Fehlerursache schneller zu finden.
Laminierblasen können durch verschiedene Faktoren verursacht werden, darunter die Benetzung mit Klebstoff, Lufteinschlüsse, der Anpressdruck, der Walzenrückprall, die Bezugsdicke, die Temperatur, die Bahnspannung oder die Druckgleichmäßigkeit über die Breite. Die Walze sollte zusammen mit dem Zustand des Laminierspalts geprüft werden, nicht nur anhand der Härte oder der Materialbezeichnung.
Verschiedene Abschnitte erfordern unterschiedliches Walzenverhalten. An einer Stelle ist möglicherweise Haftung erforderlich, an einer anderen Entlastung, an einer weiteren gleichmäßiger Druck und an einer anderen Hitzebeständigkeit. Die Verwendung derselben Gummibeschichtung für die gesamte Linie kann zu Rutschen, Anhaften, Druckstellen, Instabilität der Beschichtung oder vorzeitiger Oberflächenalterung führen.
Kundenspezifische Walzenfertigung, Rezepturen und Qualitätskontrolle
Eine zuverlässige Gummiwalze hängt von mehr als den Abmessungen ab. Gummimischung, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen gemeinsam die Leistung.
Wolorin unterstützt sowohl Projekte zur Ersatzwalzenfertigung als auch kundenspezifische Projekte für industrielle Gummiwalzen mit umfassender Fertigungserfahrung, Produktions- und Prüfausrüstung, entsprechenden Zertifikaten und dokumentierten Qualitätskontrollen. Wir arbeiten mit hochentwickelten Gummimischungen, die auf unterschiedliche Betriebsanforderungen abgestimmt werden können, darunter Hitzebeständigkeit, Trennverhalten, Traktion, Verschleißfestigkeit, Chemikalienbeständigkeit, abriebfeste Oberflächen, Härtestabilität und Langzeitleistung.
Vor dem Versand können wichtige Details wie Abmessungen, Härte der Abdeckung, Wellendetails, Oberflächenbeschaffenheit und Laufgenauigkeit gemäß den Projektanforderungen überprüft werden.
Egal, ob Sie eine einzelne Ersatzwalze oder mehrere kundenspezifische Walzen für eine Produktionslinie benötigen, Sie können sich vor Beginn Ihres Projekts über unseren Fertigungsumfang, unseren Unternehmenshintergrund und unseren Qualitätskontrollprozess informieren.
Besprechen Sie Ihr Projekt zur Beschichtungs- oder Laminieranlagen-Walze.
Benötigen Sie Walzen für eine Beschichtungs- oder Laminieranlage? Senden Sie uns Ihre Angaben zu Medium, Bahnmaterial, Walzenposition, Abmessungen der alten Walzen, Zeichnung, Fotos der Anlage oder Ihrem aktuellen Anlagenproblem.
Wolorin kann kundenspezifische Walzen entsprechend dem jeweiligen Prozessabschnitt, den Kontaktbedingungen und den Betriebsanforderungen herstellen.