
Gummibezüge für PCB-Trockenfilm-Laminierwalzen: Prüfungen vor dem Ersatz
Eine Gummiwalze in einem PCB-Trockenfilm-Laminator muss ersetzt werden, in der Anfrage steht aber möglicherweise nur „beheizte Laminierwalze“. Der erste Schritt ist deshalb, das tatsächlich benötigte Bauteil zu bestimmen: den Gummibezug, einen abnehmbaren Außenzylinder oder die komplette beheizte Baugruppe.
Hat die ursprüngliche Walze zuverlässig gearbeitet und haben sich die Betriebsbedingungen nicht geändert, bilden Zeichnungen und Spezifikationen eine praktische Ausgangsbasis. Ein verschlissener Bezug kann neugummiert werden, wenn der Metallkern für die Wiederverwendung geeignet ist. Eine komplette neue gummierte Walze kann ebenfalls anhand bestätigter Zeichnungen oder eines geeigneten Musters gefertigt werden.
Eine integrierte beheizte Baugruppe erfordert eine genauere Abgrenzung, weil Walzenkörper, Heizelemente, Sensoren und elektrische Anschlüsse getrennte Fertigungsverantwortlichkeiten betreffen können.
Ist keine vollständige Zeichnung vorhanden, reichen Fotos der alten Walze und ihre OEM-Teilenummer aus, um die Ersatzprüfung zu beginnen.
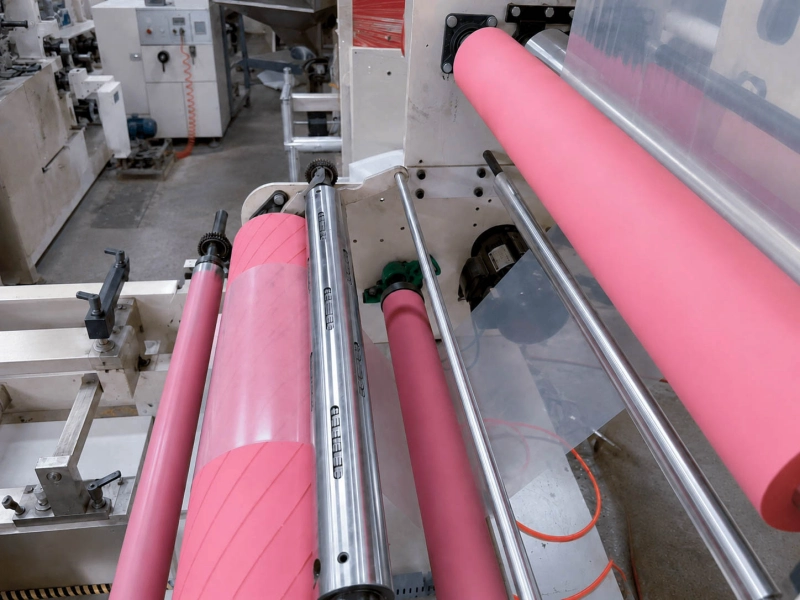
Bestimmen, welches Bauteil ersetzt wird
Eine beheizte Laminierwalze kann unterschiedlich aufgebaut sein. Einige Ausführungen verwenden einen konventionellen gummierten Metallkörper. Andere besitzen einen abnehmbaren Außenzylinder oder in die Walzenbaugruppe integrierte Heizelemente.
Der Ersatzumfang richtet sich nach der tatsächlichen Konstruktion.
Ist nur der Gummi verschlissen, prüfen Sie den vorhandenen Kern. Schäden am Metallkörper, an Befestigungsbereichen oder an der Haftfläche können eine komplette neue Walze sinnvoller machen als eine Neugummierung.
Ein abnehmbarer Zylinder benötigt eigene Maß- und Konstruktionsangaben. Innenpassung und Anschlussdetails sind wichtig, weil der Ersatz korrekt mit den weiterverwendeten Komponenten zusammengebaut werden muss.
Bei einer kompletten beheizten Baugruppe sollte die OEM-Zeichnung die mechanische Walze und die zugehörigen Heizkomponenten getrennt ausweisen. Maschinenmodell oder Teilenummer allein reichen nicht aus, um die interne Konstruktion festzulegen.
Was kann anhand der vorhandenen Informationen angeboten werden?
| Neugummierung nach Zeichnung | Konstruktion muss bestätigt werden | Separater Leistungsumfang muss bestätigt werden |
|---|---|---|
| Der Gummibezug muss ersetzt werden und der vorhandene Kern ist identifiziert und für die Wiederverwendung geeignet. | Das benötigte Teil ist ein abnehmbarer Zylinder oder die interne Heizanordnung ist unklar. | Die Anfrage umfasst eine komplette beheizte Baugruppe, elektrische Komponenten, Sicherheitsteile oder garantierte OEM-Kompatibilität. |
| Ursprüngliche Bezugspezifikation und Kernzustand bestätigen und anschließend das Angebot für die Neugummierung erstellen. | Baugruppenzeichnung oder Muster beschaffen. Zylinder, Schnittstellen und weiterverwendete Teile identifizieren. | Technische Unterlagen, Bestellumfang und Fertigungsverantwortung bestätigen, bevor diese Positionen in ein Angebot aufgenommen werden. |
Eine komplette neue gummierte Walze kann ebenfalls direkt angeboten werden, wenn mechanische Zeichnungen und Spezifikationen eindeutig sind.
Ursprüngliche Passung und Wärmeweg beibehalten
Eine Ersatzwalze muss in den vorhandenen Laminator passen. Beginnen Sie mit der OEM-Zeichnung und prüfen Sie fertigen Außendurchmesser, Gummiballenlänge, Wellenenden, Lagersitze und Befestigungsschnittstellen.
Achten Sie darauf, wie Maße angegeben sind. Kerndurchmesser und fertiger Walzendurchmesser sind unterschiedliche Größen. Gummiballenlänge und Gesamtlänge der Welle sind ebenfalls nicht identisch. Werden diese Maße verwechselt, kann eine Walze zwar den angegebenen Zahlen entsprechen, aber nicht korrekt eingebaut werden.
Enthält die Walze Heizkomponenten, sollte die Zeichnung auch relevante Innenkanäle, Endanschlüsse oder Sensorpositionen zeigen. Diese Merkmale bestimmen, welche Teile in der Maschine verbleiben können und welche Funktionen der Ersatz aufnehmen muss.
Warum die Bezugsdicke wichtig ist
Wird Wärme über den Walzenkörper eingetragen, muss sie den Gummibezug durchlaufen, bevor sie die Kontaktfläche erreicht.
Zwei Walzen können denselben fertigen Außendurchmesser, aber unterschiedliche Kerndurchmesser und Bezugsdicken besitzen. Sie passen dann möglicherweise in denselben Einbauraum, verhalten sich unter Wärme und Druck jedoch unterschiedlich.
Wird beispielsweise die Bezugsdicke erhöht und der Kerndurchmesser entsprechend verkleinert, kann der fertige Außendurchmesser unverändert bleiben. Die dickere Gummischicht verändert jedoch Wärmeweg und Verformung unter Last. Bei einer solchen Neukonstruktion reicht es daher nicht aus, nur den Außendurchmesser zu übernehmen.
Ursprüngliche Bezugsdicke, Gummispezifikation und Haftaufbau bleiben die Ausgangsbasis für einen bewährten Ersatz.
Auch Temperaturangaben benötigen einen eindeutigen Bezugspunkt. Heizereinstellung, Walzenoberflächentemperatur und Plattentemperatur beschreiben unterschiedliche Bedingungen. Bestimmen Sie, welche Größe in der OEM-Spezifikation gemeint ist, und übernehmen Sie die zutreffende Anforderung.
Die Belastungsanordnung der Maschine beeinflusst den Kontakt über die PCB-Breite. Ein dokumentiertes Beispiel einer über die Wellenenden belasteten beheizten Walzenkonstruktionzeigt beispielsweise geringeren Druck und geringere Wärmeübertragung zur Plattenmitte hin. Dieses Verhalten ist konstruktionsspezifisch und darf nicht pauschal für jeden Laminator angenommen werden.
Bei einem direkten Ersatz sollten ursprüngliche Walzengeometrie und heizungsbezogene Spezifikationen beibehalten werden. Änderungen am Bezugsaufbau müssen gegen die tatsächlichen Maschinenanforderungen bestätigt werden.
Wolorins Andruckwalzen -Seite enthält weitere Informationen zu gummierten Walzen für kontrollierten Nipkontakt.
Oberfläche prüfen, die den Trockenfilm berührt
Trockenfilm-Laminierung benötigt eine saubere Walzenoberfläche und gleichmäßigen Kontakt. Ein neuer Bezug sollte den Oberflächenzustand reproduzieren, der auf der ursprünglichen Walze zuverlässig funktioniert hat.
Bestätigen Sie zuerst, welche Materialseite den Gummi tatsächlich berührt. Je nach Filmweg und Laminatorkonstruktion kann die Walze die Trägerfolie statt freiliegenden Photoresists oder Kupfers berühren.
Dies ist für die Festlegung der Oberflächengüte wichtig. Eine für eine Kontaktanordnung geeignete Struktur sollte nicht automatisch auf eine andere übertragen werden.
Prüfen Sie den alten Bezug genau. Eingebettete Partikel, Schnitte, verhärtete Ablagerungen oder dauerhafte Rückstände können den Kontakt beeinträchtigen. Hat das ursprüngliche Finish vor der Verschlechterung zuverlässig gearbeitet, sollte dieses Finish reproduziert werden, statt ohne eindeutigen Grund eine neue Struktur einzuführen.
Haftverbund vor der Neugummierung prüfen
Bei beheizten Walzen verdient der Haftverbund zwischen Gummi und Kern besondere Aufmerksamkeit.
Hebt sich der Bezug an den Enden ab oder löst sich vom Metall, untersuchen Sie Kernoberfläche und Schadstelle des Haftverbunds, bevor über die Wiederverwendung des Kerns entschieden wird.
Bestätigen Sie außerdem tatsächliche Temperaturbelastung und Reinigungsflüssigkeit, wenn sie von den ursprünglichen Bedingungen abweichen. Eine Ersatzmischung sollte auf diese Bedingungen abgestimmt werden und nicht allein anhand der Werkstoffbezeichnung des alten Bezugs kopiert werden.
Verunreinigungen aus eingehendem Film, Handhabung oder anderen Maschinenkomponenten müssen an ihrer Quelle behoben werden. Ein Walzenersatz ist dann relevant, wenn Gummioberfläche oder Bezugszustand zum Kontaktproblem beitragen.
Wann ursprüngliche Härte und Profil erneut geprüft werden sollten
Der dokumentierte ursprüngliche Härtewert ist normalerweise aussagekräftiger als eine Messung an einem verschlissenen, wärmegealterten Bezug.
Gummi kann sich im Betrieb verhärten oder erweichen. War der alte Bezug jahrelang Wärme ausgesetzt, entspricht seine heutige Härte möglicherweise nicht mehr der ursprünglichen Spezifikation. Verwenden Sie, sofern vorhanden, OEM-Zeichnung oder frühere Abnahmeprotokolle.
Prüfen Sie auch das fertige Walzenprofil. Die Zeichnung kann eine gerade Ballenfläche, eine Balligkeit oder bestimmte Rundlauf- und Maßtoleranzen vorgeben. Diese Details beeinflussen Einbau und Materialkontakt.
Eine Walze mit guter Betriebshistorie kann bei unveränderten Bedingungen in der Regel nach ursprünglicher Spezifikation ersetzt werden.
Wiederholtes Bezugsversagen oder geänderte Einsatzbedingungen verlangen eine genauere Prüfung.
Ist beispielsweise die Betriebstemperatur gestiegen und der alte Bezug zeigt nun Risse oder Haftungsverlust, müssen Gummimischung und Haftaufbau gegen die neue Belastung geprüft werden, bevor die ursprüngliche Ausführung erneut gefertigt wird.
Bleibt der Bezug intakt, unterscheiden sich die Laminierergebnisse aber über die Plattenbreite, sollte zuerst die Belastungsanordnung der Maschine und der Einbauzustand der Walze bestätigt werden, bevor Härte oder Profil geändert werden.
Änderungen an Härte, Bezugsdicke oder Balligkeit müssen auf einer identifizierten Anforderung beruhen. Bis eine geänderte Spezifikation bestätigt ist, bleibt die Originalzeichnung Referenz für Maße und Toleranzen.
Welche Informationen werden für ein Ersatzangebot benötigt?
Für einen Standardersatz reicht eine OEM-Zeichnung oder bestätigte Walzenspezifikation normalerweise aus, um ein Angebot zu beginnen.
Die Zeichnung sollte das benötigte Bauteil, Fertigmaße, Befestigungsdetails und Gummispezifikation eindeutig ausweisen. Geben Sie, falls verfügbar, Zeichnungsrevision oder OEM-Teilenummer an, insbesondere wenn die Maschine bereits verändert wurde.
Vorsicht bei Maßen, die an einem verschlissenen Bezug aufgenommen wurden. Sein heutiger Durchmesser kann kleiner als der spezifizierte Fertigdurchmesser sein. Verwenden Sie nach Möglichkeit die Originalzeichnung, um das Ersatzmaß festzulegen.
Bei einer beheizten Walze sind relevante Temperaturanforderung und verfügbare Baugruppeninformationen anzugeben. Trennt die Zeichnung Walzenkörper und Heizkomponenten nicht klar, können eine Schnittzeichnung oder Fotos des ausgebauten Teils die Konstruktion klären.
Ist die ursprüngliche Spezifikation nicht mehr geeignet, sollten geänderte Betriebsbedingungen und Schadensmerkmale des alten Bezugs mitgeteilt werden. So lassen sich Gummi- und Konstruktionsanforderungen vor der Fertigung gezielter eingrenzen.
Für eine erste Abstimmung ist keine vollständige Zeichnung zwingend erforderlich. Bekannte Walzenmaße, Position im Laminator und Fotos des alten Bauteils reichen aus, um die Prüfung zu beginnen.
Verwandte Seiten
Gummierte Andruckwalzen für kontrollierten Nipkontakt und anwendungsspezifischen Ersatz.
Walzen für Beschichtungs- und Kaschieranlagen
Walzenanforderungen für Beschichtungs- und Laminieranwendungen einschließlich beheiztem Kontakt und Oberflächenschutz.
Senden Sie Zeichnungen oder bestätigte Abmessungen, das benötigte Bauteil und Befestigungsdetails für ein direktes Walzenangebot. Sind Angaben unvollständig, beginnen Sie mit Fotos der alten Walze, ihrer Position, dem Kontaktmaterial und dem aktuellen walzenbezogenen Problem.