So wählen Sie Gummibezüge für Tiefdruck-Gegendruckwalzen aus

Wenn eine Tiefdruck-Gegendruckwalze ersetzt oder neu gummiert werden muss, ist die Walze, die auf dieser Druckmaschine bereits zuverlässig gearbeitet hat, der praktischste Ausgangspunkt. Sind Substrat, Arbeitsbreite, Geschwindigkeit, Last, Reinigungspraxis und ESA-Einstellung unverändert, liefern Abmessungen, Härte, Bezugsdicke und Oberflächengüte der vorhandenen Walze eine starke Grundlage für die neue Walze.

Eine neue Bewertung des Bezugs ist sinnvoll, wenn sich der Druckauftrag geändert hat oder die alte Walze wiederholt quillt, verglast, reißt, ungleichmäßig verschleißt oder sich nach langen Laufzeiten verändert. Im Walzenspalt muss die Gegendruckwalze das Substrat über die gesamte Arbeitsbreite mit stabilem Kontakt gegen den gravierten Zylinder führen. Anpassungsfähigkeit des Substrats, Walzenstabilität, Lösemitteleinwirkung und ESA-Anforderungen beeinflussen gemeinsam, wie dieser Kontakt aufgebaut wird.

Einen breiteren Überblick über Walzen in Tiefdruck- und anderen Drucklinien finden Sie unter Walzen für die Druckindustrie.

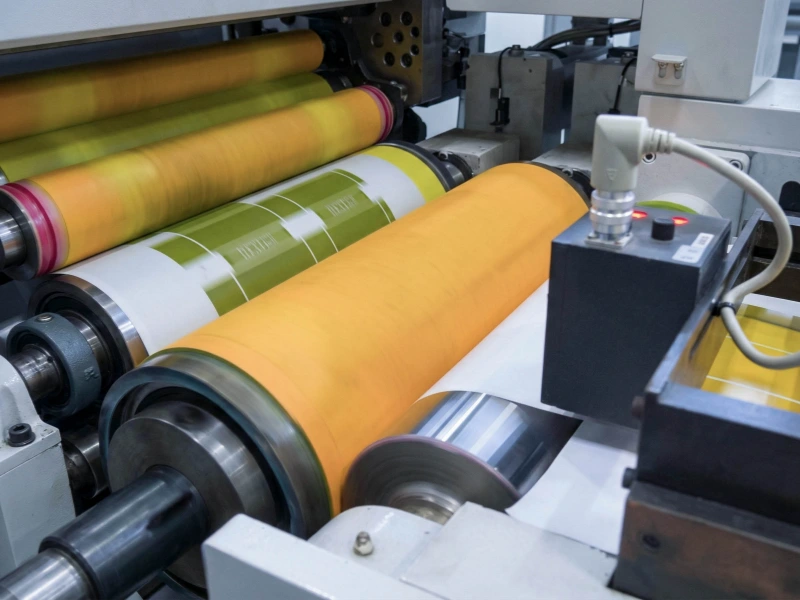
Bedruckte Verpackungsfolie durchläuft eine industrielle Walzendruckanlage

Welche Bedingungen bestimmen den richtigen Bezug einer Tiefdruck-Gegendruckwalze?

Eine erste Prüfung lässt sich meist auf sechs Bedingungen eingrenzen. Jede davon verändert einen anderen Teil der Spezifikation.

Was zu überprüfen ist Was dadurch beeinflusst wird
Substrat — Papier, Folie, Metallfolie, Dekor- oder beschichtetes Material Anpassungsfähigkeit, Härterichtung, Oberflächengüte, Empfindlichkeit gegenüber Markierungen
Arbeitsbreite und Last Bezugskompression, Walzendurchbiegung, Profil und Druckverteilung
Geschwindigkeit und Betriebstemperatur Wärmeentwicklung, Härtestabilität, Maßverhalten und Haftverbund
Farbe und Reinigungsmedien Quellung, Erweichung, Verhärtung, Oberflächenänderung und Mischungsrichtung
ESA-System Erforderliches elektrisches Verhalten und Zusammenspiel mit dem Ladesystem
Zustand der vorhandenen Walze Welche Teile der bisherigen Spezifikation beibehalten und welche geändert werden sollten

Bei einem routinemäßigen Nicht-ESA-Ersatz, der bereits zuverlässig gelaufen ist, kann diese Prüfung einfach bleiben. Breitere Walzen, höhere Lasten, anspruchsvolle Lösemittel, ESA-Positionen und Walzen mit wiederholten Ausfällen benötigen mehr Details.

Härte und Bezugsdicke auf das Substrat abstimmen

Papier, Kunststofffolie, Metallfolie und Dekormaterial verhalten sich unter der Gegendruckwalze unterschiedlich. Rauheit, Kompressibilität, Beschichtung und Druckempfindlichkeit bestimmen, wie stark sich der Gummi im Walzenspalt anpassen muss.

Papier weist typischerweise mehr Oberflächenstruktur und lokale Dickenschwankungen auf. Eine geeignete Nachgiebigkeit hilft dem Bezug, diesen kleinen Unterschieden zu folgen, ohne den Kontakt zu verlieren. Glatte Folien oder empfindliche beschichtete Oberflächen zeigen dagegen kleine Erhebungen, grobe Oberflächengüten oder lokale Druckunterschiede wesentlich schneller.

Darum ist die Härte einer Tiefdruck-Gegendruckwalze erst zusammen mit der Bezugsdicke wirklich aussagekräftig. Zwei Walzen mit jeweils 80 Shore A können sich unter Druck unterschiedlich verhalten, wenn eine einen dickeren Bezug oder eine andere Stützkonstruktion hat.

Handelsübliche Tiefdruck-Gegendruckwalzen können in einem breiten Bereich von etwa 70–95 Shore A angeboten werden. Diese Spannweite zeigt, wie unterschiedlich Tiefdruckanwendungen sind; sie ist kein Zielbereich, der pauschal übernommen werden sollte. Für einen routinemäßigen Ersatz ist die bereits erfolgreich eingesetzte vorhandene Walze die bessere Referenz.

Auch die Oberflächengüte ist wichtig. Eine Oberfläche, die für normales Papier gut funktioniert, kann für eine sehr empfindliche Folie zu aggressiv sein. Umgekehrt kann eine übermäßig polierte oder verglaste Oberfläche nach längerer Nutzung ihr Kontaktverhalten verändern.

Breite, stark belastete und schnell laufende Druckmaschinen brauchen eine stabile Walzengeometrie

Je breiter die Walze, desto schwieriger wird es, von einer Kante zur anderen denselben Walzenspaltzustand zu halten. Der Gummi wird unter Last komprimiert, der Kern kann sich durchbiegen und kleine Profilfehler werden über die Bahnbreite deutlicher sichtbar.

Der Verschleiß eines vorhandenen Bezugs kann solche Unterschiede sichtbar machen. Wird ein mittleres Band zuerst glänzend, verschleißen beide Kanten stärker oder unterscheiden sich Mitte und Kanten deutlich, lohnt sich eine Prüfung von Lastverteilung, Rundlauf, Walzenprofil, Kernzustand und — falls Teil der ursprünglichen Konstruktion — der Balligkeit.

Ein härterer Bezug kann die Kompression reduzieren, korrigiert aber keinen zu schwachen Kern und kein ungeeignetes Walzenprofil. Bei breiten oder hoch belasteten Gegendruckwalzen müssen Bezugshärte, Bezugsdicke, Kernsteifigkeit, Schleifgenauigkeit und Endgeometrie denselben Kontaktzustand gemeinsam unterstützen.

Bei Projekten, in denen Druckverteilung, Balligkeit, Oberflächenzustand und Rundlauf entscheidend sind, finden Sie unter Andruckwalzen weitere Informationen zum kontrollierten Walzenspaltkontakt.

Geschwindigkeit kann dieselben Probleme auf andere Weise sichtbar machen. Der Bezug wird ständig komprimiert und entspannt, und bei langen Produktionsläufen kann seine Temperatur ansteigen. Eine Walze, die kalt normal ist, kann sich bei Produktionsgeschwindigkeit anders verhalten, wenn der Bezug mit zunehmender Erwärmung Härte- oder Maßstabilität verliert.

Ein nützlicher Hinweis ist ein Kontakt, der beim Anfahren stabil ist, aber erst später im Lauf Unterschiede zwischen Mitte und Kanten zeigt. Dokumentieren Sie aus Sicht der Walze Liniengeschwindigkeit, erkennbare Erwärmung, die Stelle, an der die Veränderung zuerst auftritt, sowie Glanz- oder Überbeanspruchungsspuren am vorhandenen Bezug.

Bei Anwendungen mit hohen Anforderungen an Verschleiß und mechanische Last kann auch Polyurethan-Gummiwalzen in die Werkstoffprüfung einbezogen werden. Die tatsächliche Eignung hängt weiterhin vom Lösemittelkontakt und den Oberflächenanforderungen an dieser Gegendruckposition ab.

Prüfen Sie die Medien, die den Bezug tatsächlich berühren

Eine Gegendruckwalze liegt zwar außerhalb der Farbwanne, kann aber Farbnebel, Spritzverschmutzung, vom Substrat mitgeführte Lösemittel und Reinigungsmittel während des Waschens abbekommen. Bei manchen Maschinen setzt häufige Reinigung den Gummi öfter Chemikalien aus als der normale Druckprozess selbst.

Für die chemische Verträglichkeitsprüfung ist „lösemittelbasierte Farbe“ zu allgemein. Die tatsächlichen Medien sind hilfreicher. Ethylacetat ist ein Ester, MEK ein Keton. Wenn bekannt ist, welches Lösemittel oder Reinigungsmittel die Walze berührt, wie oft es eingesetzt wird und wie lange es auf der Oberfläche verbleibt, lässt sich die Mischungsrichtung besser eingrenzen.

Der vorhandene Bezug liefert wichtige Hinweise. Quellung oder Durchmesserzunahme bedeutet, dass sich das Gummivolumen verändert hat. Erweichung oder Klebrigkeit nach dem Waschen ist ein Grund, das Reinigungsmittel genauer zu prüfen. Verhärtung, Verglasung oder feine Oberflächenrisse können auf andere Alterungs- oder chemische Veränderungswege hindeuten.

NBR-/Nitrilkautschukwalzen können für ausgewählte Positionen mit Kontakt zu Farben, Ölen und industriellen Flüssigkeiten geprüft werden. FKM-Gummiwalzen können unter anspruchsvolleren Medien- oder Temperaturbedingungen relevant sein. Das tatsächliche Lösemittel muss jedoch weiterhin mit der konkreten Gummimischung abgeglichen werden.

Hat der vorhandene Bezug über Jahre mit derselben Farbe und derselben Reinigung ohne Quellung, Härteänderung oder Oberflächenschaden funktioniert, ist diese Betriebshistorie sehr wertvoll. Ein stabiler Routineersatz muss nicht unnötig zu einem neuen Werkstoffentwicklungsprojekt werden.

ESA-Gegendruckwalzen benötigen die elektrische Systemspezifikation

Eine normale Tiefdruck-Gegendruckwalze wird hauptsächlich nach mechanischem Kontakt, chemischer Belastung, Oberflächenzustand und Walzengeometrie ausgewählt. Bei einer ESA-Gegendruckwalze kommen die elektrischen Anforderungen der elektrostatischen Druckhilfe hinzu.

„Leitfähiger Gummi“ allein ist keine vollständige ESA-Spezifikation. Sinnvoll sind Angaben zum ESA-Anbieter oder Systemtyp, zur Lademethode und zu dem Widerstand oder anderen elektrischen Zielwerten, die die jeweilige Druckmaschine verlangt. Abhängig von der ESA-Konstruktion kann der elektrische Pfad durch unterschiedliche Teile im Walzeninneren oder in der Kontaktstruktur verlaufen.

Bei einem Ersatzprojekt, bei dem die vorherige Walze mit ESA zuverlässig funktioniert hat, bewahren Sie Walzenidentifikation, Kernzeichnung, Freistichdetails und verfügbare elektrische Daten auf. Das ist besonders hilfreich, wenn der vorhandene Kern wiederverwendet wird.

Allgemeine Informationen unter Antistatische / leitfähige Gummiwalzen helfen beim Verständnis leitfähiger Werkstoffe und grundlegender elektrischer Anforderungen. Die endgültige ESA-Spezifikation muss jedoch dem tatsächlichen Druckmaschinensystem und dem geforderten elektrischen Bereich folgen.

ESA-Druckfehler, fehlende Punkte und elektrostatische Störungen benötigen eine breitere maschinenseitige Diagnose. Für die Auswahl der Walze ist an dieser Stelle entscheidend, ob Ersatzbezug und Walzenaufbau mit dem bereits installierten ESA-System kompatibel sind.

Bestätigen Sie die neue Spezifikation anhand der vorhandenen Walze

Läuft eine Walze über lange Zeit stabil, verschleißt gleichmäßig und hält ihre Maße, gibt es einen starken Grund, nahe an ihrer bewährten Spezifikation zu bleiben. Messen Sie sie sauber und halten Sie den Ersatz einfach.

Wiederholte Ausfälle verlangen eine andere Vorgehensweise. Bevor Materialname und Härte der alten Walze einfach wiederholt werden, prüfen Sie, wo der Schaden beginnt und wie er fortschreitet.

Quellung, Erweichung oder Klebrigkeit sprechen dafür, Farbe, Lösemittel, Reiniger und Mischungsverträglichkeit erneut zu prüfen. Unterschiede zwischen Mitte und Kanten beim Verschleiß machen Lastverteilung, Durchbiegung, Profil, Balligkeit und Kernzustand relevant. Ein schmales glänzendes Band kann mit lokalem Kontakt, Rundlauf, Verschmutzung oder Oberflächengüte zusammenhängen. Risse nahe der Gummikante sollten zusammen mit Bezugsaufbau, Haftzone, wiederholter Verformung und Kantenbedingungen betrachtet werden.

Nach einer Neugummierung oder einem Schleifvorgang ist besonders auf Oberflächengüte und Geometrie zu achten. Ein neuer Bezug kann zwar die Nennhärte erfüllen, aber anders laufen, wenn Enddurchmesser, Rundlauf, Profil, Bezugsdicke oder geschliffene Oberfläche von der bewährten Walze abweichen.

Fotos der alten Walze sind für diese Beurteilung sehr hilfreich. Ein Foto der gesamten Arbeitsfläche zeigt das Verschleißmuster. Für Quellung, Risse, Verglasung, Kantenschäden oder verdächtige lokale Bänder sind Nahaufnahmen besser. Bei Kantenschäden sollten Übergang zwischen Gummi und Kern sowie das Wellenende mit im Bild sein.

Ist der Bezug gleichmäßig, maßstabil und das Produktionsproblem nicht klar mit dieser Walzenposition verbunden, bringt eine Änderung der Gegendruckwalzenspezifikation möglicherweise wenig. Farbübertragung, Zylinderzustand, Maschineneinstellung und andere Prozessvariablen gehören dann zu einer breiteren Drucklinienuntersuchung.

Welche Angaben Sie für eine neue Gegendruckwalze oder Neugummierung senden sollten

Bei einem bewährten Ersatz kann die Information einfach bleiben. Hat sich der Druckauftrag geändert oder ist der alte Bezug wiederholt ausgefallen, ergänzen Sie Betriebsdaten.

Information Hilfreiche Details
Zeichnung oder Maße Außendurchmesser, Ballenlänge, Gesamtlänge, Wellenenden, Lagersitze, Freistiche
Vorhandener Bezug Härte, Bezugsdicke, bekannter Werkstoff, Oberflächengüte
Druckauftrag Substrat, Arbeitsbreite, Liniengeschwindigkeit, bekannte Gegendrucklast oder Maschineneinstellung
Kontaktmedien Farbtyp, wichtige Lösemittel, Reiniger, Reinigungshäufigkeit
ESA-Daten, falls verwendet Systemanbieter oder -typ, Lademethode, spezifizierte elektrische Daten
Alter Walzenzustand Foto der gesamten Fläche sowie Nahaufnahmen von Verschleiß, Quellung, Rissen, Verglasung und Kantenschäden

Wenn Sie eine bewährte Walze ersetzen und eine vorhandene Zeichnung und Spezifikation vorliegen, reichen diese Daten möglicherweise bereits aus, um direkt mit Angebot und Produktionsbestätigung fortzufahren. Bei wiederkehrenden Walzenproblemen sind Fotos der alten Walze und wenige Betriebsbedingungen, die mit dem Ausfall zusammenhängen, hilfreicher als eine lange Beschreibung der gesamten Druckmaschine.

Nützliche Seiten zur Auswahl von Tiefdruck-Gegendruckwalzen

Walzen für die Druckindustrie

Walzenpositionen und Betriebsbedingungen in Tiefdruck- und anderen Drucklinien.

Andruckwalzen

Projekte mit Anforderungen an Walzenspaltdruck, Walzenprofil, Balligkeit, Oberflächenzustand und Rundlaufgenauigkeit.

Antistatische / leitfähige Gummiwalzen

Allgemeine Anforderungen an Leitfähigkeit, elektrostatische Ableitung und Ladungskontrolle.

NBR-/Nitrilkautschukwalzen

Ausgewählte Anwendungen mit Kontakt zu Farben, Ölen und industriellen Flüssigkeiten.

FKM-Gummiwalzen

Ausgewählte Hochtemperatur- oder anspruchsvollere Medienbedingungen, bei denen der tatsächliche Chemikalienkontakt genauer geprüft werden muss.

Wenn Sie Zeichnungen, Maße, Muster oder eine klare Spezifikation haben, senden Sie diese direkt für kundenspezifische Fertigung, Angebot oder Produktionsbestätigung.

Sind die Angaben unvollständig, beginnen Sie mit Fotos der alten Walze, Grundmaßen, Walzenposition, Kontaktmedium und dem aktuellen walzenbezogenen Problem.