Как выбрать резиновое покрытие для прижимного вала глубокой печати

Когда прижимной вал глубокой печати нужно заменить или повторно гуммировать, наиболее практичная отправная точка — вал, который уже хорошо работал на этой машине. Если материал, рабочая ширина, скорость, нагрузка, практика очистки и настройки ESA не изменились, размеры, твёрдость, толщина покрытия и финишная поверхность старого вала дают сильную основу для новой спецификации.

Если печатная работа изменилась или старый вал регулярно набухает, глазируется, растрескивается, изнашивается неравномерно либо меняется после длительных тиражей, покрытие стоит пересмотреть. В зоне контакта прижимной вал должен удерживать материал у гравированного цилиндра с устойчивым контактом по всей рабочей ширине. Способность материала повторять контакт, стабильность вала, воздействие растворителей и требования ESA — всё это влияет на то, как формируется этот контакт.

Более широкий обзор валов, применяемых в глубокой и других видах печати, см. на странице Валы для полиграфической промышленности.

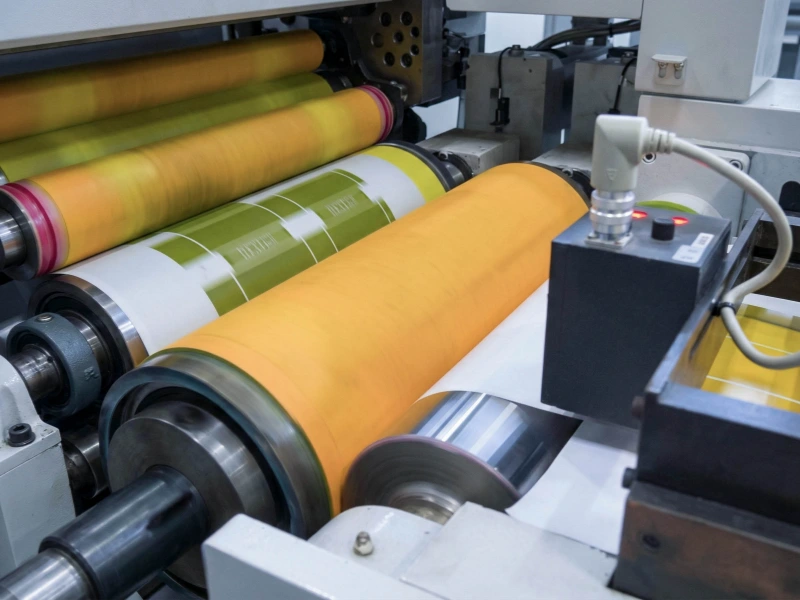
Печатная упаковочная пленка, проходящая через промышленную роликовую печатную линию.

Что определяет подходящее покрытие для прижимного вала глубокой печати?

Первичный анализ обычно можно сузить до шести условий. Каждое из них влияет на отдельную часть спецификации.

Что проверить На что это влияет
Материал — бумага, плёнка, фольга, декоративный или покрытый материал Способность повторять поверхность, направление по твёрдости, финиш поверхности, чувствительность к следам
Рабочая ширина и нагрузка Сжатие покрытия, прогиб вала, профиль и распределение давления
Скорость и рабочая температура Нагрев, стабильность твёрдости, размерное поведение и требования к адгезии
Краска и моющие среды Набухание, размягчение, отверждение, изменение поверхности и направление выбора резиновой смеси
Система ESA Требуемые электрические характеристики и взаимодействие вала с системой заряда
Состояние существующего вала Какие части старой спецификации можно сохранить, а какие нужно изменить

Для обычной замены без ESA, которая уже надёжно работала, эту проверку можно оставить простой. Более широкие валы, более высокие нагрузки, агрессивные растворители, позиции ESA и повторяющиеся отказы требуют более подробной оценки.

Сопоставляйте твёрдость и толщину покрытия с материалом

Бумага, пластиковая плёнка, фольга и декоративные материалы ведут себя под прижимным валом по-разному. Их шероховатость, сжимаемость, покрытие и чувствительность к давлению определяют, насколько резина должна подстраиваться к материалу в зоне контакта.

Бумага обычно имеет более выраженную текстуру и локальные колебания толщины. Подходящая податливость помогает покрытию следовать этим небольшим изменениям, не теряя контакта. Гладкая плёнка или чувствительная покрытая поверхность гораздо быстрее проявляет небольшой выступ, грубую обработку поверхности или локальную разницу давления.

Поэтому твёрдость прижимного вала глубокой печати имеет больше смысла, когда рассматривается вместе с толщиной покрытия. Два вала могут иметь одинаковые 80 Shore A, но сжиматься по-разному, если у одного покрытие толще или отличается опорная конструкция.

Коммерческие исполнения прижимных валов глубокой печати могут охватывать приблизительно 70–95 Shore A. Такой разброс показывает разнообразие условий глубокой печати; это не целевой диапазон, который следует копировать. Для обычной замены лучшим ориентиром остаётся старый вал, который уже успешно работал.

Финиш поверхности также важен. Поверхность, хорошо работающая с обычной бумагой, может оказаться слишком агрессивной для чувствительной плёнки; в то же время чрезмерно отполированная или глазированная поверхность после определённого времени эксплуатации тоже может менять контактное поведение.

Широким, нагруженным и высокоскоростным машинам нужна стабильная геометрия вала

Чем шире рабочая поверхность, тем сложнее сохранить одинаковые условия контакта от одного края до другого. Резина сжимается под нагрузкой, сердечник может прогибаться, а небольшие ошибки профиля вала становятся заметнее по всей ширине полотна.

Старое покрытие часто показывает эти различия. Если центральная полоса первой становится блестящей, износ сильнее у обоих краёв или заметно отличается состояние центра и краёв, стоит проверить распределение нагрузки, радиальное биение, профиль вала, состояние сердечника и бомбировку, если она предусмотрена исходной конструкцией.

Более твёрдое покрытие может уменьшить сжатие, но не исправит слабый сердечник или неподходящий профиль вала. На широких или сильно нагруженных прижимных валах твёрдость покрытия, его толщина, жёсткость сердечника, точность шлифования и окончательная геометрия должны совместно обеспечивать требуемый контакт.

Если в проекте критичны распределение давления, бомбировка, состояние поверхности или точность вращения, на странице Прижимные валы подробнее рассмотрен контролируемый контакт в зоне nip.

Скорость может проявить ту же проблему иначе. Покрытие непрерывно сжимается и восстанавливается, а при длительном тираже его температура может повышаться. Вал, нормально работающий в холодном состоянии, после выхода на производственную скорость может изменить поведение, если нагретое покрытие теряет стабильность твёрдости или размеров.

Полезный признак — когда в начале работы контакт стабилен, а разница между центром и краями появляется только позже. Со стороны вала запишите скорость линии, становится ли вал заметно тёплым, где впервые появляется изменение и есть ли на старом покрытии отполированные или сильно нагруженные участки.

Если особенно важны износ и механическая нагрузка, в предварительный подбор можно включить Полиуретановые резиновые валы . Их пригодность всё равно зависит от контакта с растворителями и требований к поверхности в данной позиции прижима.

Проверяйте растворители, которые действительно попадают на покрытие

Прижимной вал находится вне красочного резервуара, но покрытие всё равно может контактировать с туманом краски, брызгами, растворителем, переносимым материалом, и моющей жидкостью во время смывки. На некоторых машинах повторная очистка воздействует на резину чаще, чем обычный процесс печати.

При проверке химической совместимости формулировка «краска на растворителе» слишком общая. Полезнее знать фактические среды. Ethyl acetate — эфир, MEK — кетон. Зная, какой растворитель или очиститель попадает на вал, как часто его используют и остаётся ли он на поверхности, можно точнее сузить выбор резиновой смеси.

Старое покрытие даёт важные подсказки. Набухание или увеличение диаметра означает изменение объёма резины. Если после очистки появляется размягчение или липкость, стоит проверить очиститель. Отверждение, глазирование или мелкие поверхностные трещины могут указывать на другой механизм старения или химического изменения.

Резиновые валы NBR / из нитрильного каучука можно рассматривать для некоторых позиций, контактирующих с краской, маслами и промышленными жидкостями. Резиновые валы FKM могут быть направлением для отдельных более агрессивных сред или повышенных температур. Но фактический растворитель всё равно нужно сопоставлять с конкретной смесью.

Если старое покрытие годами работало с той же краской и практикой очистки без набухания, изменения твёрдости и повреждения поверхности, эта эксплуатационная история очень ценна. Нет необходимости превращать обычную стабильную замену в проект по разработке нового материала.

Для прижимного вала ESA нужна электрическая спецификация системы

Обычный прижимной вал глубокой печати выбирают прежде всего по механическому контакту, химическому воздействию, состоянию поверхности и геометрии. Для вала ESA к этому добавляются электрические требования электростатической системы помощи переносу.

Фраза «электропроводящая резина» сама по себе не является полной спецификацией для покрытия ESA. Полезны данные о поставщике или типе системы ESA, способе зарядки, требуемом сопротивлении или других электрических целевых значениях конкретной машины. В разных конструкциях ESA электрический путь через внутреннюю структуру вала или контактные элементы может отличаться.

Если предыдущий вал нормально работал с ESA, при замене сохраните его идентификационные данные, чертёж сердечника, детали проточек и доступные электрические параметры. Это особенно важно, если старый сердечник будет использоваться повторно.

Общие материалы по Антистатическим / электропроводящим резиновым валам помогают понять терминологию проводящих материалов и базовые электрические требования. Окончательная спецификация ESA должна соответствовать фактической системе машины и требуемому электрическому диапазону.

Дефекты печати ESA, пропуски точек и электростатические неисправности требуют более широкой диагностики на уровне печатной машины. На этапе выбора вала главный вопрос проще: соответствует ли новое покрытие и конструкция вала уже установленной системе ESA.

Используйте старый вал для проверки новой спецификации

Если вал долго работал стабильно, изнашивался равномерно и сохранял размеры, это веская причина оставаться близко к существующей спецификации. Измерьте его точно и сохраняйте замену простой.

Повторяющиеся отказы требуют другого подхода. Прежде чем просто повторять старое название материала и твёрдость, определите, где начинается повреждение и как оно развивается.

Набухание, размягчение или липкость заставляют снова проверить краску, растворитель, очиститель и совместимость смеси. Разница износа между центром и краями — повод проверить распределение нагрузки, прогиб, профиль, бомбировку и состояние сердечника. Узкая блестящая полоса может быть связана с локальным контактом, радиальным биением, загрязнением или финишем поверхности. Трещины у края резины требуют совместной проверки структуры покрытия, зоны адгезии, повторной деформации и состояния кромки.

После повторного гуммирования или шлифования уделяйте особое внимание финишу и геометрии. Новое покрытие может иметь правильную номинальную твёрдость, но работать иначе, если окончательный диаметр, радиальное биение, профиль, толщина покрытия или шлифованная поверхность отличаются от проверенного старого вала.

Фотографии старого вала сильно помогают оценке. Один снимок всей рабочей поверхности показывает общую картину износа. Для набухания, трещин, глазирования, повреждения краёв и подозрительных локальных полос полезнее крупные планы. При повреждении края включайте в кадр переход резина–сердечник и конец цапфы.

Если покрытие равномерное, размеры стабильны, а производственная проблема не связана явно с этой позицией вала, изменение спецификации прижимного вала может дать мало пользы. Перенос краски, состояние цилиндра, настройки машины и другие процессные переменные относятся к более широкой проверке печатной линии.

Какие данные отправлять для нового прижимного вала или повторного гуммирования

Для проверенной замены набор данных можно оставить простым. Если работа изменилась или старое покрытие регулярно отказывает, добавьте рабочие условия.

Информация Полезные детали
Чертёж или размеры Наружный диаметр, длина рабочей поверхности, общая длина, концы вала, посадки под подшипники, проточки
Существующее покрытие Твёрдость, толщина покрытия, известный материал, финиш поверхности
Печатная работа Материал, рабочая ширина, скорость линии, текущая нагрузка прижима или настройка машины, если известны
Контактирующие среды Тип краски, основные растворители, очистители, частота мойки
Данные ESA, если используется Поставщик или тип системы, способ зарядки, заданные электрические параметры
Состояние старого вала Фото всей рабочей поверхности и крупные планы износа, набухания, трещин, глазирования, повреждений краёв

Для закупки обычной замены проверенного вала часто достаточно старого чертежа и спецификации, чтобы перейти к расчёту и подтверждению производства. При повторяющейся проблеме полезнее фотографии старого вала и несколько рабочих условий, связанных с отказом, чем длинное описание всей печатной машины.

Полезные страницы для выбора прижимного вала глубокой печати

Валы для полиграфической промышленности

Позиции валов и рабочие условия в глубокой и других видах печати.

Прижимные валы

Проекты, связанные с давлением в nip, профилем вала, бомбировкой, состоянием поверхности и точностью вращения.

Антистатические / электропроводящие резиновые валы

Общие требования к проводимости, отводу статического заряда и управлению зарядом.

Резиновые валы NBR / из нитрильного каучука

Для отдельных применений с контактом с краской, маслами и промышленными жидкостями.

Резиновые валы FKM

Для отдельных условий с повышенной температурой или более агрессивными средами, где фактический химический контакт нужно проверять особенно внимательно.

Если у вас есть чертежи, размеры, образцы или чёткая спецификация, отправьте их напрямую для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных пока недостаточно, начните с фотографий старого вала, основных размеров, позиции вала, контактирующих сред и текущей проблемы, связанной с валом.