
Probleme beim Kalandrieren von PVC-beschichteten Geweben: Glanzunterschiede, Streifenbildung und Oberflächenablagerungen
PVC-beschichtetes Gewebe oder Planen können vor dem Kalanderstich gut aussehen, nach dem Druckkontakt jedoch matte Streifen, glänzende Streifen, lange Streifen, klebrige Stellen oder Rückstände auf der Walzenoberfläche aufweisen.
Viele Betriebe versuchen zunächst, die Walze zu reinigen. Die Oberfläche verbessert sich, die Walze läuft eine Weile, dann tritt der gleiche Fleck wieder auf. An diesem Punkt sind die hilfreichen Hinweise meist einfach: Wo beginnt der Fleck, wie bilden sich die Rückstände, wie sieht die alte Walzenoberfläche aus und verändert sich der Fehler durch Druck?.
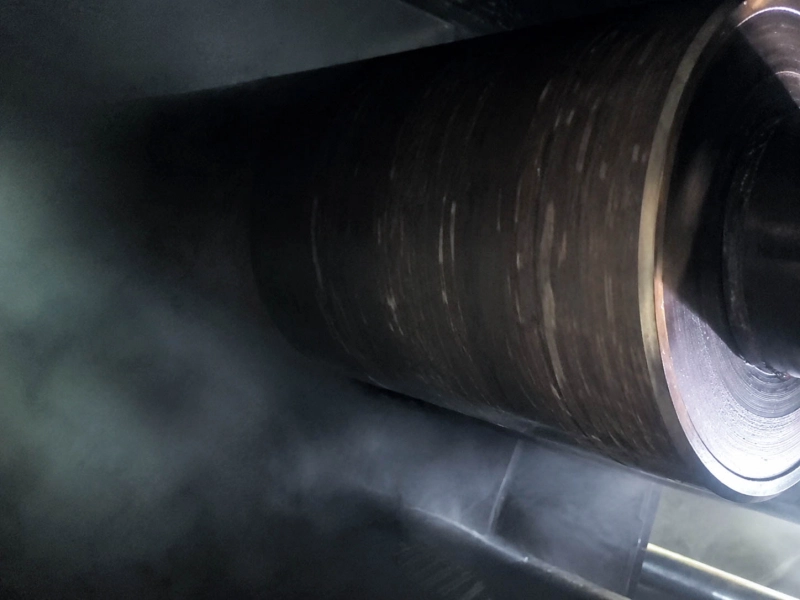
Prüfen Sie den Stoff vor und nach dem Kalanderschnitt.
Beginnen Sie mit der Stoffoberfläche.
Prüfen Sie das PVC-beschichtete Gewebe, bevor es in die Kalanderpresse gelangt. Prüfen Sie es anschließend unmittelbar nach dem Druckkontakt erneut. Verwenden Sie dabei denselben Lichtwinkel. Seitliches Licht macht Glanzstreifen oft deutlicher sichtbar als Licht von oben.
Sollten vor dem Kalandrieren bereits Trübungen, Mattheit, Klebrigkeit oder ungleichmäßiger Glanz auftreten, prüfen Sie zuerst die Beschichtungsseite. Achten Sie dabei auf den Zustand der Beschichtung, Trocknung, Chargenwechsel, Oberflächentemperatur, Lagerung und Verunreinigungen.
Verändert sich die Oberfläche nach dem Walzenspalt, überprüfen Sie den Kalanderkontakt. Kontrollieren Sie die Kontaktseite, die Walzenfläche, die Wärmeverteilung, den Druckausgleich und die Position der Markierung.
Erkenne das Muster und entscheide dann, wo du suchen sollst.
Oberflächenmarkierungen auf PVC-beschichtetem Gewebe sehen auf den ersten Blick oft ähnlich aus. Das Muster gibt jedoch einen besseren Hinweis.
| Nach dem Kalandrieren sieht man | Zuerst prüfen |
|---|---|
| Glänzende und matte Streifen über die Breite | Querbreitendruck, Wärme und Rollenkontakt |
| lange Streifen | Lokale Rückstandsspur, Kratzer, abgenutzte Stelle, verschmutzte Linie |
| Klebrige oder ölige Ablagerungen auf der Rolle | PVC-Beschichtungsrückstände, Weichmacherübertragung, Reinigungsfilm |
| Regelmäßige Wiederholungsmarke | Lokale Walzenoberflächenstelle oder Kontaktänderung |
| Eine Kante schlechter als die andere | Kantendruck, Wärmedifferenz, Beschichtungsdifferenz, Kantenaufbau |
| Reinigung hilft für einen kurzen Lauf | Rückstandsrückführung, Walzenoberflächenlösung, Reinigungsmethode |
Ein fester Streifen an einer bestimmten Position erfordert in der Regel eine lokale Überprüfung. Eine langsame Ablagerung auf der Walzenoberfläche erfordert eine Überprüfung auf Rückstände und eine Reinigung. Ein Glanzunterschied zwischen der linken und rechten Seite erfordert eine Überprüfung von Anpressdruck und Kontaktfläche.
PVC-Rückstände können den Glanz verändern, bevor sie schwer wirken.
PVC-beschichtetes Gewebe reagiert stark auf Hitzeeinwirkung und Druck. Erwärmt sich die Beschichtungsoberfläche, kann sich ein dünner Rückstandsfilm bilden, der den Glanz des Gewebes verändert, bevor die Walze stark verschmutzt aussieht.
Rückstände können als öliger Film, klebriger Streifen, grauer Belag, glänzende Haut oder Randablagerungen sichtbar sein. Aus der Ferne kann eine Farbrolle akzeptabel aussehen, während sich die Oberfläche bereits anders anfühlt.
Betrachten Sie die Walze nach einem kurzen Lauf, nicht nur nach einer langen Schicht. Frühe Rückstände sind aussagekräftiger als starke Ablagerungen. Bildet sich nach der Reinigung schnell wieder derselbe Film, produziert der Kontakt weiterhin Rückstände.
Für ein allgemeineres Rückstandsverhalten auf Walzenoberflächen siehe Material haftet an Gummiwalzenoberflächen. Informationen zu beheizten Kontaktstellen finden Sie unter Gummiwalzen für Hitze- und Druckkontakt.
Reinigung als Kurztest verwenden
Die Reinigung liefert nützliche Informationen, wenn das Ergebnis klar dokumentiert wird.
Nach der Reinigung sollten Sie folgende Punkte notieren:
- ob der Glanzstreifen verschwindet oder nur heller wird;
- ob der Streifen an der gleichen Breitenposition zurückkehrt;
- ob der Rückstand an einer Kante beginnt oder sich über die gesamte Fläche erstreckt;
- ob sich die Rolle trocken, ölig oder leicht klebrig anfühlt;
- ob die Reinigung mit einer warmen oder kalten Walze durchgeführt wurde;
- wie lange die Verbesserung anhält.
Ein längerer stabiler Lauf nach der Reinigung deutet in der Regel auf Probleme mit der Kontaminationskontrolle, dem Reinigungsintervall oder einer Stillstandsreinigung hin. Eine kurzfristige Verbesserung lässt auf Rückstände während des Kontakts, einen durch die Reinigung entstandenen Oberflächenfilm oder eine gealterte Walzenoberfläche schließen, die Rückstände leicht aufnimmt.
Passen Sie die Oberfläche der alten Walze an den Stofffehler an.
Die alte Walzenoberfläche liefert oft den deutlichsten Hinweis auf das Spielfeld.
Verwenden Sie eine Seitenleuchte und prüfen Sie die gesamte Walzenoberfläche. Achten Sie auf glänzende Streifen, klebrige Stellen, verhärtete Oberflächen, abgenutzte Stellen, feine Kratzer, Verunreinigungen an den Rändern und Unterschiede zwischen der linken und rechten Seite der Walzenoberfläche.
Vergleichen Sie dann das Gesehene mit dem Stoff:
- Ein glänzendes Armband kann zu einem glänzenden Armband passen;
- Ein feiner Kratzer kann einem langen Streifen entsprechen;
- An klebrigen Stellen können PVC-Rückstände haften bleiben;
- Eine gehärtete Deckschicht kann die Beschichtung stärker beschädigen;
- Die Randverunreinigung kann mit der Randablagerung auf dem Gewebe übereinstimmen.
Prüfen Sie auch den Zeitpunkt. Probleme, die nach dem Neubeziehen, Schleifen, Einbau, Reinigungswechsel oder einer neuen Stoffcharge auftreten, erfordern einen genaueren Vergleich der Vorgeschichte der alten Walze mit dem aktuellen Betriebszustand.
Für den Kontakt mit Öl, Reinigungsmitteln und Beschichtungsrückständen, NBR-/Nitrilkautschukwalzen sind oft eine Überprüfung wert. Für ausgewählte erhitzte oder löseempfindliche Stellen, Festsilikonwalzen (HCR) kann auch nach Überprüfung des tatsächlichen Kontaktzustands überprüft werden.
Druckungleichgewicht zeigt sich oft als Glanzunterschied
Bei PVC-beschichtetem Gewebe kann es zu Druckungleichgewichten in Form von Glanzproblemen kommen, bevor offensichtliche mechanische Mängel auftreten.
Prüfen Sie die Bedienerseite, die Mitte und die Antriebsseite unter denselben Bedingungen. Falls eine Seite glänzender, matter, klebriger oder verschmutzter ist, vergleichen Sie Druck, Walzenkontakt, Kantenablagerungen und Temperatur über die gesamte Breite.
Eine Walze kann im Stillstand gerade erscheinen, aber nach dem Einwirken von Hitze, Stoffspannung und Belastung einen anderen Kontakt aufweisen. Eine geringfügige Druckänderung kann hilfreich sein. Verändert sich der Glanzstreifen oder die Streifenbildung mit dem Druck, sollte der Kalandrierkontakt überprüft werden.
Für Druckkontaktrollenpositionen, Andruckwalzen ist die Hauptsupportseite. Für beschichtete Gewebe und Textilbahnpositionen, Walzen für die Textilverarbeitung bietet eine breitere Anwendungsrichtung.
Beschichtungs- und Prozessprobleme an der richtigen Stelle behalten
Einige Schilder sollten zunächst einer Beschichtungs- oder Prozessprüfung unterzogen werden:
- Der Defekt ist vor dem Kalandrieren sichtbar;
- Beide Seiten des Stoffes weisen eine ähnliche Veränderung auf;
- Das Problem tritt nach einem Wechsel der Beschichtungscharge auf;
- Die Oberfläche bleibt auch ohne Druckkontakt klebrig;
- Kühlung oder Lagerung verändern das Aussehen stärker als eine Druckanpassung;
- Rückstände finden sich auf mehreren, nicht miteinander in Zusammenhang stehenden Walzen.
In diesen Fällen sollte der Zustand der Walze als ergänzende Information dokumentiert werden. Die erste Überprüfung sollte sich auf den Beschichtungszustand, die Trocknung, die Lagerung, die Oberflächentemperatur, Verunreinigungen und das Verhalten der Charge beziehen.
Wann es sich lohnt, das Walzenmaterial oder die Richtung des Neubezugs zu überprüfen
Eine Überprüfung im Zusammenhang mit der Walze ist dann sinnvoll, wenn das Gewebe vor dem Einpressen stabil ist und der Defekt erst nach dem gleichen Druckkontakt auftritt.
Starke Signale sind unter anderem:
- Reinigung hilft nur kurzfristig;
- Ein Streifen kehrt an der gleichen Breitenposition zurück;
- Der Materialaufschlag kehrt auf derselben Walzenfläche zurück;
- Der Wiederholungsabstand entspricht annähernd dem Walzenumfang;
- Die alte Walze ist glänzend, klebrig, hart, abgenutzt oder verschmutzt;
- Der Defekt ändert sich nach der Druckanpassung.
In diesem Stadium ist die Materialbezeichnung allein zu ungenau. NBR, Silikon, PU oder andere Gummisysteme können sich unter dem Einfluss einer PVC-Beschichtung unterschiedlich verhalten. Oberflächenbeschaffenheit, Härte, Ablösung von Rückständen, Reinigungsflüssigkeit, Hitze und Druck beeinflussen das Ergebnis.
Wolorin hat eine verwandte Planen-Kalanderwalzen-Neubezugskoffer. Der Fall umfasste den Kontakt von beschichteter Plane mit Hitze, Einflüssen von Öl und Weichmachern, Oberflächenverschleiß und die Überprüfung der Walzenbespannung. Er dient als nützliches Referenzbeispiel dafür, wie Walzenoberflächen und der Arbeitskontakt bei dieser Art von Anwendung überprüft werden.
Was Sie für eine Überprüfung im Zusammenhang mit Walzen einsenden sollten
Wolorin unterstützt die kundenspezifische Herstellung, Neubeschichtung und Angebotserstellung von Gummiwalzen sowie die Produktionsbestätigung, wenn das Problem auf die Walzenoberfläche, das Walzenmaterial oder den Druckkontakt hinweist.
Nützliche Angaben:
| Information | Nützliche Details |
|---|---|
| Zeichnung oder Größe | Durchmesser, Stirnlänge, Schaftdetails, Bezugsdicke (falls bekannt) |
| Alte Walzenfotos | Gesamtfläche, Randbereich, abgenutzter Streifen, glänzende Stelle, klebrige Stelle, Rückstände |
| Rollenposition | Kalanderwalze, Druckwalze, Kontaktwalze oder andere Position |
| Kontaktmedium | PVC-Beschichtung, Weichmacherrückstände, Ölfilm, Reinigungsflüssigkeit, Wärmekontakt |
| Aktuelles Walzenproblem | Glanzflecken, Streifen, Anhaften, Ablagerungen, Verhärtungen, Abnutzung, Oberflächenverunreinigungen |
| Stoffdetails | PVC-beschichtetes Gewebe, Plane, beschichtetes Textil, Kontaktseite |
| Betriebszustand | Temperatur, Druckeinstellung, Liniengeschwindigkeit (falls verfügbar) |
| Reinigungsprotokoll | Verwendetes Reinigungsmittel, Warm- oder Kaltreinigung, wie schnell der Fleck zurückkehrt |
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Walzenspezifikation haben, senden Sie diese bitte direkt zu. Wolorin kann anhand Ihrer Unterlagen mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung beginnen.
Falls die Informationen unvollständig sind, beginnen Sie mit alten Walzenfotos, der Walzenposition, den Teilen, die die Walze berührt, und dem aktuellen Problem im Zusammenhang mit der Gummiwalze.