
Häufige Probleme auf Materiallinien für Lithiumbatterien
Partikel auf der Trennfolie, statische Aufladung um die Folie, schwache Markierungen auf der beschichteten Bahn und Spannungsdrift beginnen oft als kleine Veränderungen in einem Abschnitt der Anlage. Staub sammelt sich nach einem Kontaktbereich. Die Bahnkante beginnt mit höherer Geschwindigkeit zu wandern. Nach erhitztem Kontakt bildet sich eine feine Linie. Das Material verlässt eine Walzenseite ungleichmäßig.
Beginnen Sie mit der Mustererkennung. Ermitteln Sie den ersten Punkt, an dem sich das Material ändert, die Bedingung, die das Problem verschlimmert, und die Walzengruppe, die diesem Punkt am nächsten liegt. Tritt das gleiche Muster in der Nähe einer Walzenposition erneut auf, überprüfen Sie gemeinsam die Walzenoberfläche, den Anpressdruck, den Erdungspfad, die Führungsgenauigkeit, das Verschmutzungsverhalten und die Deckmaterialrichtung.
Für den vollständigen Hintergrund zu batteriebetriebenen Walzen siehe Wolorins Website. Walzen für Lithiumbatterie-Produktionslinien Diese Seite behandelt Separator, Folie, Beschichtung, Clean-Contact-Transfer, Trocknungstransport und Wickelwalzenpositionen. Die folgenden Prüfungen konzentrieren sich auf die Probleme, die bei Separator, Folie, beschichteter Bahn und anderen empfindlichen Batteriematerialien auftreten können.
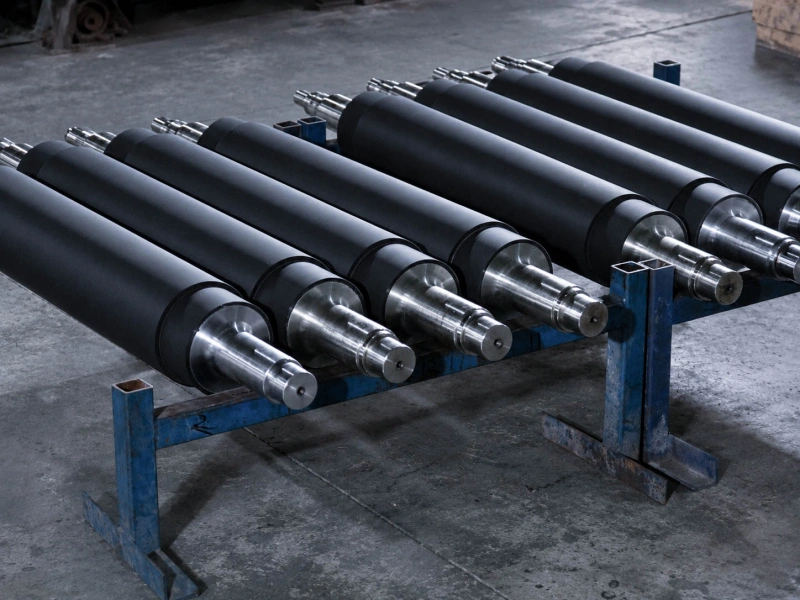
Sauberer Kontakt beginnt dort, wo Partikel zurückkehren
Sauberkeit sollte nach Ort und Zeitpunkt geprüft werden. Wo sammeln sich Partikel? Wie schnell kommen sie nach der Reinigung zurück? Folgen sie derselben Kontaktzone, Kante oder Walzenoberfläche?
Separatorfolien werden häufig in dünnen Mikrometerbereichen verarbeitet. Bei solchen Materialbahnen können kleine Partikel, lokale Druckpunkte oder Rückstandslinien an empfindlichen Kontaktstellen sichtbar werden. Das Problem lässt sich leichter beurteilen, wenn dasselbe Partikelmuster in der Nähe einer Walze, einer Kante oder einer Kontaktzone wiederkehrt.
Wenn Partikel über die gesamte Bahn verteilt auftreten, überprüfen Sie das vorgelagerte Material, die Luftströmung, den Schneidstaub, die Handhabung, die Raumbedingungen und die Transportbelastung. Wenn sich Partikel in der Nähe einer Walze ansammeln, kurz nach der Reinigung wieder auftreten oder nach Geschwindigkeitsänderungen zunehmen, konzentrieren Sie sich auf diese Kontaktstelle.
Anzeichen für Verschleißerscheinungen an Walzen sind beispielsweise eine glasige oder klebrige Oberfläche, lokale Abnutzungsspuren, eine Rückstandslinie, ein ungleichmäßiges Schleifbild oder Schmutzablagerungen an einer Kante. Eine Walze kann im Stillstand sauber erscheinen und dennoch unter dem Einfluss von Geschwindigkeit, Druck, Umschlingungswinkel oder Hitze Partikel zurückführen.
Zur Partikelaufnahme und zur Reinigung der Oberflächenkontaktpunkte, Reinigungs- und Haftwalzen Dies könnte ein Ansatzpunkt für weitere Überprüfungen sein. Falls Staub zusammen mit statischer Aufladung auftritt, sollten Reinigungsverhalten und antistatische Eigenschaften im selben Test überprüft werden.
Statische Probleme benötigen einen realen Ableitpfad
Statische Probleme äußern sich oft durch Staubanziehung, Verkleben der Bahn, ungleichmäßiges Ablösen, Lichtentladung, Kantenflattern oder plötzliche Änderungen der Handhabung nach dem Abwickeln, Trocknen, Erhitzen oder der Kontakttrennung.
Markieren Sie die erste Stelle, an der sich das Verhalten ändert. Beginnt die Staubaufnahme nach einem Abwickelpunkt, einem Führungsabschnitt oder einem Trennbereich, liegt die Ursache möglicherweise lokal. Haftet das Material an der Walze, hebt es sich ungleichmäßig an oder werden nach der Reinigung feine Partikel zurückgezogen, prüfen Sie die Richtung des Oberflächenwiderstands und den Erdungspfad entlang des Materialbahnverlaufs.
Für die Prüfung antistatischer Walzen ist der Oberflächenwiderstand ein sinnvoller Ausgangspunkt. Dissipative Richtungen werden häufig in Bereichen von 10⁴ bis unter 10¹¹ Ohm angegeben, während leitfähigere Richtungen einen anderen Zielwert erfordern können. Der Wert muss mit der Maschinenführung harmonieren. Gummirichtung, Walzenoberfläche, Welle, Lager, Maschinenrahmen und Erdung beeinflussen das Ergebnis.
Der Sollwert für den Oberflächenwiderstand sollte zusammen mit der Walzenposition und dem Kontaktmaterial übermittelt werden. Ohne einen nutzbaren Abflussweg kann der Wert allein das Verhalten der Walze im Betrieb nicht beschreiben.
Für statisch empfindliche Kontakte, Antistatische / leitfähige Gummiwalzen Die Prüfung sollte unter Berücksichtigung des Widerstandsziels, des Materialkontakts, der Führungsposition, der Reinigungsmethode, des Wellenzustands und der Erdung erfolgen. Falls der Kunde einen erforderlichen Widerstandsbereich, frühere Messwerte oder Maschinenspezifikationen vorgibt, senden Sie diese bitte zusammen mit den Walzendetails.
Metallfolien und beschichtete Bahnen benötigen stabilen Kontakt
Folien und beschichtete Batteriematerialien reagieren stark auf geringfügige Kontaktveränderungen. Folien können feine Kratzer, Dellen, Kantenspannungen, Flattern oder Spannungswellen aufweisen. Beschichtete Bahnen können Glanzveränderungen, Druckspuren, Rückstandsübertragung, Beschichtungsstörungen oder Markierungen zeigen, die nach dem Trocknen, Kalandrieren, Wickeln oder der Inspektion verschwinden.
Die Folie des Stromkollektors kann nur wenige bis einige zehn Mikrometer dick sein. Bei diesem Material können bereits geringe Druckunterschiede, Partikel, Rundlauffehler oder harte Kontaktstellen das Verarbeitungsergebnis beeinträchtigen. Eine Walze, die auf einem weniger empfindlichen Materialbahnmaterial zufriedenstellend läuft, kann sichtbare Spuren auf der Folie oder dem beschichteten Batteriematerial hinterlassen.
Die Form der Markierung liefert nützliche Hinweise:
| Markverhalten | Was zu überprüfen ist |
|---|---|
| gerade feine Linie nach einem Kontaktpunkt | feste Oberflächenstelle, Druckband, Rückstandslinie |
| Wiederholter Punkt oder Wiederholungszeichen | Walzenumfang, Oberflächenfehler, lokale Materialaufnahme |
| Kantendruckspur | Ausrichtung, BalligkeitBalligkeit, Seitendruck, Wellendurchbiegung |
| Glanzänderung nach erwärmtem Kontakt | Wärmereaktion, Ablöseverhalten, Beschichtungsempfindlichkeit |
| Markierungsänderungen nach Druckanpassung | Kontaktzustand, Härte, Bezugsdicke, Walzengeometrie |
Für einen stabilen Kontakt sind kontrollierter Druck, Oberflächenbeschaffenheit und Laufgenauigkeit erforderlich. Zu geringer Kontakt kann zu Schlupf, Flattern, ungenauer Führung und instabiler Auslösung führen. Zu hoher Kontakt kann Druckstellen, Beschichtungsstörungen, Oberflächenübertragung und Kantenspannungen verursachen.
Für Hitzeschutz, Trennmittelschutz, geringe Markierungsneigung oder Oberflächenschutz im Bereich empfindlicher Kontakte, Festsilikonwalzen (HCR) Dies könnte eine mögliche Richtung sein, die überprüft werden sollte. Die endgültige Vorgehensweise sollte jedoch weiterhin die Walzenposition, den Beschichtungszustand, den Anpressdruck, die Temperatur, die Reinigungsflüssigkeit, die Oberflächenbeschaffenheit und das Verhalten der alten Walze berücksichtigen.
Oberflächengüte, Ra und Laufgenauigkeit
Bei empfindlichen Materiallinien sollte die Oberflächenbeschaffenheit frühzeitig geprüft werden. Eine Walze, die optisch glatt erscheint, kann sich im Kontakt dennoch anders verhalten. Feinschliff, matte Oberfläche, trennoptimierte oder haftungsoptimierte Oberflächenbeschaffenheit sowie die Richtung der Haftfläche beeinflussen das Bahnverhalten.
Der Ra-Wert kann die Rauheit beschreiben, muss aber in Zusammenhang mit der Messmethode und der Beanspruchung der Walzenoberfläche betrachtet werden. Filtereinstellung, Auswertungslänge, Schleifrichtung, Gummimischung, Anpressdruck und Reinigungsmethode beeinflussen das Verhalten der Oberfläche auf dem Material.
Bei Walzenprojekten sollte der Ra-Wert eine praktische Frage beantworten: Soll die Oberfläche sichtbare Spuren reduzieren? Die Ablösung erleichtern? Die Haftung erhöhen? Partikel aufnehmen? Beschichtungsübertragung verhindern? Derselbe Ra-Wert kann je nach Gummimischung, Druck, Geschwindigkeit, Reinigungsflüssigkeit und Materialoberfläche unterschiedlich wirken.
Rundlaufgenauigkeit und dynamische Auswuchtung sind wichtig bei hohen Produktionsgeschwindigkeiten, dünnen Bahnen oder sich wiederholenden Markierungen in regelmäßigen Abständen. Geringfügige Geometrie- oder Auswuchtungsprobleme können sich durch Vibrationen, Flattern, Spannungsdrift, wiederholte Markierungen oder instabilen Kontakt in der Nähe einer Walzengruppe bemerkbar machen.
Bei Problemen wie feinen Linien, Rückstandsübertragungen, Wiederholungsspuren, Vibrationsspuren oder Glanzveränderungen liefert die alte Walzenoberfläche wertvolle Anhaltspunkte. Fotos im Seitenlicht, Nahaufnahmen abgenutzter Walzenbänder sowie Informationen zu vorherigen Schleifarbeiten, Ra-Werten, Rundlaufgenauigkeit oder Auswuchtvorgaben helfen bei der Entscheidung, ob die alte Oberflächenbehandlung wiederholt, angepasst oder Polierpaste und Oberfläche gemeinsam überprüft werden sollen.
Führungs- und Spannungsprobleme nach Änderung von Geschwindigkeit, Breite oder Wärme
Probleme mit der Führung und Spannung treten häufig bei Geschwindigkeits-, Breiten- oder Walzendurchmesseränderungen, Wärmeeinwirkung oder Materialchargenwechseln auf. Typische Anzeichen sind Kantenwanderung, leichte Faltenbildung, lokales Verrutschen, Bahnflattern, ungleichmäßiger Lauf (sowohl straff als auch locker), ungleichmäßiges Aufwickeln oder Spuränderungen vor dem Schneiden oder Aufwickeln.
Bei Separator- und Folienanlagen können bereits geringe Änderungen der Breite oder Dicke das Materialverhalten auf der Walzenoberfläche beeinflussen. Hitze kann die Materialbahn, die Beschichtungsschicht und die Walzenoberfläche gleichzeitig verändern. Die Anlage kann bei niedriger Geschwindigkeit stabil erscheinen, nach Beschleunigung jedoch instabil werden.
Ein Führungsproblem beginnt oft mit einer seitlichen Bewegung. Ein Spannungsregelungsproblem äußert sich häufig durch Flattern, Spannungsdrift, instabiles Wickeln oder Laufänderungen beim Beschleunigen und Bremsen. In der Praxis können diese Anzeichen an derselben Walzengruppe auftreten.
Für Pfadkontrollpositionen, Führungswalzen Die Bahnbreite, das Kantenverhalten, der Oberflächenkontakt, die Ausrichtung, der Lagerzustand und der lokale Verschleiß sollten überprüft werden. Für Geschwindigkeitsübergänge, Walzendurchmesseränderungen, Flattern und Wickelstabilität gilt Folgendes:, Bahnspannungswalzen Die Überprüfung sollte anhand von Durchmesser, Stirnlänge, Deckhärte, Oberflächenbeschaffenheit, Rundlauf, dynamischer Auswuchtung, Wellensteifigkeit und Umschlingungswinkel erfolgen.
Praktische Überprüfungen:
| Feldschild | Walzenbezogene Prüfung |
|---|---|
| bei niedriger Geschwindigkeit stabil, nach Beschleunigung instabil | Auswuchtung, Lagerzustand, Wellensteifigkeit, Oberflächengrip |
| Die Kante bewegt sich zur gleichen Seite. | Ausrichtung, Balligkeit, Verschleiß der Rollenfläche, Führungsreaktion |
| Spannung driftet nach Wärmeeinwirkung | Änderung der Deckhärte, Oberflächenreibung, Umschlingungswinkel |
| Das Netz flattert in der Nähe einer Walzengruppe | Rundlauf, Auswuchtung, Luftbewegung, Kontaktdruck |
| Schmalbandnetze laufen schlechter als Breitbandnetze. | Kontaktbreite, Kantenbelastung, Zustand der Walzenoberfläche |
Kontaktspuren an der Beschichtung benötigen einen Zeithinweis.
Kontaktspuren der Beschichtung lassen sich leichter beurteilen, wenn man ihre Form mit dem Zeitpunkt ihres Auftretens in Verbindung bringt. Eine unmittelbar nach dem Kontakt sichtbare Spur deutet oft auf Druck, Rückstände, Verunreinigungen oder die Oberflächenbeschaffenheit hin. Eine nach dem Trocknen sichtbare Spur kann auf eine Wärmereaktion, die Empfindlichkeit der Beschichtung, die Übertragung von Rückständen oder ein Druckgedächtnis zurückzuführen sein. Eine nach dem Aufwickeln sichtbare Spur kann von einem früheren Kontakt stammen und unter Walzendruck sichtbar werden.
Prüfen Sie diese Anzeichen, bevor Sie die gleiche Walzenspezifikation wiederholen:
| Markverhalten | Was es bedeuten könnte | Walzenbezogene Prüfung |
|---|---|---|
| gerade feine Linie nach einem Kontaktpunkt | Feste Oberflächenstruktur, Rückstandslinie, Druckband | Oberflächenbeschaffenheit, lokale Verunreinigungen, Schleifspuren, Druckverteilung |
| Wiederholter Punkt oder Wiederholungszeichen | Walzenumfang, Oberflächenfehler, lokale Materialaufnahme | Umfangvergleich, alte Walzenoberfläche, Rundlauf, Rückstandsmuster |
| Kantendruckspur | Kantenbelastung, Fehlausrichtung, Balligkeit, Wellendurchbiegung | Ausrichtung, Balligkeit, Lagerzustand, Kantenverschleiß |
| Glanzänderung nach erwärmtem Kontakt | Wärmereaktion, Ablöseverhalten, Beschichtungsempfindlichkeit | Deckmaterialrichtung, Härte, Oberflächenbeschaffenheit, Reinigungsmethode |
| Markierungsänderungen nach Druckanpassung | Kontaktdruck spielt eine Rolle | Kontaktzustand, Härte, Bezugsdicke, Walzengeometrie |
Der Zustand der alten Walze kann die Überprüfung erheblich erschweren. Aushärtung, Verglasung, Aufquellen, Erweichen, Verunreinigungen, Kantenverschleiß, ungleichmäßiges Schleifen und die Aufnahme von Rückständen beeinflussen das Kontaktergebnis. Tritt dieselbe Markierung nach Reinigung, Schleifen oder Austausch erneut auf, sollten Haftung, Schichtdicke, Aushärtungsstabilität, Schleifqualität, Rundlauf, Balligkeit und Anpressdruck gemeinsam überprüft werden.
Wann sollte die Drehrichtung jeder Walze überprüft werden?
Die Walzenrichtung sollte dem Feldsignal folgen.
Überprüfen Antistatische / leitfähige Gummiwalzen Wenn in der Nähe eines Kontaktpunkts Staubanziehung, -anhaftung, -entladung, ungleichmäßige Ablösung oder Änderungen im Zusammenhang mit Ladungen auftreten, überprüfen Sie den Oberflächenwiderstand, den Erdungspfad, den Zustand der Welle, den Zustand des Lagers und das Kontaktmaterial.
Überprüfen Reinigungs- und Haftwalzen Wenn sich nach der Reinigung Partikel erneut ansammeln, muss loser Staub gezielt entfernt werden, da sich sonst immer wieder Verunreinigungen auf derselben Walzenfläche ansammeln. Überprüfen Sie das Partikelverhalten, die Reinigungsmethode, die Richtung der Oberflächenhaftung und den statischen Zustand.
Überprüfen Festsilikonwalzen (HCR) Wenn Hitzebeständigkeit, Trennverhalten, geringe Abriebfestigkeit oder Oberflächenschutz zu den Kontaktanforderungen gehören, überprüfen Sie Druck, Temperatur, Oberflächenbeschaffenheit, Reinigungsflüssigkeit, Beschichtungsverhalten und die Oberfläche der alten Walze.
Überprüfen Führungswalzen Wenn Kantenbewegungen, Spurstabilitätsprobleme, lokale Abweichungen oder eine zu hohe Empfindlichkeit gegenüber der Bahnführung zum Hauptproblem werden, sollten Sie die Ausrichtung, die Bahnbreite, den Zustand der Walzenoberfläche, den Rundlauf, den Lagerzustand und den Kantenverschleiß überprüfen.
Überprüfen Bahnspannungswalzen Wenn die Bahn durch Geschwindigkeit, Rollendurchmesser, Breitenänderung, Wärmeeinwirkung, Beschleunigung oder Wickeldruck instabil wird, überprüfen Sie Wickelwinkel, Oberflächenkontakt, Rundlauf, Balance, Wellensteifigkeit, Deckschichthärte und Spannungsbereich.
Was vor der Festlegung der Walzenrichtung gemessen werden sollte
Eine hilfreiche Analyse stellt den Zusammenhang zwischen dem sichtbaren Problem und messbaren Details der Leitung her. Diese Werte helfen, die Fehlersuche vor der Fertigung, Angebotserstellung oder Produktionsbestätigung einzugrenzen.
| Feldinformationen | Warum es wichtig ist | Nützliche Details zum Senden |
|---|---|---|
| Separator, Folie, beschichtete Bahn oder Verbundmaterial | Unterschiedliche Oberflächen reagieren unterschiedlich auf Druck, statische Aufladung, Hitze und Oberflächenbehandlung. | Materialart, Dicke, Beschichtungsseite, Oberflächenempfindlichkeit |
| Bahnbreite und Ballenlänge | Die Breite beeinflusst das Kantenverhalten und die Kontaktverteilung | Webbreite, aktive Kontaktbreite, Randwanderungsposition |
| Spannungseinstellung oder Spannungsbereich | Die Kontaktkraft beeinflusst Gleiten, Faltenbildung, Abdrücke und Wicklung. | Normalspannung, Spannung bei niedriger Geschwindigkeit, Beschleunigungszustand |
| Liniengeschwindigkeit | Geschwindigkeitsänderungen: statischer Effekt, Schlupf, Flattern, Erwärmung und Balanceeffekt | Normalgeschwindigkeit, Fehlergeschwindigkeit, Beschleunigungsphase |
| Temperatur- oder Hitzeeinwirkung | Wärme verändert das Verhalten der Gummibahn und das Verhalten der Gummioberfläche | Walzenbereichstemperatur, Trockenbereich, beheizter Walzenspalt |
| Zielwert für Oberflächenwiderstand | Erforderlich für antistatische oder leitfähige Richtung | Erforderlicher Messbereich, Messmethode, Erdungszustand |
| Oberflächengüte oder Ra | Erforderlich für geringe Abdrücke, Griffigkeit, Trennverhalten oder sauberen Kontakt | Vorhandene Oberfläche, Ra-Zielwert (falls angegeben), Seitenlichtfoto |
| Rundlauf- und Auswuchtanforderungen | Die Laufgenauigkeit beeinflusst Markierungen, Spannung und Stabilität bei hohen Geschwindigkeiten. | Vorhandene Toleranz, Maschinengeschwindigkeit, Vibration oder Wiederholungsmarkenhistorie |
| Alte Walzenversagen | Die alte Oberfläche zeigt den tatsächlichen Betriebszustand | Abnutzung, Aufquellen, Glasur, Risse, klebrige Stellen, Kantenbänder |
Für gängige Ersatzwalzen genügen Zeichnungen, Abmessungen, Härte, Walzenposition und Fotos der alten Walze als Ausgangspunkt. Wiederkehrende Defekte, saubere Kontaktstellen, elektrostatisch empfindliche Kontakte, Oberflächen mit geringer Abriebfestigkeit, Hitzeeinwirkung, dünne Trennschicht und Folienhandhabung erfordern detailliertere Angaben. Die Überprüfung kann die Ausrichtung der Walzen, die Verklebung, die Bezugsdicke, die Oberflächenbeschaffenheit, den Rundlauf, die Balligkeit und die Kontaktstabilität umfassen.
Verwandte Seiten
- Walzen für Lithiumbatterie-Produktionslinien — Hauptanwendungsseite für Separator-, Folien-, Beschichtungs-, Clean-Contact- und Wickelrollenpositionen.
- Antistatische / leitfähige Gummiwalzen — Zur Kontrolle statischer Aufladung, Staubanziehung, Erdungspfad und Überprüfung der Widerstandsanforderung.
- Reinigungs- und Haftwalzen — Zur Partikelaufnahme, Staubentfernung, Reinigungsverfahren und Überprüfung der Rückführung von Verunreinigungen.
- Führungswalzen — Zur Pfadsteuerung, Kantenstabilität, Verfolgung von Änderungen und ausrichtungssensitiven Bahnverarbeitung.
- Bahnspannungswalzen — Für Spannungsdrift, Flattern, Geschwindigkeitsübergänge, Breitenänderungen und Wickelstabilität.
- Festsilikonwalzen (HCR) — Für Hitzebeständigkeit, Ablöseverhalten, geringere Markierungsneigung und empfindlichen Oberflächenkontakt.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, dem Kontaktmaterial, sichtbaren Problemen, alten Walzenfotos und allen bekannten Anforderungen an die statische Kontrolle, die Oberflächenbeschaffenheit, den Rundlauf oder die Spannungsstabilität.