
Häufige Probleme bei der Verarbeitung von Metallfolien und Metallbändern
Probleme mit Folien und dünnen Metallstreifen zeigen sich oft durch sehr feine Oberflächenlinien, Kratzer, Druckstellen, Kantenverschiebungen oder plötzliche Spannungsänderungen. Auf hellem, weichem, beschichtetem oder oberflächenempfindlichem Metall können selbst kleinste Kontaktprobleme schnell sichtbar werden. Die Markierung mag unter normalem Licht geringfügig erscheinen, kann aber die Oberflächenqualität, nachfolgende Beschichtungen, Laminierungen, Stanzvorgänge oder die Kundenakzeptanz beeinträchtigen.
Die erste Prüfung betrifft üblicherweise das Muster. Verläuft die Linie in Maschinenrichtung? Beginnt der Kratzer nach einem Führungspunkt? Wiederholt sich die Druckmarke in regelmäßigen Abständen? Verschlimmert sich die Kantenabweichung nach Geschwindigkeitserhöhung oder Spannungsanpassung? Diese Anzeichen helfen, Probleme mit dem Eingangsmaterial, Prozessinstabilität und Probleme mit dem Walzenkontakt zu unterscheiden.
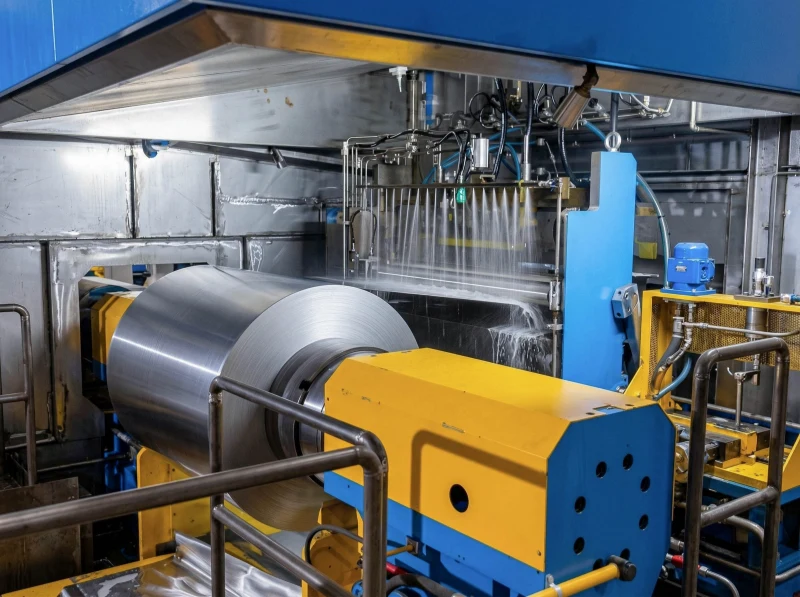
Feine Oberflächenlinien auf Folien- oder Metallstreifen
Feine Oberflächenlinien sind bei Aluminiumfolie, Kupferfolie, Edelstahlbändern, beschichteten Metallbändern und anderen glänzenden oder dünnen Metallbahnen üblich. Sie können durch den Zustand der Spulenoberfläche, Staub, Metallpartikel, Kontakt mit der Führung, Schneidrückstände oder eine zu empfindliche Oberfläche für den vorhandenen Kontaktpfad verursacht werden.
Wenn der Streifen in Laufrichtung durchgehend ist, prüfen Sie zunächst, wo der Streifen erstmals eine Führung, Stütze, Druck- oder Zugwalze berührt. Falls die Reinigung des Bereichs den Streifen nur kurzzeitig beseitigt, sollten Verunreinigungen, die Oberflächenbeschaffenheit der Walze oder der Anpressdruck überprüft werden.
Bei Folien- und Metallbandfertigungsanlagen ist die Kontaktfläche wichtiger als viele Teams annehmen. Eine harte oder raue Kontaktstelle kann selbst bei unbeschädigter Walze eine sichtbare Linie erzeugen. Bei dünnen Folienpositionen prüft Wolorin üblicherweise die Walzenposition, die Folien- oder Banddicke, die Anforderungen an den Oberflächenschutz, die erforderliche Ra-Richtung, den Härtebereich und ob die Linie vor oder nach einem bestimmten Kontaktpunkt auftritt. Informationen zur Walzenauswahl für die jeweilige Anwendung finden Sie unter . Walzen für Metallfolien- und Metallbandverarbeitung.
Kratzer nach Führungs- oder Stützkontakt
Kratzer unterscheiden sich von feinen Prozesslinien. Sie weisen oft schärfere Kanten, unregelmäßige Anfangspunkte oder unter schrägem Lichteinfall sichtbare Tiefe auf. Bei der Folien- und Bandverarbeitung können Kratzer durch Metallgrate, eingeschlossene Partikel, verschmutzte Führungsflächen, beschädigte Lager, falsch ausgerichtete Seitenführungen, schlechten Bandkantenzustand oder eine verschmutzte oder abgenutzte Walzenoberfläche entstehen.
Eine hilfreiche Kontrolle vor Ort besteht darin, den Bandlauf zu markieren und zu vergleichen, wo der Kratzer beginnt. Tritt der Kratzer erst nach einem Kontaktpunkt auf, sollte diese Stelle überprüft werden. Wandert der Kratzer mit der Kantendrift, sollten die Führungsausrichtung und der Bandlauf überprüft werden, bevor die Walzenrichtung geändert wird.
Führungswalzen Die Führung um Folien und dünne Streifen sollte die Bahnführung unterstützen, ohne harte Reibungspunkte zu erzeugen. Walzenoberfläche, Lagerzustand, Ausrichtung, Rundlauf und Kantenkontakt sollten überprüft werden, wenn Kratzer in der Nähe desselben Führungsabschnitts wiederholt auftreten.
Druckmarkierungen und Kontaktabdrücke
Druckstellen auf Folien und dünnen Streifen können als matte Streifen, leichte Dellen, wiederkehrende Abdrücke, Glanzveränderungen oder lokale Oberflächenverformungen sichtbar sein. Sie werden oft nach dem Aufwickeln, Stapeln, Beschichten, Laminieren oder einer späteren Prüfung deutlicher erkennbar.
Die ersten Fragen sind praktischer Natur:
| Feldsignal | Was es bedeuten könnte | Zu prüfen |
|---|---|---|
| Markierungen wiederholen sich in einem festen Abstand | Ein zugehöriges rotierendes Teil könnte beteiligt sein. | Wälzumfang, Oberflächenbeschädigung, Rundlauf, Lagerzustand |
| Markierungsänderungen nach der Anpresskorrektur | Der Kontaktdruck ist Teil des Musters | Anpressdruck, Walzenhärte Shore A, Balligkeitsform, Bezugsdicke |
| Die Markierung erstreckt sich über einen Teil der Breite. | Ungleichmäßiger Kontakt oder Streifenunterstützung | Ausrichtung, Balligkeitkorrektur, Rundlaufgenauigkeit, Zustand der Rollenfläche |
| Mark ist in der Nähe des Randes stärker. | Kantendruck oder Tracking-Effekt | Führungskontakt, Kantenbeschaffenheit, Seitenbelastung, Bandspannung |
| Markierung erscheint nach dem Rollenwechsel | Oberflächen- oder Genauigkeitsabweichung | Härte, Oberflächengüte, Rundlauf, Auswuchtung für hohe Geschwindigkeiten |
Andruckwalzen Bei Anwendungen in der Nähe von Folien- und Bandoberflächen ist ein kontrollierter Kontakt erforderlich. Eine Walze, die für weniger empfindliche Bahnen geeignet ist, kann dennoch Spuren auf blankem Metall oder dünner Folie hinterlassen. Für Anwendungen mit hohen Geschwindigkeiten oder hohen Präzisionsanforderungen müssen Härte, Oberflächenrauheit, Rundlaufgenauigkeit, Balligkeit und Auswuchtung gegebenenfalls anhand der Zeichnung oder der Maschinenanforderungen überprüft werden.
Tracking-Instabilität und Flankendrift
Bandlaufinstabilitäten können sich durch Kantendrift, Pendelbewegungen, seitliche Bewegungen vor dem Schneiden, instabile Wickelkanten oder einseitiges Bandwandern äußern. Bei Folien- und Metallbandanlagen hängen diese Instabilitäten häufig mit der Spannungsverteilung, dem Zustand der Spulenkante, der Ausrichtung der Führungswalzen, dem Walzenniveau, dem Kontakt der Seitenführungen oder ungleichmäßiger Reibung über die Bandbreite zusammen.
Beginnen Sie nicht damit, alle Walzen auszutauschen. Beobachten Sie, wo das Band zu wandern beginnt. Wenn das Band vor einem Führungsabschnitt stabil ist, danach aber abzudriften beginnt, sollten Sie die Führungswalzenebene, den Lagerzustand, den Oberflächenkontakt und die Maschinenausrichtung überprüfen. Verschlimmert sich die Abdrift bei Spannungsänderungen, liegt das Problem möglicherweise eher in der Spannungsregelung oder der vorgelagerten Unterstützung.
Eine Walze mit weichem Kontakt ist nur dann sinnvoll, wenn sie den Anforderungen der jeweiligen Aufgabe entspricht. Ist die Walzenoberfläche zu weich, zu hart, zu klebrig oder zu glatt für die tatsächlichen Bandbedingungen, kann dies die Bahnstabilität beeinträchtigen. Um eine stabile Bandbahn und Kantenstabilität zu gewährleisten, prüft Wolorin daher regelmäßig das Zusammenspiel von Führungsposition, Bandbreite, Bandgeschwindigkeit, Walzenrundlauf und Oberflächenbeschaffenheit.
Spannungsschwankungen um Folien- und Bandwalzen
Spannungsschwankungen können sich als Bandvibrationen, Kantenwellen, zeitweiliges Schlupf, instabile Wickelspannung oder sporadisch auftretende Druckmarken äußern. Dünne Folien und schmale Metallbänder reagieren schnell auf geringfügige Änderungen des Kontaktdrucks, der Drehzahlsynchronisation, des Lagerwiderstands oder der Oberflächenreibung.
Um Bahnspannungswalzen, Die Überprüfung sollte mehr als nur den auf dem Bedienfeld angegebenen Spannungswert umfassen. Prüfen Sie, ob sich die Walze leichtgängig dreht, ob die Oberfläche sauber ist, ob das Band beim Beschleunigen durchrutscht und ob Spannungsschwankungen nur bei bestimmten Geschwindigkeiten auftreten.
Bei hohen Drehzahlen gewinnen Walzenbalance und Rundlaufgenauigkeit an Bedeutung. Eine Walze mit unzureichender Rotationsstabilität kann selbst bei korrekter Steuerung Spannungsschwankungen verursachen. Wurde die Walze kürzlich nachgeschliffen, neu beschichtet oder ausgetauscht, vergleichen Sie Härte, Oberflächenbeschaffenheit, Durchmesser und Wellendetails der alten und neuen Walze, bevor Sie die Maschineneinstellungen erneut ändern.
Oberflächenschutzversagen
Oberflächenschutzfehler treten häufig als Gruppe von Problemen auf, nicht als einzelner Defekt: feine Linien, matte Stellen, Partikelabdrücke, durch statische Aufladung verursachte Staubablagerungen, lokales Anhaften oder Beschädigungen nach dem Kontakt. Bei der Verarbeitung von Folien und Metallbändern kann die Oberfläche bereits vor dem Walzenkontakt empfindlich sein. Die Walze selbst wird dann zum Ort, an dem das Problem sichtbar wird.
Bei empfindlichen oder oberflächenempfindlichen Bereichen müssen Anpressdruck, Richtung der Gummimischung, Oberflächenbeschaffenheit und Kontaminationskontrolle aufeinander abgestimmt sein. Antistatische / leitfähige Gummiwalzen Dies kann relevant sein, wenn statische Anziehung, Partikelaufnahme oder Entladungsgefahr Teil des Problems sind. FKM-Gummiwalzen Eine Überprüfung kann erforderlich sein, wenn Hitze, Öl, Lösungsmittel, Reinigungsmittel oder der Kontakt mit anspruchsvollen Medien die Stabilität der Walzenoberfläche beeinträchtigen.
Zwei Rollen können zwar beide als gummierte Führungsrollen bezeichnet werden, ihr Verhalten kann sich jedoch aufgrund von Laufrichtung, Verklebung, Aushärtung, Schleifung, Oberflächenbeschaffenheit, Härte und den tatsächlichen Linienbedingungen unterscheiden. Für einen Standardaustausch genügen in der Regel vorhandene Zeichnungen, Abmessungen, Härteangaben und Fotos der alten Rolle. Bei wiederholten Oberflächenschäden sollte das Schadensmuster der alten Rolle überprüft werden, bevor die gleichen Spezifikationen übernommen werden.
Was Sie überprüfen sollten, bevor Sie die Walze beschuldigen.
Eine Überprüfung der Walzen ist sinnvoll, wenn das Problem ein Kontaktmuster aufweist. Sie ist weniger hilfreich, wenn der Defekt bereits vor Erreichen des Walzenbereichs durch das Band vorhanden ist.
Nutzen Sie diese frühe Überprüfung, um die Richtung einzugrenzen:
| Problem in der Leitung festgestellt | Erste Feldprüfung | Walzenbezogene Prüfung |
|---|---|---|
| Feine, durchgehende Linie | Wo die Linie zum ersten Mal erscheint | Oberflächenbeschaffenheit, Verunreinigung, Kontaktdruck |
| Scharfer Kratzer | Ob es nach einem Führungs-/Kontaktpunkt beginnt | Ausrichtung der Führung, Beschädigung der Walzenoberfläche, eingeschlossene Partikel |
| Druckmarke | Ob es sich um eine Wiederholung nach Abstand oder Breite handelt | Härte, Rundlaufgenauigkeit, Balligkeitsform, Anpressdruck |
| Randdrift | Wo der Streifen sich zu bewegen beginnt | Führungsrollenniveau, Lagerreibung, Oberflächenreibung |
| Spannungsschwankungen | Ob es sich mit der Geschwindigkeit oder der Beschleunigung ändert | Rollenrotation, Auswuchtung, Oberflächenhaftung, Wellenzustand |
| Oberflächenschutzversagen | Ob die Reinigung nur kurzfristig hilft | Verbindungsrichtung, statische Kontrolle, Oberflächenbeschaffenheit, Medienkontakt |
Wenn die Walze Teil der Kontrolle ist, QUALITÄTSKONTROLLE & PRÜFUNG Faktoren wie Härte, Oberflächenbeschaffenheit, Oberflächenrauheit, Schlüsselabmessungen, Bezugsdicke und Rundlauf können helfen, zu bestätigen, ob die Walze den beabsichtigten Kontaktbedingungen entspricht.
Was Sie zur Überprüfung oder zum Austausch Ihrer Walze einsenden sollten
Für einen unkomplizierten Austausch senden Sie bitte die Zeichnung, den Walzendurchmesser, die Ballenlänge, die Wellendetails, die Härte, das Deckmaterial (falls bekannt) und Fotos der alten Walze. Wenn die vorhandene Walze lange Zeit einwandfrei funktioniert hat, reichen diese Angaben möglicherweise für die kundenspezifische Fertigung, die Angebotserstellung oder die Produktionsbestätigung aus.
Bei wiederholten Problemen mit Folien oder Streifen geben Sie bitte die genaue Fehlerbeschreibung und die Betriebsbedingungen an. Hilfreiche Details sind: Folien- oder Streifendicke, Oberflächenanforderungen, Zustand der Beschichtung oder des Öls, Bandgeschwindigkeit, Spannungsbereich, Kontaktmedium, Walzenposition, Fotos der Markierungen und ob sich das Problem nach Reinigung, Druckanpassung oder Geschwindigkeitsänderung ändert.
Wolorin unterstützt kundenspezifische Walzen für die Positionierung von Folien und Metallstreifen durch Leistungen, Von der zeichnungsbasierten Ersatzberechnung bis hin zur anspruchsvolleren Überprüfung der Kontaktbedingungen. Der praktische Ausgangspunkt ist einfach: Senden Sie uns Ihre vorhandenen Daten und grenzen Sie dann die Walzenrichtung anhand der tatsächlichen Oberfläche und des Laufproblems ein.
Verwandte Seiten
- Walzen für Metallfolien- und Metallbandverarbeitung — Walzenrichtungen für Folien-, Dünnstreifen-, Führungs-, Spannungs-, Stütz- und oberflächenempfindliche Kontaktpositionen.
- Führungswalzen — Zur Steuerung des Streifenverlaufs, zur Gewährleistung der Kantenstabilität und zur Überprüfung des Führungskontakts.
- Bahnspannungswalzen — Für spannungsbedingte Kontaktpositionen, bei denen ein stabiles Lauf- und Rotationsverhalten von Bedeutung ist.
- Andruckwalzen — Für kontrollierten Presskontakt, Druckverteilung und Oberflächenschutz.
- Antistatische / leitfähige Gummiwalzen — Für Anwendungen, die statischen Kontakt, Staubanziehung und Oberflächenschutz erfordern.
- FKM-Gummiwalzen — Für höhere Temperaturen, Lösungsmittel, Öl, Reinigungsmittel oder anspruchsvolle Medienkontaktbedingungen.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Wolorin kann anhand Ihrer Unterlagen mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie dennoch mit der Walzenposition, dem Folien- oder Streifenmaterial, Oberflächenproblemen, der Liniengeschwindigkeit, dem Spannungszustand und Fotos der alten Walze beginnen.