
Welche Probleme können Rundlauf, Fehlausrichtung oder Exzentrizität einer Walze verursachen?
Wiederholte Druckstellen, einseitige Druckstreifen, Vibrationen und Bahnlaufabweichungen werden nicht immer durch die Gummioberfläche verursacht. Die Oberfläche kann sauber aussehen. Die Härte kann noch nahe an der Zeichnung liegen. Das Problem kann durch die Rotation der Walze, ihre Montage oder den gleichmäßigen Kontakt zum Material entstehen.
Rundlauf, Konzentrizität, Exzentrizität, Parallelität, dynamische Auswuchtung, Lagerzustand und Einbaureferenz sollten gemeinsam geprüft werden, wenn der Fehler mit der Walzenrotation wiederkehrt, sich mit Nip-Druck verändert, bei höherer Geschwindigkeit stärker wird oder nach Austausch, Schleifen, Lagerarbeiten oder Neugummierung auftritt.
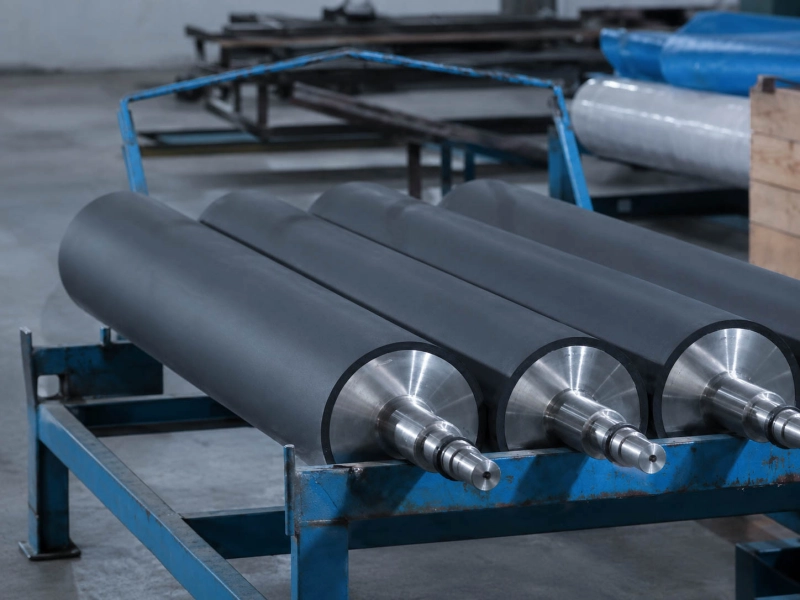
Prüfen Sie zunächst, welche Art von Problem vorliegt.
Wiederkehrende Markierungen, Vibrationen, Spurabweichungen und ungleichmäßiger Druck können durch verschiedene mechanische Einflüsse verursacht werden. Bevor Sie die Gummimanschette austauschen, ist es hilfreich, die Ursache des Problems anhand seines Auftretens auf der Linie zu ermitteln.
| Feldbegriff | Zu prüfen | Gemeinsames Linienergebnis |
|---|---|---|
| Rundlauf / TIR | Oberflächenbewegung während der Rotation | Wiederholte Markierungen, Druckveränderung, instabiler Anpressdruck |
| Konzentrizität | Arbeitsfläche und Wellenachse | Ungleichmäßiger Kontakt, lokaler hoher oder niedriger Druck |
| Exzentrizität | Versatz im Drehzentrum oder Massenschwerpunkt | Vibration, Schlagkontakt, Lagerbelastungsänderung |
| Fehlausrichtung | Rollen-, Wellen-, Lagersitz- oder Rahmenposition | Einseitige Markierungen, ungleichmäßiger Verschleiß, Stegsteuerung |
| Parallelität | Walzen-zu-Walzen-Ausrichtung über den Bahnverlauf | Trackingdrift, Faltenbildung, instabile Wicklung |
| Dynamisches Gleichgewicht | Massenverteilung bei Dienstgeschwindigkeit | Drehzahlabhängige Vibrationen, Lagerbelastung |
Für ein Walzenprojekt sind folgende Details hilfreich: gemessener Rundlauf, Walzendurchmesser, LaufBallenlänge, Betriebsdrehzahl, Lagerdetails, Parallelitätswerte und die in der Zeichnung angegebenen Auswuchtanforderungen. Bei Hochgeschwindigkeits- oder Langlaufwalzen können die Spezifikationen Auswuchtklassen wie G6.3 oder G2.5 umfassen. Diese Details sollten idealerweise zusammen mit dem Walzengewicht, der Wellenkonstruktion, der Lagerung und der tatsächlichen Betriebsdrehzahl geprüft werden.
Rundlauf und Wiederholungsmarken
Rundlauffehler führen zu einer Veränderung des Kontaktpunkts während der Rotation. In einem Druckbereich kann sich dies als wiederkehrende Markierung, heller oder matter Streifen, flache Delle oder Beschichtungsänderung äußern. In einem Bahnführungsbereich kann es sich zunächst durch geringe Spannungsschwankungen zeigen und später zu Spur- oder Wickelinstabilität führen.
Der Wiederholabstand liefert den ersten Anhaltspunkt. Liegt die Markierungsteilung nahe am Walzenumfang, sollte die Position dieser Walze überprüft werden. Stimmt die Teilung mit einem anderen rotierenden Teil, Zahnrad, Riemen oder Wickelzyklus überein, muss der Überprüfungsbereich erweitert werden.
| Feldprüfung | Warum es hilft |
|---|---|
| Vergleichen Sie die Teilung mit dem Walzenumfang. | verbindet Markierung mit einer Walzenumdrehung |
| Den Anpressdruck vorsichtig erhöhen oder verringern | Zeigt an, ob die Markierung druckempfindlich ist. |
| Prüfen Sie, ob die Markierung an derselben Position quer zur Bahn bleibt. | Trennt den lokalen Walzenkontakt von der prozessweiten Bahnänderung |
| Nach dem Schleifen, Austauschen oder Neubeziehen prüfen | prüft veränderte Geometrie, Oberfläche oder Einbaureferenz |
Für Andruckwalzen, Der Rundlauf kann selbst bei geeigneter Gummimischung eine Rolle spielen. Eine Druckwalze benötigt einen gleichmäßigen Kontakt über die gesamte Oberfläche. Wird ein Punkt bei jeder Umdrehung stärker beansprucht, können empfindliche Folien, Papiere, Beschichtungen oder Vliesstoffe sichtbare Abdrücke hinterlassen.
Konzentrizität und Exzentrizität
Konzentrizität beschreibt, ob die Arbeitsfläche um die vorgesehene Wellenachse verläuft. Exzentrizität beschreibt die Abweichung des Rotations- oder Massenschwerpunkts. Beides kann die Kontaktstabilität beeinflussen.
Häufige Ursachen sind:
- ungleichmäßige Dicke der Gummibeschichtung;
- Fehler bei der Wellen- oder Kernreparatur;
- verschlissene Lagersitze;
- Schleifen anhand der falschen Referenz;
- Aufquellen, Verhärten oder ungleichmäßiger Verschleiß nach dem Gebrauch;
- fehlerhafte Montage nach der Wartung.
Die Exzentrizität wird oft bei höheren Drehzahlen deutlicher sichtbar. Eine Walze kann bei niedrigen Drehzahlen ruhig laufen, nach Beschleunigung jedoch vibrieren. Lange Walzen, dicke Walzenbeläge, gerillte Oberflächen, ballige Walzen und Hülsenkonstruktionen können dies verstärken.
Die Walze sollte als rotierende Einheit geprüft werden: Kern, Deckel, Wellenenden, Lager und Montageposition. Eine alleinige Betrachtung der Gummioberfläche kann das eigentliche Problem übersehen.
Fehlausrichtung und ungleichmäßiger Kontakt
Fehlausrichtungen äußern sich häufig in ungleichmäßigem Kontakt der Walzenoberfläche. Eine Seite trägt mehr Last, eine Kante verschleißt schneller, und eine Seite der Materialbahn weist stärkere Druckspuren auf. Bei Beschichtungs-, Laminier-, Schneid-, Aufwickel- sowie Folien-, Papier-, Aluminiumfolien- und Vliesstoffanlagen kann dies schnell zu einem sichtbaren Qualitätsmangel führen.
Wenn eine neue Walze an derselben Maschinenposition wieder dieselbe einseitige Markierung erzeugt, kann die Ursache in Rahmen, Lagergehäuse, Druckarm, Wellenschulter oder Einbausitz liegen.
Praktische Überprüfungen:
- Vergleichen Sie die Sitzhöhe des linken und rechten Lagers;
- prüfen, ob die Walze unter Last parallel zur Gegenwalze verläuft;
- prüfen, ob sich der Walzenspalt über die gesamte Kontaktbreite gleichmäßig schließt
- Vergleich der Druckbelastung links und rechts;
- Achten Sie auf Polierbänder, Hitzebänder, Abnutzungsspuren an den Kanten oder lokale Risse;
- Balligkeitrichtung und Montagerichtung bestätigen.
Bei geometrischen Fragestellungen, QUALITÄTSKONTROLLE & PRÜFUNG ist die Hauptsupportseite. Laufgenauigkeit, Prüfprotokolle und Zeichnungsanforderungen sollten als Teil des Projekts behandelt und nicht anhand des Erscheinungsbildes erraten werden.
Parallelität und Bahnlauf
Mangelnde Parallelität kann zu Materialabweichungen führen. Das Material kann sich nach dem Durchlauf einer Walze seitlich verschieben, selbst wenn die Spannungseinstellungen normal erscheinen. Dies kann Kantenverläufe, diagonale Falten, instabilen Einlauf, ungleichmäßigen Aufwickelvorgang oder wiederholte Führungskorrekturen verursachen.
Führungswalzen Eine Überprüfung ist ratsam, wenn in der Nähe desselben Bahnabschnitts eine Bahnabweichung auftritt. Die Führungsrolle treibt die Bahn zwar möglicherweise nicht an, aber ihr Winkel, der Zustand des Lagers, die Oberfläche, der Umschlingungswinkel und die Montagehalterung beeinflussen dennoch die Bahnstabilität.
Prüfen Sie nicht nur die Rolle. Prüfen Sie auch den Rahmen, die Lagergehäuse, die Montageblöcke, die Unterlegscheiben und die Bezugsflächen. Selbst eine korrekt gefertigte Rolle kann bei ungeeigneter Montage auf einem ungeeigneten Untergrund zu Spurproblemen führen.
Für Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt, Kleine Ausrichtungsfehler werden schnell sichtbar. Dünne, glänzende, metallisierte, Schutz- oder Trennfolien reagieren empfindlich auf Bahnstörungen. Schon geringfügige Abweichungen im Walzenwinkel können zu Kantenbewegungen, Faltenbildung, Kratzern, Teleskopierung oder schlechtem Aufwickeln führen.
Dynamische Balance bei hoher Geschwindigkeit
Der Rundlauffehler hängt mit der Geometrie zusammen. Die dynamische Auswuchtung hingegen beschreibt die Massenverteilung während der Rotation. Eine Walze kann akzeptable statische Abmessungen aufweisen und dennoch bei Betriebsdrehzahl vibrieren.
Die dynamische Auswuchtung gewinnt an Bedeutung, wenn die Walze lang, schwer, schnell, dick beschichtet, gerillt oder ballig ist oder in der Nähe von empfindlichen Beschichtungs-, Inspektions-, Wickel- oder Lagerstellen eingesetzt wird.
Nützliche Details, die Sie senden sollten:
- Betriebsdrehzahl U/min;
- Walzendurchmesser und Ballenlänge;
- Walzengewicht, falls bekannt;
- Wellen- und Lagerkonstruktion;
- Bezugsdicke und Oberflächenprofil;
- Erforderliche Ausgleichsneigung in der Zeichnung;
- ob Vibrationen erst nach einer Geschwindigkeitserhöhung auftreten.
In Kundenzeichnungen können Auswuchtgrade nach ISO 1940-1 wie G6.3 oder G2.5 aufgeführt sein. Der Auswuchtgrad ist in Abhängigkeit von der Betriebsdrehzahl und der Rotormasse zu verwenden. Ein höherer Auswuchtgrad sollte nicht ohne Weiteres angegeben werden, wenn die Zeichnung dies nicht erfordert.
Die Einbaubasis kann das Ergebnis verändern
Eine gute Walze kann schlecht laufen, wenn die Maschinengrundeinstellung falsch ist.
Häufige Installationsprobleme sind:
- Lagersitze nicht fluchtend;
- verschlissene Lagergehäuse;
- lockere Passform;
- verbogene Wellenenden;
- Kupplung zieht die Walze seitlich;
- ungleichmäßige Druckarme;
- Nach der Wartung wurden die Unterlegscheiben ausgetauscht;
- Ablagerungen, Korrosion oder alte Klebstoffreste unter den Montageblöcken.
Weist die alte Walze einseitigen Verschleiß, wiederholte Lagerschäden, Spurabweichungen oder Vibrationen an derselben Stelle auf, überprüfen Sie den Zustand der Maschine. Die Verwendung derselben Gummibeschichtung und Härte kann ein grundlegendes Problem möglicherweise nicht beheben.
Verwandte Seiten
- QUALITÄTSKONTROLLE & PRÜFUNG — Inspektionslogik, Projektprüfungen und Lieferzuversicht.
- Leistungen — Kundenspezifische Fertigung, Ersatzwalzen, ausgewählte Neubezugs-, Schleif-, Veredelungs- und Auswuchtungsanforderungen.
- Andruckwalzen — Kontakt durch Kneifen, wiederholte Druckspuren, ungleichmäßiger Druck und Kontaktstabilität.
- Führungswalzen — Bahnführungskontrolle, Kantenstabilität, Parallelität und Tracking-bezogene Positionen.
- Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt — Empfindliche Filmlinien, bei denen kleine geometrische Änderungen als Markierungen, Spurabweichungen oder Wickelfehler sichtbar werden können.
Kundenspezifische Fertigung und Qualitätskontrolle
Eine zuverlässige Gummiwalze zeichnet sich nicht nur durch ihre Größe aus. Richtung der Gummimischung, Stabilität der Härte, Dicke der Deckschicht, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen die Leistung der Walze in der Produktionslinie.
Wolorin unterstützt sowohl den routinemäßigen Austausch von Walzen als auch anspruchsvollere Sonderanfertigungen. Fertigung, Prüfung und dokumentierte Qualitätskontrollen sind dabei exakt auf die Projektanforderungen abgestimmt. Im Folgenden finden Sie Informationen zu unserem Leistungsumfang, unserem Qualitätskontrollprozess und unserem Unternehmenshintergrund.
Angebot anfordern
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Position der Walze, den grundlegenden Abmessungen, dem aktuellen Symptom, Fotos des Defekts und allen gemessenen Rundlauf-, Parallelitäts-, Betriebsgeschwindigkeits- oder Auswuchtungsanforderungen.