Перепад оптической плотности по ширине полотна в глубокой печати

Если один цвет глубокой печати получается светлее по обоим краям, темнее в центре, ослаблен только с одной стороны или образует фиксированную полосу по ширине полотна, первый полезный ориентир — точное положение этой разницы по ширине. Измеряйте один и тот же участок изображения в фиксированных точках слева направо и сохраняйте вместе с образцом данные о печатной секции, рулоне материала, скорости линии и настройке прижима.

Затем проследите, за чем следует рисунок отклонения. Если он остаётся в одной печатной секции, продолжайте проверять перенос краски, формный цилиндр глубокой печати, работу ракеля и состояние прижима этой секции. Если отклонение следует за рулоном материала, проверяйте материал. Если после таких сравнений одна и та же слабая или чрезмерно плотная зона остаётся в одной и той же позиции по ширине машины и повторяемо реагирует на изменение прижима, стоит подробнее проверить прижимной вал и распределение контакта по ширине.

Более широкий обзор валов, работающих в зоне прижима глубокой печати и транспортировки полотна, см. на странице Валы для полиграфической промышленности .

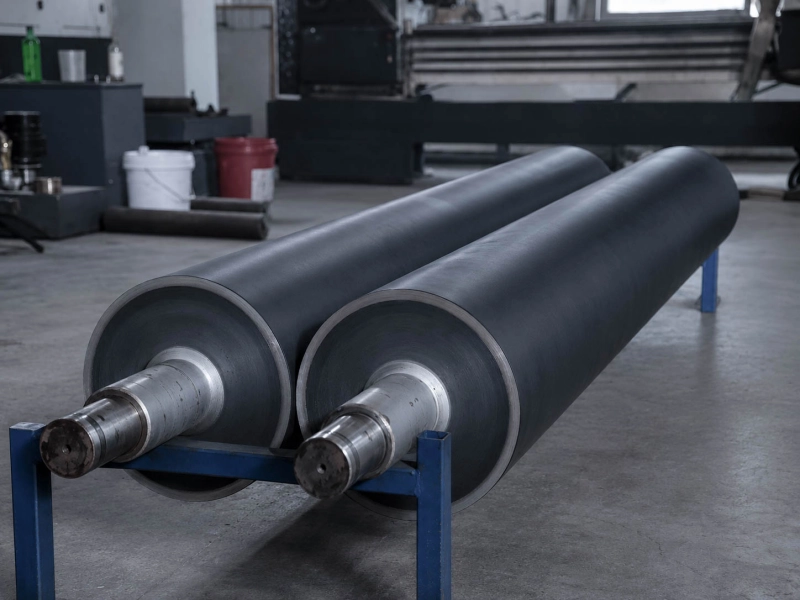
Валики с черным резиновым покрытием и обработанными стальными наконечниками.

Постройте профиль плотности от левого края к правому

Фраза «край печатает светлее» описывает то, что видит оператор, но для поиска причины этого недостаточно. До изменения настроек машины зафиксируйте точки измерения. Левый край, центр и правый край — практичная отправная схема. Если между ними есть заметная полоса, добавьте измерение внутри полосы и непосредственно по обе стороны от неё.

Во всех точках используйте один и тот же сплошной участок, тоновый патч или повторяемую область изображения. Выполняйте измерения с небольшим интервалом по времени. Если слева измерять сплошную плашку, а справа через несколько минут — другую тоновую область, нормальные изменения состояния краски могут исказить сравнение.

Простой протокол по ширине полотна

Где измерять Что зафиксировать Что сохранять вместе с образцом
Левая сторона Плотность или значение серого и расстояние от опорного края Печатная секция и цвет
Центр Плотность или значение серого Тип материала, толщина, рулон или партия
Правая сторона Плотность или значение серого и положение по ширине полотна Скорость линии и настройка прижима
Видимая полоса Значение внутри полосы и значения рядом с ней Ширина полотна и время отбора образца

Важнее не отдельные числа, а форма профиля, которую они образуют. Например, значения слева / в центре / справа 1.42 / 1.51 / 1.43 дают примерно симметричный профиль с более высокой плотностью в центре. Значения 1.40 / 1.48 / 1.50 указывают на другой тип отклонения, потому что плотность растёт к одной стороне. Эти цифры приведены только для иллюстрации формы профиля; критерием качества остаётся утверждённая целевая плотность для конкретной печатной работы.

В последующих испытаниях используйте те же точки измерения. Фиксированную полосу намного легче отслеживать, если её положение всегда записывается от одного и того же опорного края.

Сначала оцените форму профиля, а не меняйте прижимной вал

Оба края светлее, центр темнее

Если оба края светлее примерно одинаково, сначала сравните другие цвета на том же материале.

Если несколько печатных секций дают похожий профиль «край–центр», проверьте условия, общие для этих секций. Разница по ширине в толщине материала, сжимаемости, покрытии, обработке или состоянии поверхности может влиять на равномерность входа материала в зону прижима.

Если проблема проявляется только на одном цвете, оставайтесь в пределах этой секции. На этом этапе полезнее проверить состояние и циркуляцию краски, формный цилиндр, контакт ракеля, загрязнение и состояние прижима данной секции.

Если после этих сравнений симметричный профиль сохраняется, а регулировка прижима повторяемо усиливает или уменьшает разницу между центром и краями, профиль прижимного вала под нагрузкой становится более существенным фактором.

Одна сторона остаётся светлее

При односторонней проблеме отслеживайте слабую сторону после каждого контролируемого изменения.

Если при смене рулона материала слабая сторона перемещается или исчезает, проверяйте профиль материала. Толщина, покрытие, обработка и сжимаемость могут различаться по ширине даже у двух рулонов с одинаковой номинальной спецификацией.

Если несколько рулонов дают одинаковый результат в одной печатной секции, вернитесь к этой секции. Проверьте цилиндр, ракель, подачу краски и состояние прижима по ширине.

Если при разных материалах и разных цилиндрах операторская или приводная сторона стабильно остаётся слабой, нужно проверить геометрию машины. Параллельность, нагрузку на двух концах, подшипники, опору вала и сам прижимной вал следует рассматривать в рамках одной механической проверки.

Полоса остаётся в одном и том же положении по ширине

Фиксированная полоса даёт точную осевую координату, которую можно отслеживать. Запишите расстояние от выбранного опорного края.

Например, если более тёмная полоса остаётся на расстоянии 300 mm от операторской стороны после смены материала и сохраняет то же положение после замены формного цилиндра, эта фиксированная координата полезнее описания «полоса давления». Она показывает, где именно нужно проверять контактную систему.

В этой осевой позиции полезно проверить локальный наружный диаметр, состояние покрытия, равномерность твёрдости, профиль шлифования, нагрузку и ближайшие элементы механической опоры.

Если полоса перемещается вместе с другим рулоном материала, продолжайте проверять материал. Если она исчезает после замены цилиндра или печатной работы, продолжайте проверку печатной секции.

Рассеянные пропуски точек относятся к другому дефекту переноса в глубокой печати. См. Пропуски точек в глубокой печати: проверка переноса краски .

Если след повторяется с регулярным шагом в машинном направлении, а не остаётся в одной поперечной позиции, сравните шаг повторения с вращающимися компонентами. Такой рисунок разобран в статье Почему на рулонных материалах появляются повторяющиеся следы .

Посмотрите, при каком изменении профиль перемещается или меняется

Во время испытания изменяйте один полезный производственный параметр, а остальные сохраняйте настолько постоянными, насколько позволяет работа. Затем снова измерьте те же позиции по ширине.

За чем следует профиль Что проверять дальше Более сильный признак
Одна печатная секция или один цвет Состояние краски, цилиндр, ракель, контакт секции Другие цвета на том же материале остаются относительно равномерными
Один рулон или одна партия материала Толщина, покрытие, обработка, сжимаемость, профиль поверхности Несколько цветов дают похожий профиль на одном и том же материале
Скорость линии Сначала перенос и высыхание краски; если позиция остаётся фиксированной — динамический контакт Тот же профиль возвращается при той же скорости
Настройка прижима Распределение контакта по ширине Те же позиции повторяемо становятся светлее или темнее
Одна и та же позиция по ширине машины Геометрия вала, локальное состояние покрытия, нагрузка и опора Позиция сохраняется после смены материала и цилиндра

Одновременное изменение давления, вязкости краски, скорости и материала часто уничтожает доказательства, необходимые для поиска причины. Улучшение печати мало что говорит, если одновременно изменились четыре условия.

Давление прижима особенно легко интерпретировать неверно. Повышение давления может улучшить слабую область, но наблюдайте всю ширину. Если слабый край становится лучше, а центр заметно темнеет, сама эта реакция уже даёт полезную информацию о распределении контакта по ширине.

Если печать меняется главным образом при включении и выключении ESA, продолжайте проверку по электрическому пути помощи переносу. По одному этому признаку нельзя судить о бомбировке вала или механической нагрузке.

Когда прижимной вал стоит измерять подробно

Прижимной вал становится сильным кандидатом для проверки, когда разница плотности остаётся в одной и той же позиции по ширине машины, разумные сравнения краски / цилиндра / материала не сдвигают её, а изменение нагрузки прижима повторяемо меняет ту же часть профиля.

Общие требования к контролируемому контакту в зоне nip см. на странице Прижимные валы. На широком прижимном вале глубокой печати следующие измерения дают гораздо более ясную картину, чем один номинальный диаметр и одно значение твёрдости.

Сравните форму под нагрузкой с печатным профилем

Длинный прижимной вал может соответствовать размерной спецификации без нагрузки и при этом создавать другую форму контакта под давлением. Жёсткость цапф и вала, длина рабочей поверхности, сжатие покрытия, опора подшипников и нагрузка на двух концах влияют на профиль под нагрузкой.

Бомбировка также меняет этот профиль. Существующая бомбировка могла хорошо работать при прежней нагрузке или материале и стать менее подходящей после изменения условий эксплуатации. Повторное шлифование и износ тоже могут изменить исходный профиль.

Если старый прижимной вал хорошо работал на той же печатной работе, сравните его известный профиль и рабочие условия с текущим валом, прежде чем выбирать новое направление бомбировки. Более широкий вопрос проектирования рассмотрен в статье Бомбированные резиновые валы: когда важна бомбировка.

Измеряйте диаметр именно в значимых позициях

Измеряйте по всей рабочей поверхности, а не только один раз в центре. Левая сторона, центр и правая сторона дают базовый профиль. Если на печати есть фиксированная полоса, добавьте измерения в этой осевой позиции и по обе стороны от неё.

Для полосы, зафиксированной на расстоянии 300 mm от операторской стороны, измеряйте вал примерно в той же позиции 300 mm. Такое прямое сравнение «позиция к позиции» намного полезнее большого числа измерений в несвязанных местах.

Повторное шлифование, локальный износ, загрязнение или повреждение поверхности могут оставить небольшую разницу диаметра вдоль оси. На широком и чувствительном к давлению контакте даже небольшая разница на валу может отчётливо проявиться в профиле оптической плотности печати.

Сравните твёрдость по всей рабочей поверхности

Если полоса плотности постоянно возвращается в одной осевой позиции, одного номинального значения твёрдости недостаточно для описания покрытия. Если метод контроля позволяет, сравните твёрдость в нескольких точках при близких условиях температуры и состояния вала.

Локально более твёрдый или мягкий участок меняет сжатие в этой точке. Неравномерное старение, глазирование, набухание, химическое воздействие, локальный износ или предыдущий ремонт могут создать такую разницу, даже если издалека вал выглядит приемлемо.

Полезное сравнение — равномерность по ширине относительно проверенной рабочей спецификации. Универсальное число твёрдости не может заменить это сравнение.

При одностороннем дефекте проверьте оба конца

Если одна сторона печати остаётся слабой, проверяйте прижимной вал как часть всего поддерживаемого узла. Параллельность, подшипники, опора цапф и нагрузка на операторской и приводной сторонах могут влиять на поперечный профиль контакта.

Новое резиновое покрытие не исправит угловой контакт или неравную нагрузку на двух концах. Если эти условия не меняются, одна только замена покрытия может оставить ту же одностороннюю проблему плотности.

Если для машины предусмотрена утверждённая проверка nip или контактной полосы, сравните левую, центральную и правую зоны при одинаковой настройке. Результат особенно полезен, когда зона слабого контакта совпадает со слабой областью, уже отмеченной в профиле плотности.

Какие данные сохранять вместе с прижимным валом

Если проверка дошла до прижимного вала, сохраните данные, описывающие сам вал и условия вокруг контакта: чертёж, если он есть, длину рабочей поверхности, размеры цапф и сердечника, измерения наружного диаметра по ширине, сведения о существующей бомбировке, доступные измерения твёрдости и чёткие фотографии старого покрытия.

Добавьте точную позицию вала, толщину материала, скорость линии, условия прижима и среды, которые регулярно попадают на покрытие во время производства или мойки. Храните профиль плотности по ширине вместе с данными вала, включая положение любой фиксированной полосы.

Если предыдущий прижимной вал хорошо работал на той же работе, его размеры, твёрдость, состояние поверхности, бомбировка и история эксплуатации дают полезную производственную базу. Обычную замену по проверенному чертежу и рабочей спецификации обычно можно выполнить без превращения проекта в длительное расследование.

Если та же проблема плотности по ширине возвращалась после замены или повторного шлифования, сохраните старую картину отказа вместе с новым проектом. Простое копирование номинального диаметра и твёрдости может воспроизвести контактный профиль, который уже вызывал проблему.

Дополнительные страницы о прижимных валах глубокой печати и материалах

Валы для полиграфической промышленности

Позиции валов и рабочие условия в печати, прижимном контакте и транспортировке полотна.

Прижимные валы

Вопросы конструкции для зоны nip, распределения давления, геометрии и стабильного контакта по всей ширине.

Резиновые валы NBR / из нитрильного каучука

Одно из направлений выбора материала для отдельных печатных позиций, где покрытие контактирует с совместимыми красками, маслами, моющими средами или другими промышленными жидкостями.

Полиуретановые резиновые валы

Одно из направлений выбора материала для позиций, где выше требования к износостойкости, восприятию нагрузки и повторяющемуся механическому контакту.

Если у вас уже есть чертежи, размеры, образцы или чёткая спецификация прижимного вала, отправьте их Wolorin для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных пока недостаточно, начните с фотографий старого вала, основных размеров, позиции вала, контактирующей среды и текущей проблемы плотности, связанной с валом.