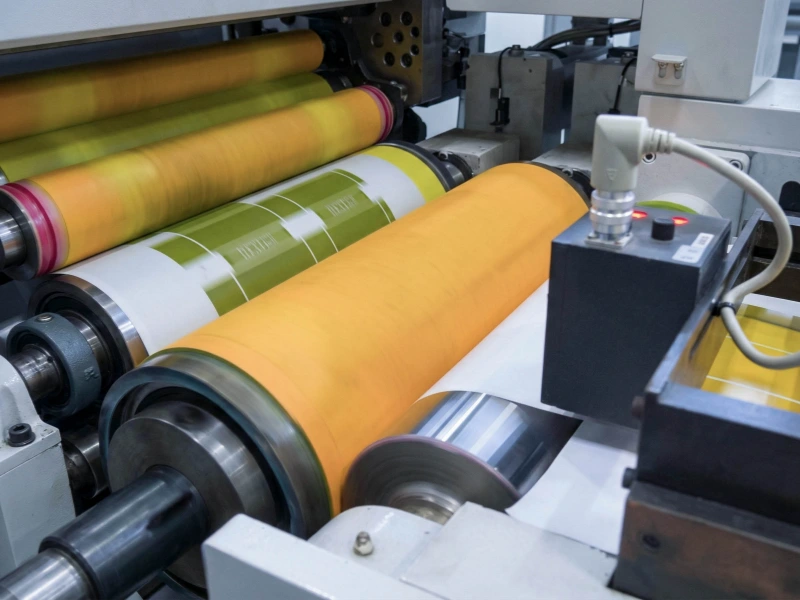
グラビア印刷のドット抜けと不完全なインキ転移

グラビア印刷のドット抜けは、転写工程の複数の位置から発生します。セルが詰まっていれば使用できるインキ量が不足します。浅いセルでは、基材へ到達する前にインキが乾いたり、セル内のインキが不足したりすることがあります。表面の粗い基材では、印刷ニップで微小な接触不足が生じます。

まず不良そのものを確認し、その後、次の転写経路に沿って追います。

グラビアセル → インキの離れ → 基材表面 → 圧胴との接触

同じ画像位置で同じドット抜けが繰り返される場合は、グラビアシリンダー側を優先して確認します。特定の材料ロールに追従して弱い部分が移動する場合は、基材側の可能性が高くなります。圧力、速度、ローラー状態、ESAについては、他条件を固定した比較で同じ不良が変化するかを見ると有効な判断材料になります。

この順序で転写経路を追うことで、セル詰まりや基材表面の問題を過大な印圧で一時的に隠してしまうことも防げます。

包装フィルムのグラビア印刷ローラーライン

不良パターンから分かること

インキ、圧力、速度、ESAを変更する前に印刷サンプルを残し、不良が出ている画像位置をマークします。シリンダー数回転分で同じ位置を比較してください。

「印刷が薄い」という一般的な説明より、不良位置と繰返しパターンの方が原因を絞るうえで有効です。

単独のドット抜け

単独のドット抜けは、一つ一つのセルからインキが転写されず、ハーフトーン内の白点やベタ部の小さな抜けとして現れます。

同じドットが同じ画像座標に繰り返し現れる場合は、グラビアシリンダー上の対応セルを確認します。乾燥インキ、汚染、セル損傷、基材到達前にインキが不足する浅いセルなどが代表的な確認項目です。

簡単な比較手順は次のとおりです。

  1. 保管した印刷サンプルの小さな画像範囲をマークする。
  2. 承認された生産手順で疑わしいシリンダー部を清掃する。
  3. その他の印刷条件を変更しない。
  4. 同じ画像を印刷し、マークした部分を比較する。

同じドット抜けの多くが消えれば、セル清浄度とインキ状態を引き続き確認します。まったく同じセルが白く残る場合は、彫刻状態を詳しく確認します。

ドット位置が印刷ごとに変わる場合、固定セル損傷の可能性は下がります。遊離粒子、基材テクスチャ、変化するインキ状態、断続的な接触、ESAの反応を優先して確認します。

局部的に弱いベタ部

局部的に弱いベタ部は、複数の隣接セルが関係することが多く、周囲より薄い、曇って見える、または少し開いたように見えます。

シリンダー画像上の固定位置に出るパッチは、シリンダー、ドクターブレード、インキ状態を優先して確認します。

一つの材料ロール、片面、または目視で粗い部分だけに現れる場合は、基材側の可能性が高くなります。

異なるシリンダー、インキ、基材ロットを比較しても同じ印刷ユニットだけが弱い場合は、そのユニットの接触状態を詳しく確認します。承認された印圧調整に対して同じ不良が再現性をもって変化するなら、接触側の根拠が強くなります。

ハーフトーンの不完全転写

ハーフトーンの不完全転写は、ざらつきや細かな白抜けとして見えることがあります。

ハイライトや中間調のセルは深いセルよりインキ量が少ないため、乾燥、早期のインキ不足、表面接触不足、ESA補助不足の影響が先に出やすくなります。

階調パターンも重要です。暗部が正常でハイライトだけ抜ける場合と、ベタ全体が弱い場合では、優先して確認する項目が異なります。

別のオペレーターでも再現できるように記録します。

「4色目が暖機後にハイライトのドット抜け。暗部は正常。」

このような記録は次のシフトでも使えます。「印刷が薄い」だけでは判断材料が不足します。

印刷接触部、材料搬送部、印刷面処理部のゴム被覆ローラーの位置については、以下を参照してください。 印刷ライン用ローラー.

セルは使用可能なインキを保持したままニップへ到達しているか

グラビアセルは、転写に必要な流動性のあるインキを十分保持した状態でニップへ到達する必要があります。

通常の目視ではきれいに見えるシリンダーでも、微細セルが部分的に詰まっていることがあります。疑わしい部分を承認された方法で清掃し、他条件を固定して同じ画像位置を比較します。

明確に改善すれば、セルとインキの段階を引き続き確認します。印圧を上げても詰まったセルは開きません。

ドクターブレードの状態も、浅いセルに残るインクの量に影響します。

ドクターブレードの状態も浅いセルに残るインキ量へ影響します。過大なブレード圧、不適切な角度、支持不良、振動、刃先損傷により、基材へ到達する前にインキが乱れたり除去されたりすることがあります。微細階調は使用可能なインキ量が少ないため、影響が先に出やすくなります。

インキ状態は実際の運転中に比較してください。特に有効なのは次の比較です。

  • 停止直後の印刷と安定運転時
  • 運転開始時と機械が十分暖まった後
  • 承認された粘度・溶剤補正の前後
  • インキろ過またはシリンダー清掃の前後
  • ドクターブレードを一条件だけ変更した前後

停止後に主に現れる点の欠落は、微細な細胞が乾燥していることを示している可能性がある。

停止後にドット抜けが増える場合は、微細セル内の乾燥が疑われます。長時間運転で徐々に悪化する場合は、粘度ドリフト、溶剤損失、機械温度上昇、インキ循環系への汚染蓄積を確認します。

ドクターブレード調整でハイライトのドット抜けがすぐ変化する場合は、ドクタリングとインキの離れを引き続き確認します。その比較中は印圧を固定してください。

インク、コーティング液、接着剤、または処理媒体のピックアップと放出に関わるその他のローラー位置については、以下を参照してください。 転写ローラー.

基材はセルパターンを完全に受け取れるか

セルに十分なインキが入っていても、基材の全ての点へ転写できない場合があります。

紙、板紙、化粧材、テクスチャ材では、まず表面の高い部分がグラビアシリンダーへ接触します。低い部分は有効接触から外れることがあります。その結果、数個のセル抜け、ベタ内の薄い斑点、開いたようなハーフトーンとして現れます。

印刷結果としては、セルがいくつか欠落したり、塗りつぶされた部分の中に薄い斑点が生じたり、あるいはハーフトーンがぼやけて見えることがある。

粗さだけでなく圧縮性も重要です。同程度に粗く見える二種類の紙でも、一方はニップで十分に圧縮されて微小な隙間を埋め、もう一方は未印刷点を多く残すことがあります。

フィルムや塗工基材では別の確認が必要です。見た目が平滑でも、局部的な処理差、塗工ムラ、粉じん、粒子、汚染が存在する場合があります。

材料ロールやロット変更後に問題が始まったかも記録してください。

この段階を区別するには、基質を直接比較するだけで十分な場合が多い。

  1. シリンダー、インク、速度、印字設定、およびESAは変更しないでください。
  2. 既知の安定した基板、または別の承認済みロットで同じイメージを実行してください。
  3. 同じ明暗領域と画像位置を比較してください。
  4. 直接比較する場合は、シリンダー、インキ、速度、印圧、ESAを変えず、安定実績のある基材または別の承認ロットを使用し、同じ階調・画像位置を比較します。不良が画像に固定されるのか、材料とともに移動するのかを確認します。

欠陥が材料のロット、印刷面、または目に見える質感に沿っている場合は、基材の処理を続行してください。

印圧を上げると一時的に隙間が閉じることがありますが、光沢変化、材料圧縮、変形、接触痕を新たに生じる可能性があります。圧力増加で改善しても、それだけで圧胴ローラーが基材差の原因だとは判断できません。

圧力を加えることで印刷品質が向上する場合、物理的な接触が関係していることは確認できます。しかし、これは圧延ローラーが元の基材の差異の原因であることを特定するものではありません。

圧胴ローラーを詳しく確認するタイミング

セル、インキ、基材を切り分けても、ニップ条件に対して不良が反応する場合は圧胴ローラーの優先度が上がります。

次のような場合はローラーを詳しく確認します。

  • 承認された印圧調整で同じ不良が繰り返し変化する
  • 圧胴ローラー交換、研磨、再ライニング後に問題が始まった
  • シリンダー、インキ、基材ロットを変えても同じ印刷ユニットだけが弱い
  • インキ状態が安定しているのにライン速度で不良が変わる
  • ローラー表面に光沢化、汚染、凹み、局部摩耗、膨潤などがある
  • 不良ピッチが圧胴ローラー周長と関係する

圧力を加えた後に改善が見られた場合は有用な証拠となるが、それを最終的な設定とみなすべきではない。

圧力を増やして改善したことは有用な証拠ですが、その圧力をそのまま最終設定と考えないでください。過大な圧力は被覆変形、発熱、摩耗、基材圧縮、表面痕を増やす可能性があります。

圧痕ローラーは、完全接触位置の一部として点検してください。

ゴム被覆面全体と両端を確認し、光沢帯、汚染、凹み、膨潤、不均一摩耗を確認します。記録があれば、安定していた以前のローラーと外径・硬度を比較します。

また、シャフト、ベアリング、取り付け部、アライメント、および入手可能な振れ記録も確認してください。

軸、ベアリング、取付け、アライメント、振れ記録も確認してください。停止中は正常に見えるローラーでも、生産速度ではベアリングの動き、振れ、たわみ、発熱、被覆表面変化によって接触が不安定になることがあります。

広幅印刷機では、弱い転写が作業幅のどこに出るかを記録します。片端、中央、狭い局部帯では、想定される接触状態が異なります。

制御されたニップ接触、圧力分布、ローラープロファイル、および運転精度に関する詳細については、以下を参照してください。 加圧ローラー.

NBR/ニトリルゴムローラー 特定のインクおよび工業用メディア接触位置で使用されます。NBR単体ではグラビア印刷用圧胴を定義するものではありません。インク、溶剤、洗浄液、硬度、表面仕上げ、カバー構造、接着方法、速度、および過去のローラー履歴は、実際の位置に合わせて調整する必要があります。

個々のローラープロジェクトについては、カバーの詳細な選定、硬度方向、ローラー構造などを確認する必要があります。

ESAのON/OFFで結果が変わるか

機械的な印圧とESAはどちらも最終的なインキ転移点へ影響しますが、条件を固定した比較で切り分けられます。

機械的な圧着によって、基材とインク充填セルが物理的に接触します。ESAは、印刷機の静電印刷システムを通して、セルから基材へのインクの移動を促進します。

この補助手段は、微細な細胞や不均一な基板表面など、完全な転写が困難な場合に特に有効です。

ESAのオン/オフ比較は、印刷機およびESAサプライヤーが承認した操作手順に従って実施してください。比較中は、インク、シリンダーの清浄度、基材、印刷速度、および機械的な圧着設定を変更しないでください。

ESA状態を固定して印圧変更で不良が変わる場合は機械接触側が強い手掛かりです。圧胴ローラーの交換・研磨・再ライニング後に始まった問題なら、機械的な接触側を疑う根拠がさらに強くなります。

ESA OFFでドット抜けが増え、ONで一貫して減る場合はESA側を詳しく確認する必要性が高くなります。微細ハーフトーンや粗い基材で差が見えやすい場合があります。

ESAのオン/オフによる変化がほとんどない、あるいは全くない場合、チェックポイントは細胞、インク、基板、および機械的接触の方に向けられます。

ON/OFFでほとんど変わらなければ、セル、インキ、基材、機械接触へ戻ります。ESAは詰まったセルを開いたり、ニップ到達前に乾燥・流出したインキを戻したりすることはできません。

ESA圧延ローラーは、印刷機とその静電アシストシステムに適合している必要があります。一般的な帯電制御情報は、以下で入手できます。 帯電防止・導電性ゴムローラー, ただし、標準的な帯電防止ローラーの仕様をESA圧延ローラーの仕様として使用すべきではありません。

電気検査、抵抗値要件、接地、および高電圧作業は、機器供給業者の文書に従い、資格のある担当者が行う必要があります。

一度に一つの条件だけを変える

長いトラブル報告より、一つの画像範囲をマークし、一つの条件だけを変える方が明確な証拠になります。

転写段階 次に確認する項目 次のチェック
グラビアセル 同じドットが画像に固定され、承認清掃で変化 対応セルを清掃・確認し、汚染と彫刻状態を確認
インキの離れ 停止、暖機、粘度・乾燥変化、ブレード調整で変化 承認インキ条件へ戻し、刃先、支持、角度、圧力、安定性を確認
基材表面 材料ロット、印刷面、粒子、粗さ、塗工、表面模様に追従 他条件を変えず安定基材と比較
圧胴との接触 圧力、速度、ローラー状態、ローラー作業履歴に反応 圧胴表面、取付け、外径、硬度記録、振れを確認
ESA補助 他条件固定でESA ON/OFFに反応 機器供給業者のESA検査ルートに従い、ローラーの互換性を確認してください。

影響を受ける印刷ユニットについて、以下を記録してください。

  • 印刷ユニットと色。
  • 点が孤立している、塗りつぶしが弱い、またはハーフトーンの転写が不完全である。
  • 画像の位置をマークしました。
  • 基材の種類、ロット、印刷面、および目視可能な表面状態。
  • インクの粘度または制御記録、および乾燥による変化。
  • ライン速度。
  • 印圧設定。
  • 圧延ローラーの硬度(記録されている場合)。
  • ESAのオン/オフ。
  • 対象印刷ユニットについて、印刷ユニットと色、不良種類、画像位置、基材種類・ロット・印刷面、インキ粘度・乾燥変化、ライン速度、印圧、圧胴硬度記録、ESA状態、各変更前後の写真またはサンプルを残します。

ドットの欠落が繰り返し発生する場合は、同じ小さな画像ウィンドウ内のドットの数を数えるか、保存サンプル上の該当領域をマークしてください。

この件数は正式な品質基準値である必要はありません。管理された変更が同じ欠陥に影響を与えたかどうかを示すだけで十分です。

清掃、粘度、圧力、速度、ESAを同時に変えると改善することはあっても、どの段階で転写が失敗していたか分からなくなります。

関連ページ

Wolorin社のローラー製造についてもっと詳しく知りたい方はこちら

  • サービス ― ゴムローラーの特注製造、交換、および適切な再被覆工事。
  • 品質管理 ローラーの寸法、硬度、表面状態、振れ、およびプロジェクト固有の要件の検査。
  • Wolorinについて ―ウォロリン氏の経歴は、特注の工業用ゴムローラーに関するものです。

現在分かっているローラー情報を送信

確認結果が圧胴ローラー、または別のゴム被覆接触ローラーを示している場合、Wolorinは特注製作、交換、条件に適したゴム再ライニング、見積もり、製作仕様確認など、ローラー部分について対応できます。

印刷機設定、インキ配合、基材処理、ESAの電気系統の点検・整備は、印刷機メーカー、インキ供給元、基材供給元、または資格を持つESA専門担当者の管理範囲です。

ローラー案件では、現在分かっている範囲で次の情報をお送りください。

  • ローラー図面または主要寸法
  • 外径とゴム面長
  • 分かる場合は軸端・ベアリング情報
  • ロール面全体と両端が分かる旧ローラー写真
  • 光沢化、摩耗、凹み、亀裂、膨潤、汚染など表面変化の接写
  • ローラー位置と印刷ユニット
  • インキ、溶剤、洗浄液、その他の接触する流体
  • 分かる場合は現在の被覆材料と硬度
  • 現在のローラー関連問題と発生時期
  • 最近、ローラー交換、研磨、ゴム再ライニングを行ったか

図面、寸法、サンプル、明確な仕様がある場合はそのままお送りください。その資料を基に、特注製作、見積もり、製作仕様確認を進められます。

情報が揃っていない場合も、旧ローラー写真、主要寸法、ローラー位置、接触する流体・薬品、現在のローラー関連問題から確認を始められます。