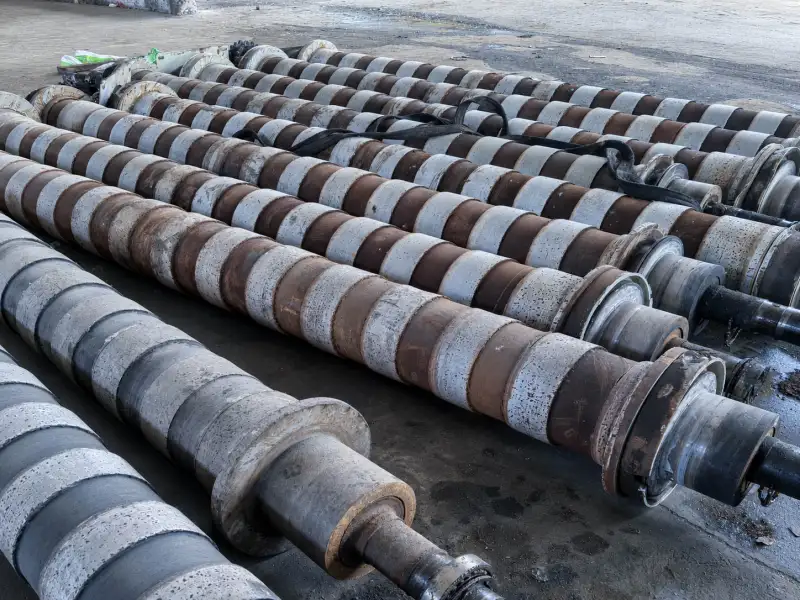
酸洗ラインのスクイーズロール問題:酸液持ち出し、湿帯、拭き取りムラ

酸洗または水洗工程を出た鋼帯に酸液の持ち出し、湿帯、片面だけ多い残液が見られる場合は、スクイーズ圧を変更する前に残液パターンを確認します。

全幅が濡れている場合と片端だけ濡れている場合では、優先して確認する項目が異なります。中央の湿帯は鋼帯形状や中央部の接触不足に追従することがあります。一定間隔で繰り返す湿りは、回転ロール上の一つの位置から発生している場合があります。

各スクイーズロール対の直前・直後で鋼帯を観察し、パターンが最初に現れる、または強くなる最初のロール対を特定します。その後、上面・下面を比較し、湿った位置を鋼帯幅方向で記録します。

これにより、入側の液量、鋼帯形状・経路、スクイーズ接触ムラのどこを先に確認するか整理できます。

ステンレス鋼製酸洗ラインローラー

鋼帯幅方向の残液パターンから始める

鋼帯表面の残液は、全面皮膜、細い流れ、端部ビード、鋼帯の波に保持された液溜まりなどとして見えます。

鋼帯では、液を内部に保持する布とは違い、表面に残る液の形が有効な手掛かりになります。

スクイーズロール対のできるだけ近くで確認します。さらに下流では排液、跳ね返り、別のスプレーによって見え方が変わる場合があります。

鋼帯の状態 最初に確認する範囲 その確認を支持する証拠
全幅が濡れる 入側液量、排液、速度、全体スクイーズ接触 同じ運転変更後に両面とも濡れが増える
片端が濡れる 端部形状、進入角、片側排液、左右接触 湿りが物理的な鋼帯端へ追従する、または同じ機械側に残る
中央に湿帯 中央液流、鋼帯中央の緩み、中央接触不足 鋼帯幅、荷重、鋼種、目視形状とともに変化
両端付近の湿帯 端部波打ち(エッジウェーブ)、端部接触の開き、液の外側移動 湿帯が鋼帯端に追従、または固定ロール面位置に残る
上下面で差 スプレー方向、排液、鋼帯経路、上下ロール状態 あるロール対の後から差が始まる
周期的な湿り 局部ロール損傷、偏心、ポンプ/スプレーパルス ピッチがロール周長と一致、または速度変更で距離が変わる

これらの湿式除去位置のより広範な機能については、 スクイーズ・脱水ローラー ページをご覧ください。

鋼帯全体が濡れたままの場合

最初のスクイーズ前と、各ロール対後の液膜を比較します。

スプレー流量増加、排液不良、タンクからの持ち出し増加、高速化はロールへ入る液量を増やします。

各ロール対である程度液を除去しているのに全幅が濡れるなら、まず入側液量と工程全体の除液能力を確認します。

一つのロール対だけ前後差が小さい場合は、そのロール対の全体的な閉じ量と幅方向接触を確認します。

鋼帯自体も安定した形で進入する必要があります。大きな波打ちや横反り(クロスボウ)は幅方向に複数の接触不足位置を作り、結果として全面持ち出しに見えることがあります。

管理された速度変更も有効です。

  • 高速化後に全面の液膜が均一に増える:入側液量の影響が強い可能性
  • 一つの狭い湿帯だけ高速で明確になる:局部鋼帯形状または接触問題

スプレー、圧力、速度、鋼帯位置を同時に変更しないでください。

片側、中央、端部だけ濡れる場合

片端だけ濡れる

濡れた縁が1本だけあれば、位置が明確にわかる。

湿りが鋼帯の横移動と一緒に動くかを見ます。

物理的な鋼帯端に追従する場合:

  • 端部波打ち(エッジウェーブ)/端部損傷
  • キャンバー
  • 端部に沿う液溜まり
  • 鋼帯進入角

同じ機械側に残る場合:

  • 左右荷重
  • ベアリング・取付け
  • ロール左右アライメント
  • 片側排液
  • ロール面の局部摩耗・損傷

斜めに進入すると片側が先に強く接触し、反対側がわずかに開いて液を持ち出すことがあります。この場合はスクイーズ仕様を変える前に進入経路と周辺ガイドローラーを確認します。

その状況では、進入経路と周辺を比較してください。 ガイドローラー スクイーズロールの仕様を変更する前に。

中央の湿帯

ロールへ入る前の鋼帯を見ます。

中心部を既に流れている液体は、絞った後も見えることがあります。まずは流入する液体の分布を修正してください。

中央へ液流がすでに存在するなら、先に入側液分布を直します。

中央流がない場合は、鋼帯幅・鋼種を比較します。鋼帯中央の緩み・浮きに追従するなら鋼帯形状の影響が疑われます。機械中央に残り、広幅ほど強くなるなら中央接触不足を確認します。

その時点で、以下を点検してください。

  • 荷重下のロールたわみ
  • 実際の作業幅
  • ロール支持・ベアリング
  • 中央から端部までの外径プロファイル
  • 最近の研磨・交換
  • 幅方向荷重方式

鋼帯幅や荷重増加とともに中央湿帯が一貫して強くなる場合は、スクイーズロールを詳しく確認します。

両端付近の湿帯

物理的な鋼帯端に沿って出るなら端部波打ち・端部接触不足を確認します。中央から押し出された液が端に集まる場合もあります。

複数の鋼帯幅で比較します。

帯状の部分が物理的なストリップの端に沿っている場合、ストリップの形状はより強い方向を維持する。

湿帯が物理端に追従するなら鋼帯形状の可能性が高く、幅を変えても同じロール面位置へ残るなら、その位置の光沢帯、局部摩耗、溝・切れ、径差、旧修理部を確認します。

  • 光沢のある、または磨かれたトラック。
  • 局部摩耗
  • 溝または切り込み。
  • 局所的な直径の変化。
  • 古い修理跡。

酸洗、すすぎ、ガイド、鋼帯の取り扱いに関するローラーのより広い文脈については、 鉄鋼・冶金用ゴムローラー ページをご覧ください。

上下面で差がある/湿りが周期的に繰り返す場合

片面だけ濡れが多い

上下のストリップ表面には、絞りロールに到達する前に異なる量の液体が付着している可能性がある。

上下面はスクイーズ前から液量が異なる場合があります。スプレー方向、重力、排液、槽出口形状、鋼帯経路が影響します。

各ロール対直前・直後で両面を確認します。

差がロール対後に小さくなるなら、そのロール対は上流差を減らしています。あるロール対後から新しい差が出るなら、上下ロール表面、各ロール周辺排液、進入角、跳ね返り、局部摩耗・汚染を確認します。

1組の後に新たな相違点が現れた場合は、以下を調べてください。

  • 上ロール面と下ロール面。
  • 各ロールの周囲に排水口を設ける。
  • 鋼帯進入角度
  • 液体が跳ね返る、または接触後に液体が戻ってくる。
  • 局所的な摩耗または汚染。

最初に差が生まれるロール対で止めて確認します。後段は同じ状態を運んでいるだけかもしれません。

周期的な湿り

濡れた箇所から次の濡れた箇所までの距離を測ってください。

隣り合う湿りの距離を測り、近くで鋼帯へ接触する各ロールの周長と比較します。

近ければ一つの角度位置を確認します。ロールを回し、全周で切れ、凹み、膨れ、高点、汚染・光沢部、局部膨潤、不均一摩耗、修理部、外径差を確認します。

  • 切り傷、へこみ、水ぶくれ、または隆起した部分。
  • 汚染または研磨された箇所が1箇所。
  • 局部膨潤。
  • 不均一摩耗
  • 修復された部分。
  • 直径のばらつき。

停止時に損傷部がロール下面へ隠れる場合があります。

繰り返しパターンがロールの円周と一致しない場合は、ライン速度を制御しながら変更してください。

周長と一致しない場合はライン速度を一条件だけ変えます。ロール起因ならロール回転へ連動します。ポンプ/スプレーパルスは時間周期を保つため、速度変更で鋼帯上の距離が変わります。

スクイーズロールを詳しく確認する条件

同じ湿潤パターンが1つのロール位置に留まると、絞りロールの方向がより強くなる。

有用なシグナルには以下が含まれます。

  • 異なる鋼帯幅でも同じロール面位置に湿帯が残る
  • 広幅化・荷重増加で中央湿帯が悪化
  • 複数コイルで同じ機械側だけ濡れる
  • 清掃で短時間改善し同じ帯が戻る
  • 交換、研磨、ベアリング作業、再取付け後に始まった
  • 湿りがロール周長で繰り返す
  • 被覆に光沢帯、切れ、膨潤、亀裂、偏摩耗がある

圧力変更は短い比較として使えます。湿帯が狭くなる、移動する、二本へ分かれる、同位置に残るかを記録します。

圧力を増やすと液を端へ押し、ロールたわみを増やすことがあります。程度だけ変わり幅方向パターンが同じなら、ローラー形状・支持を引き続き確認します。

制御された接触と横方向の荷重については、以下を参照してください。 加圧ローラー.

パターン ローラー確認
荷重・幅とともに中央湿帯増加 ロールたわみ、支持、面プロファイル、中央-端部外径
同じ機械側が濡れる 左右アライメント、ベアリング位置、取付け、左右荷重
固定した細い湿帯 局部摩耗、光沢帯、溝、切れ、径減少
周期湿り 全周、振れ、偏心、局部被覆損傷
被覆が膨潤・軟化・亀裂・剥離 接触液、洗浄液、ゴム系、接着、旧ローラー履歴

化学物質への曝露は、被覆材自体が変化した場合に影響を及ぼします。

特定の湿潤および化学薬品接触位置の場合、, EPDMゴムローラー と Hypalon/CSMゴムローラー 有用な材料に関する指示を提供します。最終的な選定には、実際の酸または洗浄媒体、温度、接触時間、洗浄方法、および古いローラーの状態が必要です。

ローラーの寸法、表面状態、硬度、および回転精度チェックについては、Wolorin を参照してください。 品質管理 ページをご覧ください。

生産記録は短く、位置を明確にする

パターンがどこから始まり、どのように変化するかが分かる短い記録で十分です。

記録項目: 最小限の有用な詳細情報
残留液のパターン 残液パターン:全幅、片端、中央、両端、上下面差、周期
最初に出るロール対 パターンが現れたり、強くなったりする最初の圧縮ペア
横幅位置 幅方向位置:鋼帯端、中央、駆動側、オペレーター側からの距離
ストリップ情報 鋼帯幅、厚み、鋼種、波、座屈、キャンバー、横反り(クロスボウ)
運転条件 速度、酸/すすぎ液状態
試験結果 圧力・速度・清掃・鋼帯位置を一条件変更した結果
ローラー状態 ローラーの光沢帯、摩耗、切れ、膨潤、径差、振れ、閉じ量

鋼帯全幅が写る写真を1枚撮り、走行方向、上面/下面、湿り位置、最初にパターンが出るロール対をマークしてください。

  • ストリップの走行方向。
  • 上面または下面。
  • 湿った場所。
  • 模様が最初に現れる、絞り込み・巻き取り位置。

位置情報のない複数の接写写真よりも、位置情報が明記された全幅写真1枚の方が有用である。

関連ローラーページ

スクイーズロール情報を送信

スクイーズロールの交換、再製作、ゴム被覆問題では、ローラーに直接関係する次の情報をお送りください。

  • ローラー図面または主要寸法
  • 外径とゴム面長
  • 軸端、ベアリング位置、取付け情報
  • ロール面全体、両端、損傷部が分かる旧ローラー写真
  • 酸洗または水洗工程内のローラー位置
  • 酸、すすぎ水、洗浄液、その他の接触する流体・薬品
  • 分かる場合は現在のゴム材料と硬度
  • 固定した湿帯、偏摩耗、光沢帯、切れ、膨潤、亀裂、軟化、接着不良、繰返し振れなど現在のローラー関連問題
  • 幅全体と湿り位置をマークした写真

図面、寸法、サンプル、または明確な仕様が既に利用可能な場合、, Wolorinへ資料を送信してください。ご提供いただいた資料に基づき、特注製作の検討、見積もり、製作可否の確認ができます。

情報が揃っていない場合も、ローラー位置、主要寸法、旧ローラー写真、接触する流体・薬品、現在のゴム被覆または走行上の問題から始められます。