グラビア印刷のウェブ幅方向濃度ムラ

1色のグラビア印刷が両端で薄く中央で濃い、一方だけ弱い、あるいはウェブ幅方向の決まった位置に帯状の濃度差が出る場合、最初に役立つ手掛かりは、その濃度差が幅方向のどこにあるかです。同じ画像領域を左から右まで固定位置で測定し、サンプルと一緒に印刷ユニット、基材ロール、ライン速度、圧胴設定を記録してください。

次に、そのパターンが何について動くかを見ます。1つの印刷ユニットに残るなら、インキ転移、グラビア版胴、ドクタリング、そのユニットの圧胴状態を引き続き確認します。基材ロールについて動くなら、材料側を確認します。こうした比較をしても同じ弱い領域または濃い領域が同じ機械幅方向位置に残り、圧胴条件の変更に繰り返し反応するなら、圧胴ローラーと幅方向の接触分布を詳しく見る価値があります。

グラビアの圧胴接触やウェブ搬送周辺で使われるローラー位置については、 印刷ライン用ローラー も参照してください。

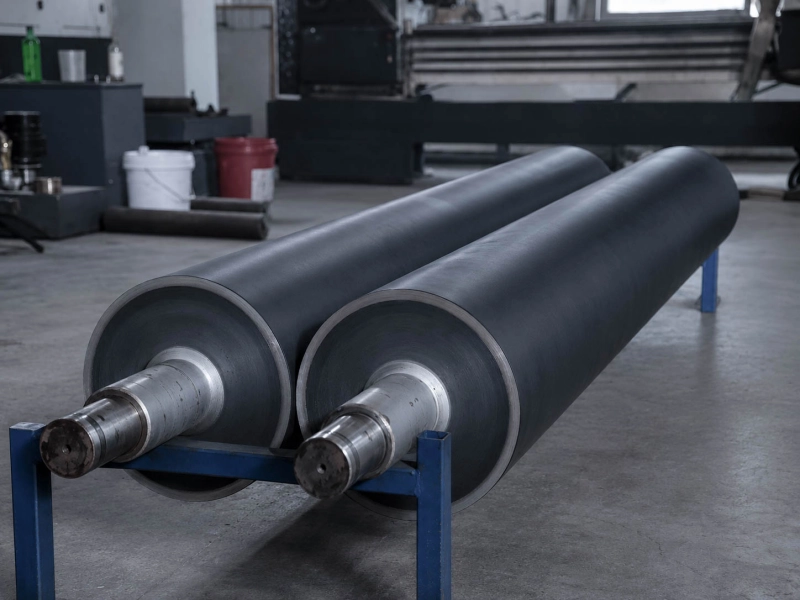
黒色のゴムコーティングローラー、シャフト端部は機械加工されたスチール製

左端から右端まで濃度をマッピングする

「端が薄い」という表現はオペレーターが見ている現象を表しますが、原因追跡にはまだ広すぎます。印刷機を変更する前に測定位置を固定してください。左・中央・右が実用的な出発点です。その間に目視できる帯がある場合は、その帯の内部と直近の両側も測定します。

各位置では同じベタ部、階調パッチ、または再現可能な同一画像領域を使ってください。測定時刻もできるだけ近づけます。左側をベタで測定し、数分後に右側を別の階調部で測定すると、通常のインキ状態変化が比較を歪めることがあります。

簡単な幅方向記録

測定位置 記録項目: サンプルと一緒に残す内容
左側 濃度またはグレー値、基準端からの距離 印刷ユニットと色
中央。 濃度またはグレー値 基材種類、厚さ、ロールまたはロット
右側 濃度またはグレー値、ウェブ幅方向位置 ライン速度と圧胴設定
目視できる帯 帯内部の値と両側の値 ウェブ幅と採取時刻

個々の数値より重要なのは、数値が作る形です。たとえば左 / 中央 / 右が 1.42 / 1.51 / 1.43 なら、概ね中央が高い対称形です。1.40 / 1.48 / 1.50 なら一方向に濃度が上がっており、別の問題を示します。これらはプロファイル形状を説明するための例であり、実際の品質基準はそのジョブで承認された印刷目標値です。

後続試験でも同じ測定位置を使い続けてください。固定帯は、常に同じ基準端から位置を記録すると追跡しやすくなります。

圧胴ローラーを変える前にプロファイル形状を読む

両端が薄く中央が濃い場合

両端がほぼ同程度に薄い場合は、まず同じ基材で他の色と比較してください。

複数の印刷ユニットで似た端部-中央の形が出るなら、それらのユニットが共有している条件を確認します。基材厚さ、圧縮性、コーティング、表面処理、表面状態の幅方向差によって、材料が圧胴接触にどれだけ均一に入るかが変わることがあります。

1色だけで問題が出るなら、そのユニットに絞ってください。この段階ではインキ状態と循環、グラビア版胴、ドクターブレード接触、汚染、そのユニットの圧胴状態のほうが有効な確認項目です。

こうした比較後も同じ対称プロファイルが残り、圧胴調整によって中央と端部の差が繰り返し大きくなったり小さくなったりするなら、荷重時の圧胴ローラープロファイルがより重要な手掛かりになります。

一方だけ常に薄い場合

片側問題では、制御した変更ごとに弱い側がどう反応するかを追ってください。

基材ロールを交換したとき弱い側が移動または消えるなら、材料プロファイルを確認します。2本のロールが同じ公称仕様でも、厚さ、コーティング、処理、圧縮性が幅方向で異なることがあります。

複数の基材ロールで同じ印刷ユニットに同じ結果が出るなら、そのユニットを再確認します。版胴、ドクタリング、インキ供給、左右の圧胴状態を見ます。

異なる基材・異なる版胴でも操作側または駆動側が常に弱いなら、機械側の形状を確認する段階です。平行度、両端荷重、ベアリング、軸支持、圧胴ローラーを同じ機械点検グループとして確認してください。

帯が同じ幅方向位置に残る場合

固定帯は追跡可能な明確な軸方向位置を示します。1つの基準端からの距離を記録してください。

たとえば、より濃い帯が基材を交換しても操作側端から 300 mm の位置に残り、グラビア版胴を交換しても同じ位置なら、「圧力帯」という一般的な説明より、その固定位置のほうが有用です。接触系のどの位置を検査すべきかを示すからです。

その軸方向位置で、局部外径、ゴム被覆状態、硬度均一性、研磨プロファイル、荷重、周辺機械支持を確認します。

帯が別の基材ロールについて動くなら材料側を追います。別の版胴や印刷ジョブで消えるなら印刷ユニット側の調査を続けます。

散在するミッシングドットは別のグラビア転移問題です。 グラビアのミッシングドット:インキ転移を確認 で別途扱っています。

幅方向の1か所に固定されるのではなく、機械方向に一定ピッチで跡が繰り返される場合は、繰返し距離を回転部品と比較してください。 ウェブ材料に繰返し跡が出る理由 でこのパターンを扱っています。

何を変えたときにプロファイルが動くかを見る

試験中は有効な生産変数を1つだけ変え、その他はジョブが許す範囲でできるだけ一定に保ちます。その後、同じ幅方向位置を再測定します。

プロファイルが追従する条件 次に確認する項目 より強いシグナル
1つの印刷ユニットまたは色 インキ状態、版胴、ドクタリング、ユニット接触 同じ基材の他色は比較的均一
1本の基材ロールまたはロット 厚さ、コーティング、処理、圧縮性、表面プロファイル 同じ材料で複数色が似た形状を示す
ライン速度 まずインキ転移と乾燥、位置が固定なら動的接触 同じ速度条件で同じプロファイルが再現
圧胴設定 幅方向接触分布 同じ幅位置が繰り返し薄く/濃くなる
同じ機械幅方向位置 ローラー形状、局部被覆状態、荷重、支持 基材と版胴を変えても位置が維持

同じ試験で圧力、インキ粘度、速度、基材を同時に変えると、必要な証拠を失いやすくなります。4条件が同時に変わった状態で印刷が改善しても、どの変更が効いたのか判断できません。

圧胴圧力は特に誤解されやすい項目です。圧力を上げると弱い部分が改善することがありますが、幅全体を同時に見てください。弱い端部が改善する一方で中央が明らかに濃くなるなら、その反応自体が幅方向接触分布の有用な証拠です。

印刷変化が主に ESA の ON/OFF に従うなら、電気的転移アシスト経路を確認してください。それだけでローラーのクラウンや機械荷重を判断してはいけません。

圧胴ローラーを詳しく測定する価値があるとき

濃度差が同じ機械幅方向位置に残り、合理的なインキ/版胴/基材比較でも動かず、圧胴荷重を変えるたびに同じプロファイル部分が繰り返し変化するなら、圧胴ローラーは有力な確認対象です。

制御されたニップ接触の一般要求は 加圧ローラーを参照してください。幅広のグラビア圧胴ローラーでは、公称直径1点と硬度1点より、次の測定のほうがはるかに明確な情報になります。

荷重時の形状と印刷プロファイルを比較する

長い圧胴ローラーは無荷重時の寸法仕様を満たしていても、圧力下では異なる接触形状を作ることがあります。軸剛性、ローラー本体剛性、面長、被覆圧縮、ベアリング支持、両端荷重が荷重時プロファイルに影響します。

クラウンもこのプロファイルを変えます。既存クラウンが以前の荷重や基材には適していても、運転条件が変われば合わなくなる場合があります。再研磨や摩耗も元のプロファイルを変えることがあります。

以前の圧胴ローラーが同じジョブで良好だったなら、新しいクラウン方向を決める前に、そのローラーの既知プロファイルと運転条件を現在のローラーと比較してください。より広い設計上の論点については、次の解説を参照してください: クラウン付きゴムローラー:クラウンが重要になる条件.

重要な位置で直径を測る

中央1点だけでなく、作業面全体で測定してください。左、中央、右で基本プロファイルが得られます。印刷に固定帯がある場合は、その軸位置と両側にも測定点を追加します。

操作側から 300 mm と記録された帯なら、ローラーも同じ 300 mm 付近で測定してください。この位置対位置の直接比較は、関係のない場所で測定点を増やすより有用です。

繰返し研磨、局部摩耗、汚染、表面損傷によって小さな軸方向直径差が生じることがあります。幅広で圧力に敏感なニップでは、ローラー上では小さく見える差でも印刷濃度プロファイルでは明確になることがあります。

作業面全体の硬度を比較する

濃度帯が同じ軸位置に繰り返し出るなら、1つの公称硬度だけでは被覆状態を十分に説明できません。検査方法が許す場合、同様のローラー・温度条件で複数位置の硬度を比較してください。

局部的に硬い/柔らかい部分はその位置の圧縮を変えます。不均一な老化、グレージング、膨潤、化学曝露、局部摩耗、過去の補修などによって、遠目には正常に見えるローラーでも差が生じます。

有用な比較基準は、実績のある運転仕様に対する幅方向均一性です。万能の硬度数値でこの比較を置き換えることはできません。

片側問題では両端を確認する

印刷の片側だけが常に弱い場合、圧胴ローラーを支持系全体の一部として確認してください。平行度、ベアリング、軸支持、操作側・駆動側の荷重はいずれも左右接触プロファイルに影響します。

新しいゴム被覆で、傾いたニップや両端の不均一荷重を補正することはできません。条件が残ったままなら、被覆だけ交換しても同じ片側濃度問題が残ることがあります。

印刷機に承認されたニップまたは接触印字の確認方法がある場合、同じ設定で左・中央・右を比較してください。接触が弱い領域が、すでに記録した薄い濃度位置と一致すると特に有用です。

圧胴ローラーと一緒に残しておく情報

調査が圧胴ローラーまで進んだら、ローラー本体と接触条件を説明できる情報を残してください。図面があれば図面、面長、軸・コア寸法、作業面全体の外径測定、既存クラウン情報、可能な硬度測定、旧被覆の鮮明な写真です。

正確なローラー位置、基材厚さ、ライン速度、圧胴条件、製造または洗浄中に被覆へ定期的に接触する媒体も追加します。固定帯位置を含む幅方向濃度プロファイルをローラー記録と一緒に残してください。

以前の圧胴ローラーが同じジョブで良好だったなら、その寸法、硬度、表面状態、クラウン、使用履歴は有用な製作基準になります。実績ある図面と運転仕様がある単純交換なら、プロジェクトを長いトラブルシューティングにする必要はありません。

交換や再研磨後も同じ幅方向濃度問題が繰り返すなら、以前の不具合パターンも新規案件に残してください。公称直径と硬度だけをコピーすると、すでに問題を生んでいた接触プロファイルまで再現する可能性があります。

グラビア圧胴ローラーと材料の関連ページ

印刷ライン用ゴムローラー

印刷、圧胴接触、ウェブ搬送周辺のローラー位置と運転条件。

加圧ローラー

ニップ接触、圧力分布、形状、全幅接触安定性に関する設計事項。

NBR/ニトリルゴムローラー

適合するインキ、油、洗浄媒体などの工業用液体と接触する一部印刷位置の材料方向。

ポリウレタンゴムローラー

耐摩耗性、荷重支持、繰返し機械接触がより重要なローラー位置の材料方向。

図面、寸法、サンプル、明確な圧胴ローラー仕様がすでにある場合は、カスタム製作、見積り、製作確認のために送付できます。

情報が不完全な場合は、旧ローラー写真、基本寸法、ローラー位置、接触媒体、現在のローラー関連濃度問題から始めてください。