表面マーキング
幅方向荷重、走行バランス、巻取り感度が主な問題なら、張力制御ローラーや制御された接触を行う加圧ローラーの観点で確認します。

アルミ箔、銅箔、薄い金属帯の加工ラインでは、表面保護、端部安定性、巻取り品質を維持するため、接触をより清潔かつ均一に制御する必要があります。
ローラーが機械的には問題なく見えても、材料が薄い、細幅になる、傷つきやすい、局部接触誤差への許容度が低い場合には、その位置に適さないことがあります。そのため、確認は公称寸法だけでなく実際のローラー位置から始めます。
Wolorinでは、ガイド、張力関連、スリット搬送、スパン間の重要な支持、巻取り周辺接触など、安定走行、幅方向の支持、接触影響の低減を同時に求められる位置向けに特注ローラーを製作します。
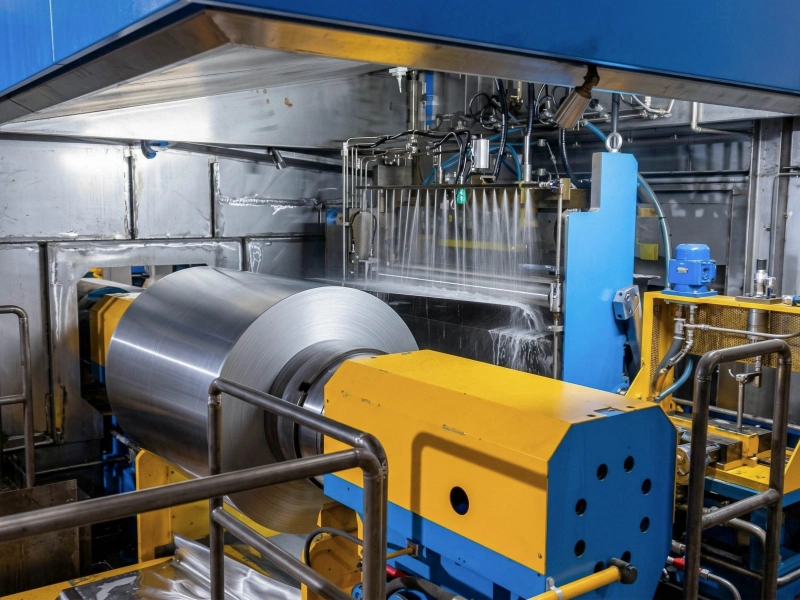
アルミ箔、銅箔、その他の薄い金属材料を、搬送、ガイド、スリット、巻取り工程で扱います。
難しさは材料名だけではなく、局部的な接触誤差がすぐに表面へ記録されやすい点にあります。一般的なウェブで問題にならない差でも、薄い箔や帯では 表面痕、傷、端部移動、巻取り不良 として早く現れることがあります。
そのため、これらのラインにおけるローラーの見直しでは、公称交換サイズだけでなく、その位置でローラーが実際に何を制御する必要があるのかに焦点を当てる必要があるのが一般的です。
薄帯を落ち着いて走らせ、軽微な接触痕、蛇行、端部移動を増やさないことが重要です。
幅方向の局部荷重を増やさず、安定した走行を支える必要があります。
スリット後の細幅材料は、わずかな支持差、端部接触、局部摩擦に敏感です。レーン間の安定と表面保護を確認します。
薄い材料を過度に押さえ込まず、幅方向で均一に支えることが重要です。
表面痕、局部圧力、端部移動を抑えながら、最終ロールの形成を安定させる必要があります。
幅方向荷重、走行バランス、巻取り感度が主な問題なら、張力制御ローラーや制御された接触を行う加圧ローラーの観点で確認します。
静電気、軽い粉じん吸着、汚染転写が関係する場合は、帯電防止・導電性ゴムローラーも検討します。熱、油、溶剤、薬品などに触れる位置では、単なる表面仕上げの問題として扱わずFKMゴムローラーなど材質の見直しが必要になる場合があります。
スリットを入れた後、またはより長い支持されていないスパンにわたって、弱い支持とランニングのばらつきにより、 エッジ挙動は不安定.
傷つきやすい箔や薄帯では、幅方向の支持が不均一だと、厚い材料より早い段階で平坦性や走行挙動に影響が現れることがあります。
圧力痕、端部の巻き不揃い、テレスコープ傾向、ロール形状の不均一は、最終の巻取り工程より上流ですでに始まっていることがあります。
箔や薄いストリップに関する問題が繰り返し発生する場合、通常は「サイズは正しいか?」という問いを超えて、「この位置でこのローラーは実際に何を制御する必要があるのか?」という問いへと検討を進める必要があります。“
ラインに明らかな損傷がないにもかかわらず経路の不安定性やエッジの動きが見られる場合は、位置をさらに見直す必要があるかもしれません。 ガイドローラー.
静電気感度、軽い粉塵の付着、または汚染物質の移送が問題の一部である場合、レビューには以下も含まれる可能性があります。 帯電防止・導電性ゴムローラー.
接触ゾーンが熱、油、溶剤、またはより攻撃的な媒体にさらされる場合、材料レビューは FKMゴムローラー 問題を表面仕上げだけの問題として扱うのではなく。
箔や薄帯のサービス用ローラーを確定する前に、通常は実際のライン位置から検討を開始し、次に接触挙動に影響を与える可能性が最も高い詳細部分へと進みます。
基材の種類とおおよその厚み範囲
ライン工程と、その位置でローラーに求められる役割
幅、抱き角、スパン、スリット幅、張力挙動
目に見える問題が表面痕、傷、端部移動、変形、巻取り関連のいずれか
接触部が清浄か、粉じんが多いか、静電気の影響を受けやすいか、加熱されるか、油や溶剤に接触するか
ローラーに滑らかな支持、制御された圧力、牽引、良好な離型のどれが必要か
最初のレビューポイントは通常、公称直径だけではなく、幅方向の支持、局所的な圧力挙動、および走行精度が巻線付近で依然として適切であるかどうかである。
これは多くの場合、スリット加工後にストリップの許容度が低下し、下流側の位置にはよりクリーンなサポートロジックが必要であることを示唆しています。
この場合は、汚染物の持ち込み、接触状態の不安定さ、または特定の運転条件が重なったときだけ接触が不安定になる位置を確認します。
箔や金属帯の加工ラインでは、ローラーは通常、基材に目に見える接触痕を残さずに移動を支える必要がある。
薄い箔・帯は小さな差をすぐに記録するため、表面状態、仕上げ、支持挙動を実際の役割に合わせます。
局部荷重は表面痕、形状変化、端部不安定、スリット後の走行感度につながります。
接触が強すぎると痕や変形が増え、柔らかすぎたり不安定だったりすると支持と蛇行制御が低下します。
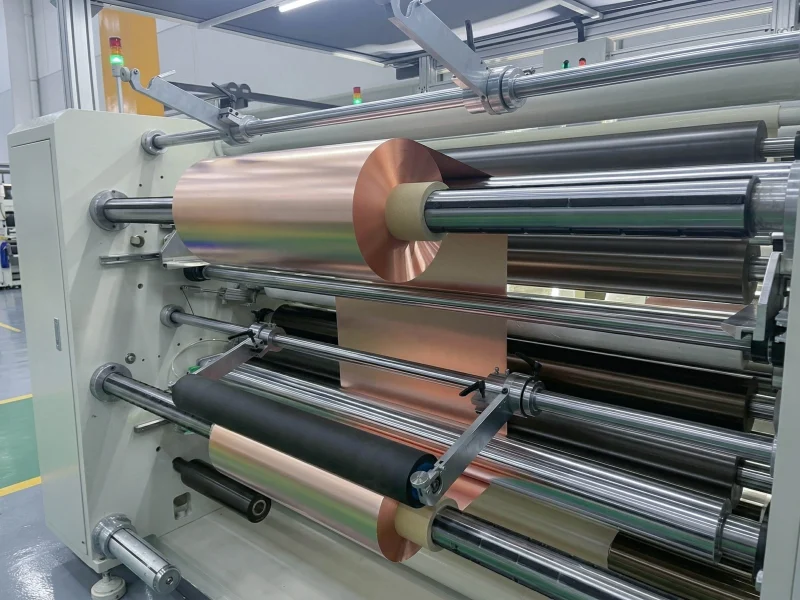
広幅箔、薄帯、スリット搬送、巻取りに敏感な位置では、クラウンやプロファイルが幅方向の走行バランスへ大きく影響します。
寸法上は問題なく見えるローラーでも、たわみによって面長方向の圧力分布が変わる場合があります。広幅・高感度の箔用途では、表面痕、回転精度、端部挙動に直結します。
表面を保護するだけでは不十分です。保護性を高めることで支持や走行が不安定になるなら、その仕様は適切とは言えません。
薄い箔にマーキングや引っかき傷をつける 通常、接触面の滑らかさ、圧力集中、表面汚染、運転精度、および幅方向の支持力に関係します。アルミ箔や銅箔のラインでは、わずかな局所的な接触誤差でもすぐに目に見えるようになることがあります。
薄帯ラインの端部安定性は、走行精度、軸剛性、スパン状態、プロファイルの設定、ガイド・搬送・スリット・巻取り各位置で基材をどれだけ均一に支持できているかに影響されます。
主な確認項目は、基材の厚み、幅、表面の傷つきやすさ、接触部の役割、幅方向の圧力分布、軸剛性、クラウンやプロファイルの考え方、そしてその位置が主にガイド、支持、スリット搬送、巻取り接触のどれを担うかです。
はい。薄膜の巻取り不良は、最終巻き取り工程だけでなく、それ以前の接触挙動にも起因することが多いです。圧力の不均一、支持部の不安定さ、表面記録、あるいは上流側の端部の動きなどが、完成ロールの問題を引き起こす可能性があります。
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
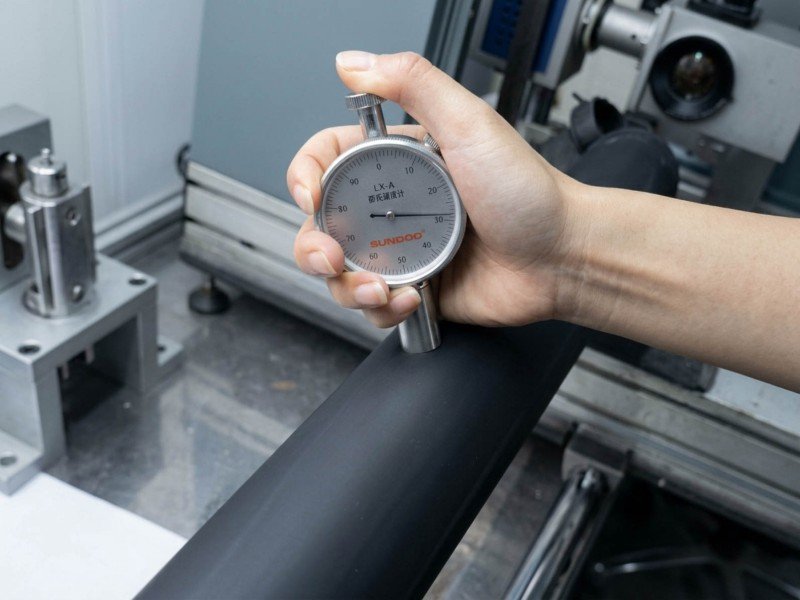
アルミ箔、銅箔、薄い金属帯のラインで、傷、擦れ、端部不安定、巻取り不良が発生している場合は、まず実際に問題が出ているローラー位置を確認するのが有効です。図面や寸法データがある場合は、そのまま特注製作の確認資料としてお送りください。資料が揃っていない場合も、具体的なライン工程と接触ローラーの位置から用途を確認できます。