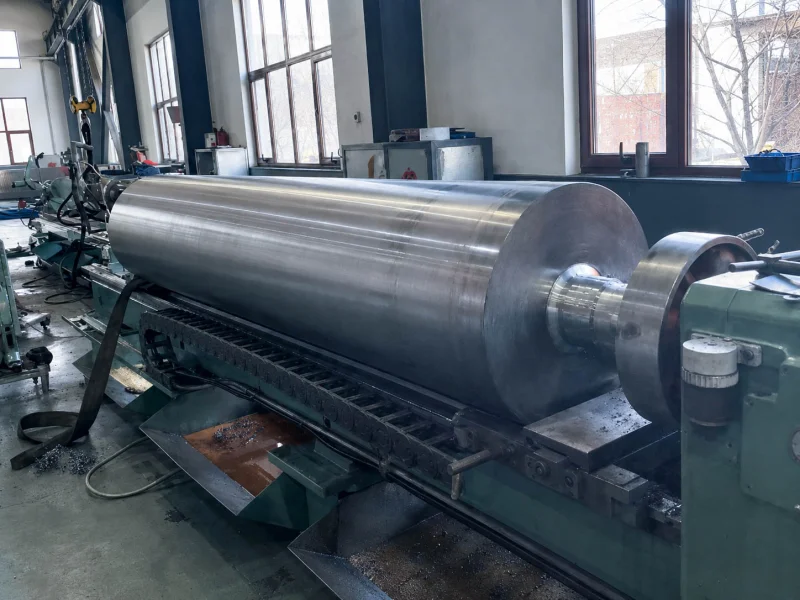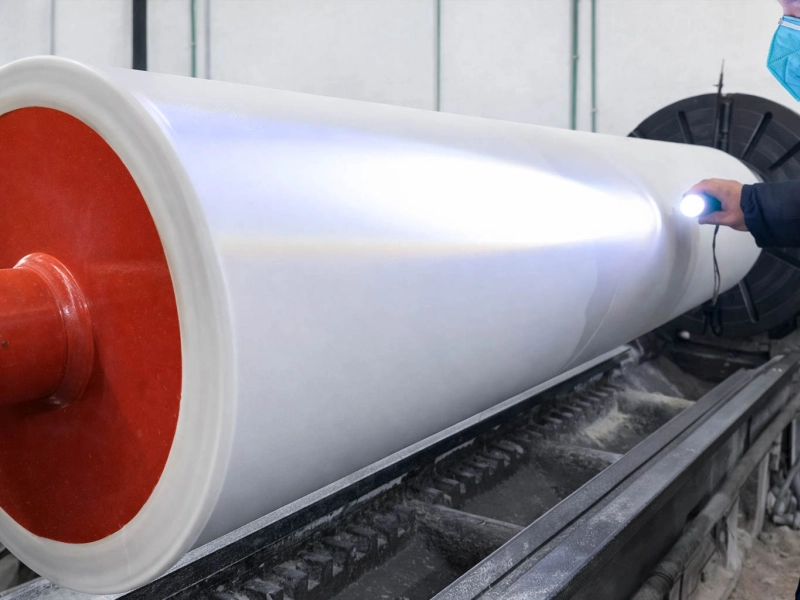
フィルム、保護フィルム、離型フィルム加工
圧力痕、表面痕、低張力ウェブの保護、安定したニップ接触

加圧ローラーは一般的に 生産ライン 安定した接触、均一な圧力、および表面保護が重要な場合。
| ライン種類 | 主な確認点 |
|---|---|
| フィルム、保護フィルム、離型フィルム加工 | 圧力痕、表面痕、低張力ウェブの保護、安定したニップ接触 |
| 軟包装・ラミネートライン | ラミネート加圧ローラー、複合加圧ローラー、接着均一性 |
| 印刷・後加工ライン | 光沢痕、筋、インキ・塗工接触の安定性 |
| スリット、巻取り、高速コンバーティングライン | 高速スリッター用加圧ローラー、接触安定性、局部摩耗 |
| キャストフィルム・MDO延伸ライン | キャスト用加圧ローラー、MDO延伸用加圧ローラー、熱・表面感度 |
| 木質板、化粧板、樹脂シートライン | 広幅での圧力均一性、表面保護、端部と中央の圧力差 |
圧力痕、表面痕、低張力ウェブの保護、安定したニップ接触
ラミネート加圧ローラー、複合加圧ローラー、接着均一性
光沢痕、筋、インキ・塗工接触の安定性
高速スリッター用加圧ローラー、接触安定性、局部摩耗
キャスト用加圧ローラー、MDO延伸用加圧ローラー、熱・表面感度
広幅での圧力均一性、表面保護、端部と中央の圧力差
押圧、接着、保持、接触支持、制御ニップ形成に使用される位置は、一般に加圧ローラー用途として確認できます。
問題が主に圧力接触ではなく液体制御に関するものである場合、, 計量ローラー または 転写ローラー 見直しが必要になる場合もあります。より広いコーティングまたはラミネートセクションについては、, コーティング・ラミネートライン用ローラー 次のページの方がより詳しいかもしれません。
加圧ローラーは単に力を加えるだけでなく、接触の形成、幅方向の荷重分布、運転中の接触安定性を左右します。
実際には、主に次の項目へ影響します。
ニップ幅
接触の滑らかさ
端部から端部までの圧力バランス
接触部での痕のリスク
離型挙動
速度変化への感度
熱への感度
鋼、加熱、チル、ゴム被覆の相手ローラーとの接触安定性
そのため、外径とゴム材質名だけでは判断できません。硬度、被覆厚、表面仕上げ、クラウン、TIR/振れ、軸支持、機械アライメント、ライン圧、相手ローラーの実状態を合わせて確認します。
工場の現場での議論では、「プレッシャーローラー」と ピンチローラー 両者は時に近接して使用されることもあるが、レビューの焦点は必ずしも同じではない。加圧ローラーのレビューでは、通常、圧力分布、マーキング制御、接触安定性、表面保護といった点についてより深く掘り下げて検討する。
加圧ローラーで痕や走行ムラが出ると硬度変更を考えがちですが、多くの位置では硬度は接触系の一要素にすぎません。
硬い被覆は変形を抑えやすい一方、痕のリスクを高めることがあります。
柔らかい被覆は接触幅を広げやすい一方、発熱増加や高速時の安定性低下につながることがあります。
従来有効だったクラウンでも、幅、荷重、温度、相手ローラー状態が変われば適さなくなる場合があります。
従来安定していたローラーでも、上流・下流工程の変更によって不安定になることがあります。
したがって「ゴムが違う」「硬度が違う」と早急に判断せず、ニップ全体の荷重と走行状態を確認する必要があります。
外径、面長、材質名だけで選定せず、ニップをどのように形成し、圧力をどの程度均一に伝えるかを確認します。
| 項目 | 重要な理由 |
|---|---|
| 硬度 | 一般的には50~90ショアAを目安に検討します。低マーキング性、ラミネート、熱接触、広幅用途では、圧力、基材の表面感度、相手ローラーの状態に合わせます。 |
| ニップ圧/ライン圧 | 接着強度、接触安定性、痕のリスクに影響します。低すぎると接触不足、高すぎると材料損傷につながります。 |
| クラウン形状 | 広幅ローラーでは端部と中央の圧力差を抑えるためクラウン補正が必要な場合があります。 |
| TIR/振れ | 高速用途や表面が傷つきやすい材料では、振れが周期痕、光沢筋、圧力変動の原因になる場合があります。 |
| 表面仕上げ | 離型、表面保護、接着剤付着、接触安定性に影響します。 |
| 使用温度 | 熱接触、キャスト、MDO関連位置では硬度保持、老化、表面安定性を確認します。 |
| 相手ローラー種類 | 鋼、加熱、チル、ゴム被覆ローラーではニップ挙動が異なります。 |
| 材料表面の感度 | フィルム、箔、塗工紙、化粧板では圧力痕・表面圧痕への許容度が大きく異なります。 |
一般的には50~90ショアAを目安に検討します。低マーキング性、ラミネート、熱接触、広幅用途では、圧力、基材の表面感度、相手ローラーの状態に合わせます。
接着強度、接触安定性、痕のリスクに影響します。低すぎると接触不足、高すぎると材料損傷につながります。
広幅ローラーでは端部と中央の圧力差を抑えるためクラウン補正が必要な場合があります。
高速用途や表面が傷つきやすい材料では、振れが周期痕、光沢筋、圧力変動の原因になる場合があります。
離型、表面保護、接着剤付着、接触安定性に影響します。
熱接触、キャスト、MDO関連位置では硬度保持、老化、表面安定性を確認します。
鋼、加熱、チル、ゴム被覆ローラーではニップ挙動が異なります。
フィルム、箔、塗工紙、化粧板では圧力痕・表面圧痕への許容度が大きく異なります。
加圧ローラー通過後に圧力痕、光沢痕、筋、表面圧痕が出る場合、主な原因候補は次のとおりです。
基材に対して硬度が高すぎる。
局部的な圧力過大。
接着剤残留、汚染、表面損傷。
不適切な表面粗さ。
振れ・同心度不良。
相手ローラー状態が不安定。
基材表面が圧力に敏感。
マークが一定の繰り返し間隔で現れる場合, まず、ローラー表面、TIR/振れ、および対向ローラーとの接触状態を確認する必要があります。
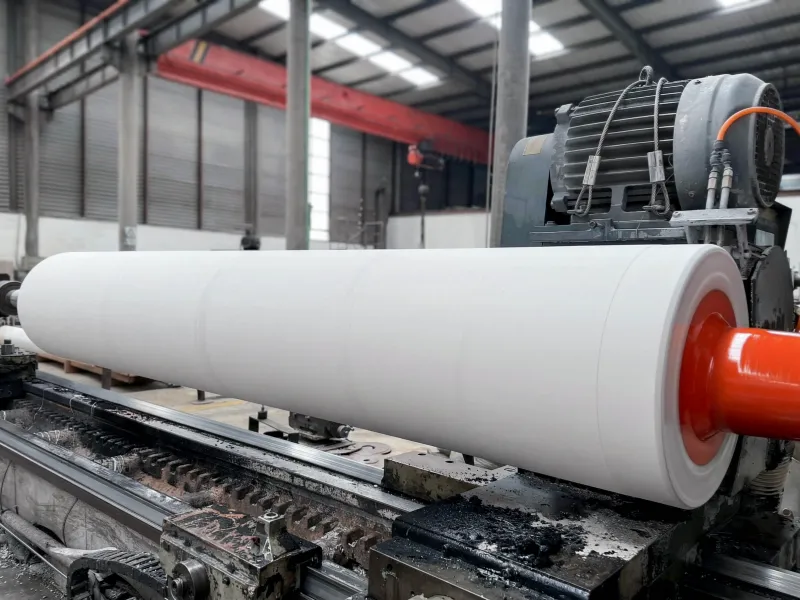
広幅、高圧、または表面が傷つきやすい材料を扱う用途では、圧力ムラが問題になりやすくなります。
代表的な兆候:
片側の圧力が反対側より強い。
中央は良好に接着するが端部が弱い。
端部に圧力痕が出る一方、中央は圧力不足。
ラミネート・接着結果に左右差がある。
幅方向に光沢痕が不均一に出る。
広幅ウェブの加圧用途では、硬度、クラウン、軸支持、機械アライメント、実際の圧力分布を合わせて確認します。
加圧ローラーの摩耗が早い場合 は、次の要因を確認します。
過大な圧力。
研磨性の高い基材表面。
不適切な硬度・配合。
熱・薬品への曝露。
接着剤、粉じん、塗工残留物などの付着。
走行不安定による局部摩耗。
局部摩耗では、材質だけを変える前に圧力分布、取付状態、相手ローラーとの接触を確認します。
低マーキング性、離型性、および熱接触条件について頻繁に評価される。
ポリウレタンゴムローラー耐摩耗性や耐荷重性が重要な場面でよく評価される。
NBR/ニトリルゴムローラー油、インク、接着剤などを含む一般的な工業用圧力接触用途において、しばしば評価される。
FKMゴムローラーより高温環境や、より化学的に負荷のかかる圧力下での作業に適しているかどうかが、しばしば検討される。
ピンチローラーフィードニップ挙動と圧力接触境界も比較する必要がある場合に役立ちます。
コーティング・ラミネートライン用ローラー圧力に関連する問題のある、コーティング、ラミネート加工、接着に関するセクションについて、より広範なレビューを実施する。
フィルム加工用ローラー接触安定性と表面保護の両方が重要な、加工ラインに関するより包括的なレビュー。
軟包装加工用ローラー印刷、ラミネート加工、スリット加工、巻き取り工程に関する関連包装ラインレビュー。
信頼性の高いゴムローラーは、寸法を合わせるだけでは十分ではありません。ゴム配合、硬度の安定性、被覆厚、表面仕上げ、軸構造、回転精度のすべてが、実際のラインでの性能に影響します。
Wolorinでは、一般的な交換ローラーから、より要求の高い特注産業用ゴムローラーまで対応しています。これまでの製造経験、生産設備、検査設備、各種認証、記録に基づく品質確認に加え、使用条件に応じてゴム配合を検討できる体制を整えています。
出荷前には、案件の要求に応じて、ゴム硬度、軸部の仕様、表面状態、回転精度などの主要項目を確認できます。
製造対応範囲、品質管理体制、会社情報については、以下のページをご確認ください。
主な原因は、硬度過大、圧力過大、表面汚染、ローラー損傷、振れ、圧力に敏感な基材などです。一定周期で痕が繰り返す場合は、ローラー表面状態と回転精度を確認します。
ラミネート、接着、加圧、印刷後加工、スリット、巻取り、キャストフィルム、MDO延伸など、安定した接触圧が必要な位置で使用されます。
加圧ローラーは、圧力制御、ニップ均一性、表面結果を重視します。
ニップローラーやピンチローラーは、ニップ位置で材料を保持・送り・牽引する機能をより重視することが多く、実機では役割が重なる場合もありますが設計の重点は異なります。
基材表面の感度、接触圧、相手ローラー種類、ライン速度、温度、痕の許容度に基づいて選定します。すべての位置に共通する単一硬度はありません。
図面・寸法があればそのまま送付できます。情報が不完全な場合は、ローラー位置、写真、現在の問題からでも、材質、硬度、表面、構造の確認を始められます。
現在のローラーに圧力痕、接着ムラ、端部・中央差、表面痕、早期摩耗がある場合は、ローラー位置、材料、ライン速度、使用温度、ローラー写真または用途写真をお送りください。実際の用途に基づいて適切な加圧ローラー仕様を確認します。