Дефекты воздуха и прозрачности при ламинировании пленки: пузырьки, белые точки и помутнение

Крупные пузырьки между ламинированными пленками обычно легко распознать. Микропузырьки, белые точки, мутные зоны и помутнение сложнее, поскольку не всегда имеют одну причину.

Первая полезная проверка — оценить сам дефект. Отметьте его размер, положение по ширине, виден ли он сразу или только после отверждения и меняется ли со скоростью, давлением, температурой или натяжением.

Эти детали обычно показывают, с чего начинать: удаление воздуха, смачивание, покрытие клеем, отверждение или контакт в зоне прижима.

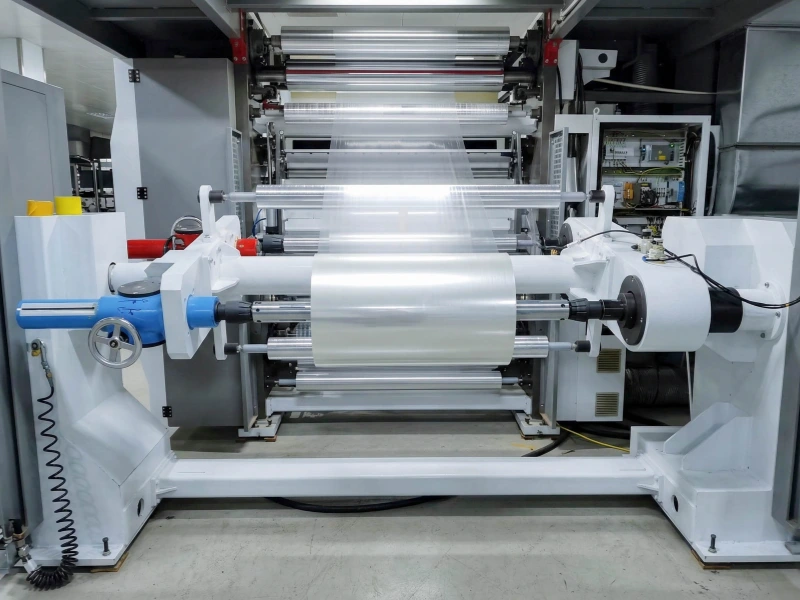
Прозрачная пластиковая пленка наматывается на промышленную роликовую линию.

Начните с внешнего вида дефекта

Крупные пузырьки

Крупные пузырьки имеют четкую границу и видимый воздушный карман между пленками.

Они часто указывают на захваченный воздух, если появляются сразу после ламинирования, усиливаются при повышении скорости или концентрируются возле одной стороны полотна.

Посмотрите, как две пленки входят в зону прижима. Складки, колебание, неравномерное натяжение или более раннее замыкание одной стороны могут заносить воздух в контактную точку. До полного соединения пленок у воздуха должен быть путь выхода.

Большее давление в зоне прижима может уменьшить видимый пузырек, но не исправит нестабильный вход полотна.

Микропузырьки

Микропузырьки выглядят как множество мелких точек, а не несколько крупных карманов. В отраженном свете пленка может казаться зернистой, бледной или слегка искрящейся.

Если они уже видны на выходе из зоны прижима, сначала проверяйте удаление воздуха, смачивание и покрытие клеем. Если появляются позже, более важны смешивание клея, влага и условия отверждения.

В некоторых применениях печатной пленки такой искрящийся вид называют silvering. Для гибкой упаковки все же полезнее описывать фактически видимое: микропузырьки, белые точки или помутнение.

Белые точки и мутные зоны

Белые точки не всегда являются круглыми пузырьками. Они также могут образовываться там, где клей не полностью смочил или заполнил поверхность пленки.

Сравните печатные и непечатные зоны, сильное и слабое покрытие краской, гладкие и текстурированные поверхности и разные партии пленки или краски.

Если белые точки следуют печатному рисунку, сначала проверяйте смачивание и покрытие клеем. Если мутная полоса остается в одной позиции по ширине, ищите стабильную разницу распределения клея, температуры, загрязнения или контакта в зоне прижима.

Помутнение

Помутнение — более широкая потеря прозрачности. Вместо отдельных пузырьков ламинат выглядит молочным или мутным на большой площади.

Помутнение по всей ширине чаще связано с состоянием поверхности пленки, поведением клея, общим смачиванием или отверждением.

Если одна сторона заметно хуже, сравните вход полотна между сторонами, распределение клея, температуру и контакт зоны прижима.

Дефекты сразу после ламинирования и после отверждения

Проверьте один и тот же рулон сразу после ламинирования и снова после обычного периода отверждения. Одинаковое освещение и те же позиции по ширине облегчают сравнение.

Дефект, видимый сразу после ламинирования, обычно создается до или внутри зоны прижима. Основные направления проверки: воздух, входящий с полотном, складки или колебание до контакта, плохое смачивание, неполное клеевое покрытие и неравномерный прижим.

Если дефект сразу меняется при изменении скорости, натяжения или давления, он тесно связан с текущими рабочими условиями.

Ламинат может выглядеть прозрачным на машине и через несколько часов получить пузырьки или помутнение. Тогда сравните партию клея, соотношение компонентов, рабочее время, воздействие влаги, состояние печатной пленки, температуру отверждения и хранение.

Газ может образовываться во время реакции клея. Плохое первоначальное смачивание также может сильнее проявиться после отверждения.

Дефект, начинающийся только после хранения, вряд ли исправится одной заменой прижимного вала.

Основные причины для сравнения

Захват воздуха

Захват воздуха более вероятен, когда пузырьки появляются сразу после зоны прижима, усиливаются на высокой скорости, остаются возле одной кромки или следуют колебанию и складкам полотна.

Практический тест — уменьшить скорость без изменения других настроек. Если пузырьки уменьшаются, линии может не хватать времени для выхода воздуха.

Плохое смачивание

Плохое смачивание возникает, когда клей не распределяется до полного контакта с пленкой, краской, покрытием или обработанной поверхностью.

Оно часто проявляется белыми точками над печатными или шероховатыми зонами. Важна фактическая сторона контакта, поэтому фиксируйте обработанную, печатную, покрытую и клеевую сторону каждой пленки. Одно название пленки не описывает ее поверхность полностью.

Неравномерное покрытие клеем

Если клеевой слой слишком тонкий в одной зоне или неравномерен по ширине, он может не полностью заполнять поверхность.

Белые точки над плотной печатью, разница между кромкой и центром, стабильные мутные полосы и одна и та же позиция дефекта на нескольких рулонах поддерживают это направление.

Процесс нанесения покрытия может включать в себя дозирующие ролики и передаточные ролики. Если дефект остается в одном месте поперек полотна, проверьте всю траекторию нанесения клея, прежде чем назначать ролик для обработки.

Измеренное количество покрытия полезнее одной настройки машины.

Газообразование

Дефекты, связанные с газообразованием, обычно появляются после намотки, а не непосредственно в зоне прижима.

Проверьте смешивание клея, рабочее время, влагу, состояние пленки и краски, температуру отверждения и хранение. Самый сильный признак — ламинат сначала выглядит нормально, а затем меняется.

Используйте изменения машины как подсказки

Скорость, давление, температура и натяжение помогают сузить причину только при изменении по одному.

Что меняется Что это может показать
Дефект усиливается на высокой скорости Меньше времени на смачивание и удаление воздуха либо менее стабильный вход полотна
Дефект сразу меняется с давлением Контакт в зоне прижима влияет на результат
Дефект главным образом при запуске Температура еще не стабилизировалась
Дефект начинается после длительной горячей работы Может меняться состояние клея или поверхности вала
Одна сторона меняется при регулировке натяжения Участвует вход полотна или разница натяжения между сторонами
Скорость почти не влияет Проверить печатный рисунок, партию клея, отверждение, загрязнение или фиксированную разницу по ширине

Одновременное изменение нескольких настроек может улучшить дефект, но не покажет, что именно помогло.

Когда следует проверять прижимной вал и резиновое покрытие

Прижимной вал стоит проверять, когда дефект явно следует контактной точке.

Сильные признаки: немедленная реакция на изменение давления, постоянно худшая одна сторона или полоса по ширине, начало проблемы после работ с валом, кратковременный эффект очистки либо остатки клея, заполировывание, царапины, набухание или неравномерный износ.

Вал следует проверять как часть всей зоны прижима. На контакт влияют ответный вал, нагрузка, выверка, температура и вход полотна.

Твердость резины и ширина контакта

Более мягкое резиновое покрытие обычно создает более широкую контактную зону, более твердое — более узкую при сходной нагрузке.

Ни один вариант не является автоматически лучшим.

Подходящая твердость зависит от структуры пленки, диаметра вала, толщины покрытия, рабочей нагрузки, температуры и чувствительности поверхности.

Если покрытие слишком твердое, зона прижима может быть слишком узкой и хуже компенсировать небольшие различия толщины или выверки. Если слишком мягкое, оно может чрезмерно деформироваться, нагреваться или менять прохождение пленок через контакт.

Фактический контакт по всей рабочей ширине важнее одного числа твердости.

Контакт между сторонами

Если пузырьки, белые точки или помутнение сильнее с одной стороны, проверьте равномерность контакта от кромки до кромки.

Параллельность валов, нагрузка с обеих сторон, прогиб под давлением, температура по рабочей поверхности и загрязнение возле одной кромки могут создавать разницу между сторонами.

В остановке вал может выглядеть нормальным и все равно неравномерно контактировать под рабочей нагрузкой.

Состояние резиновой поверхности

Резиновое покрытие не обязано быть сильно поврежденным, чтобы влиять на контакт.

Высохший клей, остатки очистителя, заполировывание, мелкие царапины или неравномерная шлифовка могут менять вход и выход пленки из зоны прижима.

Если очистка улучшает дефект, но он возвращается после короткой работы, проверьте источник остатков и сохраняет ли резиновая поверхность нормальное отделение и очищаемость.

Для валов, непосредственно контактирующих с клеем, краской, растворителем или чистящей жидкостью, важна и резиновая смесь. Набухание, размягчение, затвердевание или липкость меняют и поверхность, и ширину контакта.

Более широкие роликовые позиции, используемые в этих линиях, описаны в [ссылка на документацию]. Валики линии нанесения покрытия и ламинирования Страница. Информация о непосредственном контакте с клеем и растворителем приведена ниже. Резиновые валики для контакта с чернилами, клеем и растворителями..

Быстрое сравнение дефектов

Что видно Что проверить первым
Крупные пузырьки сразу после ламинирования Вход воздуха и стабильность полотна
Мелкие пузырьки на широкой площади Смачивание, удаление воздуха и покрытие клеем
Белые точки над печатными зонами Смачивание и заполнение клеем
Мутная полоса в одной позиции по ширине Распределение клея, загрязнение, температура и контакт в зоне прижима
Одна сторона хуже Натяжение, выверка, нагрузка и контакт вала
Пленка сначала прозрачная, затем появляются пузырьки Реакция клея, влага и отверждение
Помутнение по всей ширине Поверхность пленки, состояние клея, смачивание и отверждение
Очистка помогает лишь ненадолго Загрязнение резиновой поверхности или накопление клея

Что зафиксировать

Зафиксируйте тип дефекта, приблизительный размер, плотность, позицию по ширине, хуже ли одна сторона, следует ли он печатной или грубой зоне и как выглядит сразу после ламинирования и после отверждения.

По процессу зафиксируйте структуру пленок и стороны контакта, тип и партию клея, время смешивания и рабочее время при наличии, измеренное количество нанесения, скорость, натяжение, настройку зоны прижима, температуру, условия отверждения и хранения и недавние изменения пленки, краски, клея, очистки или настройки.

По валу зафиксируйте позицию и основные размеры, материал резины и твердость при наличии, состояние поверхности, фотографии всей рабочей поверхности и кромок, видимые остатки, заполировывание, царапины, набухание, износ и появилось ли отклонение после обслуживания или замены.

Для решения более широких проблем, связанных с нанесением покрытий и ламинированием, таких как прилипание, линии переноса, складки или следы на поверхности, см. распространенные дефекты покрытий и ламинирования.

Отправить чертежи или данные вала

До замены вала проверьте, следует ли дефект позиции зоны прижима, меняется ли с давлением, остается ли на одной стороне или возвращается после очистки.

Если признаки указывают на ламинирующий вал, отправьте чертеж или основные размеры, позицию, известные материал и твердость резины, фотографии всей рабочей поверхности и обеих кромок, текущую скорость, настройку зоны прижима, температуру и натяжение. Также полезно коротко описать, когда и где появляется дефект.

Если у вас уже есть чертежи, размеры, образцы или четкая спецификация, вы можете отправьте их нам напрямую. На основании предоставленных вами документов мы можем приступить к изготовлению изделия на заказ, составлению сметы или подтверждению начала производства.

Если информация пока неполная, начните с позиции вала, структуры ламината, контактирующей среды и фотографий дефекта.