Defectos de aire y claridad en laminación de película: burbujas, puntos blancos y haze

Las burbujas grandes suelen ser fáciles de reconocer. Las microburbujas, los puntos blancos, una apariencia cloudy y el haze pueden parecer similares, pero no tienen necesariamente la misma causa.

Antes de ajustar la línea, registre qué aspecto tiene el defecto, su tamaño, posición a lo ancho, si aparece inmediatamente o después del curing y cómo responde a velocidad, presión, temperatura o tensión.

Esas diferencias ayudan a separar aire atrapado, wetting deficiente, cobertura de adhesivo, evolución del adhesivo y contacto del nip.

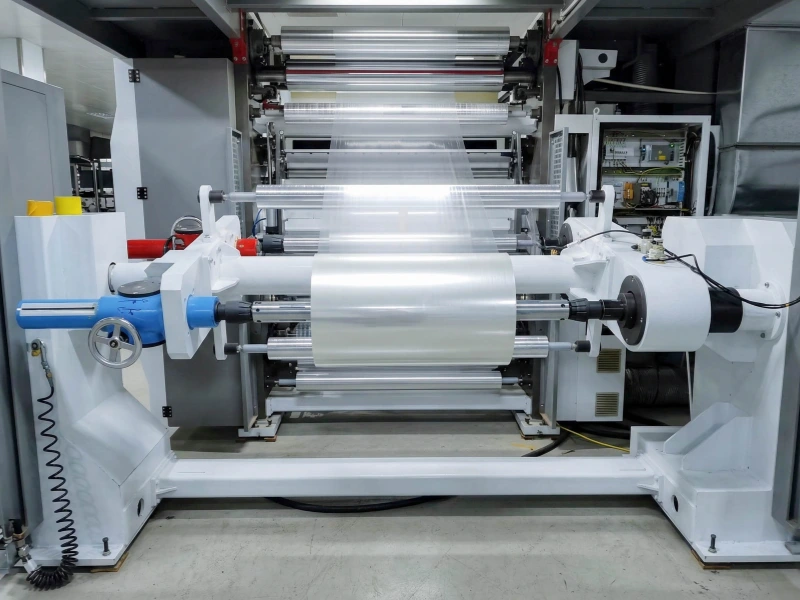
Película de plástico transparente siendo rebobinada en una línea de rodillos industriales.

Empiece por el aspecto del defecto

Burbujas grandes

Suelen tener un borde claro y un pocket de aire visible.

Suelen apuntar a aire atrapado cuando aparecen justo después de la laminación, aumentan a mayor velocidad de línea o se concentran cerca de un lado de la banda.

Observe cómo entran los dos films en el nip. Las arrugas, el aleteo, la tensión irregular o que un lado cierre antes pueden arrastrar aire hasta el punto de contacto. El aire debe tener una vía de salida antes de que los films se unan por completo.

Aumentar presión puede reducir temporalmente una burbuja, pero no corrige una entrada inestable de las webs.

Microburbujas

Pueden verse como puntos muy finos, una textura granulada, una zona pálida o un aspecto ligeramente sparkling.

Si ya están presentes a la salida del nip, revise aire, wetting y cobertura de adhesivo. Si aparecen más tarde, mezcla del adhesivo, humedad y curing ganan importancia.

En algunos procesos se utiliza el término “silvering”, pero para la investigación es mejor describir el aspecto real que depender solo de una etiqueta.

Puntos blancos

Los puntos blancos no siempre son burbujas redondas. También pueden formarse donde el adhesivo no ha humectado o rellenado por completo la superficie del film.

Compare zonas impresas y no impresas, coberturas de tinta altas y bajas, superficies lisas y texturizadas, y distintos lotes de film o de tinta.

Si los white spots siguen una tinta, color o patrón impreso, mantenga la revisión en wetting/cobertura y condición del print. Si forman una banda fija cloudy a lo ancho, también deben revisarse distribución, temperatura, contaminación y nip.

Haze

El haze suele ser más amplio: una zona lechosa o cloudy que afecta una parte mayor de la película.

Si afecta a todo el ancho, revise film surface, adhesive condition, wetting y curing de forma amplia.

Si aparece principalmente en un lado o una franja, compare entrada de web, distribución de adhesivo, temperatura y contacto del nip.

Inmediato y después del curing son dos ramas distintas

Inspeccione la misma bobina justo después de la laminación y de nuevo tras el periodo normal de curado. Una iluminación similar y la misma posición a lo ancho facilitan la comparación.

Un defecto visible justo después de la laminación suele haberse generado antes del nip o dentro de él. El aire que entra con la banda, las arrugas o el aleteo antes del contacto, la mala humectación, la cobertura incompleta de adhesivo y el contacto irregular en el nip son las principales direcciones a comprobar.

Si el defecto cambia de inmediato al variar la velocidad, la tensión o la presión del nip, está estrechamente ligado a las condiciones de marcha en ese momento.

Un laminado también puede verse transparente en la máquina y desarrollar burbujas o turbidez varias horas después. En ese caso, compare el lote de adhesivo, la proporción de mezcla, el tiempo de trabajo, la exposición a la humedad, el estado del film impreso, la temperatura de curado y las condiciones de almacenamiento.

Durante la reacción del adhesivo puede formarse gas. Una mala humectación inicial también puede hacerse más visible tras el curado.

Un defecto que aparece únicamente tras storage/cure es poco probable que se resuelva corrigiendo solo el nip roller.

Principales causas a comparar

Aire atrapado: observe cómo entran las dos webs

El aire atrapado es más probable cuando las burbujas aparecen justo después del nip, empeoran a mayor velocidad, se mantienen cerca de un borde o siguen el aleteo y las arrugas de la banda.

Una prueba de velocidad puede aportar evidencia. Si las burbujas aumentan claramente cuando la línea acelera y disminuyen al reducir velocidad manteniendo otras condiciones, el tiempo de wetting y expulsión de aire merece atención.

Poor wetting: el adhesivo puede estar presente pero no extenderse bien

La mala humectación se produce cuando el adhesivo no se extiende hasta lograr un contacto completo con el film, la tinta, el recubrimiento o la superficie tratada.

Suele aparecer como puntos blancos sobre zonas impresas o rugosas. La cara de contacto real importa, así que registre las caras tratada, impresa, recubierta y en contacto con el adhesivo de cada film. El nombre del film por sí solo no describe todo el estado de la superficie.

Cobertura desigual: mida el coat weight real

Si la capa de adhesivo es demasiado fina en una zona, o irregular a lo ancho, puede no rellenar por completo la superficie.

Los puntos blancos sobre impresión intensa, las diferencias entre bordes y centro, las franjas turbias estables y la repetición del defecto en la misma posición en varias bobinas apoyan esta dirección.

El recorrido de recubrimiento puede incluir rodillos dosificadores y de los rodillos de transferencia. Si el defecto se mantiene en una misma posición a lo ancho, compruebe todo el recorrido del adhesivo antes de atribuirlo a un solo rodillo.

Un setting de coating no es lo mismo que el coat weight real.

Gas o cambio del adhesivo después de winding

Algunas reacciones o liberaciones de gas pueden desarrollarse después del winding.

Compruebe la mezcla del adhesivo, el tiempo de trabajo, la humedad, el estado del film y de la tinta, la temperatura de curado y el almacenamiento. La señal más clara es un laminado que al principio parece aceptable y cambia después.

Use los cambios de máquina como evidencia

La velocidad, la presión, la temperatura y la tensión pueden ayudar a acotar la causa, pero solo si se modifican de una en una.

Cambio observado Qué puede indicar
Empeora al subir velocidad Menor tiempo de wetting/expulsión o entrada inestable
El defecto cambia de inmediato con la presión del nip Contacto del nip
Aparece principalmente en startup Temperatura o condición inestable de arranque
Aumenta durante un run caliente Adhesivo o superficie del rodillo cambiando con el tiempo
Solo un lado cambia con tensión Interviene la entrada de la banda o la tensión de un lado a otro
Velocidad apenas afecta Print, adhesivo, curing, contaminación o patrón transversal fijo

Cambiar varios ajustes a la vez puede mejorar el defecto, pero no mostrará qué cambio ha ayudado realmente.

Cuándo hay que comprobar el rodillo de nip y el recubrimiento de caucho

Merece la pena comprobar el rodillo de nip cuando el defecto sigue claramente al punto de contacto.

Son señales claras una respuesta inmediata a los cambios de presión del nip, que un lado o una franja a lo ancho siga peor, que el problema empiece tras una intervención en el rodillo, que la limpieza ayude solo durante una tirada corta o que la superficie muestre residuos de adhesivo, vitrificación, arañazos, hinchamiento o desgaste irregular.

El rodillo debe comprobarse como parte de todo el nip. El rodillo emparejado, la carga, la alineación, la temperatura y la entrada de la banda influyen en el contacto.

Dureza y ancho real de contacto

Un cover más blando suele formar una zona de contacto más ancha bajo condiciones comparables. Uno más duro suele concentrar más el contacto.

Ninguno es automáticamente mejor.

La dureza correcta depende de film, diámetro, espesor del cover, carga, temperatura y sensibilidad superficial.

Si el recubrimiento es demasiado duro, el nip puede ser demasiado estrecho y adaptarse peor a pequeñas diferencias de espesor o de alineación. Si es demasiado blando, el recubrimiento puede deformarse en exceso, acumular calor o cambiar la forma en que los films pasan por el nip.

Lo importante es el contacto real a lo ancho, no solo el número Shore.

Diferencia lado a lado

Si las burbujas, los puntos blancos o la turbidez son más intensos en un lado, compruebe si el rodillo contacta de forma uniforme de borde a borde.

El paralelismo del rodillo, la carga en ambos lados, la flexión bajo presión, la temperatura a lo largo de la cara del rodillo y la contaminación cerca de un borde pueden crear una diferencia entre lados.

Un rodillo puede parecer normal parado y aun así contactar de forma irregular bajo la carga de trabajo.

Superficie y compatibilidad

El recubrimiento de caucho no necesita estar muy dañado para afectar al contacto.

El adhesivo seco, los residuos de limpieza, la vitrificación, los arañazos finos o un rectificado irregular pueden cambiar la forma en que el film entra y sale del nip.

Si la limpieza mejora el defecto y este vuelve tras una tirada corta, compruebe de dónde proceden los residuos y si la superficie de caucho sigue liberando y limpiándose correctamente.

En los rodillos en contacto directo con adhesivo, tinta, disolvente o líquido de limpieza, también importa el compuesto de caucho. El hinchamiento, el reblandecimiento, el endurecimiento o la pegajosidad pueden cambiar tanto el comportamiento superficial como el ancho de contacto.

Las posiciones de rodillo más amplias que se utilizan en estas líneas se tratan en la página de rodillos para líneas de recubrimiento y laminación . Para el contacto directo con adhesivo y disolvente, consulte los rodillos de caucho para contacto con tinta, adhesivo y disolvente.

Comparación rápida de defectos

Lo que observa Qué comprobar primero
Burbujas grandes justo después de la laminación Entrada de aire y estabilidad de la banda
Burbujas finas en una zona amplia Humectación, evacuación del aire y cobertura de adhesivo
Puntos blancos sobre zonas impresas Humectación y relleno del adhesivo
Franja turbia en una posición a lo ancho Distribución del adhesivo, contaminación, temperatura y contacto en el nip
Un lado está peor Tensión, alineación, carga y contacto del rodillo
El film se ve transparente y después aparecen burbujas Reacción del adhesivo, humedad y curado
Turbidez en todo el ancho Superficie del film, estado del adhesivo, humectación y curado
La limpieza solo ayuda durante poco tiempo Contaminación de la superficie de caucho o acumulación de adhesivo

Qué registrar

Registre el tipo de defecto, el tamaño aproximado, la densidad, la posición a lo ancho, si un lado está peor, si sigue una zona impresa o rugosa y cómo se ve justo después de la laminación y tras el curado.

En cuanto al proceso, registre la estructura del film y las caras de contacto, el tipo y el lote de adhesivo, la mezcla y el tiempo de trabajo si se conocen, el gramaje de recubrimiento medido si se dispone de él, la velocidad de línea, la tensión, el ajuste del nip, la temperatura, las condiciones de curado, el almacenamiento y cualquier cambio reciente en el film, la tinta, el adhesivo, la limpieza o la configuración.

En cuanto al rodillo, registre su posición y dimensiones principales, el material y la dureza del caucho si se conocen, el estado de la superficie, fotos de toda la cara y de los bordes, residuos visibles, vitrificación, arañazos, hinchamiento, desgaste y si el problema empezó tras un mantenimiento o una sustitución del rodillo.

Para problemas más amplios de recubrimiento y laminación, como adherencia, líneas de transferencia, arrugas o marcas superficiales, consulte los defectos habituales de recubrimiento y laminación.

Enviar planos o datos del rodillo

Antes de sustituir el rodillo, compruebe si el defecto sigue la posición del nip, cambia con la presión, se mantiene en un lado o vuelve tras la limpieza.

Envíe datos del proceso junto con plano/dimensiones, fotos y condición de superficie. Si el defecto aparece solo durante curing o sigue claramente adhesivo/print, mantenga esas áreas con el equipo de proceso correspondiente.

Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviárnoslos directamente. Podemos proceder con la fabricación a medida, el presupuesto o la confirmación de producción a partir de sus documentos.

Si la información aún no está completa, empiece con la posición del rodillo, la estructura del laminado, el medio de contacto y fotos del defecto.