ข้อบกพร่องด้านอากาศและความใสในการลามิเนตฟิล์ม: ฟองอากาศ จุดขาว และความขุ่น

ฟองอากาศขนาดใหญ่ระหว่างแผ่นฟิล์มเคลือบมักสังเกตได้ง่าย แต่ฟองอากาศขนาดเล็ก จุดขาว บริเวณขุ่นมัว และฝ้า จะสังเกตได้ยากกว่า เพราะไม่ได้เกิดจากสาเหตุเดียวกันเสมอไป.

การตรวจสอบเบื้องต้นที่สำคัญคือการดูที่ข้อบกพร่องนั้นเอง สังเกตขนาดของข้อบกพร่อง ตำแหน่งที่ปรากฏบนพื้นผิว ว่ามองเห็นได้ทันทีหรือหลังจากที่วัสดุแข็งตัวแล้ว และว่าข้อบกพร่องนั้นเปลี่ยนแปลงไปตามความเร็ว ความดัน อุณหภูมิ หรือแรงดึงหรือไม่.

รายละเอียดเหล่านี้มักจะแสดงให้เห็นว่าการตรวจสอบเบื้องต้นควรเป็นการไล่อากาศ การทำให้เปียก การครอบคลุมของกาว การบ่ม หรือการสัมผัสของชิ้นงาน.

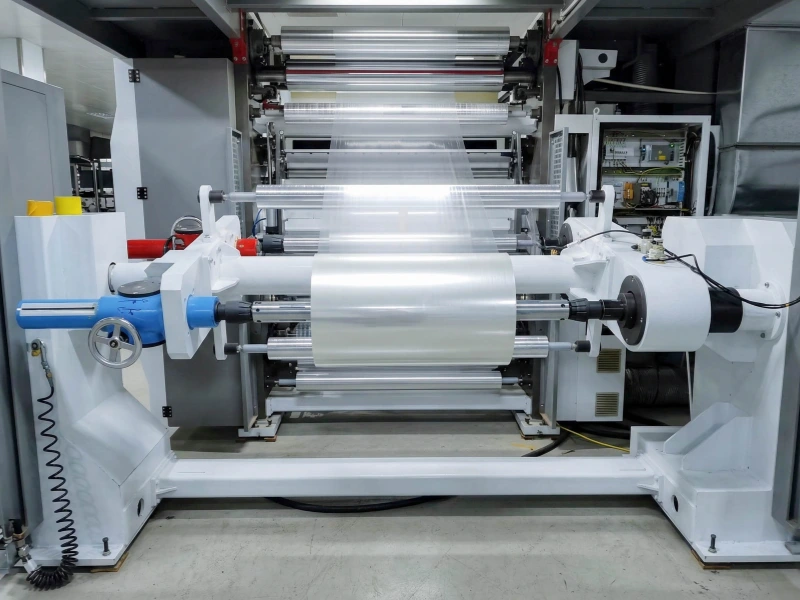
ฟิล์มพลาสติกใสถูกม้วนกลับบนสายการผลิตลูกกลิ้งอุตสาหกรรม

เริ่มจากรูปลักษณ์ของข้อบกพร่อง

ฟองอากาศขนาดใหญ่

ฟองอากาศขนาดใหญ่จะมีขอบที่ชัดเจนและมีช่องว่างอากาศที่มองเห็นได้ระหว่างชั้นฟิล์ม.

โดยทั่วไปแล้ว รอยเหล่านี้มักบ่งชี้ถึงอากาศที่ติดอยู่ภายใน เมื่อปรากฏขึ้นทันทีหลังจากการเคลือบ เพิ่มจำนวนขึ้นเมื่อความเร็วสายการผลิตสูงขึ้น หรือกระจุกตัวอยู่ใกล้ด้านใดด้านหนึ่งของแผ่นวัสดุ.

เพิ่ม แรงกดที่จุดนิป อาจทำให้ ฟองอากาศ ดูเล็กลง แต่ไม่แก้ ทางเข้าของวัสดุแผ่นต่อเนื่องไม่เสถียร

แรงกดที่จุดนิปที่มากขึ้นอาจทำให้ฟองอากาศดูเล็กลง แต่ไม่สามารถแก้ปัญหาการป้อนฟิล์มเข้าจุดสัมผัสที่ไม่เสถียรได้

ฟองอากาศขนาดเล็ก

ฟองอากาศขนาดเล็กจะปรากฏเป็นจุดเล็กๆ จำนวนมาก แทนที่จะเป็นช่องขนาดใหญ่เพียงไม่กี่ช่อง เมื่อมองภายใต้แสงสะท้อน ฟิล์มอาจดูเป็นเม็ดๆ สีซีด หรือมีประกายเล็กน้อย.

หากพบเห็นรอยตำหนิที่บริเวณทางออกของรอยประกบแล้ว ควรตรวจสอบการไล่อากาศ การทำให้เปียก และการปกคลุมของกาวก่อน แต่หากพบรอยตำหนิในภายหลัง การผสมกาว ความชื้น และสภาวะการบ่มจะมีความสำคัญมากขึ้น.

ในการใช้งานฟิล์มพิมพ์บางประเภท ลักษณะที่ดูระยิบระยับนี้อาจเรียกว่า "การเกิดสีเงิน" สำหรับบรรจุภัณฑ์แบบยืดหยุ่น การอธิบายสิ่งที่มองเห็นได้จริง เช่น ฟองอากาศขนาดเล็ก จุดสีขาว หรือฝ้า จะมีประโยชน์มากกว่า.

จุดขาวและบริเวณขุ่น

จุดสีขาวไม่ได้หมายถึงฟองอากาศกลมๆ เสมอไป อาจเกิดขึ้นในบริเวณที่กาวไม่ซึมเข้าหรือเติมเต็มพื้นผิวฟิล์มอย่างทั่วถึงก็ได้.

เปรียบเทียบพื้นที่ที่พิมพ์แล้วและพื้นที่ที่ไม่ได้พิมพ์ ปริมาณหมึกที่พิมพ์หนาและบาง พื้นผิวเรียบและพื้นผิวขรุขระ และฟิล์มหรือหมึกพิมพ์แต่ละล็อตที่แตกต่างกัน.

หากจุดสีขาวปรากฏตามแนวลายพิมพ์ ควรตรวจสอบการเปียกและการปกคลุมของกาวก่อน หากแถบขุ่นมัวยังคงอยู่ที่ตำแหน่งเดิมตามแนวขวางของชิ้นงาน ให้ตรวจสอบความแตกต่างที่คงที่ในการกระจายตัวของกาว อุณหภูมิ การปนเปื้อน หรือการสัมผัสของชิ้นงาน.

ความขุ่น

ความขุ่นมัวคือการสูญเสียความชัดเจนในวงกว้าง แทนที่จะเป็นฟองอากาศแยกกัน ลามิเนตจะดูขุ่นมัวหรือเป็นสีขาวขุ่นในบริเวณที่กว้างกว่า.

ฝ้าเต็มความกว้างมักเกี่ยวข้องกับสภาพพื้นผิวฟิล์ม พฤติกรรมการยึดเกาะ การเปียกที่กว้าง หรือกระบวนการบ่ม.

เมื่อด้านใดด้านหนึ่งแย่กว่าอย่างเห็นได้ชัด ให้เปรียบเทียบการเข้าของเว็บ การกระจายตัวของกาว อุณหภูมิ และการสัมผัสของตัวหนีบระหว่างสองด้าน.

ข้อบกพร่องที่เห็นทันทีและข้อบกพร่องหลังการบ่ม

ตรวจสอบม้วนเดียวกันทันทีหลังจากเคลือบ และตรวจสอบอีกครั้งหลังจากระยะเวลาการอบแห้งตามปกติ แสงสว่างที่คล้ายคลึงกันและตำแหน่งขวางของแผ่นฟิล์มที่เหมือนกันจะทำให้การเปรียบเทียบง่ายขึ้น.

ข้อบกพร่อง ที่เห็นทันทีโดยมากสร้างก่อนหรือใน จุดนิป: การพาอากาศเข้า, รอยย่น/การกระพือ, ไม่ดี การเปียกผิว, ไม่สมบูรณ์ การกระจาย, การสัมผัสไม่สม่ำเสมอ

หากข้อบกพร่องเปลี่ยนแปลงทันทีเมื่อความเร็ว แรงดึง หรือแรงกดสัมผัสเปลี่ยนแปลง แสดงว่าข้อบกพร่องนั้นมีความเกี่ยวข้องอย่างใกล้ชิดกับสภาวะการทำงานในขณะนั้น.

แผ่นลามิเนตอาจดูใสบนเครื่องพิมพ์ แต่เกิดฟองอากาศหรือฝ้าขึ้นหลังจากนั้นหลายชั่วโมง ในกรณีเช่นนั้น ให้เปรียบเทียบส่วนประกอบของกาว อัตราส่วนผสม เวลาในการทำงาน การสัมผัสความชื้น สภาพของฟิล์มที่พิมพ์ อุณหภูมิในการอบแห้ง และสภาวะการจัดเก็บ.

ก๊าซสามารถเกิดขึ้นได้ในระหว่างปฏิกิริยาการยึดติด นอกจากนี้ การเปียกที่ไม่ดีในช่วงเริ่มต้นก็อาจเห็นได้ชัดเจนยิ่งขึ้นหลังจากที่กาวแห้งสนิทแล้ว.

ข้อบกพร่องที่เริ่มปรากฏหลังจากเก็บรักษาแล้ว มักจะไม่สามารถแก้ไขได้ด้วยการเปลี่ยนลูกกลิ้งหนีบเพียงอย่างเดียว.

สาเหตุหลักที่ควรเปรียบเทียบ

การกักอากาศ

มีโอกาสมากเมื่อ ฟองอากาศ เกิดหลัง จุดนิป ทันที แย่ที่ ความเร็ว สูง อยู่ใกล้ขอบ หรือสัมพันธ์กับ

วิธีทดสอบที่ได้ผลคือลดความเร็วลงโดยไม่เปลี่ยนแปลงการตั้งค่าอื่นๆ หากฟองอากาศลดลง แสดงว่าท่ออาจไม่ให้เวลาอากาศระบายออกเพียงพอ.

การเปียกผิวไม่ดี

การเกาะติดที่ไม่ดีเกิดขึ้นเมื่อกาวไม่กระจายตัวไปสัมผัสกับฟิล์ม หมึก สารเคลือบ หรือพื้นผิวที่ผ่านการบำบัดอย่างเต็มที่.

โดยทั่วไปมักปรากฏเป็นจุดสีขาวบนพื้นที่พิมพ์หรือพื้นผิวขรุขระ ด้านที่สัมผัสจริงมีความสำคัญ ดังนั้นควรบันทึกด้านที่ผ่านการบำบัด ด้านที่พิมพ์ ด้านเคลือบ และด้านที่สัมผัสกับกาวของฟิล์มแต่ละแผ่น ชื่อของฟิล์มเพียงอย่างเดียวไม่ได้อธิบายสภาพพื้นผิวทั้งหมด.

การกระจายกาวไม่สม่ำเสมอ

หากชั้นกาวบางเกินไปในบริเวณใดบริเวณหนึ่ง หรือไม่สม่ำเสมอทั่วทั้งความกว้าง อาจทำให้กาวไม่สามารถเติมเต็มพื้นผิวได้อย่างสมบูรณ์.

จุดขาวบนงานพิมพ์หนา ความแตกต่างระหว่างขอบกับกึ่งกลาง แถบขุ่นมัวที่คงที่ และตำแหน่งตำหนิเดียวกันที่ปรากฏซ้ำในหลายม้วน ล้วนสนับสนุนแนวทางนี้.

เส้นทางการเคลือบอาจรวมถึง ลูกกลิ้งวัดปริมาณ และ ลูกกลิ้งลำเลียง. หากข้อบกพร่องยังคงอยู่ในตำแหน่งขวางของแผ่นกาว ให้ตรวจสอบเส้นทางการติดกาวทั้งหมดก่อนที่จะกำหนดให้ลูกกลิ้งตัวใดตัวหนึ่งรับผิดชอบ.

การวัดน้ำหนักเสื้อโค้ทมีประโยชน์มากกว่าการตั้งค่าเครื่องเพียงอย่างเดียว.

การเกิดก๊าซ

ข้อบกพร่องที่เกิดจากก๊าซมักปรากฏขึ้นหลังจากกระบวนการพันขดลวดเสร็จสิ้นแล้ว มากกว่าที่จะเกิดขึ้นโดยตรงที่จุดประกบ.

ตรวจสอบการผสมกาว เวลาในการทำงาน ความชื้น สภาพของฟิล์มและหมึก อุณหภูมิในการอบแห้ง และการจัดเก็บ สัญญาณที่ชัดเจนที่สุดคือลามิเนตที่ดูเหมือนจะใช้ได้ในตอนแรก แต่กลับเปลี่ยนแปลงไปในภายหลัง.

ใช้การเปลี่ยนแปลงของเครื่องจักรเป็นเบาะแส

ความเร็ว ความดัน อุณหภูมิ และแรงตึง สามารถช่วยจำกัดสาเหตุได้ แต่จะได้ผลก็ต่อเมื่อทำการเปลี่ยนแปลงทีละอย่างเท่านั้น.

อะไรเปลี่ยนแปลงบ้าง สิ่งที่อาจแสดงให้เห็น
ข้อบกพร่องจะยิ่งแย่ลงเมื่อใช้ความเร็วสูงขึ้น เวลาในการทำให้เปียกและไล่อากาศน้อยลง หรือการสอดเข้าของเว็บไม่เสถียรเท่าที่ควร
ข้อบกพร่องจะเปลี่ยนแปลงทันทีเมื่อได้รับแรงกด การสัมผัสที่จุดนิปส่งผลต่อผลลัพธ์
ข้อบกพร่องนี้ปรากฏขึ้นเป็นหลักในช่วงเริ่มต้นระบบ อุณหภูมิยังไม่คงที่
อาการผิดปกติเริ่มปรากฏหลังจากใช้งานในอุณหภูมิสูงเป็นเวลานาน สภาพของกาวหรือพื้นผิวลูกกลิ้งอาจเปลี่ยนแปลงไป
ด้านหนึ่งจะเปลี่ยนแปลงไปตามการปรับความตึง เกี่ยวข้องกับการเข้าเว็บหรือแรงตึงด้านข้าง
ความเร็วแทบไม่มีผลอะไรเลย ตรวจสอบรูปแบบการพิมพ์ คุณภาพของกาว การอบแห้ง การปนเปื้อน หรือความแตกต่างระหว่างด้านต่างๆ ของวัสดุ

การเปลี่ยนแปลงการตั้งค่าหลายอย่างพร้อมกันอาจช่วยปรับปรุงข้อบกพร่องได้ แต่จะไม่แสดงให้เห็นว่าการเปลี่ยนแปลงใดที่ช่วยได้จริง.

เมื่อใดควรตรวจจุดนิปและชั้นยางหุ้ม

ควรตรวจสอบลูกกลิ้งหนีบเมื่อพบข้อบกพร่องที่เกิดขึ้นตามจุดสัมผัสอย่างชัดเจน.

สัญญาณที่ชัดเจน ได้แก่ การตอบสนองทันทีต่อการเปลี่ยนแปลงแรงกดของลูกกลิ้ง การสึกหรอของด้านใดด้านหนึ่งหรือแถบขวางด้านใดด้านหนึ่งแย่ลงอย่างต่อเนื่อง ปัญหาเริ่มต้นหลังจากใช้งานลูกกลิ้ง การทำความสะอาดช่วยได้เพียงระยะสั้น หรือพื้นผิวแสดงคราบกาว การเป็นมันเงา รอยขีดข่วน การบวม หรือการสึกหรอที่ไม่สม่ำเสมอ.

ควรตรวจสอบลูกกลิ้งเป็นส่วนหนึ่งของการสัมผัสโดยรวม ลูกกลิ้งที่ประกบกัน การโหลด การจัดแนว อุณหภูมิ และทางเข้าของวัสดุ ล้วนส่งผลต่อการสัมผัส.

ความแข็งของยางและความกว้างหน้าสัมผัส

โดยทั่วไปแล้ว ยางหุ้มที่อ่อนกว่าจะสร้างพื้นที่สัมผัสที่กว้างกว่า ในขณะที่ยางหุ้มที่แข็งกว่าจะสร้างพื้นที่สัมผัสที่แคบกว่าภายใต้น้ำหนักบรรทุกที่เท่ากัน.

ไม่มีแบบไหนดีกว่ากันโดยอัตโนมัติ.

ความแข็งที่เหมาะสมนั้นขึ้นอยู่กับโครงสร้างของฟิล์ม เส้นผ่านศูนย์กลางของลูกกลิ้ง ความหนาของชั้นเคลือบ ภาระการทำงาน อุณหภูมิ และความไวของพื้นผิว.

หากวัสดุหุ้มแข็งเกินไป ช่องว่างระหว่างแผ่นฟิล์มกับเซ็นเซอร์อาจแคบเกินไป และไม่สามารถติดตามความหนาหรือความแตกต่างของแนวการจัดเรียงเล็กๆ น้อยๆ ได้ดี ในทางกลับกัน หากวัสดุหุ้มอ่อนเกินไป อาจเสียรูปทรงมากเกินไป เกิดความร้อนสะสม หรือเปลี่ยนวิธีการที่ฟิล์มผ่านช่องว่างระหว่างแผ่นฟิล์มกับเซ็นเซอร์ได้.

การสัมผัสจริงตลอดความกว้างในการทำงานทั้งหมดมีความสำคัญมากกว่าค่าความแข็งเพียงอย่างเดียว.

การสัมผัสซ้าย–ขวา

หากฟองอากาศ จุดขาว หรือฝ้าเกิดขึ้นหนาแน่นกว่าด้านใดด้านหนึ่ง ให้ตรวจสอบว่าลูกกลิ้งสัมผัสพื้นผิวอย่างสม่ำเสมอจากขอบหนึ่งไปยังอีกขอบหนึ่งหรือไม่.

ความขนานของลูกกลิ้ง การรับน้ำหนักทั้งสองด้าน การโก่งตัวภายใต้แรงกด อุณหภูมิทั่วหน้าลูกกลิ้ง และการปนเปื้อนใกล้ขอบด้านใดด้านหนึ่ง ล้วนสามารถทำให้เกิดความแตกต่างระหว่างด้านซ้ายและด้านขวาได้.

ลูกกลิ้งอาจดูปกติเมื่อหยุดนิ่ง แต่ยังคงสัมผัสไม่สม่ำเสมอขณะใช้งาน.

สภาพผิวยาง

ฝาครอบยางไม่จำเป็นต้องเสียหายมากนักจึงจะส่งผลต่อการสัมผัส.

คราบกาวแห้ง คราบน้ำยาทำความสะอาด คราบเคลือบเงา รอยขีดข่วนเล็กๆ หรือการเจียรที่ไม่สม่ำเสมอ อาจส่งผลต่อการเข้าและออกจากรอยหนีบของฟิล์มได้.

หากการทำความสะอาดช่วยปรับปรุงข้อบกพร่องได้ แต่ข้อบกพร่องนั้นกลับมาอีกหลังจากใช้งานไปได้ระยะหนึ่ง ให้ตรวจสอบว่าคราบตกค้างมาจากที่ใด และพื้นผิวที่เป็นยางยังคงสามารถทำความสะอาดได้ดีอยู่หรือไม่.

สำหรับลูกกลิ้งที่สัมผัสโดยตรงกับกาว หมึก ตัวทำละลาย หรือน้ำยาทำความสะอาด ส่วนประกอบของยางก็มีความสำคัญเช่นกัน การบวม การอ่อนตัว การแข็งตัว หรือความเหนียว สามารถเปลี่ยนแปลงทั้งพฤติกรรมของพื้นผิวและความกว้างของการสัมผัสได้.

ตำแหน่งลูกกลิ้งที่กว้างขึ้นซึ่งใช้ในสายการผลิตเหล่านี้ได้ถูกกล่าวถึงไว้ในเอกสารนี้ ลูกกลิ้งสำหรับสายการเคลือบและการลามิเนต สำหรับกรณีที่กาวและตัวทำละลายสัมผัสโดยตรง โปรดดูที่หน้า... ลูกกลิ้งยางสำหรับสัมผัสกับหมึก กาว และตัวทำละลาย.

ตารางเปรียบเทียบอย่างรวดเร็ว

สิ่งที่คุณเห็น ตรวจสอบก่อน
ฟองอากาศขนาดใหญ่เกิดขึ้นทันทีหลังการเคลือบ ทางเข้าของอากาศและความเสถียรของเว็บ
ฟองอากาศละเอียดกระจายทั่วบริเวณกว้าง การทำให้เปียก การไล่อากาศ และการยึดเกาะ
จุดสีขาวบนพื้นที่พิมพ์ การทำให้เปียกและการเติมกาว
แถบเมฆในตำแหน่งความกว้างเดียว การกระจายตัวของกาว การปนเปื้อน อุณหภูมิ และการสัมผัสของชิ้นงาน
ด้านหนึ่งแย่กว่าอีกด้าน แรงดึง การจัดแนว การรับน้ำหนัก และการสัมผัสของลูกกลิ้ง
ฟิล์มดูใสดี แต่แล้วก็มีฟองอากาศปรากฏขึ้น ปฏิกิริยาของกาว ความชื้น และการบ่ม
หมอกเต็มความกว้าง พื้นผิวฟิล์ม สภาพการยึดเกาะ การเปียก และการอบแห้ง
การทำความสะอาดช่วยได้เพียงชั่วคราวเท่านั้น การปนเปื้อนบนพื้นผิวยางหรือคราบกาวสะสม

สิ่งที่ควรบันทึก

บันทึกประเภทของข้อบกพร่อง ขนาดโดยประมาณ ความหนาแน่น ตำแหน่งตามแนวขวางของแผ่นวัสดุ ว่าด้านใดด้านหนึ่งมีข้อบกพร่องมากกว่าหรือไม่ ว่าเป็นไปตามบริเวณที่พิมพ์หรือบริเวณที่ขรุขระหรือไม่ และลักษณะที่ปรากฏหลังจากเคลือบและหลังจากอบแห้งแล้ว.

สำหรับขั้นตอนการผลิต ให้บันทึกโครงสร้างฟิล์มและด้านสัมผัส ประเภทและล็อตของกาว เวลาในการผสมและการทำงาน (ถ้ามี) น้ำหนักการเคลือบที่วัดได้ (ถ้ามี) ความเร็วสายการผลิต แรงดึง การตั้งค่าการหนีบ อุณหภูมิ สภาวะการอบแห้ง การจัดเก็บ และการเปลี่ยนแปลงใดๆ ที่เกิดขึ้นล่าสุดกับฟิล์ม หมึก กาว การทำความสะอาด หรือการตั้งค่า.

สำหรับลูกกลิ้ง ให้บันทึกตำแหน่งและขนาดหลัก วัสดุยางและความแข็ง (ถ้าทราบ) สภาพพื้นผิว ภาพถ่ายเต็มหน้าและขอบ คราบตกค้างที่มองเห็นได้ รอยเคลือบเงา รอยขีดข่วน การบวม การสึกหรอ และระบุว่าปัญหาเริ่มขึ้นหลังจากบำรุงรักษาหรือเปลี่ยนลูกกลิ้งหรือไม่.

สำหรับปัญหาเกี่ยวกับการเคลือบและการลามิเนตในวงกว้าง เช่น การติด การถ่ายโอนเส้น รอยย่น หรือรอยบนพื้นผิว โปรดดูที่... ข้อบกพร่องทั่วไปของการเคลือบและการลามิเนต.

ส่งแบบหรือรายละเอียดลูกกลิ้ง

ก่อนเปลี่ยนลูกกลิ้ง ให้ตรวจสอบว่าข้อบกพร่องนั้นเกิดขึ้นตามตำแหน่งที่หนีบหรือไม่ เปลี่ยนแปลงไปตามแรงกดหรือไม่ อยู่แค่ด้านใดด้านหนึ่ง หรือกลับมาอีกหลังจากทำความสะอาดแล้ว.

หากพบปัญหาที่ลูกกลิ้งเคลือบ ให้ส่งภาพวาดลูกกลิ้งหรือขนาดหลัก ตำแหน่งลูกกลิ้ง วัสดุยางและค่าความแข็งที่ทราบ ภาพถ่ายของพื้นผิวทั้งหมดและขอบทั้งสองด้าน ความเร็ว การตั้งค่าแรงกด อุณหภูมิ และแรงดึงในปัจจุบัน นอกจากนี้ คำอธิบายสั้นๆ เกี่ยวกับเวลาและตำแหน่งที่พบข้อบกพร่องก็มีประโยชน์เช่นกัน.

หากคุณมีแบบร่าง ขนาด ตัวอย่าง หรือข้อกำหนดที่ชัดเจนอยู่แล้ว คุณสามารถ... ส่งมาให้เราโดยตรงเลย. เราสามารถดำเนินการผลิตตามสั่ง เสนอราคา หรือยืนยันการผลิตได้ตามเอกสารที่คุณส่งมา.

หากข้อมูลยังไม่ครบถ้วน ให้เริ่มต้นด้วยตำแหน่งลูกกลิ้ง โครงสร้างของลามิเนต สารสัมผัส และภาพถ่ายของจุดบกพร่อง.