Film Laminasyonu Hava ve Berraklık Kusurları: Kabarcıklar, Beyaz Noktalar ve Puslanma

Lamine filmler arasındaki büyük kabarcıkları fark etmek genellikle kolaydır. Mikro kabarcıklar, beyaz noktalar, bulanık alanlar ve puslanma ise her zaman aynı nedenden kaynaklanmadıkları için daha zordur.

İlk faydalı kontrol doğrudan kusurun kendisine bakmaktır. Boyutunu, bant boyunca nerede göründüğünü, hemen mi yoksa yalnızca kürlenmeden sonra mı görünür olduğunu ve hız, basınç, sıcaklık veya gerginlik ile değişip değişmediğini not edin.

Bu detaylar genellikle ilk kontrolün hava tahliyesi, ıslatma, yapıştırıcı dağılımı, kürlenme veya temas hattı (nip) teması olup olmaması gerektiğini gösterir.

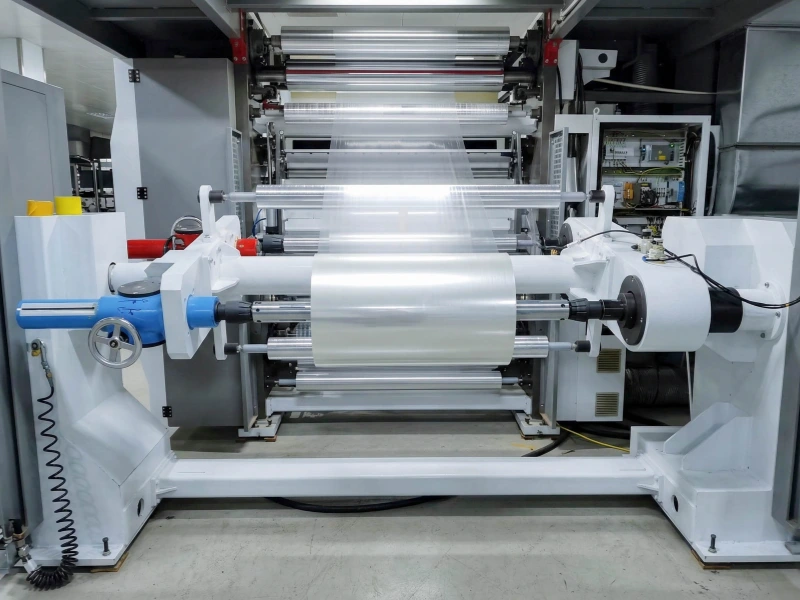
Endüstriyel bir merdane hattında yeniden sarılan şeffaf plastik film

Kusur Görünümü ile Başlayın

Büyük Kabarcıklar

Büyük kabarcıkların belirgin bir kenarı ve filmler arasında görünür bir hava cebi vardır.

Laminasyondan hemen sonra ortaya çıktıklarında, daha yüksek hat hızında arttıklarında veya bandın bir tarafı yakınında yoğunlaştıklarında genellikle sıkışan havaya işaret ederler.

İki filmin temas hattına (nip) nasıl girdiğine bakın. Kırışıklıklar, dalgalanma, düzensiz gerginlik veya bir tarafın daha erken kapanması temas noktasına hava taşıyabilir. Filmler tamamen birleşmeden önce havanın çıkabileceği bir yol olmalıdır.

Daha fazla temas hattı (nip) basıncı kabarcığın daha küçük görünmesini sağlayabilir ancak kararsız bant girişini düzeltmez.

Mikro Kabarcıklar

Mikro kabarcıklar birkaç büyük cep yerine çok sayıda ince nokta olarak görünür. Yansıyan ışık altında film kumlu, soluk veya hafif ışıltılı görünebilir.

Temas hattı (nip) çıkışında zaten görünür durumdalarsa önce hava tahliyesi, ıslatma ve yapıştırıcı dağılımı kontrol edilmelidir. Daha sonra ortaya çıkıyorlarsa yapıştırıcı karıştırma, nem ve kürlenme koşulları daha önemli hale gelir.

Bazı baskılı film uygulamalarında bu ışıltılı görünüm gümüşlenme (silvering) olarak adlandırılabilir. Esnek ambalaj için gerçekte neyin göründüğünü tanımlamak yine de daha faydalıdır: mikro kabarcıklar, beyaz noktalar veya puslanma.

Beyaz Noktalar ve Bulanık Alanlar

Beyaz noktalar her zaman yuvarlak kabarcıklar değildir. Yapıştırıcının film yüzeyini tamamen ıslatmadığı veya doldurmadığı yerlerde de oluşabilirler.

Baskılı ve baskısız alanları, yoğun ve hafif mürekkep kaplamasını, pürüzsüz ve dokulu yüzeyleri ve farklı film veya mürekkep partilerini karşılaştırın.

Beyaz noktalar baskı desenini takip ediyorsa önce ıslatma ve yapıştırıcı dağılımı kontrol edilmelidir. Bulanık bir şerit aynı enine bant konumunda kalıyorsa yapıştırıcı dağılımında, sıcaklıkta, kirlilikte veya temas hattı (nip) temasında sabit bir fark arayın.

Puslanma (Haze)

Puslanma daha geniş kapsamlı bir berraklık kaybıdır. Ayrı kabarcıklar yerine laminat daha geniş bir alanda sütlü veya bulanık görünür.

Tam genişlikte puslanmanın film yüzey durumunu, yapıştırıcı davranışını, genel ıslatmayı veya kürlenmeyi içerme olasılığı daha yüksektir.

Bir taraf belirgin şekilde daha kötüyse yandan yana bant girişini, yapıştırıcı dağılımını, sıcaklığı ve temas hattı (nip) temasını karşılaştırın.

Anında Görülen Kusurlar ve Kürlenme Sonrası Kusurlar

Aynı bobini laminasyondan hemen sonra ve normal kürlenme süresinden sonra tekrar inceleyin. Benzer aydınlatma ve aynı enine bant konumu karşılaştırmayı kolaylaştırır.

Laminasyondan hemen sonra görünen bir kusur genellikle temas hattından (nip) önce veya temas hattı (nip) içinde oluşmuştur. Bantla birlikte giren hava, temastan önceki kırışıklıklar veya dalgalanma, zayıf ıslatma, eksik yapıştırıcı dağılımı ve düzensiz temas hattı (nip) teması kontrol edilecek ana yönlerdir.

Hız, gerginlik veya temas hattı (nip) basıncı değiştiğinde kusur hemen değişiyorsa o andaki çalışma koşuluyla yakından bağlantılıdır.

Bir laminat makinede berrak görünüp birkaç saat sonra kabarcık veya puslanma da geliştirebilir. Bu durumda yapıştırıcı partisini, karışım oranını, çalışma süresini (pot life), neme maruz kalmayı, baskılı film durumunu, kürlenme sıcaklığını ve depolama koşullarını karşılaştırın.

Yapıştırıcı reaksiyonu sırasında gaz oluşabilir. Zayıf ilk ıslatma da kürlenmeden sonra daha görünür hale gelebilir.

Yalnızca depolamadan sonra başlayan bir kusurun tek başına temas hattı (nip) merdanesini değiştirerek düzeltilmesi olası değildir.

Karşılaştırılacak Ana Nedenler

Hava Sıkışması

Kabarcıklar temas hattından (nip) hemen sonra ortaya çıktığında, daha yüksek hızda kötüleştiğinde, bir kenar yakınında kaldığında veya bant dalgalanmasını ve kırışıklıkları takip ettiğinde hava sıkışması olasılığı daha yüksektir.

Pratik bir test, diğer ayarları değiştirmeden hızı düşürmektir. Kabarcıklar iyileşirse hat havaya kaçması için yeterli zamanı vermiyor olabilir.

Zayıf Islatma

Zayıf ıslatma, yapıştırıcı film, mürekkep, kaplama veya işlem görmüş yüzeyle tam temas edecek şekilde yayılmadığında meydana gelir.

Genellikle baskılı veya pürüzlü alanlar üzerinde beyaz noktalar olarak ortaya çıkar. Gerçek temas tarafı önemlidir; bu nedenle her filmin işlem görmüş, baskılı, kaplamalı ve yapıştırıcı temas taraflarını kaydedin. Yalnızca film adı tüm yüzey durumunu açıklamaz.

Düzensiz Yapıştırıcı Dağılımı

Yapıştırıcı katmanı bir alanda çok inceyse veya genişlik boyunca düzensizse yüzeyi tamamen doldurmayabilir.

Yoğun baskı üzerindeki beyaz noktalar, kenar-merkez farkları, sabit bulanık bantlar ve birkaç bobinde tekrar eden aynı kusur konumu bu yönü destekler.

Kaplama yolu dozajlama merdaneleri ve transfer merdaneleri içerebilir. Kusur tek bir enine bant konumunda kalıyorsa bunu tek bir merdaneye bağlamadan önce tüm yapıştırıcı yolunu kontrol edin.

Ölçülen kaplama ağırlığı, tek başına makine ayarından daha faydalıdır.

Gaz Oluşumu

Gaz kaynaklı kusurlar genellikle doğrudan temas hattında (nip) değil, sarımdan sonra ortaya çıkar.

Yapıştırıcı karıştırmayı, çalışma süresini, nemi, film ve mürekkep durumunu, kürlenme sıcaklığını ve depolamayı kontrol edin. En güçlü işaret, başlangıçta kabul edilebilir görünen ve daha sonra değişen bir laminattır.

Makine Değişikliklerini İpucu Olarak Kullanın

Hız, basınç, sıcaklık ve gerginlik nedeni daraltmaya yardımcı olabilir, ancak yalnızca her seferinde tek bir parametre değiştirildiğinde.

Değişen Durum Neyi Gösterebilir
Kusur daha yüksek hızda kötüleşiyor Islatma ve hava tahliyesi için daha az zaman veya daha az stabil bant girişi
Kusur temas hattı (nip) basıncıyla hemen değişiyor Temas hattı (nip) teması sonucu etkiliyor
Kusur esas olarak başlangıç sırasında görülüyor Sıcaklık stabil bir koşula ulaşmamış
Kusur uzun süreli sıcak çalışmadan sonra başlıyor Yapıştırıcı veya merdane yüzeyi durumu değişiyor olabilir
Bir taraf gerginlik ayarıyla değişiyor Bant girişi veya yandan yana gerginlik dahil
Hızın etkisi çok az Baskı desenini, yapıştırıcı partisini, kürlenmeyi, kirliliği veya sabit bir enine bant farkını kontrol edin

Birkaç ayarı birlikte değiştirmek kusuru iyileştirebilir ancak gerçekte hangi değişikliğin yardımcı olduğunu göstermez.

Temas Hattı (Nip) Merdanesi ve Kauçuk Kaplama Ne Zaman Kontrol Edilmelidir?

Kusur açıkça temas noktasını takip ettiğinde temas hattı (nip) merdanesi kontrol edilmeye değer hale gelir.

Güçlü belirtiler arasında temas hattı (nip) basıncı değişikliklerine anında tepki verilmesi, bir tarafın veya bir enine bant şeridinin daha kötü kalması, sorunun merdane işleminden sonra başlaması, temizliğin yalnızca kısa bir çalışma için yardımcı olması veya yüzeyde yapıştırıcı kalıntısı, camlaşma, çizikler, şişme ya da düzensiz aşınma görülmesi yer alır.

Merdane tüm temas hattının (nip) bir parçası olarak kontrol edilmelidir. Karşı merdane, yükleme, hizalama, sıcaklık ve bant girişi teması etkiler.

Kauçuk Sertliği ve Temas Genişliği

Daha yumuşak bir kauçuk kaplama normalde daha geniş bir temas alanı oluşturur. Daha sert bir kaplama ise benzer bir yük altında normalde daha dar bir temas alanı oluşturur.

Hiçbiri otomatik olarak daha iyi değildir.

Uygun sertlik film yapısına, merdane çapına, kaplama kalınlığına, çalışma yüküne, sıcaklığa ve yüzey hassasiyetine bağlıdır.

Kaplama çok sertse temas hattı (nip) çok dar olabilir ve küçük kalınlık veya hizalama farklarını daha az takip edebilir. Çok yumuşaksa kaplama aşırı deforme olabilir, ısı üretebilir veya filmlerin temas hattından (nip) geçiş şeklini değiştirebilir.

Tam çalışma genişliği boyunca gerçek temas, tek başına sertlik değerinden daha önemlidir.

Yandan Yana Temas

Kabarcıklar, beyaz noktalar veya puslanma bir tarafta daha güçlü kalıyorsa merdanenin kenardan kenara eşit temas edip etmediğini kontrol edin.

Merdane paralelliği, her iki taraftaki yükleme, basınç altında esneme, merdane yüzeyi boyunca sıcaklık ve bir kenar yakınındaki kirlilik yandan yana fark yaratabilir.

Bir merdane dururken normal görünebilir ve yine de çalışma yükü altında düzensiz temas edebilir.

Kauçuk Yüzey Durumu

Kauçuk kaplamanın teması etkilemesi için ağır hasar görmüş olması gerekmez.

Kurumuş yapıştırıcı, temizlik kalıntısı, camlaşma, ince çizikler veya düzensiz taşlama filmin temas hattına (nip) giriş ve çıkış şeklini değiştirebilir.

Temizlik kusuru iyileştiriyor ve kısa bir çalışmadan sonra kusur geri dönüyorsa kalıntının nereden geldiğini ve kauçuk yüzeyin hala düzgün bir şekilde ayrılma (bırakma) sağlayıp temizlenip temizlenemediğini kontrol edin.

Yapıştırıcı, mürekkep, solvent veya temizleme sıvısı ile doğrudan temas eden merdaneler için kauçuk karışımı da önemlidir. Şişme, yumuşama, sertleşme veya yapışkanlık hem yüzey davranışını hem de temas genişliğini değiştirebilir.

Bu hatlarda kullanılan daha geniş merdane konumları kaplama ve laminasyon hattı merdaneleri sayfasında ele alınmaktadır. Doğrudan yapıştırıcı ve solvent teması için sayfasına bakın: mürekkep, yapıştırıcı ve solvent teması için kauçuk merdaneler.

Hızlı Kusur Karşılaştırması

Gördüğünüz Durum İlk Kontrol Edilecek Nokta
Laminasyondan hemen sonra büyük kabarcıklar Hava girişi ve bant stabilitesi
Geniş bir alanda ince kabarcıklar Islatma, hava tahliyesi ve yapıştırıcı dağılımı
Baskılı alanlar üzerinde beyaz noktalar Islatma ve yapıştırıcı doldurması
Tek bir genişlik konumunda bulanık şerit Yapıştırıcı dağılımı, kirlilik, sıcaklık ve temas hattı (nip) teması
Bir taraf daha kötü Gerginlik, hizalama, yükleme ve merdane teması
Film berrak görünüyor, ardından kabarcıklar ortaya çıkıyor Yapıştırıcı reaksiyonu, nem ve kürlenme
Tam genişlikte puslanma Film yüzeyi, yapıştırıcı durumu, ıslatma ve kürlenme
Temizlik yalnızca kısa süreli yardımcı oluyor Kauçuk yüzey kirliliği veya yapıştırıcı birikintisi

Neler Kaydedilmeli?

Kusur tipini, yaklaşık boyutunu, yoğunluğunu, enine bant konumunu, bir tarafın daha kötü olup olmadığını, baskılı veya pürüzlü bir alanı takip edip etmediğini ve laminasyondan hemen sonra ile kürlenmeden sonra nasıl göründüğünü kaydedin.

Proses için film yapısını ve temas taraflarını, yapıştırıcı tipini ve partisini, mevcutsa karıştırma ve çalışma süresini, mevcutsa ölçülen kaplama ağırlığını, hat hızını, gerginliği, temas hattı (nip) ayarını, sıcaklığı, kürlenme koşullarını, depolamayı ve film, mürekkep, yapıştırıcı, temizlik veya kurulumdaki yakın zamanlı değişiklikleri kaydedin.

Merdane için konumunu ve ana ölçülerini, biliniyorsa kauçuk malzemesini ve sertliğini, yüzey durumunu, tam yüzey ve kenar fotoğraflarını, görünür kalıntıyı, camlaşmayı, çizikleri, şişmeyi, aşınmayı ve sorunun merdane bakımı veya değişimi sonrasında başlayıp başlamadığını kaydedin.

Yapışma, transfer çizgileri, kırışıklıklar veya yüzey izleri gibi daha geniş kapsamlı kaplama ve laminasyon sorunları için sayfasına bakın: yaygın kaplama ve laminasyon kusurları.

Teknik Resim veya Merdane Bilgilerini Gönderin

Merdaneyi değiştirmeden önce kusurun temas hattı (nip) konumunu takip edip etmediğini, basınçla değişip değişmediğini, bir tarafta kalıp kalmadığını veya temizlikten sonra geri dönüp dönmediğini kontrol edin.

Belirtiler laminasyon merdanesine işaret ediyorsa merdane teknik resmini veya ana ölçülerini, merdane konumunu, bilinen kauçuk malzemesini ve sertliğini, tam yüzeyin ve her iki kenarın fotoğraflarını ve mevcut hız, temas hattı (nip) ayarı, sıcaklık ve gerginlik değerlerini gönderin. Kusurun ne zaman ve nerede ortaya çıktığına dair kısa bir açıklama da faydalıdır.

Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçleriyle ilerleyebiliriz.

Bilgiler henüz tam değilse merdane konumu, laminat yapısı, temas ortamı ve kusur fotoğrafları ile başlayın.