Следы на поверхности
Тонкая фольга быстро фиксирует локальные изменения давления, частицы, вибрацию или неравномерную опору.

Валы на заказ для линий алюминиевой и медной фольги, а также тонкой металлической ленты, где защита поверхности, стабильность кромки и качество перемотки зависят от более чистого и контролируемого контакта.
На таких линиях вал может выглядеть механически исправным, но перестать подходить, если материал становится тоньше, уже, легче получает следы или хуже переносит локальные ошибки контакта. Поэтому оценку обычно начинают с фактической рабочей позиции, а не только с размеров.
Wolorin поставляет валы на заказ для фольги и тонкой ленты, где должны одновременно обеспечиваться стабильное движение, контролируемая поддержка по ширине и минимальное нарушение контакта. Типичные позиции — направляющие секции, зоны регулирования натяжения, транспортировка после продольной резки, критические опорные валы между свободными участками и контактные позиции рядом с перемоткой.
Для первого обращения не обязательно иметь полный комплект данных.
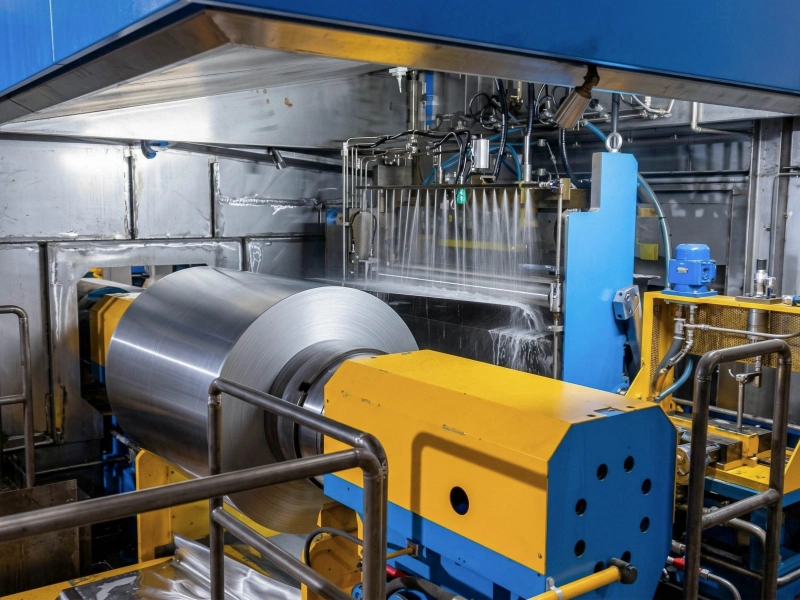
Линии фольги и тонкой ленты обычно работают с алюминиевой, медной и другими тонкими металлическими материалами при транспортировке, направлении, продольной резке и перемотке.
Эти линии становятся более сложными не только из-за самого материала, но и из-за того, как быстро подложка фиксирует локальные ошибки контакта. Положение, которое остается приемлемым на более податливом материале, может начать демонстрировать признаки повреждения. следы, царапины, смещение краев или дефекты, связанные с перемоткой. гораздо раньше на тонкой фольге или полоске.
Поэтому при оценке валов на таких линиях необходимо выходить за пределы номинальных размеров замены и учитывать, что именно вал должен контролировать в конкретной позиции.
В направляющих секциях вал должен стабилизировать ленту, не создавая легких следов, нестабильной траектории или дополнительного движения кромки.
В секциях натяжения вал должен поддерживать стабильное движение без локальной перегрузки по ширине.
После продольной резки узкие полосы фольги и тонкой металлической ленты обычно хуже переносят недостаточную опору, нестабильность движения и несоответствие профиля.
Некоторые валы сначала не выглядят критичными, но именно они определяют, останется ли материал стабильным между секциями или начнет накапливать небольшие контактные повреждения.
Рядом с перемоткой материал часто становится более чувствительным к следам давления, неравномерному формированию кромки и нестабильности формы.
Тонкая фольга быстро фиксирует локальные изменения давления, частицы, вибрацию или неравномерную опору.
Вероятность царапин возрастает, если контактная траектория загрязнена или поверхность вала плохо соответствует материалу.
После разрезания или при прокладке длинных незакрепленных пролетов слабая опора и неравномерность размеров могут привести к... Поведение на краю менее стабильно..
На чувствительной фольге или тонкой ленте неравномерная опора по ширине влияет на плоскостность и движение значительно раньше, чем на более толстом материале.
Следы давления, неравномерная кромка, склонность к телескопированию и нестабильная форма рулона часто начинают формироваться еще до самой секции намотки.
Если проблемы фольги или тонкой ленты повторяются, оценка должна перейти от вопроса «правильный ли размер?» к вопросу «что именно этот вал должен контролировать в данной позиции?».
Если линия демонстрирует нестабильность траектории или смещение кромок без видимых повреждений, может потребоваться более тщательная проверка ее положения. направляющие ролики.
Если основная проблема связана с поперечной загрузкой, балансировкой при движении или чувствительностью к перемотке, возможно, потребуется оценить положение ближе к... ролики регулировки натяжения или контролируемого контакта прижимные валы.
Если проблемой является статическое электричество, легкое пылеобразование или перенос загрязнений, то в анализ также может потребоваться включить следующие аспекты: антистатические / электропроводные резиновые валы.
Если в зоне контакта также присутствуют тепло, масло, растворитель или более агрессивные среды, может потребоваться проведение анализа материала с учетом следующих факторов: FKM. вместо того, чтобы рассматривать проблему исключительно с точки зрения качества поверхности.
Перед подтверждением вала для фольги или тонкой ленты обычно начинают с фактической позиции на линии, затем проверяют параметры, наиболее сильно влияющие на контакт:
тип материала и примерный диапазон толщины
секцию линии и фактическую задачу вала
ширину, угол обхвата, свободный участок, ширину после резки и характер натяжения
связана ли видимая проблема со следами, царапинами, движением кромки, деформацией или перемоткой
является ли контактная зона чистой, пыльной, чувствительной к статике, нагретой, масляной или подверженной растворителям
нужны ли валу гладкая опора, контролируемое давление, тяга или более чистое отделение
Первым делом обычно проверяют не номинальный диаметр, а сохраняются ли подходящими опора по ширине, локальное распределение давления и точность движения рядом с намоткой.
Это часто означает, что после резки лента стала чувствительнее и последующей позиции требуется более стабильная и чистая опора.
Это часто указывает на занос загрязнений, нестабильный контакт или позицию, становящуюся чувствительной только при определенном сочетании условий работы.
На линиях фольги и металлической ленты вал должен поддерживать движение, не оставляя заметного контактного следа на материале.
Тонкая фольга и лента быстро фиксируют небольшую неравномерность. Состояние и обработка поверхности, а также характер опоры должны соответствовать реальной задаче позиции.
Локальная нагрузка может привести к следам, изменению формы, нестабильности кромки или повышенной чувствительности после резки.
Если конструкция слишком агрессивна, материал легче фиксирует контакт или деформируется. Если она слишком мягкая или нестабильная, ухудшаются опора и траектория.
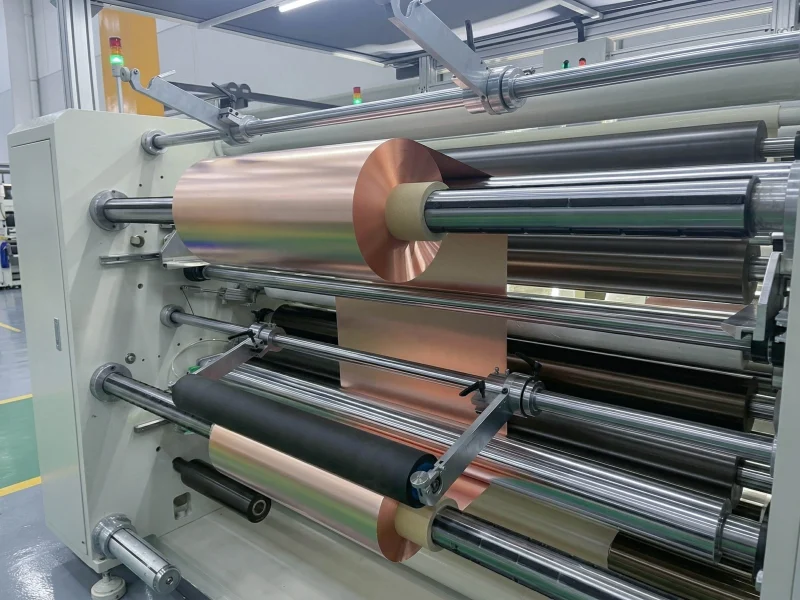
На широкой фольге, линиях тонкой ленты и чувствительных позициях после резки или перед перемоткой выбор бомбировки или профиля может существенно влиять на баланс движения по ширине.
Вал может соответствовать размеру, но прогибаться настолько, что изменяется распределение давления по рабочей поверхности. На более широких или чувствительных применениях это напрямую влияет на риск следов, точность движения и поведение кромки.
Вал все равно должен контролируемо транспортировать материал. Более щадящая поверхность не всегда является правильным решением, если при этом ухудшается опора.
Нанесение отметок или царапин на тонкую фольгу. Обычно это связано с гладкостью контакта, концентрацией давления, загрязнением поверхности, точностью перемещения и поддержкой по ширине. На линиях для алюминиевой и медной фольги даже небольшие локальные ошибки контакта могут быстро стать заметными.
На стабильность кромки часто влияют точность движения, жесткость вала, состояние свободного участка, профиль и равномерность опоры материала в направляющих, транспортных, послерезательных и перемоточных позициях.
Ключевые факторы обычно включают толщину и ширину материала, чувствительность поверхности, роль контакта, распределение давления по ширине, жесткость вала, бомбировку или профиль и то, является ли позиция направляющей, опорной, транспортной после резки или контактной при перемотке.
Да. Дефекты перемотки тонкой фольги часто связаны с более ранними контактами, а не только с последним этапом намотки. Неравномерное давление, нестабильная опора, следы на поверхности или движение кромки выше по линии могут влиять на готовый рулон.
Надежная работа резинового вала зависит не только от совпадения размеров. На результат влияют рецептура смеси, стабильность твердости, толщина покрытия, обработка поверхности, конструкция вала и точность вращения.
Wolorin выполняет как обычные проекты замены, так и более требовательные проекты промышленных резиновых валов на заказ, используя накопленный производственный опыт, производственное и контрольное оборудование, доступные сертификаты и документированные проверки качества. Система рецептур резиновых смесей позволяет подбирать состав под различные условия эксплуатации.
Перед отгрузкой по требованиям проекта могут проверяться твердость покрытия, параметры концов вала, состояние поверхности и точность вращения.
Ниже можно ознакомиться с нашими производственными возможностями, процессом контроля качества и информацией о компании.
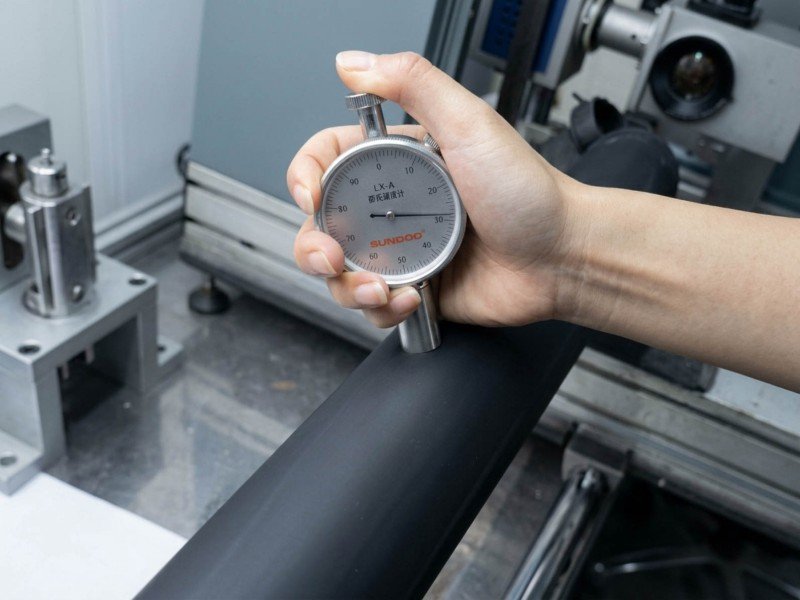
Если на линиях алюминиевой или медной фольги либо тонкой металлической ленты возникают царапины, потертости, нестабильность кромки или дефекты намотки, наиболее полезно начать с фактической рабочей позиции. Если есть чертежи или размеры, их можно сразу отправить для изготовления на заказ. Если нет, применение все равно можно оценить по конкретной позиции и расположению контактного вала.