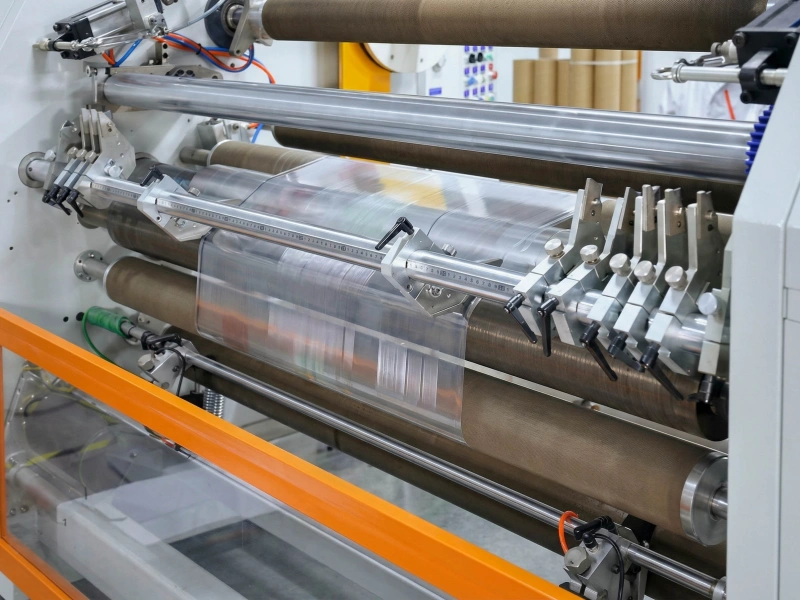
PCBドライフィルムラミネート不良:ゴムロールが関係する場合
PCBドライフィルムラミネート後に、小さな空気空隙、薄いフォトレジスト部、貼合不良の帯が現れることがあります。欠陥の形状と位置から原因候補を絞れます。
孤立した点状欠陥では、まず銅表面と投入ドライフィルムを確認します。似た点が送り方向に繰り返す場合は、その間隔をラミネートロール周長と比較し、対応するロール表面を確認します。
特にパネル中央付近に広い貼合不良が出る場合は、別の確認が必要です。ラミネーター構造によっては、接触圧と熱伝達の不均一が関係する可能性があります。
欠陥間隔、幅方向位置、表面損傷が一致すると、ゴムロールはより有力な候補になります。この証拠によって、被覆問題と他工程由来の欠陥を切り分けられます。
パネル上の欠陥から始める
小さな空隙は、銅表面の汚染、基板損傷、投入フィルムの欠陥から発生することがあります。
確認可能な場合は、ラミネート前の銅表面とフィルム状態を不具合位置と比較します。同じ異常がすでに存在するなら、まずその発生源を調べます。
ラミネート後に現れる欠陥では、複数の不良パネルを比較します。痕の形、幅方向位置、分布を確認し、どの接触条件を確認すべきか判断します。
欠陥の見え方
淡い空隙 — ピットまたは切り傷を確認
ゴム表面の凹部によってフィルムへの圧力が不足する場合があります。
薄いレジスト部 — 盛り上がった異物を確認
粒子または付着物が圧力を集中させ、フォトレジストを薄くすることがあります。
幅方向に広がる貼合不良 — ニップを確認
中央から端にかけて差が続く場合は、圧力と熱分布を確認します。
ピットと異物がフォトレジストへ与える影響
ゴム被覆のピット、穴、切り傷は凹部を作ります。その部分がラミネートニップへ入ると、フィルムへかかる圧力が弱くなります。
フォトレジストが銅表面へ十分追従せず、その下に空気が残って淡い空隙を作る場合があります。接触不足により小さな密着不良部が出ることもあります。
小さなピットでも目に見える欠陥を作る場合があります。空隙形状がロール損傷形状に似ることもあります。
盛り上がった汚染物は逆の影響を与えます。
粒子または蓄積したレジスト残留物がゴム表面から突出すると、その一点に圧力が集中します。フォトレジストが薄くなり、浅いくぼみを残す場合があります。
空気を含まない薄い部分は正面光では見つけにくいことがあります。パネルを斜めから見ると浅いディンプルとして見える場合があります。
より大きな付着物は周囲の正常接触も妨げ、中央に薄い部分、その周りに淡い領域という欠陥を作ることがあります。
これらの外観は手掛かりですが、原因を特定する前に対応ロール表面を確認する必要があります。投入材料上の小粒子でも似た局所欠陥を作ります。
ロール接触点に損傷が確認された場合、そのゴム被覆状態は該当位置の 加圧ローラー 加圧ローラーに関係します。
欠陥はロール回転に合わせて繰り返すか
回転ロール上の損傷部は、ニップを通るたび似た欠陥を作る可能性があります。
繰り返し点の間隔を、疑わしいラミネートロール周長と比較します。この比較は、フィルムとロールの間に大きな滑りがない場合に最も有効です。
パネル間の隙間がパターンを分かりにくくする場合があります。
ある欠陥が1枚目パネルの前方に出ても、次パネルではさらに後ろに出ることがあります。ロールはパネル間の隙間を通過する間も回転するため、各パネル先端に対する欠陥位置がずれます。
可能なら、パネル間ギャップも含む実際のフィルム移動距離を使います。
幅方向位置も別の手掛かりです。
繰り返し点が常にパネル片側付近に残る場合は、ロール面の対応位置を確認します。
例えば、似た空隙がほぼロール1周長間隔で現れ、幅方向位置も同じで、対応するゴム表面に小さなピットが見つかる場合、これらを組み合わせた証拠は間隔一致だけより強くなります。
間隔が一致しない、またはロール表面に対応損傷がない場合は、フィルム送りや他の回転部品も候補です。
なぜ中央部のラミネートが弱くなるのか
一部のPCBドライフィルムラミネーターでは、加熱ゴムロールの両端軸を通して荷重を加えます。荷重下でロールがたわむと、パネル中央付近の接触圧が低くなる場合があります。
接触低下は、ドライフィルムと銅への熱伝達も制限する可能性があります。
この場合、不具合は広い範囲へ広がることがあります。複数パネルで中央部のラミネートが弱く、端部は比較的良好になる場合があります。
ロール上の小さなピットでは、この全幅に近いパターンを説明しにくいです。
設備保全側では、実際の荷重構造、ロールアライメント、利用可能な圧力分布記録を確認します。
荷重圧表示値だけでは、パネルへ均一に接触しているか判断できません。既存のニップ接触記録があれば、幅方向で圧力が変わっていないか確認できます。
加熱ロール設備では加熱状態も確認します。中央から端への持続的差は、接触圧と熱伝達の両方が関係する場合があります。
ゴム被覆プロファイルの不均一または大きな摩耗も影響する可能性があります。交換被覆を指定する前に、機械側の実際の荷重・加熱条件を確認します。
この中央圧力機構は、該当するロール荷重方式のラミネーターに適用されます。別設計の機械は異なる挙動を示す場合があります。
ゴム被覆を交換すべき場合
パネル欠陥がロール損傷と一致する場合は、該当表面を確認します。
付着粒子やレジスト残留物は、設備メーカー承認の洗浄方法で除去できる場合があります。ゴムが健全で、その後のパネルが正常なら交換不要な場合があります。
同じ位置に堆積物が繰り返すなら、表面損傷や残留物が溜まりやすい条件を確認します。
ピットと切り傷は別です。洗浄では失われたゴムを元に戻せません。
恒久的な凹部が繰り返し空隙と一致する場合は、該当被覆またはロール交換が実用的な選択になります。
損傷がどのように発生したかも確認します。鋭いパネル端や、残留物を削る工具でゴムが切られる場合があります。同じ物理損傷が繰り返すなら、新しい交換品にも同じ欠陥が出る前に原因を対処します。
使用条件が変わらず、既存ロールが良好に機能していた場合は、元図面、寸法、仕様を通常交換の基準にできます。
交換後も欠陥が再発する、または使用条件が変わった場合は、旧被覆損傷、ロール位置、接触要件を詳しく確認してから新しい被覆を確定します。
関連ページ
制御接触と表面保護に使うゴム被覆加圧ローラー。
コーティングおよびラミネート用途のローラー要件。
特注製作または交換見積りのため、図面、寸法、元ロール仕様をWolorinへお送りください。情報が不完全な場合は、不良写真、旧ロール写真、ロール位置、分かっている接触条件から始めてください。