サイズプレスオレンジピール:ニップ出口でのフィルムの裂け目

Size Press Orange Peel: Film Splitting at the Nip Exit Orange peel after film sizing appears as a fine, irregular texture on the paper surface, sometimes accompanied by uneven gloss. It can develop when the wet sizing film separates unevenly as the sheet leaves the press nip. The film stretches between the paper and applicator roll before splitting. If the separation disturbs the coating or leaves liquid patches that fail to level, the texture remains visible. Start with the last acceptable production run. Changes in paper absorption, sizing-liquid condition, or operating speed may explain the defect. If these conditions remain comparable and orange peel appears after roll replacement or surface

サイズプレスオレンジピール:ニップ出口でのフィルムの裂け目 続きを読む »
ブローフィルムメインニップロールカバー:仕様について

ブローフィルムメインニップロールカバー:指定事項 既存のブローフィルムニップローラーが気泡をシールし、フィルムを安定して引き出し、折り畳まれた端を損傷せずに残している場合は、元の図面または確認済みの仕様から始めてください。フィルム構造、引取速度、ニップ配置が変わらない場合は、既存のゴムカバー仕様が交換の実際的な基準となります。まず、実際にゴムで覆われているロールを特定します。一部のメインニップアセンブリは、ゴムで覆われたロールと硬質ロールを組み合わせています。フィルムの折り目が厚くなった、ラインの速度が速くなった、または古いカバーに切り傷や硬化が生じた場合は、注文する前に影響を受ける要件を確認してください。交換には、

ブローフィルムメインニップロールカバー:仕様について 続きを読む »

工業用塗工ラインを走行するカラーコーティング済みアルミコイル

メインニップル部分でのブローフィルム気泡の空気漏れ

ブロー成形フィルムの気泡がメインニップから漏れる場合 ブロー成形フィルムの気泡が徐々に小さくなってきたら、まずメインニップから空気が漏れていないか確認してください。折り目の端の横の小さな隙間、ローラー表面の損傷、または2つのローラー間の接触の不均一により、フィルムが動き続けている間に空気が漏れることがあります。まず漏れ箇所を特定してください。ニップから空気が漏れている場合は、その位置とタイミングが原因の絞り込みに役立ちます。折り目の横の漏れは、ローラーの回転ごとに戻ってくる漏れとは異なる確認が必要です。ニップに漏れが見つからない場合は、フィルムに他の開口部がないか確認し、製造部門に連絡してください。

メインニップル部分でのブローフィルム気泡の空気漏れ 続きを読む »

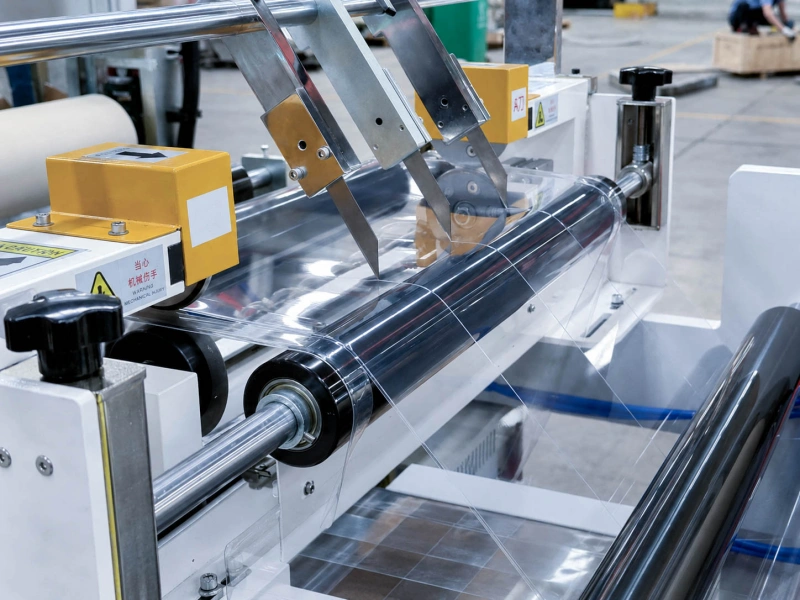
ローラー加工機を走行する透明プラスチックシート

ガラス洗浄機コンベアロール:ゴムカバーの選び方

ガラス洗浄機コンベヤローラー:ゴムカバーの選択 ガラス洗浄機コンベヤローラーは、洗浄、乾燥、排出の各工程で異なる条件下で使用されます。湿潤工程のローラーは、ガラスを水と洗浄液の中を移動させるのに十分なグリップ力が必要です。下流側のローラーは、すすぎ洗いまたは洗浄されたばかりのガラスに接触するため、表面の汚染やカバーの損傷がより深刻な問題となります。交換部品を注文する前に、ゴムカバー付きローラーの正確な位置と洗浄機内での位置を確認してください。元のローラーが正常に機能し、ガラスの種類、洗浄媒体、接触条件が変更されていない場合は、確認済みの仕様が交換の妥当な根拠となります。新しいガラスコーティング、洗浄剤の変更、またはカバーの損傷が繰り返される場合は、交換が必要になる場合があります。

ガラス洗浄機コンベアロール:ゴムカバーの選び方 続きを読む »

洗浄後のガラスに跡が残る場合:コンベアローラーの点検時期

洗浄後のガラスの跡:コンベアロールの点検時期 洗浄後のガラスに残る跡は、薄い水輪、直線状の傷、油っぽい汚れ、または均等間隔の跡として現れることがあります。まず跡の現れ方から確認し、最初に跡が現れた段階を特定します。水輪はすすぎ残渣または乾燥の問題を示唆しています。傷は、搬入されるガラスと硬質粒子の接触を確認する必要があることを示しています。汚れは、取り扱い残渣または接触面の汚れが原因である可能性があります。均等間隔の跡は、回転ロールを点検する価値があります。特に、その間隔が円周に近い場合は点検が必要です。どの面が影響を受けているか、また、跡が搬送方向に沿っているか、横切っているかを確認してください。

洗浄後のガラスに跡が残る場合:コンベアローラーの点検時期 続きを読む »

缶装飾におけるゴースト現象:インク分布と成形ロールの接触

缶装飾ゴースト現象:インク分布とフォームロール接触 装飾された缶の印刷された領域内に、かすかな形状が現れます。それがアートワーク内の他の空白領域と一致する場合、その欠陥は缶装飾ゴースト現象である可能性があります。非画像領域で未使用のインクがフォームロール上に残り、次の回転時に放出され、別の印刷領域にかすかな痕跡を残すことがあります。まず、ゴーストをアートワークと照合し、影響を受けた色を特定します。デザイン全体を囲む2番目の輪郭がずれている場合は、位置ずれや二重印刷など、別の問題が考えられます。ゴーストが疑われる場合は、元の空白領域からの距離を比較してください。

缶装飾におけるゴースト現象:インク分布と成形ロールの接触 続きを読む »

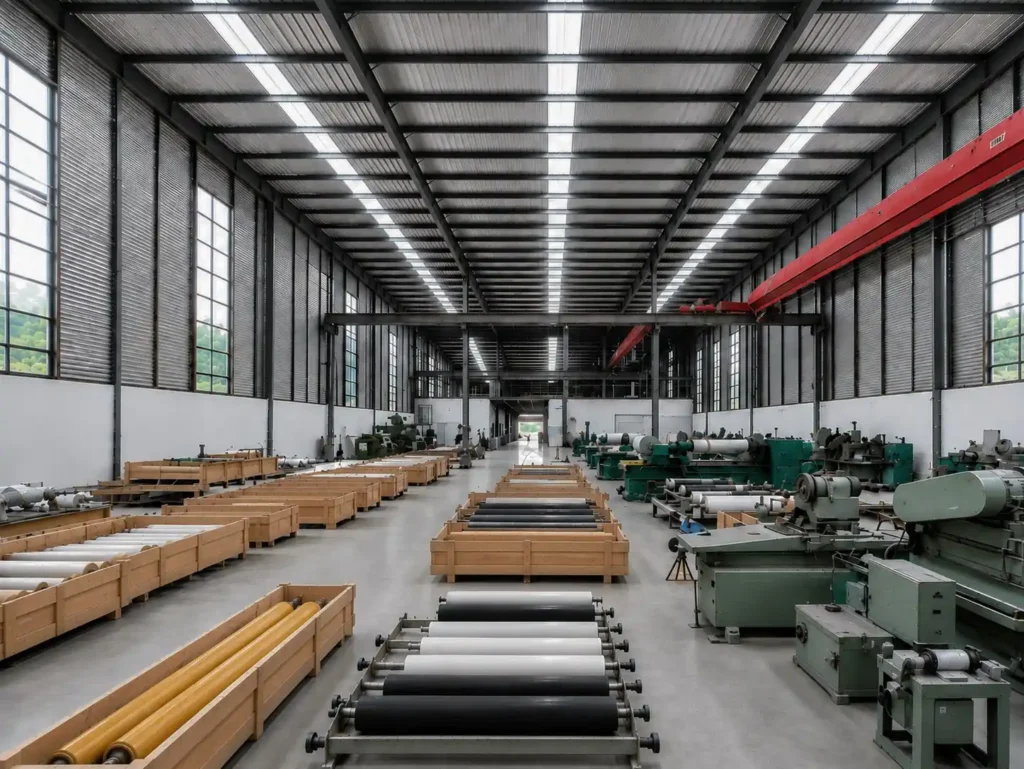
工業用ゴムローラー製造工場(機械加工設備および完成品ローラーを含む)

缶装飾用インクロールカバー:交換に必要なもの

缶装飾用インクロールカバー:交換に必要なもの 2ピース式缶装飾機のゴム製インクロールを交換するには、まず正確なローラーの位置と元の仕様を把握する必要があります。これらの機械は成形された缶本体に印刷を行います。インク成形ローラーは印刷版に接触し、他のインクロールはインクを分配・転写します。それぞれの位置には独自の要件があります。元のカバーが良好な性能を発揮し、運転条件が変わらない場合は、その図面と仕様が交換の直接的な根拠となります。ゴムが膨張したり、不均一に摩耗したり、インクや洗浄剤の切り替え後に変化したりした場合は、同じカバーを注文する前にこれらの変化を確認する必要があります。完全な図面をお持ちのお客様は、直接作業を進めることができます。

缶装飾用インクロールカバー:交換に必要なもの 続きを読む »

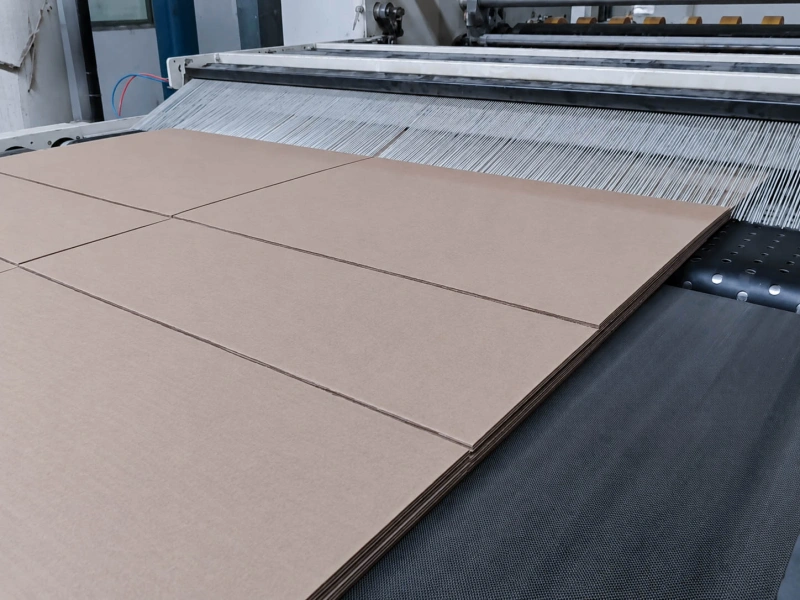
段ボール製造ラインを流れる積み重ねられた段ボールシート

段ボール箱送りロールカバー:ボードを潰さずにしっかりグリップ

段ボール箱送りローラーカバー:段ボールを潰さずにしっかりとグリップ 段ボール箱送りローラーが滑り始めたり、交換が必要になった場合は、まずフレキソ印刷機の送りローラーと引きローラーのペアを特定します。両方のローラーがゴムで覆われているか、ゴム製の送りローラーが下側の金属製引きローラーに接触しているかを確認します。次に、元のカバーの仕様をフルートのグレード、板の厚さ、および以前の送り性能と比較します。元のローラーが同じ板をフルートを潰さずに確実に送り出していた場合は、その検証済みの仕様が交換の出発点として適切です。板のグレードが変わった場合、または滑りと潰れが同じ送り接触箇所で発生するようになった場合は、ローラーペアと古いカバーを確認します。

段ボール箱送りロールカバー:ボードを潰さずにしっかりグリップ 続きを読む »

工業用塗工ラインを走行するカラーコーティング済みアルミコイル

ワイドベルトサンディング用コンタクトロールカバー:選定ガイド

ワイドベルトサンダー用コンタクトロールカバー:選択ガイド ワイドベルトサンダーのコンタクトロールを交換する際は、まずサンディングヘッドの役割から始めます。厚み調整には、材料除去のためのしっかりとした支持が必要です。プレサンディングは次の工程に向けてボードを準備する工程であり、ラッカー仕上げにはより制御された接触が必要です。これらの作業には、スチールドラム、ゴムカバー付きドラム、またはプラテンが使用される場合があります。元のゴムドラムが良好に機能しており、サンディング作業に変更がない場合は、その確認済みの仕様が交換の基準となります。ボードの材質、研磨ベルト、または仕上げ要件が変更された場合は、新しいカバーを選択する前に、ベルトがドラムにどのように接触しているかを確認してください。ゴムの硬度、表面形状、古いドラムの状態は、

ワイドベルトサンディング用コンタクトロールカバー:選定ガイド 続きを読む »