Морщины на токосъемной фольге перед нанесением покрытия на электрод

На непокрытой медной или алюминиевой фольге еще до узла нанесения электродного покрытия может появиться длинный продольный гребень, волнистая кромка или локальная ослабленная полоса. В результате фольга входит в зону нанесения покрытия неравномерно: одна сторона может приподниматься, свободная полоса — перемещаться по ширине, а полотно — терять стабильность на входе.

Эти формы требуют разных проверок. Продольная складка часто следует за устойчивой границей между натянутой и ослабленной полосой. Волнистая кромка указывает на избыточную эффективную длину или меньшую нагрузку возле края. Локальная выпучина или свободная полоса чаще связана с ограниченным участком входящего рулона, историей намотки или стыком.

Запишите форму складки, ее измеренное положение по ширине фольги и первый свободный участок, где она становится видимой. Затем сравните второй входящий рулон, участок вокруг стыка, одну небольшую корректировку входной траектории и одно контролируемое изменение размотки. Эти сравнения показывают, следует ли дефект за материалом, остается на одной стороне машины или начинается после конкретной точки контакта.

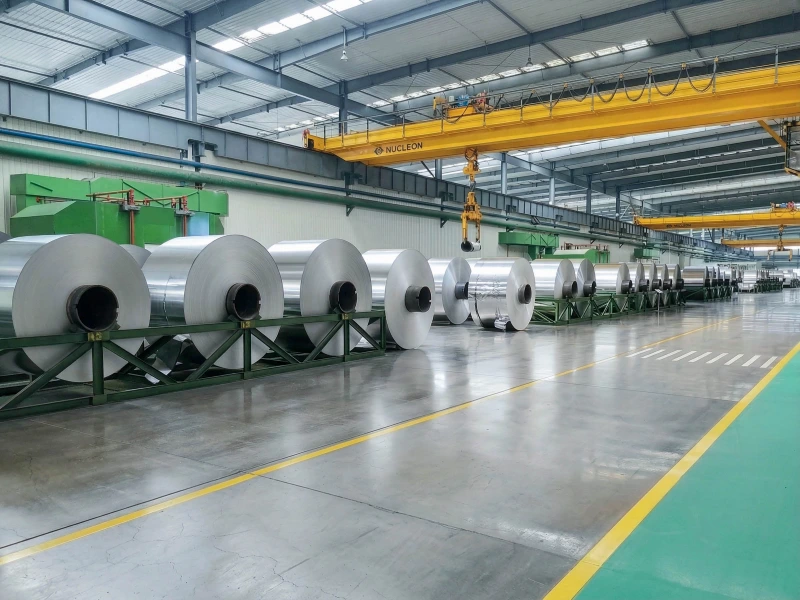
цех по хранению и обработке алюминиевых рулонов

Что показывает форма складки

Форма Положение по ширине Вероятное состояние Лучший сравнительный тест
Продольная складка Одна фиксированная полоса, несколько параллельных полос или одна сторона фольги Устойчивая разница длины или натяжения по ширине; отклонение плоскостности входящего материала; перекошенный входной участок Пропустить участок второго рулона без стыка, не меняя входную траекторию
Волнистая кромка Одна или обе кромки Избыточная эффективная длина у кромки; изменение формы края; неравномерная нагрузка по краям; смещение траектории со стороны машины Сменить входящий рулон и проверить, следует ли волна за кромкой материала или остается на той же стороне машины
Локальная выпучина или свободная полоса Широкая ослабленная полоса, отдельная выпуклость, диагональный карман или слегка перемещающаяся свободная зона Локальное нарушение плоскостности; сжатие при намотке; деформация стыка; ослабление на ограниченной длине Сравнить фольгу непосредственно до стыка, во время его прохождения и после него

Измеряйте положение дефекта от известной кромки материала. Формулировки вроде «левая сторона» становятся ненадежными при изменении положения оператора, направления камеры или направления намотки.

Для понятной записи можно использовать следующий формат:

Тип рисунка: продольный гребень. Положение поперечной полосы: ___ мм от края фольги со стороны оператора. Первая видимая точка: свободный участок после входного ролика. ___ Продолжительность: непрерывная / ограниченная секция рулона / связанная со сращиванием. Идентификатор входящего рулона: ___

Используйте одинаковые точки отсчета для каждого рулона. Тогда фотографии, видео и производственные записи можно сопоставлять.

Три формы дефекта нужно оценивать по-разному

Продольные складки следуют за границей натянутой и ослабленной полосы

Продольная складка идет в машинном направлении и остается в ограниченной зоне по ширине фольги. Она может выглядеть как один выраженный гребень или несколько неглубоких параллельных линий.

Если гребень виден вскоре после размотки и остается на одном расстоянии от кромки материала, главным ранним признаком становится состояние входящего рулона. В фольге уже может присутствовать разница длины по ширине, возникшая при предыдущей прокатке, продольной резке, намотке, хранении или транспортировке.

Среднее натяжение размотки может оставаться стабильным, хотя одна полоса несет большую нагрузку, чем соседняя. В более свободной полосе имеется избыточная длина. На опоре вала она может выглядеть плоской, а на следующем свободном участке снова подниматься.

Диаметр рулона дает еще один полезный признак. Складка, которая появляется только на определенной части рулона, часто связана с локальным состоянием намотки. Гребень, сохраняющийся от наружных слоев к гильзе, указывает на то, что разница по ширине продолжается на значительной части рулона.

Смените входящий рулон до выполнения нескольких регулировок машины. Если гребень исчезает или перемещается относительно кромки материала, выше в списке причин оказываются плоскостность входящей фольги и история намотки. Если на разных рулонах один и тот же гребень возникает на одной стороне машины, больше внимания требует входная траектория.

Волнистая кромка следует либо за краем материала, либо за стороной машины

Волнистая кромка проявляется повторяющейся рябью вдоль одной или обеих кромок фольги. На опоре вала ее может быть трудно заметить, а на более длинном свободном участке перед зоной покрытия она становится очевидной.

Проблемная кромка имеет большую свободную длину или несет меньшую эффективную нагрузку, чем центр. Возможные источники — форма входящей кромки, неравномерное формирование рулона, повреждение края, сжатие при хранении и траектория, по-разному нагружающая центр и края.

Самый полезный признак — за чем именно следует волна.

Если одна кромка конкретного входящего рулона остается волнистой, а следующий рулон при той же траектории идет ровно, проверяйте входящий рулон. Ищите неровный торец, мягкие зоны у кромки, телескопирование, повреждение края или локальное сжатие.

Если на разных рулонах волна повторяется на одной стороне машины, проверьте выверку направляющих, работу коррекции и угол входа фольги в следующий участок.

Обе кромки могут быть волнистыми при относительно натянутом центре. Это часто означает, что центр несет большую эффективную нагрузку, чем края. Односторонняя волна сильнее указывает на асимметрию рулона или различие траектории со стороны машины.

Повышение общего натяжения может временно выровнять кромку. Проверьте, возвращается ли волна после восстановления исходного режима, и меняется ли ее положение. Эти наблюдения ценнее временного визуального улучшения.

Локальные выпучины и свободные полосы часто имеют четкое начало и конец

Локальная выпучина может выглядеть как мягкая возвышенность, диагональный карман или широкая ослабленная полоса. Свободная полоса может слегка перемещаться по ширине, ненадолго исчезать и появляться снова.

Длина проблемного участка рулона помогает сузить поиск. Выпучина, ограниченная частью рулона без стыка, указывает на локальную плоскостность или историю намотки. Выпучина, начинающаяся при входе стыка в траекторию, указывает на сам стык.

Перекошенный стык нагружает одну сторону фольги раньше другой. Неравномерное размещение ленты, зажатая фольга, чрезмерное перекрытие или локальное изменение натяжения при соединении могут оставить одну полосу длиннее соседней. Ослабленная полоса может сохраняться и после прохождения стыка, пока нагрузка перераспределяется по ширине.

Наблюдайте полный проход:

  • форму фольги до прихода стыка;
  • форму во время прохождения стыка через входные валы;
  • первый участок без стыка после него;
  • исчезает ли выпучина быстро или сохраняется на более длинном участке.

Одна фотография в момент прохождения стыка не показывает эту последовательность.

Свободная полоса, сохраняющаяся на длинном участке без стыка, снова направляет внимание к входящему рулону. Выпучина, начинающаяся после одной и той же позиции машины на разных рулонах, указывает на траекторию или контакт в этой позиции.

Разделите влияние входящего рулона, стыка и входной траектории

При каждом сравнении меняйте только одно условие, сохраняя остальные рабочие параметры настолько стабильными, насколько позволяет производство.

Смените входящий рулон

Пропустите участок без стыка со второго рулона медной или алюминиевой фольги. Сохраните входную траекторию, позиции направляющих, режим размотки и скорость линии близкими к первому запуску.

Сравните три точки отсчета:

  1. Измеренное расстояние от кромки материала.
  2. Положение относительно рамы машины.
  3. Первый вал или свободный участок, где становится видна складка.

Складка, остающаяся на одном расстоянии от кромки материала, сильнее связана с самим материалом. Складка, возвращающаяся на одну и ту же сторону машины на разных рулонах, сильнее указывает на входную траекторию.

Запишите ID рулона, направление намотки, видимое состояние торца, известные данные о плоскостности, условия хранения и признаки локального сжатия. Сравнивайте разные материалы, ширины и толщины фольги по их фактическому поведению. Одна и та же настройка машины не обязательно дает одинаковое состояние по ширине для каждого рулона.

Сравните полный проход стыка

Записывайте один и тот же участок до, во время и после каждого стыка. Фиксированный угол камеры или отмеченная точка наблюдения облегчает сравнение.

Если производство позволяет, удалите сомнительный стык и выполните его заново на чистом плоском участке. Траекторию и общее натяжение не меняйте.

Если после переделки стыка выпучина исчезает, это сильный признак деформации, связанной со стыком. Если складка не меняется до, во время и после стыка, продолжайте сравнение входящего рулона и траектории.

Сделайте одну небольшую корректировку входной траектории

Небольшое изменение положения направляющего вала, коррекции или угла входа фольги показывает, перераспределяет ли траектория нагрузку по ширине.

Направляющие валы Следует обратить внимание на участки, где крыло меняет направление, входит в длинный свободный участок или подвергается многократным корректировкам рулевого управления. Сравните форму крыла до и после одной небольшой корректировки. Избегайте резких изменений траектории, которые скрывают исходный рисунок или создают вторую складку.

Используйте натяжение размотки как контролируемое сравнение

Контролируемое изменение размотки может показать, реагирует ли складка на общую нагрузку. При изменении натяжения продолжайте отслеживать ее положение по ширине.

Валы регулирования натяжения Это становится актуальным, когда складка изменяется во время ускорения, замедления, изменения диаметра рулона или перехода между зонами натяжения.

Складка, которая уменьшается, но остается в той же полосе материала, по-прежнему указывает на локальную разницу длины. Складка, перемещающаяся по ширине, показывает, что траектория или коррекция меняет границу между натянутой и ослабленной зонами.

Для получения более подробной информации о механизмах образования складок на пленке, бумаге, фольге и других рулонных материалах см. Складки полотна на рулонных линиях.

Проверяйте вал прежде всего тогда, когда складка начинается после контакта

Проверка вала становится обоснованной, если до точки контакта фольга заметно ровнее, а сразу после нее изменяется.

Наблюдайте оба участка до и после подозреваемого вала. Две фиксированные позиции камеры часто показывают изменение яснее, чем наблюдение за самим валом.

Характер дефекта подсказывает, что проверять:

  • Морщина смещается после небольшой коррекции выравнивания: Сравните параллельность роликов, положение направляющей и угол входа фольги.
  • Плотность натяжения фольги изменяется один раз за каждый оборот ролика: Проверьте биение, состояние подшипников, посадку вала и стабильность вращения.
  • Одна из полос замедляется, цепляется или отпускает препятствие позже, чем окружающая ее поверхность: Осмотрите отложения, загрязнения, повреждения поверхности и местами механическое воздействие.
  • Фольга отслаивается после контакта с чистящим средством: Убедитесь, что каток свободно вращается и что поверхность не тянет за собой одну из полос движения.
  • Морщина начинается у одного из краев ролика: Осмотрите этот край на наличие отложений, повреждений, неравномерного износа или иного состояния поверхности.

При обычном освещении вал может выглядеть чистым и при этом создавать локальное сопротивление. Боковой свет помогает выявить мелкие частицы, клей от стыковочной ленты, заполированные загрязнения, неглубокие вмятины и узкие полосы износа.

Для чувствительных позиций без фольги, Валы для линий производства литиевых аккумуляторов Включает требования к роликам в отношении направляющих, натяжения, контакта, чистоты контакта и минимизации повреждений при транспортировке.

В тех случаях, когда статическое притяжение приводит к неравномерному прилипанию фольги или накоплению частиц, Антистатические / электропроводные резиновые валы может иметь значение в сочетании с фактическим способом заземления.

В тех случаях, когда фольга проходит через очищающий контакт перед нанесением покрытия, Очищающие и липкие валы Необходимо удалять частицы, не создавая чрезмерного сцепления и не деформируя одну из полос движения.

Для получения более подробной информации о требованиях к обращению с медной фольгой, алюминиевой фольгой и тонкой металлической полосой см. Валы для обработки фольги и металлической ленты.

Оценивайте биение, параллельность, обработку поверхности и чистоту вала только после подтверждения влияния конкретной точки контакта. Складка, уже видимая возле размотки, остается проблемой входящего рулона или траектории выше по линии.