Передаточные валы
Нанесение, удаление и перенос клея.

Низкая прочность соединения в ламинатах гибкой упаковки может затрагивать всю ширину полотна, одну сторону, кромки или только отдельные локальные зоны.
Ламинат может слишком легко расслаиваться. Одна кромка может подниматься после продольной резки. Узкая слабая полоса может оставаться в одной позиции на нескольких рулонах. В других случаях при выходе с линии ламинат выглядит приемлемо, но после отверждения все равно не проходит проверку.
Такие рисунки обычно указывают на разные части процесса. Общая слабость чаще связана с подготовкой клея, количеством нанесения, смачиванием или отверждением. Фиксированная слабая полоса или явная разница между кромкой и центром делает более значимыми перенос, дозирование и контакт в зоне прижима.
Возьмите образцы с левой стороны, из центра и с правой стороны полотна. Для каждого используйте одинаковый метод испытания на отслаивание и одинаковое время отверждения.
Цель — увидеть рисунок по ширине.
| Что видно | С чего начать |
|---|---|
| Большая часть ширины слабая | Смешивание клея, количество нанесения, смачивание, сушка и отверждение |
| Одна сторона слабее | Профиль покрытия по ширине, обработка поверхности, положение полотна или контакт в зоне прижима |
| Обе кромки слабее центра | Покрытие кромок, смачивание, обработка поверхности или краевой контакт |
| Одна кромка поднимается после резки или намотки | Локальное загрязнение, плохой перенос у кромки или неравномерный контакт в зоне прижима |
| Появляются небольшие сухие зоны | Частицы, локальное загрязнение, плохое смачивание или нестабильный перенос |
| Слабая полоса остается в одной позиции машины | Дозирование, перенос, профиль обработки или состояние вала |
| Прочность остается низкой после отверждения | Соотношение компонентов, отверждение, остаточный растворитель, краска или отказ интерфейса |
Одно значение отслаивания из центра может выглядеть приемлемым, когда одна кромка уже отказывает. Для каждого результата фиксируйте позицию испытания и время отверждения.
Если слабая большая часть ширины, начните с самого клеевого слоя.
Проверьте партию клея, фактическое соотношение компонентов, способ смешивания и время между смешиванием и нанесением. Затем сравните реальное количество покрытия, условия сушки и историю отверждения.
Использование правильного клея не гарантирует правильную подготовку партии. Ошибка соотношения, неполное смешивание, длительная задержка после смешивания или изменение состояния клея могут повлиять на весь рулон.
Настройка машины также не доказывает, что на пленку попало ожидаемое количество клея. Фактическое количество нанесения может меняться при запуске, изменении скорости, остановке, повторном запуске или пополнении клея.
Если после отслаивания клей остается на обеих поверхностях, но разрушается внутри собственного слоя, до изменения зоны прижима следует проверить смешивание и отверждение.
Иногда количества клея достаточно, но он плохо распределяется по одной поверхности.
Если после отслаивания большая часть клея остается на одной стороне, а другая выглядит чистой или лишь частично покрытой, слабое место, вероятно, находится на этом интерфейсе.
Пленка могла войти в ламинатор неправильной стороной. Обработка поверхности может быть слабой или снизиться при хранении. Пыль, масло, влага, скользящие добавки или плохо высушенная краска также могут мешать равномерному смачиванию клеем.
Печатные зоны требуют более внимательной проверки. Если слабое соединение следует одному цвету краски, одной печатной полосе или одному рулону пленки, причина скорее связана с материалом или печатью, чем со всей шириной машины.
Измерения обработки поверхности полезны, но должны соответствовать фактической слабой зоне. Отслоенные поверхности обычно яснее показывают, где разрушилось соединение.
Для валов, непосредственно контактирующих с клеем, краской, растворителем или чистящей жидкостью, проверьте, не стала ли поверхность липкой, набухшей, блестящей или трудной для очистки. Такие изменения влияют на захват и отдачу клея.
Видеть Резиновые валики для контакта с чернилами, клеем и растворителями. для отдельного анализа контактов с материалами.
Если одна сторона постоянно слабее, по ширине машины меняется какое-то условие.
Сравните слабую сторону с профилем нанесения, обработкой поверхности, положением полотна, давлением в зоне прижима, температурой и состоянием соседних валов.
Если слабая полоса после смены рулона пленки остается на той же стороне машины, проверьте на этой стороне нанесение, дозирование, перенос и зону прижима.
Если слабая зона перемещается вместе с рулоном пленки или печатной полосой, сначала проверяйте пленку, краску и обработанную поверхность.
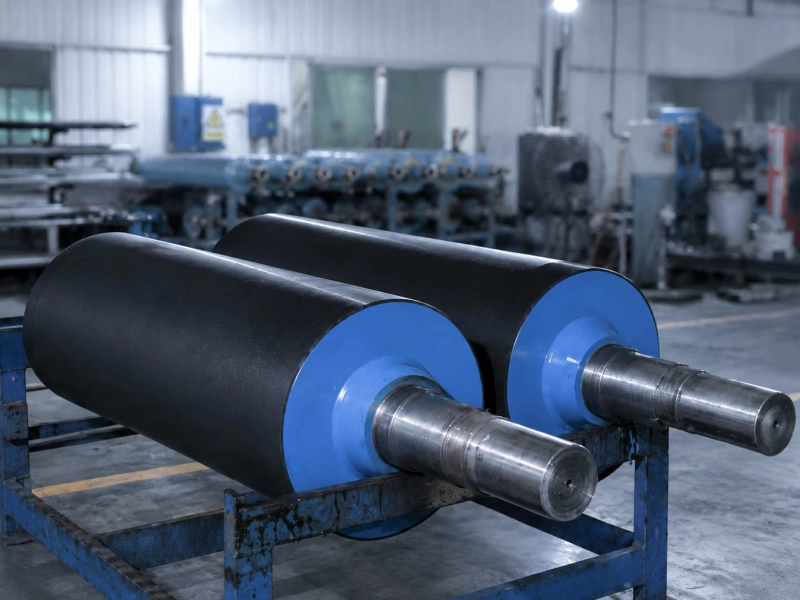
Дозирующие и передаточные валы становятся важными, когда слабая полоса совпадает с фиксированной позицией на рабочей поверхности вала.
Высохший клей, локальное загрязнение, неравномерный износ, царапины или иное поведение одной кромки могут нарушать клеевой слой. Вал может выглядеть пригодным, хотя одна часть поверхности уже неравномерно захватывает или отдает клей.
Если количество клея регулируется роликом, проверьте следующее. Дозирующие валы позиция.
Если валик захватывает и переносит клей на полотно, проверьте следующее: Передаточные валы позиция.
Подъем кромки часто становится видимым после намотки, хранения, продольной резки или изготовления пакета. Последующий этап может лишь проявить проблему, тогда как слабое соединение сформировалось раньше.
Проверьте, затрагивает ли проблема одну или обе кромки, остается ли на одной стороне машины и следует ли одной полосе резки. Также отметьте, остается ли она возле края покрытия или появляется только в печатных зонах.
Сравните кромку с центром. Кромка может получать меньше клея, смачивание или обработка поверхности там могут быть слабее. Такой же результат создают загрязнение, нестабильное положение полотна, меньшее краевое давление или температура.
Если слабая кромка меняется после регулировки давления, проверьте локальную зону прижима.
Более широкий обзор резиновых валов вокруг печатного оборудования см. на странице Прижимные валы Необходимо обеспечить равномерный контакт по всей рабочей ширине. Неравномерная нагрузка, неправильное выравнивание, износ с одной стороны или повреждение резиновой поверхности могут привести к снижению эффективности контакта с одним из краев.
Повышение давления по всей ширине — не всегда ответ. Если слаба только одна сторона, центр может уже работать нормально.
Локальные сухие точки обычно возникают из-за местного прерывания, а не проблемы по всей ширине.
Регулярный шаг часто указывает на вращающуюся поверхность. Узкая полоса в одной позиции по ширине скорее связана с дозированием, переносом, обработкой поверхности или контактом вала. Случайные точки чаще связаны с частицами, загрязнением или плохим локальным смачиванием.
Помогает и момент появления. Сухие точки после перезапуска могут быть связаны с нестабильной подачей клея. Если после очистки они уменьшаются, а затем возвращаются, стоит проверить высохший клей или загрязнение на передающей поверхности.
Если на перенос влияет скопление клея, см. Прилипание материала к резиновым поверхностям роликов.
Если после отверждения ламинат остается слабым, проверяйте реальную историю отверждения, а не плановую настройку.
Важны фактическая температура хранения, время между ламинированием и испытанием, запись смеси клея, условия сушки, остаточный растворитель и высыхание краски.
Отслоенные поверхности помогают сузить направление.
Если большая часть клея остается на одной стороне, проверьте смачивание, обработку поверхности, загрязнение, краску и более слабый интерфейс.
Если клей остается на обеих сторонах, но разрушается посередине слоя, проверьте соотношение компонентов, качество смешивания, рабочее время, отверждение и остаточный растворитель.
Если отделяется слой краски, проблема ближе к ее высыханию или адгезии. Большее давление в зоне прижима не исправит слабый слой краски.
Если пленка рвется до разрушения соединения, связь в этой позиции уже может быть прочнее самой пленки.
Резиновые валы требуют более тщательной проверки, когда слабая зона совпадает с позицией дозирования, переноса или прижима.
На станциях дозирования и переноса поверхность вала влияет на захват, перенос и отдачу клея. Высохший клей, локальный износ, повреждение поверхности или неравномерная твердость могут оставлять больше клея в одной зоне и меньше в другой.
В ламинирующей зоне прижима резиновое покрытие влияет на распределение давления по полотну. Твердость, выверка, состояние поверхности, температура и износ меняют фактический контакт.
Набухшее или размягченное покрытие может изменить диаметр вала и форму зоны прижима. Неравномерная шлифовка или износ заставляют одну сторону нести большую нагрузку. Блестящая или загрязненная поверхность также меняет отдачу клея и контакт с полотном.
Два вала могут оба быть указаны как NBR, EPDM, силикон или полиуретан и все равно работать по-разному из-за различий смеси, твердости, сцепления покрытия, шлифовки и конечной поверхности.
Для простой замены может быть достаточно существующего чертежа, размеров, твердости, позиции и фотографий старого вала.
Если та же проблема соединения постоянно возвращается, в проверку вала следует также включить контакт с клеем или растворителем, рабочую температуру, давление, скорость, состояние поверхности и характер отказа старого вала.
Видеть Валы для линий нанесения покрытий и ламинирования для стандартных положений передачи, дозирования и зажима, используемых на этих линиях.
Обычно достаточно короткой производственной записи.
Сохраните результаты отслаивания слева, в центре и справа, время отверждения, фотографии отслоенных поверхностей, партию клея, соотношение компонентов, данные количества нанесения и точную позицию поднятия кромки или сухих точек.
Для проверки вала добавьте позицию, размеры, твердость, состояние поверхности и фотографии износа, загрязнения, набухания или повреждений.
Меняйте по одному основному условию за раз. Иначе даже улучшение не покажет, какое изменение действительно помогло.
Нанесение, удаление и перенос клея.
Контроль количества клея и поперечного сечения полотна.
Контактное давление в зазоре и поперечная ширина контакта.
Положения валиков используются при нанесении покрытий и ламинировании.
Резиновый материал, находящийся в контакте с жидкостями и химическими веществами.
Накопление клея и повторное загрязнение.
Если проблема указывает на передаточный, дозирующий или прижимной вал, отправьте чертеж, размеры, твердость, фотографии поверхности и рабочую позицию.
Также полезны фотографии накопления клея, неравномерного износа, набухания, повреждения кромок или отполированных зон.
Если у вас уже есть чертежи, размеры, образцы или четкая спецификация, отправьте их напрямую Wolorin. По документам можно перейти к изготовлению на заказ, расчету стоимости или подтверждению параметров перед производством.
Если информация пока неполная, начните с позиции вала, структуры ламината, контакта с клеем и проблемы на линии.